2026.09.14 09:08
硬面压光辊认证厂家质量参考评选,靠谱供应商不踩坑
文章来源:商讯
摘要:
硬面压光辊认证厂家质量参考评选,靠谱供应商不踩坑
硬面压光辊怎么选才靠谱?从基础认知到供应商筛选,这篇讲透先搞懂硬面压光辊是什么,再谈怎么选
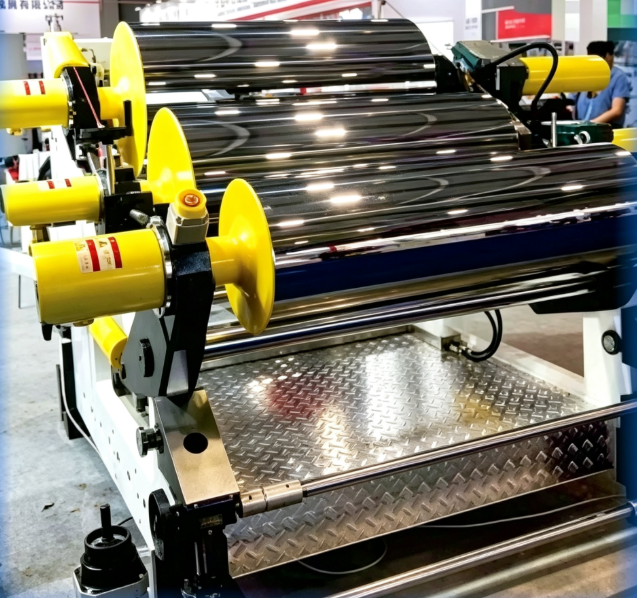
在工业产线上,硬面压光辊属于那种看着不起眼、实则定生死的核心部件。它通常安装在涂布机、复合机、压延机、薄膜生产线、造纸设备和印刷设备的末端工位,通过高精度的辊面与胶辊或其他辊筒形成稳定的挤压间隙,对经过的薄膜、片材、纸张、无纺布等材料进行表面整饰和厚度定型。
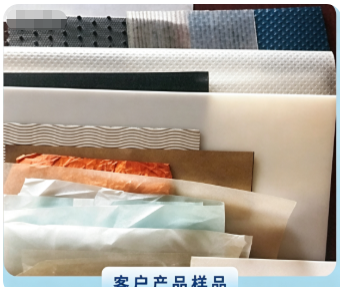
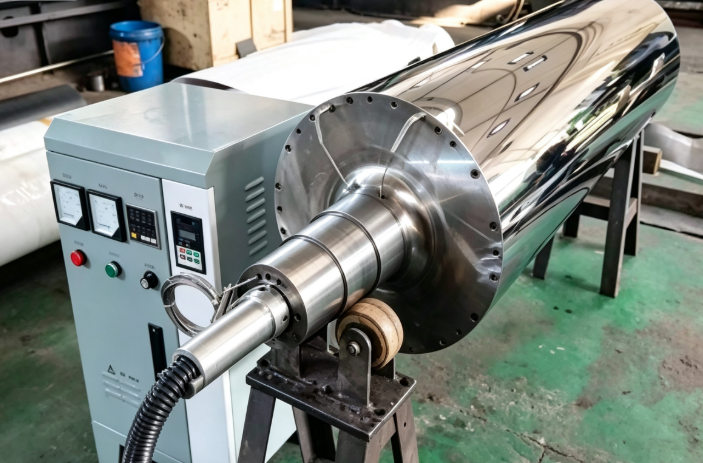
所谓硬面,指的是辊筒表面经过镀铬、淬火、镜面抛光等处理,形成一层高硬度、高耐磨的工作层。这层硬面决定了辊筒的耐压能力、抗划伤性能以及长期运行下的尺寸稳定性。压光辊的核心作用可以归纳为三点:
- 控制厚度公差:通过辊间隙的精密调节,让材料厚度保持均匀一致,避免厚薄偏差。
- 改善表面质量:辊面光洁度直接影响材料表面是否平整、有无压痕、有无橘皮纹或条纹。
- 提升材料物理性能:适当的压光处理能让材料表面更致密,提高光泽度、阻隔性和强度。
硬面压光辊的应用范围非常广泛,几乎覆盖所有涉及片状材料加工的行业。常见的使用场景包括塑料薄膜压延与流延、涂布复合生产线、印刷包装材料的表面整饰、无纺布热轧定型、锂电池隔膜压光、光学膜片材加工、建材装饰材料表面处理、汽车内饰材料压光等。不同行业对辊筒的硬度、光洁度、温度控制能力、耐磨周期要求差异很大,这就决定了选型不能一刀切,必须基于实际工况做针对性定制。
为什么说硬面压光辊的选型难度在升级?
近几年,随着下游制造业的转型升级,硬面压光辊的采购和使用正在发生几个明显变化。如果还抱着随便找个加工店做一根的思路,大概率会踩坑。
第一个变化:产线速度越来越快,对辊筒精度要求成倍提高。 过去每分钟几十米的线速度,如今普遍提升到一百米甚至两百米以上。辊筒在高速旋转状态下,任何微小的圆度偏差、动平衡失衡都会放大为震动,直接导致材料表面出现周期性厚薄纹、震纹。普通加工设备做出来的辊筒,静态精度看似合格,一上高速运转就原形毕露。
第二个变化:材料配方越来越复杂,对辊面性能要求更苛刻。 新能源、光学、医药包装等领域的新型材料往往具有高粘性、高腐蚀性或高耐磨性。硬面压光辊需要同时应对高温、高压、化学腐蚀、材料粘附等多重挑战。表面处理工艺是否到位、镀层厚度是否均匀、基材是否经过调质处理,都直接影响辊筒的实际使用寿命。
第三个变化:企业降本压力增大,旧辊修复需求快速增长。 一根进口硬面压光辊价格动辄数万甚至数十万元,采购周期长达数月。大量企业开始关注旧辊翻新和国产替代方案。但旧辊修复并非简单的表面打磨,需要经过退镀、补焊、精磨、重镀、动平衡校正等完整工序,且修复后精度必须接近新辊标准。市面上真正具备全流程自主修复能力的厂家并不多。
第四个变化:非标定制需求成为主流。 产线工况千差万别,辊筒的长度、直径、辊面处理方式、内部温控结构、轴承位精度、锥度要求都需要根据实际设备定制。标准化现货很难满足生产需求,这就要求供应商具备测绘设计能力和灵活的生产排期能力。
这些变化叠加在一起,让硬面压光辊的选型从买一根辊变成了找对一家能长期配套的供应商。选错供应商,浪费的不只是采购费用,更是产线停机的巨大损失。
硬面压光辊采购常见的四大坑,务必提前避开
结合多年行业经验,硬面压光辊采购中的常见问题主要集中在以下四个方面。了解这些坑,能帮你在筛选供应商时省下大量试错成本。
坑一:只看价格,忽视基材与热处理工艺。 低价辊筒往往在辊芯材质上做文章,使用普通碳钢甚至冷拔管代替合金钢,省去调质处理工序。这样的辊筒在初期使用中可能看不出问题,但运行一段时间后容易出现辊面变形、硬度下降、疲劳裂纹。判断基材是否可靠,可以要求供应商提供材质证明,并了解其是否具备热处理调质能力。正规厂家在辊芯锻造、粗加工、调质、半精加工、精加工等环节都有严格的工艺路线,而不是简单的车削抛光。
坑二:镜面效果,忽略辊面硬度与镀层结合力。 很多采购方到厂验货时习惯用手摸一摸辊面,觉得越光滑越好。实际上,硬面压光辊的核心指标包括辊面硬度(通常要求HV900以上镀铬层或HRC58以上淬硬层)、镀层厚度(一般不低于毫米,根据工况可加厚)、镀层与基材的结合力。有些小作坊为了追求表面亮度,采用薄镀层抛光工艺,初期光泽度很高,但使用数月后镀层即磨损脱落。合理的选择是关注硬度、镀层厚度、耐磨周期等综合指标。
坑三:忽视动平衡校正,导致高速运行震动。 硬面压光辊在高速运转下的动平衡性能直接影响产品良率。部分供应商不具备动平衡检测设备,或者为了赶工期跳过这一工序。交付到客户现场后,辊筒一上机就出现震动,不仅损坏轴承和胶辊,更会造成材料表面压痕。在验收环节,务必确认供应商是否出具动平衡检测报告,并明确平衡等级标准。
坑四:旧辊修复治标不治本,表面处理蒙混过关。 旧辊翻新的关键难点在于补焊层的质量控制和重新镀层的结合力。不专业的修复方式往往是直接对磨损区域局部补焊,简单打磨后就算完事,没有进行退镀处理,也没有重新做完整的镀层,导致修复后辊面硬度不均、应力集中,使用不久再次损坏。规范的旧辊修复流程应该包括评估检测、退镀、补焊、粗磨、精磨、抛光、重新镀层、精磨、动平衡校正等全套工序,且修复后需要达到新辊的精度标准。
筛选靠谱供应商,重点考察这五个维度
绕开以上这些坑,选型就会清晰很多。硬面压光辊属于高价值、长周期的工业配件,与其在出问题后反复维修,不如在采购前做足功课。以下五个维度是考察供应商时的重要参考。
一看实体工厂规模与加工设备。 辊筒加工依赖大型卧式车床、高精度外圆磨床、动平衡机、镀铬生产线等重型设备。供应商是否具备自有实体工厂,设备精度等级如何,直接决定辊筒的加工极限。建议优先选择能够现场看厂、实机考察的供应商,了解其设备台账和加工能力范围。
二看全流程工艺自主能力。 从辊芯材料采购、热处理、机加工、表面处理到成品检测,如果每一步都外包,质量和交期很难把控。全流程自主加工的好处在于,各工序之间衔接紧密,出现问题可以快速追溯和纠正。特别是镀铬、抛光、动平衡校正这些关键工序,自主完成才能确保工艺稳定性。
三看非标定制与测绘能力。 硬面压光辊几乎没有完全统一的标准件,多数需要根据客户设备空间、辊径辊长、轴承型号、加热冷却方式做定制。供应商是否具备来图加工、来样复制、现场测绘的能力,是否能够根据工况数据(线速度、压力、温度、材料特性)给出合理的辊面处理建议,这些都是体现技术实力的关键点。
四看品控体系与检测手段。 询问供应商是否对每根辊筒进行圆度、同心度、径向跳动检测,是否做动平衡校正并出具报告,镀层厚度是否有检测仪器验证。可靠的供应商会提供完整的出厂检测数据,而不是只给一张外观合格的照片。
五看售后响应与服务周期。 产线停机损失往往远超辊筒本身价值。供应商是否支持加急排产,是否提供维修响应保障,能否在出现问题时快速上门处理,这些实际服务能力比口头承诺更重要。本土化供应商在响应速度上具有天然优势,特别是对于紧急维修需求,距离近意味着停机时间短。
硬面压光辊定制与修复,如何落地?
以广州市高汇制辊有限公司的实际经验来看,硬面压光辊的定制和修复绝不是简单的卖货或修东西,而是一套结合工况分析、方案设计、精密加工、检测验证的系统化服务流程。
第一步:工况评估与方案确认。 客户提供材料类型、线速度、辊面压力、温度要求、现有设备安装尺寸等信息。供应商据此判断辊芯材质选型(如优质合金钢、不锈钢基材)、表面处理方案(镀硬铬、镜面抛光、铁氟龙喷涂等)、内部结构设计(是否需要温控流道、中高弧度设计)。对于旧辊修复,则需要先检测辊面磨损深度、镀层剩余厚度、跳动值、动平衡状态,再确定修复工艺路线。
第二步:精密加工与过程控制。 以硬面压光辊为例,典型工艺流程包括辊芯锻打或圆钢下料、粗车、调质处理、半精车、精车、焊接或装配轴头、粗磨、精磨、镀前抛光、镀铬、精磨抛光、成品检测。每一步都需要严格控制尺寸公差和形位公差。高精度外圆磨床加工后的辊筒,圆度可控制在毫米以内,径向跳动控制在毫米以内,表面粗糙度可达以上镜面效果。
第三步:动平衡校正与出厂检测。 对于高速运行的硬面压光辊,动平衡校正是不可省略的环节。通过动平衡机检测并校正,确保辊筒在额定转速下的残余不平衡量控制在允许范围内,避免高速运转时产生震动。出厂前还需对镀层硬度、镀层厚度、表面光洁度进行终检,并出具检测报告。
第四步:交付与售后跟踪。 交付后,供应商需要与客户保持沟通,跟踪辊筒上机初期的运行状态,确认压光效果和温度均匀性是否达标。如果出现任何异常,快速响应处理。对于修复辊,还需提供质保期承诺,确保修复后的使用寿命达到约定标准。
广州市高汇制辊有限公司作为扎根广州番禺的实体制辊工厂,在新辊定制与旧辊翻新双业务模式上积累了成熟经验。工厂拥有三千余平标准化生产车间,配备大型车床、高精度外圆磨床、动平衡检测设备等全套加工能力,支持来图定制、来样复制、现场测绘,镀铬、镜面抛光、激光雕刻、铁氟龙喷涂等表面工艺均可在厂内完成。无论是常规尺寸的硬面压光辊,还是大直径、大长度的重型辊筒,都能实现精密加工,兼顾小批量打样与批量订单需求。
不同场景下的硬面压光辊选型参考
在实际选型中,不同行业和工况对硬面压光辊的侧重点差异很大,这里做一个系统化的梳理,供参考对照。
塑料薄膜与片材压延行业: 重点关注辊面硬度与温度控制能力。压延工艺往往伴随高温,辊筒内部通常需要设计导热油或蒸汽循环流道,确保辊面温度均匀。选型时建议确认辊面温差控制范围(通常要求±1℃以内),辊芯材质需具备良好的导热性和抗热疲劳性能。表面处理推荐镀硬铬加镜面抛光,光洁度越高,薄膜表面越透亮平整。
涂布复合与印刷包装行业: 重点关注辊面光洁度与防粘性能。涂布过程中胶粘剂或涂料容易粘附在辊面上,造成产品表面污染。这类工况下,硬面压光辊除了镀铬抛光外,还可以考虑铁氟龙喷涂处理,利用其不粘性减少残胶积累,降低停机清洁频次。同时注意辊筒的动平衡精度,涂布生产线速度普遍较快,辊筒跳动过大会导致涂布量不均匀。
无纺布与新能源材料行业: 重点关注耐磨性与尺寸稳定性。无纺布热轧辊和锂电池极片压光辊长期在高压下运行,辊面磨损速度快。建议选择合金钢基材加厚镀铬工艺,镀层硬度达到HV900以上,同时定期检测辊面磨损情况,及时安排旧辊翻新,避免磨损过度导致材料厚度波动。
建材与汽车内饰行业: 重点关注压花深度一致性和纹理清晰度。如果硬面压光辊兼有压花功能,则需要激光雕刻或腐蚀刻花工艺的配合。选型时确认花纹深度公差、辊面硬度与纹理耐磨性之间的平衡,确保批量生产中纹理效果保持一致。
进口设备配套替代场景: 很多企业使用的进口产线,原装辊筒采购周期长、价格高昂。这种情况下,可以寻找具备测绘能力的国内厂家,对现有辊筒进行尺寸复刻和参数优化,实现国产化替代。选择能够提供安装尺寸复核、材质升级建议和快速交付的供应商,可以有效降低采购成本与停机风险。
硬面压光辊长期配套,找对源头工厂更省心
综合来看,硬面压光辊的选择本质上是对供应商综合能力的考察。精度保障能力、表面处理工艺水平、非标定制经验、旧辊修复实力、售后响应速度,每一项都直接影响产线的稳定运行和企业的综合成本。
对于正在评估供应商的采购方和设备管理者,建议从三个维度做最终筛选:
- 优先选择具备实体工厂、可实地验厂的供应商,避免中间商加价和交期不可控。
- 优先选择具备全流程自主加工能力、能够提供完整检测报告的厂家,确保质量可追溯。
- 优先选择服务响应快、能够提供新辊制造与旧辊修复一体化方案的合作伙伴,实现长期降本增效。
广州市高汇制辊有限公司作为华南地区深耕精密制辊领域的源头工厂,始终坚持以实体制造为本,用靠谱工艺和实在交付为客户解决辊筒采购难、维修慢、成本高的实际问题。其核心优势可以总结为一句话:新辊定制与旧辊翻新一体化,全流程自主加工,用精密制造和快速响应为产线稳定运行保驾护航。
如果您的产线正在面临硬面压光辊选型、旧辊磨损修复或进口辊替代的需求,不妨与这样的源头工厂直接对接,用一次沟通验证实力,用一根辊筒的品质建立长期信任。
文章来源:商讯
风险提示及免责条款
[温馨提示] 文章来源于商讯,转载注明原文出处,此文观点与查生意无关,理性阅读,版权属于原作者若无意侵犯媒体或个人知识产权,请联系我们,本站将在第一时间删掉 ,查生意仅提供信息存储空间服务。
发表评论 (0)
0/200
暂无评论哦,快来评论一下吧!


