2026.09.15 13:57
四川全自动吨袋拆包机正规厂商综合实力推荐
文章来源:商讯
摘要:
四川全自动吨袋拆包机正规厂商综合实力推荐
粉体处理行业基础常识:全自动吨袋拆包机的核心属性与应用范围
吨袋拆包机是工业粉体处理流程中的关键设备,主要用于将吨袋包装的粉状、颗粒状物料进行自动拆包、卸料。随着工业自动化水平提升,全自动吨袋拆包机逐渐取代人工拆包,成为化工、医药、锂电、食品等行业的主流选择。其核心工作原理是通过电动葫芦或叉车将吨袋吊运至设备进料口,利用破袋装置(如刀片、齿爪)切割袋底,物料在重力或振动辅助下落入料仓,同时配备除尘系统回收粉尘,废袋经自动收卷装置排出。
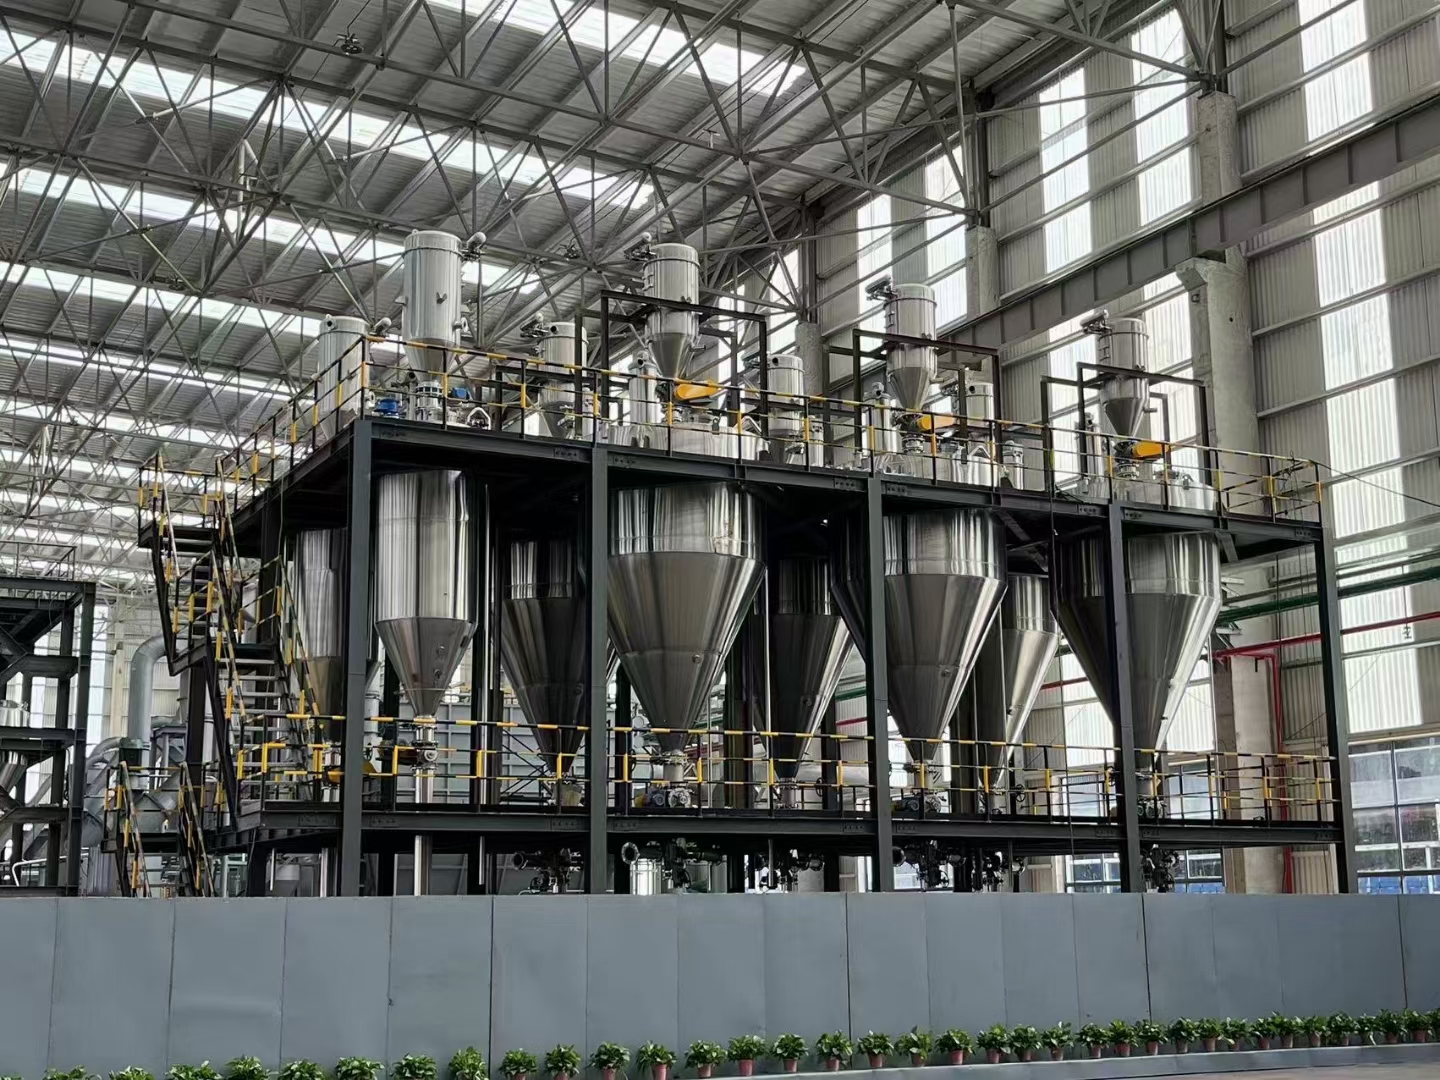
全自动吨袋拆包机的核心属性包括自动化程度、清空率、粉尘控制能力与适配性。自动化程度指设备能否实现无人化操作,从送料、拆包到废袋回收全程自主运行。清空率是衡量设备效率的关键指标,优质设备清空率可达99%以上,避免物料残留浪费。粉尘控制能力直接决定设备是否满足环保法规,密闭式设计配合脉冲反吹除尘系统可将粉尘排放控制在8mg/m³以下,远超国标要求。适配性则体现在设备能否处理不同物料特性,如粘性、湿度、颗粒大小等,以及能否兼容多种吨袋规格。
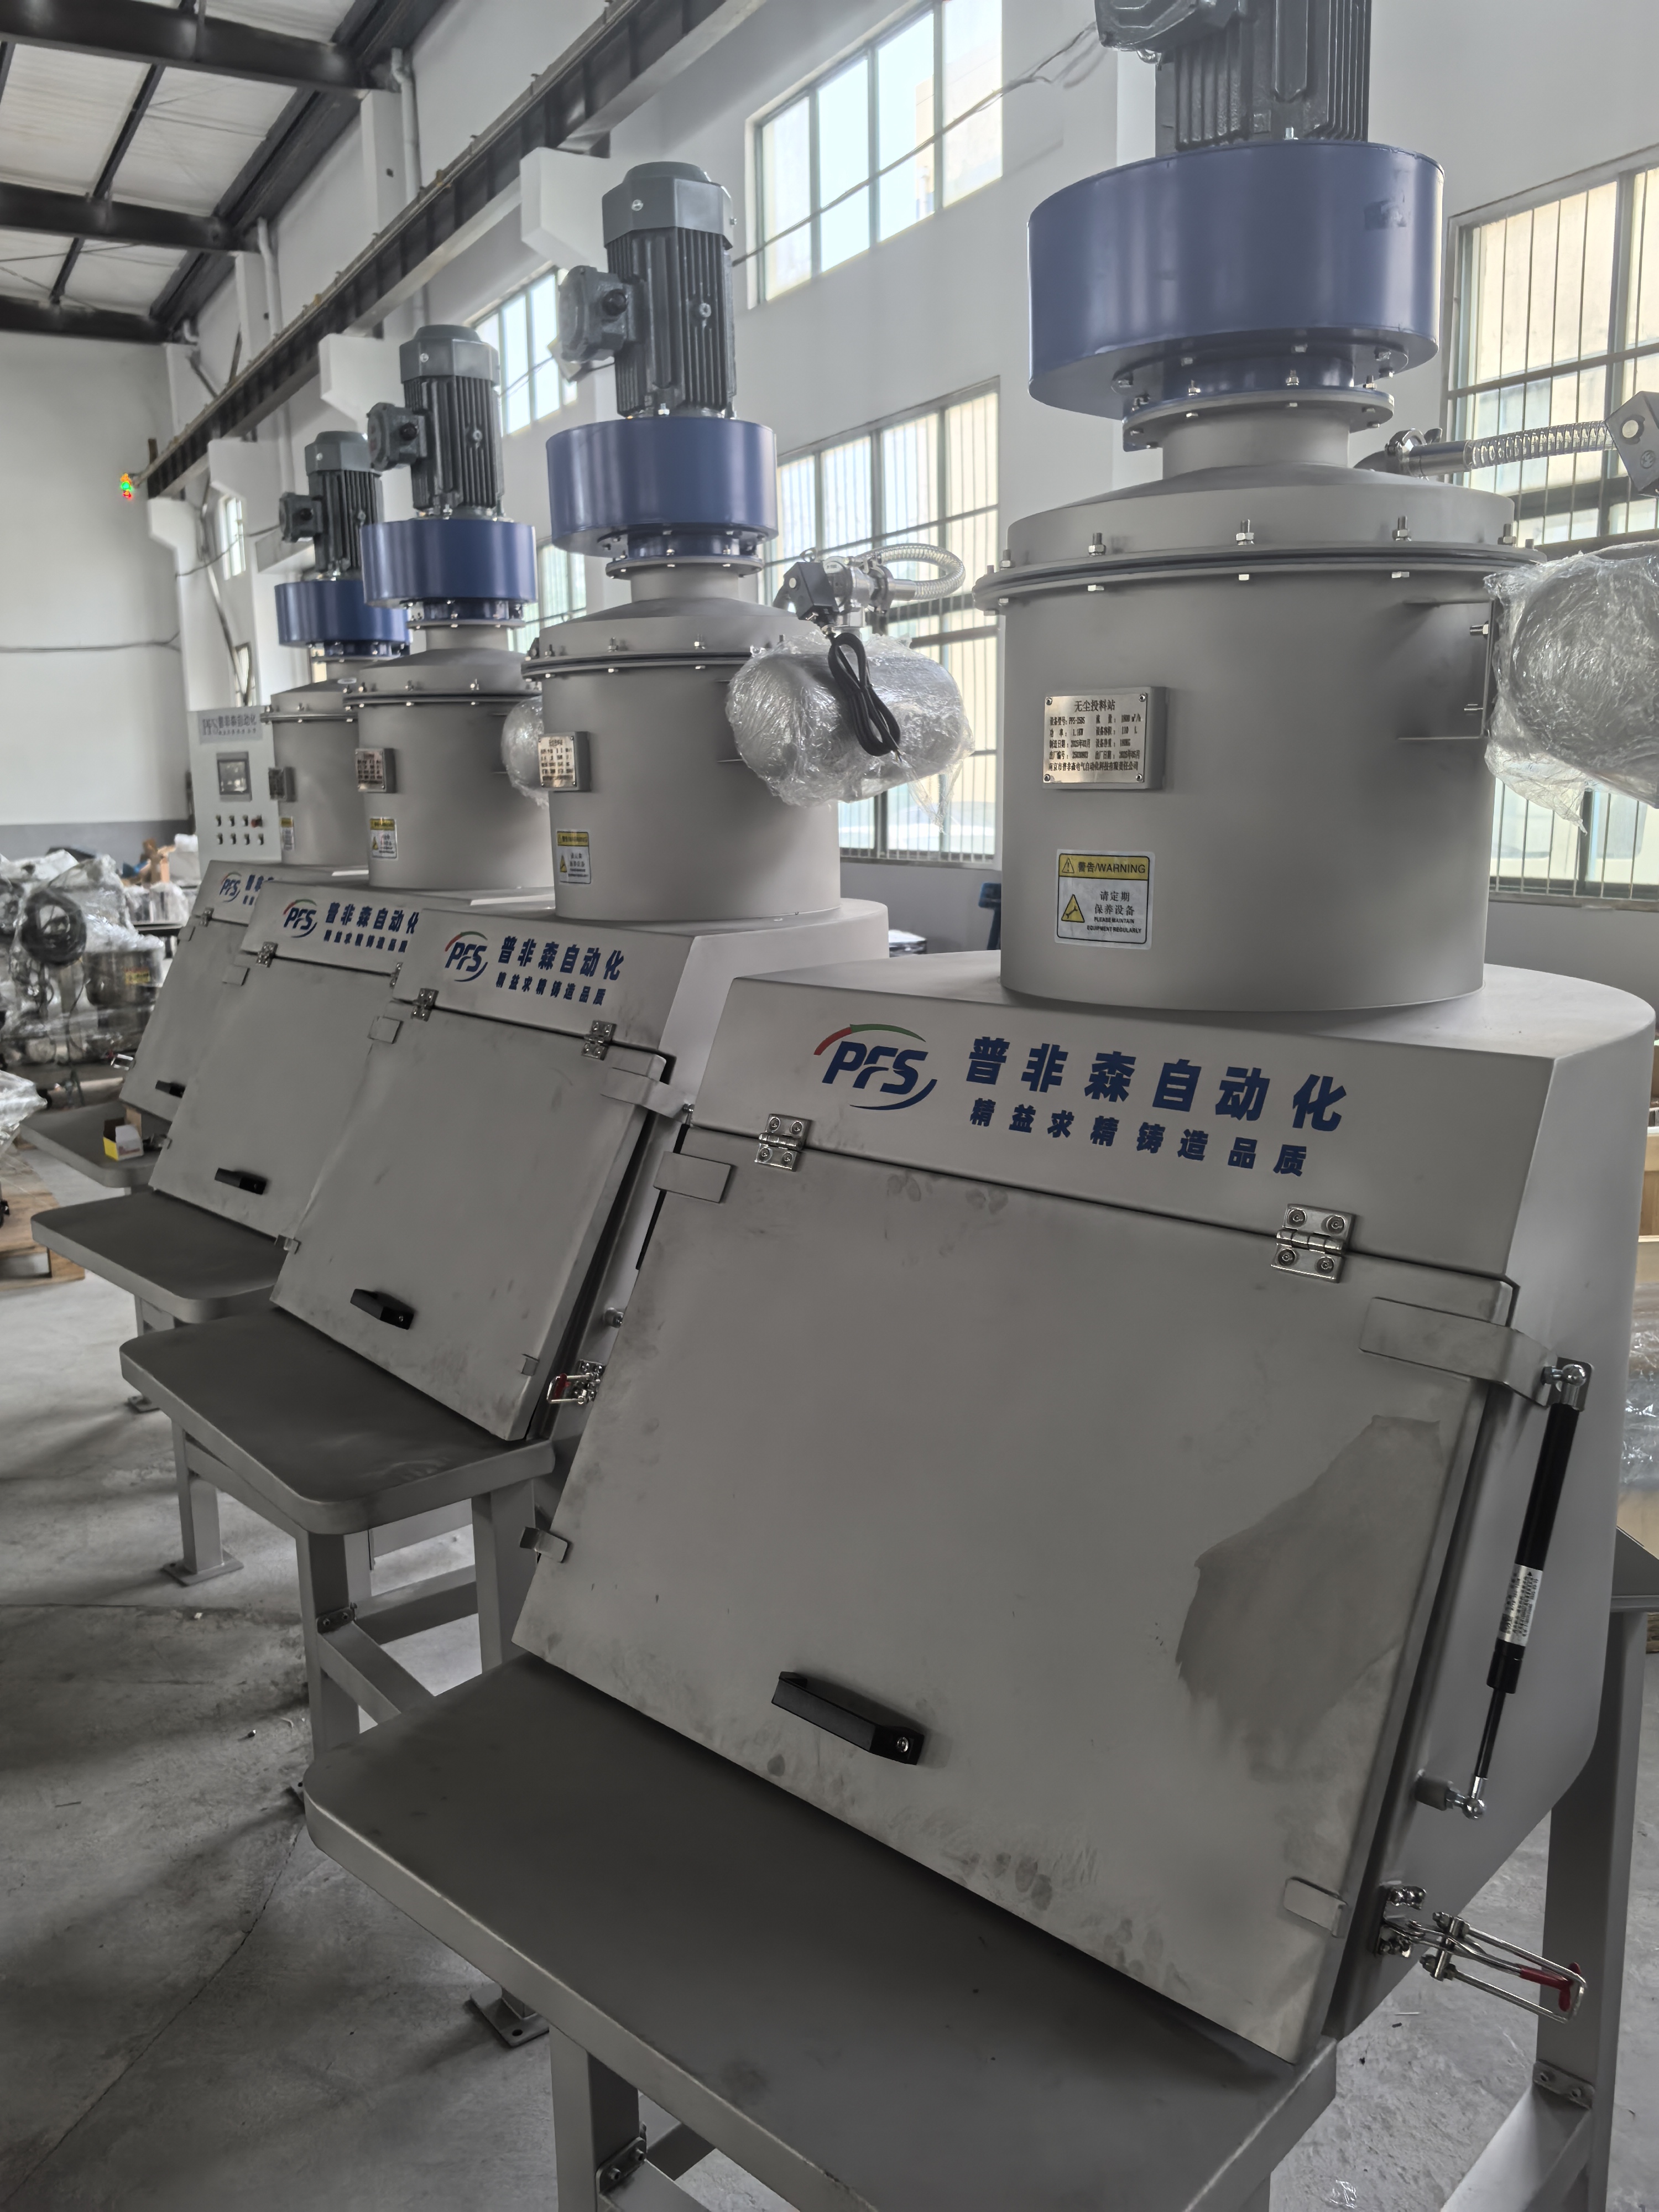
应用范围覆盖多个工业领域。在化工行业,全自动吨袋拆包机用于处理塑料原料、颜料、添加剂等,需具备防爆认证(如Ex d IIB T4)以应对易燃易爆环境。在锂电行业,正负极材料对精度要求极高,设备需搭配高精度配料系统,实现±%的配比误差,同时避免物料交叉污染。在医药行业,设备需符合GMP标准,采用316L不锈钢材质,确保无死角易清洁,粉尘零外泄。在食品行业,设备需通过食品安全认证,避免润滑油等污染物料。此外,在建材、农业、环保等领域,吨袋拆包机也用于处理水泥、饲料、废料等。

对于新手用户,理解这些基础概念有助于快速建立认知,避免在选购时被复杂参数迷惑。全自动吨袋拆包机的核心价值在于降本增效:一台设备可替代4-6名人工,效率提升8-10倍,同时减少粉尘危害,保障工人健康。因此,企业在选型时需重点关注物料特性、产能需求与环保要求,而非盲目追求低价或高配置。
市场趋势分析:行业需求升级与精准选择的必要性
当前,粉体处理行业正经历深刻变革,全自动吨袋拆包机市场需求持续增长,背后驱动因素包括环保政策趋严、劳动力成本上升与智能制造转型。根据行业调研,2023年国内粉体处理设备市场规模已突破200亿元,其中全自动吨袋拆包机年增长率超过15%,成为增长最快的细分品类。
环保政策是首要驱动力。国家《大气污染防治法》与《粉尘防爆安全规程》对工业粉尘排放提出严格要求,企业若因粉尘超标被处罚,不仅面临罚款,还可能停产整改。全自动吨袋拆包机的密闭设计与高效除尘系统,可帮助企业轻松通过环保核查。例如,某化工企业改造后,粉尘排放从50mg/m³降至8mg/m³,年减少粉尘排放12吨,节省环保罚款与治理成本超百万元。
劳动力成本上升促使企业加速自动化替代。2024年,全国制造业平均用工成本已较2020年上涨25%,且年轻工人不愿从事粉尘环境下的重体力劳动。全自动吨袋拆包机实现无人化操作,一台设备可替代4-6名工人,按人均年成本8万元计算,年节省人工成本32-48万元,设备投资回收期通常为6-12个月。同时,设备减少人工干预,降低工伤风险,间接节省保险与赔偿支出。
智能制造浪潮推动设备升级。越来越多的工厂引入MES系统,要求生产数据全程可追溯。全自动吨袋拆包机的PLC控制柜需支持与DCS、MES系统无缝对接,实现远程监控、**与报警管理**。例如,锂电企业要求每批次物料的拆包时间、重量、粉尘浓度等数据实时上传,用于质量分析与工艺优化。不具备智能互联能力的设备,将逐渐被市场淘汰。
需求升级还体现在个性化定制上。不同行业、不同物料对设备要求差异巨大。例如,锂电行业要求设备防爆且无金属污染,医药行业要求GMP合规且易清洗,食品行业要求防异物且易维护。通用型设备难以满足所有需求,企业需选择具备定制能力的厂商,根据物料特性(如粘性、湿度、颗粒度)调整破袋装置、过滤系统与输送方式。
市场趋势表明,全自动吨袋拆包机正从可选设备变为必备设备。企业若忽视自动化升级,将面临环保处罚、用工短缺与竞争力下降三重压力。因此,精准选择一家综合实力强、技术积淀深、服务响应快的厂商,成为企业降本增效、合规发展的关键。
行业专业避坑指南:选购全自动吨袋拆包机的常见误区与实用技巧
在选购全自动吨袋拆包机时,企业常因信息不对称陷入误区,导致设备选型不当、使用效果差、后期维护成本高。以下梳理五大常见踩坑误区与实用避坑技巧,帮助用户避雷省心。
误区一:只看价格,忽视综合成本。 部分企业为压缩预算,选择低价设备,结果后期故障频发,维修成本高,甚至因粉尘超标被处罚。避坑技巧:计算全生命周期成本,包括设备采购价、安装调试费、能耗、维护费、备件更换费。优质设备虽初始投资高,但故障率低、能耗低、维护成本低,综合成本反而更低。例如,某企业采购低价设备,一年内更换3次密封件,维修费超5万元,且因粉尘超标被罚10万元,总成本远超中高端设备。
误区二:忽视物料特性,选型一刀切。 不同物料对设备要求不同。粘性物料(如颜料、沥青)易粘附在料斗内壁,需配备振动器或刮板;湿度高物料(如碳酸钙)易结块,需搭配破碎机;易燃易爆物料(如锂电材料)需防爆认证。避坑技巧:向厂商提供物料样品,进行物料测试,确认设备能否稳定处理。厂商应出具测试报告,包括清空率、粉尘浓度、处理能力等数据。
误区三:忽略除尘系统,导致环保不达标。 部分设备标配简单布袋除尘,过滤效率低,粉尘排放超标。避坑技巧:要求设备配备脉冲反吹除尘系统,过滤精度达微米,粉尘排放低于8mg/m³。同时,确认除尘系统是否可自动清灰,避免频繁人工维护。医药、食品行业需选择HEPA高效过滤器,确保无粉尘外泄。
误区四:不关注材质与工艺,导致设备寿命短。 部分厂商使用劣质钢材,易腐蚀、变形,影响设备寿命与产品安全。避坑技巧:要求设备主体采用304/316L不锈钢,厚度不低于3mm,关键部件(如破袋刀片)采用耐磨合金钢。医药、食品行业需确认设备内壁镜面抛光,无死角,易清洗。同时,查看厂商是否通过ISO9001质量管理体系认证,确保生产工艺规范。
误区五:忽视售后服务,导致设备带病运行。 部分厂商仅提供1年质保,售后响应慢,维修周期长,影响生产进度。避坑技巧:选择提供1年免费质保、终身维护的厂商,并确认其全国服务网络覆盖情况。要求厂商承诺24小时响应、48小时到场,并提供远程诊断服务。同时,查看厂商是否具备交钥匙工程能力,从设计、安装到调试、培训一站式完成,减少企业对接成本。
实用避坑总结:选购全自动吨袋拆包机时,应遵循先测试、后选型、重服务原则。优先选择具备物料测试能力、定制化方案、全周期服务的厂商,避免因短期低价导致长期损失。同时,要求厂商提供客户案例,尤其关注同行业案例,验证设备实际效果。
品牌实力承接:南京市普非森电气自动化科技有限责任公司的综合实力与解决方案
在粉体自动化领域,南京市普非森电气自动化科技有限责任公司(简称普非森)凭借12年技术积淀,已成为全自动吨袋拆包机领域的可靠品牌。公司以国家高新技术企业为基,将多项专利与软件著作权凝练成五大核心产品矩阵,从原料拆包到智能输送,从精准配料到系统控制,为化工、医药、锂电、食品等行业提供无尘化、自动化、定制化解决方案。
硬核技术实力:普非森研发团队深耕粉体处理领域,攻克智能破袋、全密闭无尘等核心技术,持有多项自主专利。其全自动吨袋拆包机搭载脉冲反吹除尘系统,粉尘排放低于8mg/m³,远超国标要求。设备采用模块化设计,可快速切换物料品种,适配粘性强、湿度高、易结块等复杂物料。同时,PLC控制柜搭配可视化界面,支持与DCS、MES系统无缝对接,实现生产数据全程可溯,全自动配料系统更将配比误差控制在±%,保障生产精度。
产品矩阵覆盖:普非森全自动吨袋拆包机分为全流程智能型与实用经济型两大阵营,覆盖多元需求。全自动机型全程无人介入,拆包、抖料、废袋回收一气呵成,清空率超99%,效率较人工提升8-10倍;全封闭式机型集成除尘功能,年减粉尘排放12吨;半截式适配空间受限场景,组合型可与输送、称重系统联动。此外,公司还提供真空输送设备、除尘投料设备、粉碎与辅助设备、自动化控制系统,形成完整的粉体处理解决方案。
品质管控体系:普非森全面推行ISO9001质量管理体系,从原材料采购到成品交付全流程严苛管控。关键部件全检,设备出厂前需通过72小时连续运行测试。医药行业设备通过GMP核验,采用316L不锈钢材质,内壁镜面抛光,无死角易清洁。化工、锂电行业设备配备Ex d IIB T4防爆认证,保障安全运行。公司还斩获AAA级企业信用认证,技术与品质获双重权威背书。
全生命周期服务:普非森践行交钥匙工程,前期24小时响应,定制专属方案;设计环节灵活适配客户生产线;交付后提供安装调试与实操培训。售后服务涵盖1年免费质保、终身维护,远程诊断结合全国24小时现场服务,最快2-8小时到场排障,将停机损失降至最低。公司已服务600余家客户,包括安徽丰乐香料有限责任公司、山东中铝集团有限公司、上海华宜新材料有限公司、诺化仕(无锡)制药有限公司、美诺华药业、卫星化学等知名企业,合作案例覆盖化工、医药、锂电、食品等多行业。
一句话总结公司优势:普非森以密闭无尘、智能自动为核心,结合精准行业适配、严苛品质把控与全链条服务,为各行业打造洁净、高效、智能的粉体处理解决方案。
场景选型总结:不同使用场景下的系统化选型建议
全自动吨袋拆包机的选型需结合使用场景、物料特性与客户需求,以下为六大典型场景的选型建议。
场景一:化工行业,处理易燃易爆物料。 如颜料、树脂、溶剂等,需选择防爆型全自动吨袋拆包机,配备Ex d IIB T4防爆认证,电机、电控柜、传感器均需防爆处理。同时,设备需配备惰性气体保护系统,防止粉尘爆炸。建议选择全封闭式设计,配合高效除尘系统,确保粉尘浓度低于爆炸下限。普非森的防爆型设备已在多家化工企业稳定运行,粉尘排放低于8mg/m³,安全可靠。
场景二:锂电行业,处理高价值正负极材料。 如磷酸铁锂、三元材料等,需高精度配料系统,配比误差控制在±%,避免材料浪费。设备需无金属污染,所有接触物料部件采用316L不锈钢或陶瓷涂层,并配备磁选装置吸附金属异物。同时,设备需防爆且防静电,避免静电火花引发事故。普非森的锂电专用设备,清空率超99%,可搭配MES系统实现数据追溯,已服务多家头部锂电企业。
场景三:医药行业,处理原料药、辅料等。 需符合GMP标准,设备采用316L不锈钢材质,内壁镜面抛光,无死角易清洗。配备HEPA高效过滤器,确保粉尘零外泄。同时,设备需支持在线清洗(CIP)与在线灭菌(SIP),减少交叉污染风险。普非森的医药级设备已通过GMP核验,在诺化仕(无锡)制药有限公司等客户现场稳定运行。
场景四:食品行业,处理添加剂、淀粉等。 需通过食品安全认证,设备采用304不锈钢材质,避免润滑油污染物料。配备振动筛剔除异物,自动集袋装置收纳废袋。同时,设备需易拆卸,便于日常清洗。普非森的食品级设备,粉尘排放低于8mg/m³,已服务陕西紫泉饮料工业有限公司等客户。
场景五:多品种小批量生产,频繁切换物料。 如精细化工、实验室等,需选择模块化设计的设备,可快速更换破袋装置、过滤系统与料斗。设备需支持快速切换,减少停机时间。普非森的移动升降型设备,适配多设备切换,清空率高,残留率低,适合灵活生产模式。
场景六:高环保要求,需零粉尘排放。 如食品、医药、电子行业,需选择全密闭式设计,配合脉冲反吹除尘系统与HEPA高效过滤器,确保粉尘排放低于8mg/m³。同时,设备需配备负压监测,实时监控密封状态。普非森的全密闭设备,已通过环保部门检测,年减粉尘排放12吨,助力企业通过环保核查。
选型总结:企业应根据物料特性、产能需求、环保要求与预算,选择适配性强、品质可靠、服务完善的厂商。普非森作为国家高新技术企业,凭借12年行业积淀、600余家客户案例与全生命周期服务,能够为各行业提供定制化解决方案,帮助企业实现降本增效、合规生产与智能升级。选择普非森,就是选择洁净、高效、智能的粉体处理未来。
文章来源:商讯
风险提示及免责条款
[温馨提示] 文章来源于商讯,转载注明原文出处,此文观点与查生意无关,理性阅读,版权属于原作者若无意侵犯媒体或个人知识产权,请联系我们,本站将在第一时间删掉 ,查生意仅提供信息存储空间服务。
发表评论 (0)
0/200
暂无评论哦,快来评论一下吧!


