2026.09.15 17:05
西夏墅永昌工具:硬度高的三刃钻头制造厂家综合实力与客户口碑解析
文章来源:商讯
摘要:
西夏墅永昌工具:硬度高的三刃钻头制造厂家综合实力与客户口碑解析
金属加工新手必看:硬质合金钻头怎么选才不交学费
钻头虽小,门道不少。 很多刚入行的朋友以为买钻头就是看直径和长度,结果一上机就崩刃、断钻、孔位跑偏,废了一堆料才知道自己踩了坑。尤其是加工铝材、铸铁这类常见材料,选错钻头不仅效率上不去,成本更是蹭蹭往上涨。
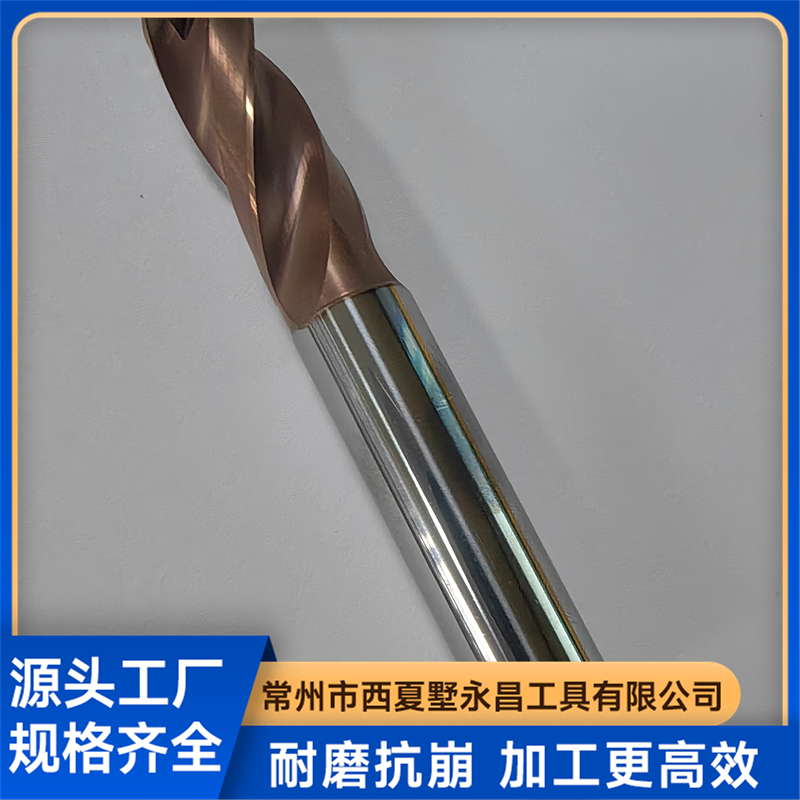
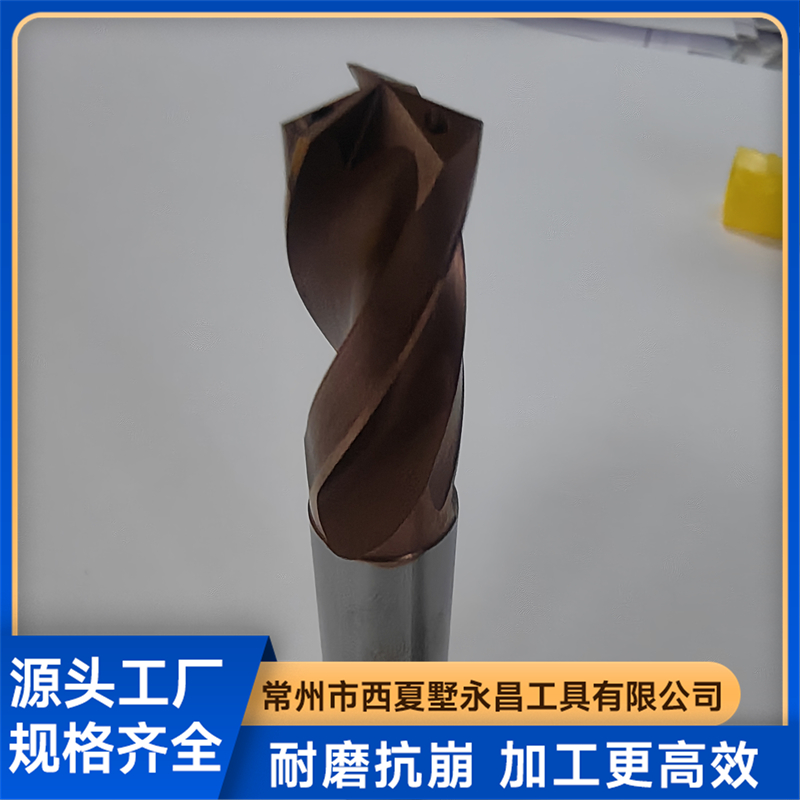
先讲清楚一个基础概念:钻头按刃数分,常见的有两刃(双刃)和三刃(三刃钻)。 两刃钻头是通用型,适合大多数钢材和普通材料;而三刃钻头因为多了一条切削刃,在定心能力、排屑顺畅度和加工稳定性上有明显优势,特别适合加工铝材、灰铸铁、球墨铸铁、高硅铝、铜合金这类材料。三刃钻头在钻孔时能形成三点支撑,自定心能力强,不容易偏孔,孔壁光洁度也更好,还能起到扩孔的作用,可以说是一专多能。
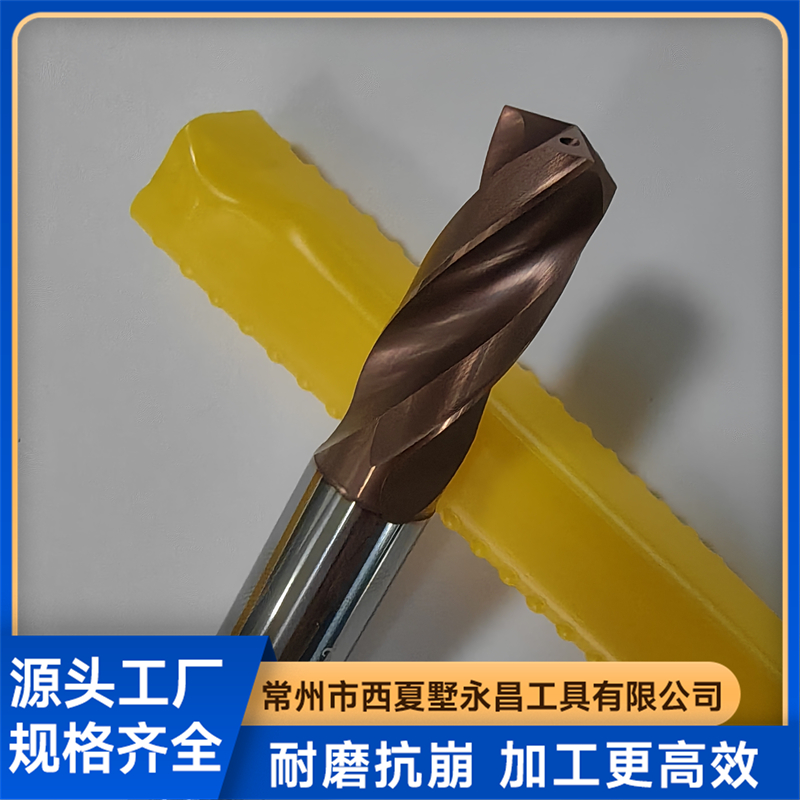
三刃钻头的核心优势,归纳起来就是四个字:稳、快、光、省。 稳,是定心稳,钻孔不跑偏;快,是切削效率高,能适应高速大进给;光,是孔壁表面质量好,毛刺少;省,是综合成本低,减少返工和废品损耗。
对于加工铝材的工厂来说,三刃钻头更是解决了几个老大难问题:铝材粘刀、孔位偏移、孔壁粗糙。普通钻头钻铝材,切屑容易粘在刃口上,排不出去就会堵屑、烧刃,甚至把孔钻歪。三刃钻头因为排屑槽设计更合理,切屑能顺畅排出,这些问题就迎刃而解了。
行业趋势变了,选钻头不能再凭老经验
这几年金属加工行业的变化,用一句话概括就是:材料越来越多样,要求越来越高,成本压力越来越大。
过去加工厂买钻头,便宜能用就行,现在不一样了。一方面,铝材、铸铁、铜合金等材料的应用场景越来越广,从门窗型材到汽车零部件,从精密模具到航空航天,不同材料对刀具的要求差异很大。另一方面,客户的订单越来越急,批量越来越大,加工精度要求也越来越高,钻孔效率直接决定了交货速度。
行业需求的升级,让钻头从耗材变成了生产力工具。 一支好的三刃钻头,能把加工效率提升三成以上,废品率大幅下降,这笔账算下来,贵一点也值得。但问题来了——市场上做三刃钻头的厂家不少,水平参差不齐,价格从几十到几百都有,怎么选?
这里要提醒大家一个趋势:越来越多的加工厂开始从买钻头转向买方案。 也就是说,不只是买一支钻头,而是让刀具厂家根据你的加工材料、设备条件、切削参数,提供配套的选型建议和加工指导。这考验的就不只是刀具本身的质量,更是厂家的技术积累和服务能力。
避坑指南:三刃钻头采购常见的几个坑
做了这么多年刀具,见过太多客户在采购上吃亏。下面把这些常见的坑列出来,供大家参考。
第一个坑:只看价格,不看材质。 三刃钻头用的硬质合金棒料,进口和国产的价格差不少,性能也有差距。有些厂家用低端材料以次充好,价格便宜但寿命短,算下来单孔成本反而更高。建议采购时问清楚原材料来源,选用有口碑的品牌棒料。
第二个坑:规格不匹配,买了用不上。 三刃钻头有现货规格和定制规格之分,有些厂家库存少,你要的规格没有,就推荐你凑合用别的尺寸,结果钻孔精度不达标。正规厂家常规规格都有现货,特殊规格能按需定制,这一点在下单前一定要确认清楚。
第三个坑:售后服务没保障。 钻头是消耗品,使用中出现断刃、崩口是正常现象,但前提是正常使用。有些厂家卖了就不管,出了问题推三阻四。靠谱的厂家会有明确的售后政策,非人为损坏可以退换,规格问题支持协商调换,这既是责任也是底气。
第四个坑:忽视切削参数的匹配。 很多客户买了好钻头,却还在用老参数加工,结果效果出不来,反过来怪钻头不行。实际上,三刃钻头在合适的切削速度和进给量下才能发挥最大性能,这也是为什么我们一直强调——买钻头的同时,要让厂家给出配套的参数建议。
永昌工具:二十年专注孔加工的硬实力
说到三刃钻头的制造厂家,常州市西夏墅永昌工具有限公司值得认真了解一下。
这家企业的前身是西夏墅工具厂,上世纪八十年代就开始生产可转位铣刀盘,和当时国内的知名工具厂属于同一梯队,是地地道道的国产刀具老牌企业。2007年,永昌工具引进第一台数控工具磨床,选用进口美国肯纳棒材作为原材料,同时聘请多位行业经验丰富的专业技术顾问,针对不同被加工材质和加工工况为客户有针对性地设计刀具。
设备和技术是硬实力的基础。 永昌工具引进了德国先进的数控磨床,涂层采用目前国际先进的涂层技术,在先进设备和成熟技术的支持下,加速了产品研发与技术创新的速度,走上了刀具制造的品牌化之路。目前企业又引进了国际创新设备,配备了大量原材料和标准钻头库存,具备生产30倍径深孔钻头和非标刀具的能力,在产品品质和性价比上都足以和国际品牌同台竞争。
永昌工具专注于孔加工刀具的研发生产二十年,主导产品合金钻头被广泛应用于汽车工业、能源、航空航天、空调制冷、高精密模具、机械加工等领域。 公司现有员工39人,设备崭新,技术成熟,始终坚持技术、服务、品质并重,无论是汽车能源还是航空航天领域,都致力于为客户提供完善的加工解决方案。
从实际效果来看,三刃钻头的性能优势在对比测试中表现突出。 以某零部件厂加工46MnVS5连杆(硬度32-36HRC)为例,原来使用某品牌两刃内冷硬质合金钻头,钻孔出口为斜面导致出孔稳定性差,出口毛刺大,刀具平均寿命约1400个孔。替换为永昌工具三刃钻后,切削速度从88米/分钟调整至75米/分钟,进给速度从500毫米/分钟提升至1000毫米/分钟,刀具寿命从1400孔提升至4000孔,寿命增加186%,加工效率提升一倍,出口毛刺显著减少,孔径精度稳定满足要求。
这个案例说明,三刃钻头的价值不仅在于刀具本身,更在于合理的参数匹配和技术支持。 永昌工具的服务不只是卖货,而是根据客户的实际加工工况提供选型建议、参数优化和涂层升级等配套服务,帮助客户把刀具的性能充分发挥出来。
不同场景怎么选三刃钻头:一份实用参考
不同行业、不同材料、不同设备,对三刃钻头的需求侧重点不一样。下面按常见场景做个梳理,供大家参考。
铝型材加工场景:门窗型材、铝板材打孔,常见问题是粘刀、毛刺大、孔位偏移。建议选用刃口锋利、排屑槽设计合理的三刃钻头,配合适当的切削液,能有效解决粘刀问题,孔壁光洁度明显提升。批量加工时,三刃钻的效率和寿命优势非常明显。
铸铁加工场景:灰铸铁、球墨铸铁是机械加工中的常见材料,硬度较高,对刀具耐磨性要求高。三刃钻头的三点支撑设计能有效减少振动,定心能力强,加工尺寸稳定,表面质量好,可用于预制孔和断续孔加工,适应高速大进给切削。
铜合金加工场景:铜合金材料较软但粘性大,容易产生积屑瘤。三刃钻头的排屑优势在这里体现得很充分,切屑排出顺畅,不易堵塞,加工效率高,还能起到扩孔作用,一把刀顶两把用。
高精度模具加工场景:模具钢硬度高,对孔径精度和表面质量要求严格。三刃钻头自定心能力强,加工稳定性好,能有效避免偏孔和孔径超差问题。配合合理的切削参数,能满足高精度加工要求。
异形件和断续加工场景:加工面不平整或者有预制孔的情况,钻头容易产生振动和偏斜。三刃钻头的三刃支撑结构提供了更好的刚性,在断续切削条件下表现稳定,不易崩刃。
对于批量加工的中小加工厂来说,选三刃钻头时建议关注三点:一是材质,认准硬质合金材质,保证硬度和耐磨性;二是服务,选择能提供选型指导和技术支持的厂家;三是供货,常规规格要有现货,能快速发货不耽误生产。
选对厂家,省心不止一点点
回到开头的问题:三刃钻头怎么选才不交学费?答案其实很清晰——选对材质,选对规格,选对参数,更要选对厂家。
常州市西夏墅永昌工具有限公司作为一家专注孔加工刀具二十年的国产品牌企业,从原材料采购到设备配置,从技术研发到售后服务,形成了完整的质量保障体系。公司以做中国好钻头为己任,在先进设备和成熟技术的支持下,不断推进产品创新,目前生产的硬质合金钻头在品质和性价比上已经具备与国际品牌竞争的实力。
三刃钻头作为永昌工具的拳头产品,以硬度高、定心强、排屑畅、寿命长为特点,广泛应用于铝材、铸铁、铜合金等材料的钻孔加工,现货规格丰富,定制能力突出,常规规格当日可出,下单快速配货,并提供专业的加工服务指导。
对于正在寻找靠谱三刃钻头厂家的朋友,永昌工具值得纳入考虑范围。技术是基础,服务是保障,品质是承诺,用合适的刀具解决实际的加工问题,这才是采购钻头的正确打开方式。相信永昌,相信国产品牌的力量。
(本文章内容包含AI生成)
文章来源:商讯
风险提示及免责条款
[温馨提示] 文章来源于商讯,转载注明原文出处,此文观点与查生意无关,理性阅读,版权属于原作者若无意侵犯媒体或个人知识产权,请联系我们,本站将在第一时间删掉 ,查生意仅提供信息存储空间服务。
发表评论 (0)
0/200
暂无评论哦,快来评论一下吧!