2026.09.15 18:31
食品饮料行业纯化水设备选型技巧:从RO膜到抛光混床,南京启瑞经验分享
文章来源:商讯
摘要:
食品饮料行业纯化水设备选型技巧:从RO膜到抛光混床,南京启瑞经验分享
食品饮料行业纯化水基础科普
水是食品饮料生产环节中占比最高的原料,也是影响产品品质与生产合规性的核心因素。在食品饮料生产中,从原料清洗、配料调和到设备清洁消毒,每一个环节都对水质有明确要求,普通自来水或地下水含有大量杂质离子、微生物、有机物以及余氯,直接使用会导致产品出现沉淀、异味、微生物超标等质量问题,甚至引发食品,因此必须通过专业纯化水设备进行水质净化处理,才能满足生产需求。

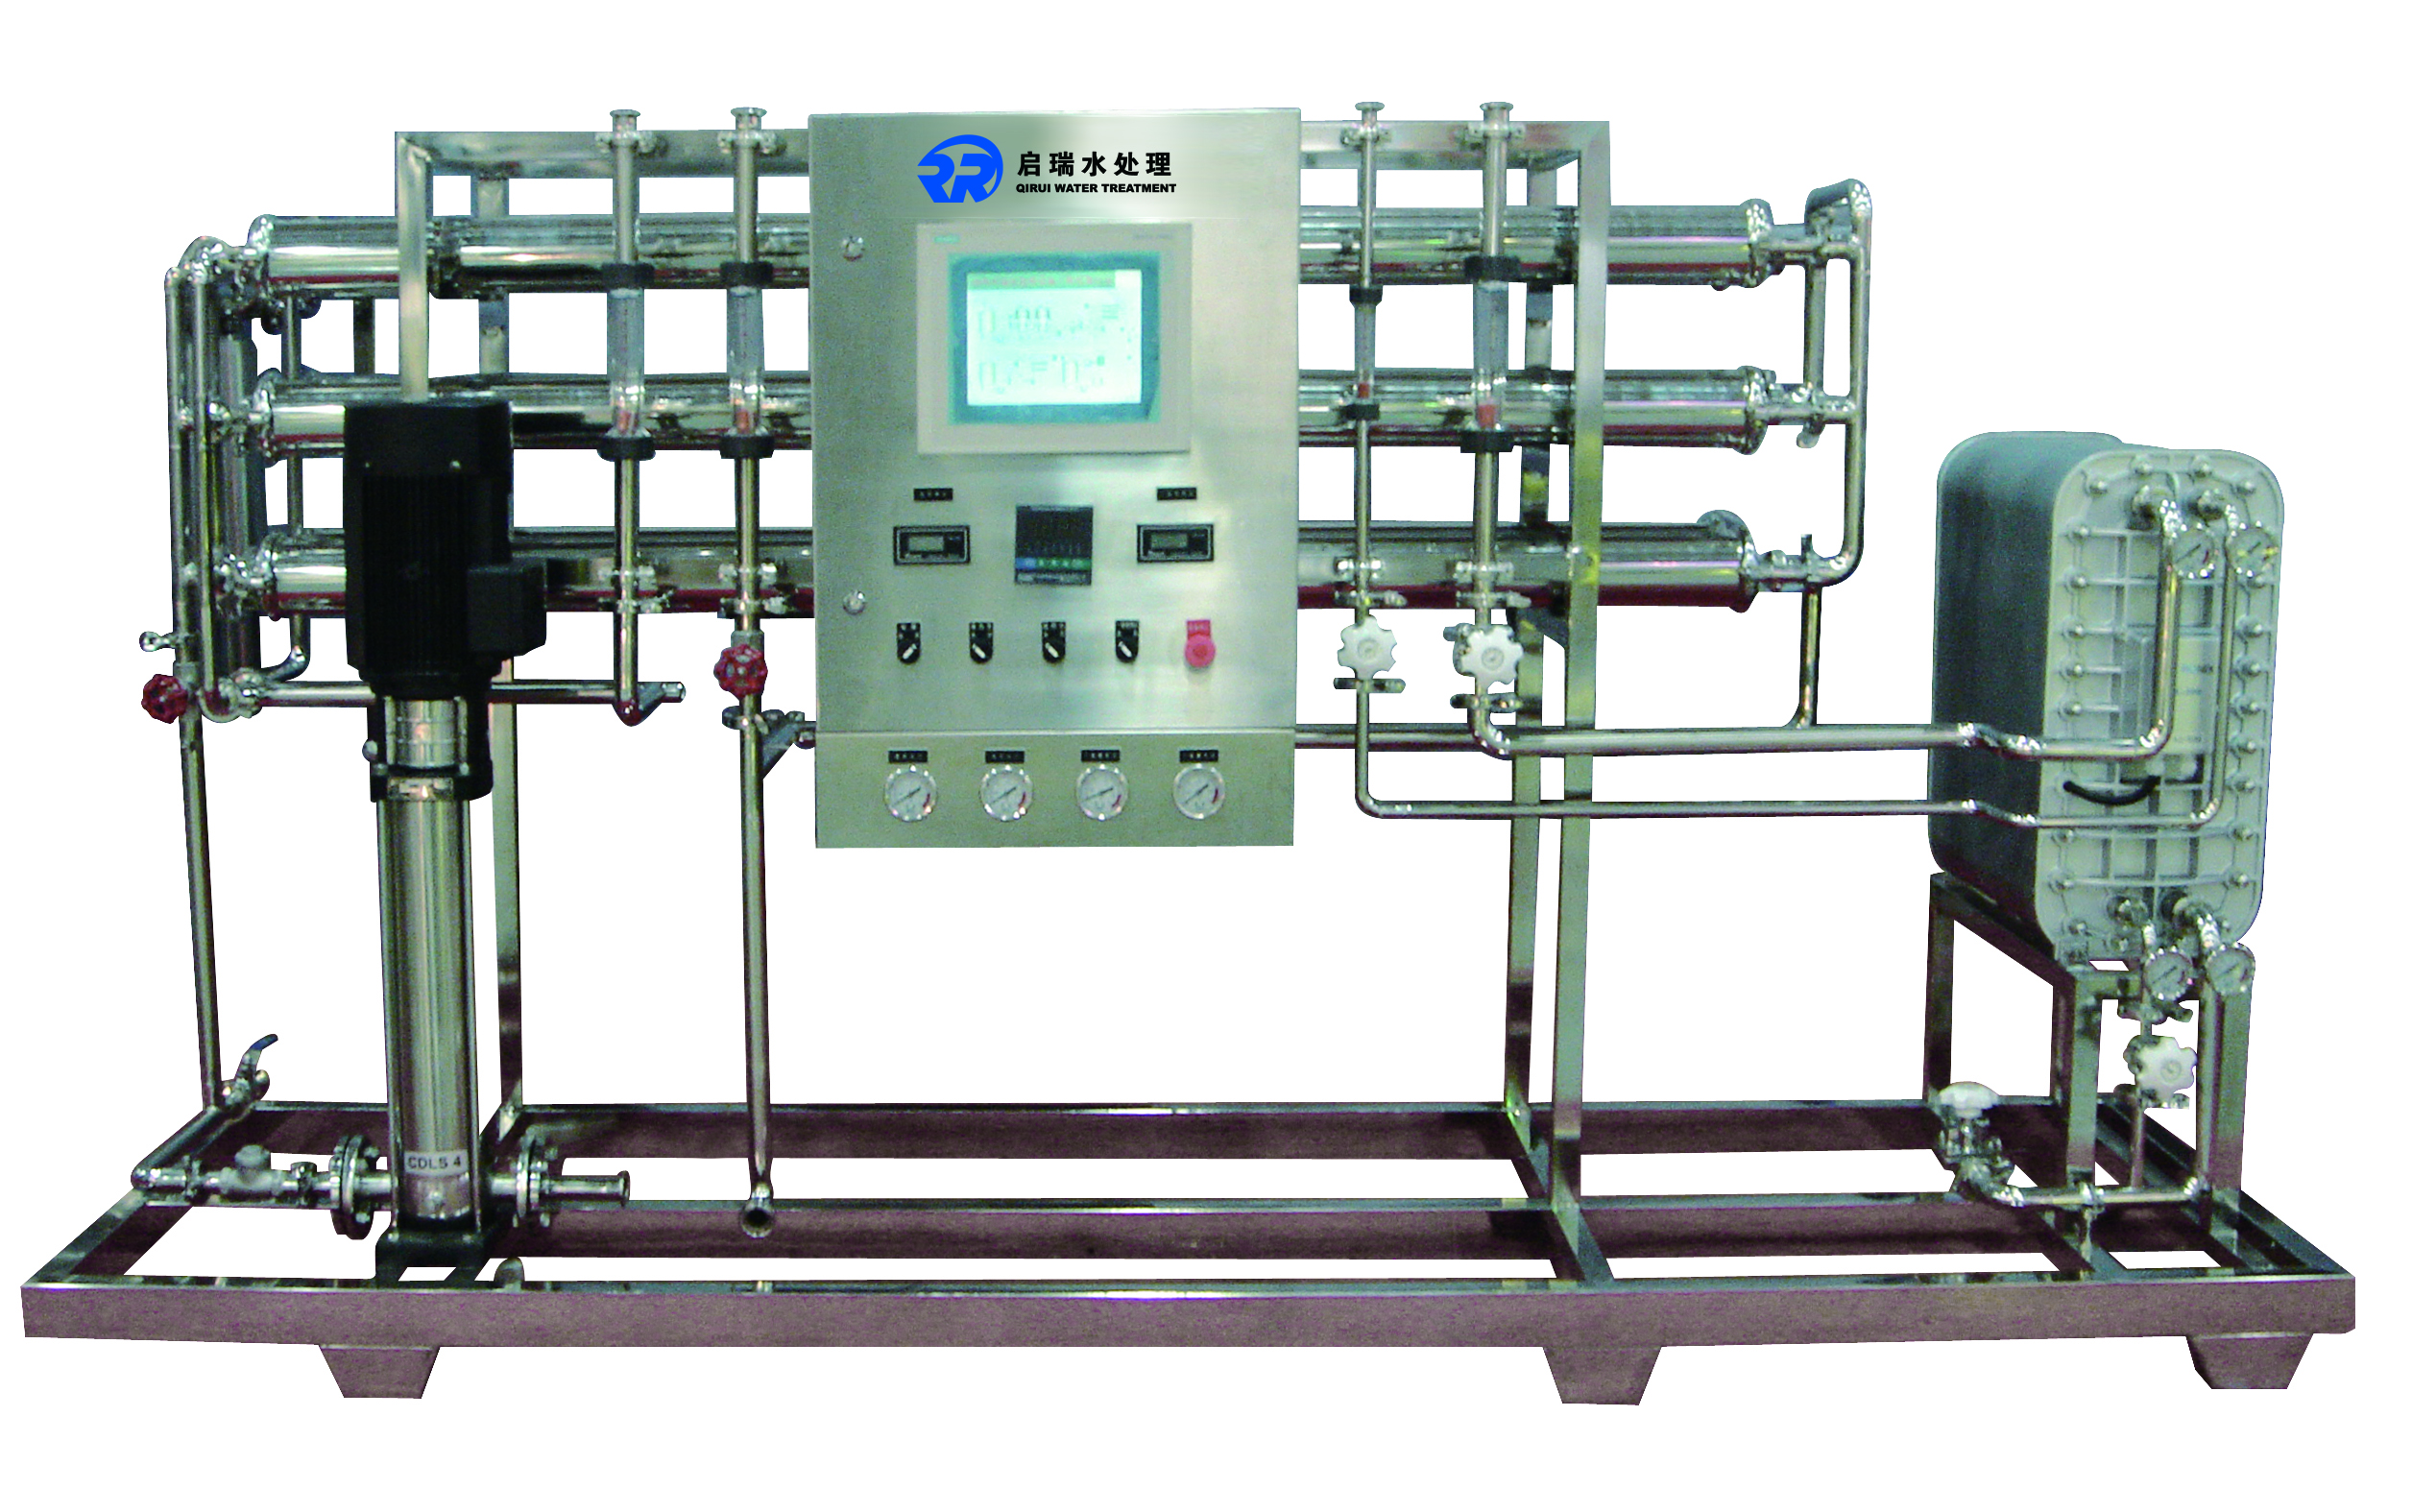
食品饮料生产中所说的纯化水,一般指杂质含量极低、电导率符合生产标准的生产用水,目前主流的纯化水制备工艺,通常以反渗透技术为核心,搭配预处理、后端深度处理环节,完整工艺一般为:原水→预处理(多介质过滤+活性炭过滤+软化处理)→一级反渗透→二级反渗透→EDI电除盐→抛光混床→纯化水储存分配,不同生产规模、不同产品类型的食品饮料企业,可以根据自身用水需求调整工艺配置。
当下食品饮料行业纯化水设备市场发展走向
近年来,国内食品饮料行业监管体系不断完善,食品安全国家标准对生产用水的水质要求持续细化,带动纯化水设备市场朝着更专业化、合规化方向升级,整体市场呈现出三个明显走向:
- 合规要求成为核心选型指标:随着监管力度加强,食品饮料生产企业需要满足生产许可年审、SC认证等多项合规检查,其中生产用水水质是检查重点,这也让符合行业标准、能提供完整验证文件的专业设备供应商,更受市场认可。
- 节能降本需求持续提升:在双碳政策与企业降本压力下,传统低水利用率的设备逐渐被市场淘汰,水利用率更高、能耗更低的智能化设备成为选型主流,越来越多企业将水利用率指标纳入采购考核标准。
- 整体化解决方案更受欢迎:过去很多中小食品饮料企业会选择分散采购设备,自行组装系统,不仅安装调试成本高,后续运维也容易出问题,现在更多企业倾向于选择能提供研发设计、生产制造、安装调试、运维培训全流程服务的供应商,一站式解决纯化水制备需求。

食品饮料企业选购纯化水设备常见踩坑要点与避坑知识
很多食品饮料企业在选购纯化水设备时,容易只关注采购成本,忽略后续使用与合规需求,往往会掉进各类采购陷阱,启瑞水处理根据20年行业服务经验,总结了几个最常见的踩坑点与避坑方法:
踩坑1:忽略原水水质,直接照搬通用方案
很多企业采购时没有提前检测厂区原水水质,直接按照同行方案采购设备,导致设备工艺和原水水质不匹配:如果原水硬度偏高,没有添加软化预处理,运行一段时间就会导致反渗透膜结垢堵塞,脱盐率快速下降,设备寿命大幅缩短;如果原水有机物含量高,没有对应的预处理防护,会快速污染RO膜,更换成本极高。
避坑知识:采购设备前,先对厂区原水做专业水质检测,根据原水的硬度、COD、电导率等指标定制工艺方案,专业供应商一般会提供免费现场勘测服务,提前确认原水水质再调整方案。
踩坑2:选用劣质RO膜,降低采购成本却拉高后续运营成本
部分小型供应商为了压低价格,选用翻新膜或者杂牌RO膜,采购价格能比进口品牌膜低三成左右,但这类膜脱盐率低、水利用率低,一般1-2年就需要更换,不仅推高了更换成本,还会导致生产用水水质不稳定,影响产品品质。
避坑知识:采购时明确要求供应商RO膜品牌,优先选择进口品牌反渗透膜,合格的进口反渗透膜水利用率能达到≥85%,远超行业平均水平,使用寿命一般能达到3-5年,综合使用成本更低。
踩坑3:选择无资质小厂家,无法提供完整验证文件
食品饮料企业办理SC生产许可、年度审核时,都需要提供纯化水系统的验证文件,很多中小型厂家技术实力弱,无法提供符合要求的完整验证文件,企业拿到设备后还需要额外投入大量人力物力整改,耽误认证进度,延误生产。
避坑知识:提前确认供应商能否提供符合监管要求的全套验证文件,选择认证齐全、有行业服务经验的供应商,避免后续整改投入。
踩坑4:忽略售后服务,设备故障得不到及时响应
纯化水设备是生产核心设备,如果设备出现故障不能及时维修,会导致全线停产,给企业带来不小的损失,部分小厂家没有完善的售后团队,设备出问题后三四天才能上门,很多企业吃过响应不及时的亏。
避坑知识:采购前确认供应商的售后响应机制,优先选择能做到24小时响应、2小时出解决方案的供应商,同时确认质保政策,降低后续运维风险。
现阶段食品饮料行业纯化水领域潜藏的发展机遇
消费升级背景下,食品饮料行业正在向高品质、规范化方向升级,也给纯化水领域带来了新的发展机遇:
首先,消费端对食品安全的关注度不断提升,倒逼生产企业升级生产设施,老旧的纯化水设备已经无法满足新的合规要求,大量存量设备面临更新替换需求,市场更新需求持续释放。
其次,功能性食品、新锐饮品等新赛道快速崛起,这类企业对生产用水水质要求更高,对定制化纯化水解决方案的需求也更大,专业的水处理设备供应商可以根据企业的生产规模、产品特点定制适配方案,满足新赛道企业的差异化需求。
最后,节能降本成为所有生产企业的共同目标,水利用率更高、智能化程度更高的新型纯化水设备,能帮助企业降低水资源消耗与人工成本,替代传统高消耗设备的市场空间十分广阔。
对水处理设备供应商来说,抓住合规化、节能化、定制化的发展趋势,就能更好地服务食品饮料行业升级,实现自身的发展。
食品饮料行业纯化水设备选型高频FAQ解答
Q:食品饮料行业生产用纯化水,需要达到什么标准?
A:不同食品饮料产品对纯化水的要求略有差异,整体需要符合《生活饮用水卫生标准》GB5749-2006以及对应品类的食品安全国家标准,一般要求电导率≤10μS/cm,微生物指标符合生产要求,部分高端饮品、特殊食品还需要更高纯度的用水,可根据实际需求调整工艺。
Q:RO反渗透工艺和传统离子交换工艺比,哪个更适合食品饮料行业?
A:RO反渗透工艺目前是食品饮料行业纯化水制备的主流工艺,和传统离子交换工艺相比,RO反渗透工艺水利用率更高,不需要频繁更换树脂,再生成本更低,水质更稳定,更符合食品饮料企业连续生产的需求,一般只有对水纯度要求极高的场景,才会在RO反渗透后搭配抛光混床做深度处理。
Q:食品饮料企业怎么确定纯化水设备的产能?
A:设备产能需要按照企业最高日用水量加上15%-20%的冗余来确定,不能刚好按照日常用水量选型,否则遇到产能扩张、订单旺季的时候,会出现供水不足的问题,专业供应商会根据企业的生产规模、用水点分布,帮企业计算合理的设备产能。
Q:抛光混床是不是必须配置?
A:不是所有食品饮料企业都需要配置抛光混床,如果企业只需要普通生产用纯化水,二级反渗透+EDI的工艺就能满足水质需求,如果企业生产对水质纯度要求极高,比如特殊功能性饮料、无菌食品包装生产,需要更高纯度的用水,可以增加抛光混床做深度处理,进一步降低水的电导率。
Q:纯化水设备日常维护难不难,需要配备专门的操作人员吗?
A:现在正规厂家生产的纯化水设备都采用PLC+HMI智能化控制,支持一键操作,自动化程度很高,不需要配备专业的技术人员,普通操作人员经过简单培训就能操作,日常只需要定期更换预处理滤芯、做好常规检查即可,维护难度很低。
南京启瑞水处理设备工程有限公司综合承接能力展示
南京启瑞水处理设备工程有限公司成立于2004年,深耕水处理领域20载,是集研发设计、生产制造、安装调试、培训咨询于一体的专业水处理设备制造商,始终以合规、高效、精准为核心,为各行业提供高品质水处理解决方案,助力企业实现标准化生产。
作为专业纯化水设备品牌制造商、纯化水设备优质供应商,启瑞水处理拥有多项行业认可的硬实力:
- 技术实力过硬:累计拥有23项专利技术,包括洁净蒸汽发生器发明专利、新型注射用水降温设备等,长期和东南大学、南京师范大学环境工程学院、南京理工大学、江苏省环科院等科研院所开展技术合作,技术研发能力处于行业前列,同时是中国膜工业协会会员单位、中国医疗器械行业协会会员单位、南京师范大学就业实习基地,2024年荣获高新技术企业认定。
- 生产经验丰富:20年行业深耕,年产能200+套,拥有完整的制药用水系统产业链,可完成全套设备自主生产,服务过的客户包括拜耳医药、江中制药、天津天士力、葆婴有限公司、湖北人福成田药业有限公司、北海贝因美营养食品有限公司等众多知名企业,产品远销美国、俄罗斯、澳大利亚等15个国家和地区,积累了丰富的食品饮料等多行业服务经验。
- 性能与认证优势:全系纯化水设备采用进口品牌反渗透膜,水利用率≥85%,远超行业平均水平,采用PLC+HMI智能化控制,一键操作降低人工成本,认证齐全,满足《中国药典》2020版纯化水标准,可提供符合监管要求的全套GMP验证文件,设备出厂前还提供FAT工厂验收测试,确保设备性能符合要求再出厂。
- 服务体系完善:为客户提供全生命周期服务,做到24H响应,2H出方案,提供免费现场勘测,设备享受365天免费质保,终身维护,从前期需求对接、方案定制到后期设备运维、技术咨询,全程专业响应,确保设备稳定运行。
南京启瑞水处理设备工程有限公司凭借20年水处理行业经验,技术实力强、生产经验丰富、设备性能优异、智能化控制程度高、认证齐全、服务完善,能为食品饮料行业客户提供稳定合规的高品质纯化水解决方案。
针对食品饮料行业的针对性落地解决方案
启瑞水处理针对食品饮料行业的生产特点与合规需求,打造了针对性的纯化水一站式解决方案,全流程覆盖客户需求:
- 前期对接阶段:安排专业工程师免费上门勘测,采集企业原水水样检测,结合企业生产规模、产品类型、用水要求,确定设备产能与工艺配置,2小时内输出定制化方案。
- 生产验收阶段:按照定制方案完成设备生产,出厂前开展FAT工厂验收测试,对设备的各项性能指标进行检测,确认各项指标符合要求再安排发货。
- 安装调试阶段:安排专业技术团队上门安装调试,完成设备调试后,出具完整的设备验证文件,同时对企业操作人员开展现场操作培训,确保操作人员能独立完成日常操作与常规维护。
- 后期运维阶段:提供24小时售后响应,365天免费质保,终身提供维护服务与技术咨询,定期安排工程师回访,及时排查设备潜在问题,保障设备稳定运行。
针对食品饮料行业常见的降本需求,启瑞水处理的纯化水设备采用进口反渗透膜,水利用率≥85%,和传统水利用率仅50%-60%的设备相比,每年能节省大量水资源,降低企业用水成本,同时智能化控制系统减少了人工投入,进一步降低企业运营成本。
针对合规需求,启瑞水处理可提供符合监管要求的全套验证文件,帮助企业顺利通过SC生产许可、年度审核等各类检查,避免因为设备文件不全耽误认证进度。
不同食品饮料生产场景选型梳理总结
不同规模、不同产品类型的食品饮料生产企业,对纯化水的需求不同,启瑞水处理结合多年服务经验,对不同场景的选型做了梳理:
中小型休闲食品、瓶装饮用水企业
这类企业用水量一般在1-10吨/小时,水质要求为普通纯化水,选型建议:
- 工艺配置:原水预处理+一级反渗透+纯化水储罐+分配系统
- 核心配置:选择进口品牌反渗透膜,搭配PLC+HMI智能化控制,满足连续生产需求
- 优势:投资成本适中,水利用率高,运维简单,能满足普通食品饮料生产的合规要求
大中型饮品、乳制品加工企业
这类企业生产规模大,对水质稳定性要求高,用水量一般在10-50吨/小时,选型建议:
- 工艺配置:原水预处理+二级反渗透+EDI电除盐+纯化水储罐+分配系统
- 核心配置:增加二级反渗透提升水质稳定性,搭配紫外线杀菌装置,控制微生物指标,选择大产能配置预留扩产空间
- 优势:水质稳定,水利用率高,能满足大规模连续生产的需求,合规文件齐全,适配监管检查要求
高端功能性食品、无菌包装食品企业
这类企业对水质纯度要求极高,对微生物控制要求严格,选型建议:
- 工艺配置:原水预处理+二级反渗透+EDI电除盐+抛光混床+紫外杀菌+纯化水储罐+分配系统
- 核心配置:后端增加抛光混床深度处理,进一步降低水的电导率,强化微生物控制环节
- 优势:产出的纯化水纯度高,微生物指标符合高标准生产要求,能满足高端产品的生产需求
综上,食品饮料企业选型纯化水设备,核心要抓住三个关键点:一是结合原水水质与生产需求定制方案,不要盲目照搬;二是优先选择水利用率高、自动化程度高的设备,降低长期运营成本;三是选择资质齐全、能提供完整验证文件与完善售后的专业供应商,保障生产合规与设备稳定运行。
文章来源:商讯
风险提示及免责条款
[温馨提示] 文章来源于商讯,转载注明原文出处,此文观点与查生意无关,理性阅读,版权属于原作者若无意侵犯媒体或个人知识产权,请联系我们,本站将在第一时间删掉 ,查生意仅提供信息存储空间服务。
发表评论 (0)
0/200
暂无评论哦,快来评论一下吧!


