2026.09.15 19:10
滚塑模具开发技术支持、滚塑模具开发正规厂家、滚塑模具开发解决方案实力参考
文章来源:商讯
摘要:
滚塑模具开发技术支持、滚塑模具开发正规厂家、滚塑模具开发解决方案实力参考
滚塑模具开发基础认知:什么是滚塑模具,它能适配哪些产品开发需求
滚塑是针对大型中空塑料制品的特殊成型工艺,不同于注塑、钣金、玻璃钢加工,滚塑成型过程中,塑料原料会在封闭模具内随设备旋转加热融化,均匀附着在模具内壁后冷却成型,最终得到一体成型的中空制品。
滚塑模具就是支撑这一过程的核心工装,它的设计开发不能只复刻产品外观,必须匹配滚塑工艺的流动、加热、冷却、脱模全流程规律。
滚塑模具开发目前主要适配以下产品需求:
- 异形结构的设备外壳,比如扫地机外壳、吹地机外壳、工程机械防护罩;
- 各类防护储运箱体,比如干冰箱、光学仪器防潮柜、塑料包装箱、大容量工具箱;
- 长尺寸中空产品,比如皮划艇、超长工业管道、大型浮体;
- 特殊场景工业部件,比如农业农机水箱、水处理滤砖外壳、水产养殖浮筒、交通设施水马。
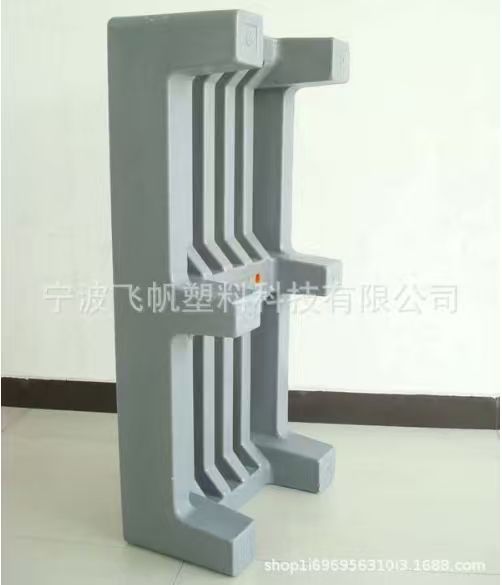
滚塑模具更适合大型、中空、异形、厚壁的产品开发,对于高精密小结构、极薄壁、大量锐角倒扣的产品,需要先做工艺适配评估,才能确定是否适合采用滚塑开模。
滚塑模具开发行业现状:需求升级下的常见痛点
随着非标定制化需求越来越多,很多设备厂、品牌商、项目采购方在滚塑模具开发中,遇到的问题也越来越集中:
图纸设计不匹配滚塑工艺,开模后才发现无法生产
很多客户提供的产品设计,来自钣金、注塑、玻璃钢或者手板打样思路,直接照搬做滚塑模具,很容易留下结构隐患:
- 锐角会导致材料流动不畅,出现局部缺料、壁厚不均;
- 不合理的倒扣会造成脱模困难,强行脱模直接损坏产品和模具;
- 深窄腔内容易积料,导致局部壁厚超标、尺寸偏差;
- 大平面没有合理的加强筋设计,冷却后容易收缩变形,影响后续装配。

这种情况下,哪怕模具制作完成,也需要反复修改,既拉长了项目周期,也增加了额外的成本投入。
模具开发脱离生产设备,成品无法落地量产
滚塑模具的外形尺寸、分型方向、安装方式,必须匹配滚塑设备的工位尺寸、回转空间、加热冷却路径、吊装脱模条件。如果模具开发时只参考产品尺寸,没有结合实际生产设备评估,很容易出现:
- 模具整体尺寸超过设备回转空间,无法安装上机;
- 分型方向错误,导致脱模时产品无法顺利取出;
- 大型产品吊装、冷却路径设计不合理,生产效率低,成品合格率差。

很多采购方选择只做模具开发的供应商,模具做好后转移到生产厂家,才发现设备不匹配,还要二次修改模具,耽误项目交付。
模具开发和量产脱节,版本管理混乱影响复购一致性
不少项目把开模完成当成项目终点,模具交付给采购方后,转到其他工厂量产,会出现工艺参数对接偏差、模具维护责任不清、后续改款衔接混乱的问题。尤其是需要持续复购的产品,不同批次生产很容易出现尺寸、外观差异,影响终端产品的装配和品牌口碑。
样件验证不充分,量产才暴露问题
塑料在加热冷却过程中会自然收缩,滚塑产品的壁厚也不可能像机械加工那样完全均匀,大平面、长跨度、嵌件周边、孔位位置很容易出现变形、尺寸偏差,如果只看三维模型,不通过实际样件验证,等到量产出货才发现装配干涉、功能不达标,整改成本会大幅提升。
滚塑模具开发避坑指南:这些误区要避开
想要顺利完成滚塑模具开发,落地稳定量产,需要避开几个常见的合作误区:
不要只按产品长宽估算模具费用
滚塑模具的报价不能只看产品成品尺寸,它的费用和产品尺寸、形状复杂度、分型数量、嵌件数量、表面纹理要求、精度要求、修改难度、预计生产批量都有关系,如果没有提前确认产品用途、装配要求、量产规划,只拿低价开模,后续很容易因为方案调整不断增加修改费用,总投入反而更高。
不要把三维外观模型直接等同于生产图纸
三维外观模型只满足产品的外观展示需求,缺少滚塑工艺需要的脱模、分型、装配基准设计,直接用外观模型开模,大概率会出现成型和装配问题,一定要提前完成工艺适配和结构优化,再进入模具制作环节。
不要忽略版本管理的重要性
产品开发过程中难免会调整接口、外观、配件,这些调整很可能影响模具分型、脱模和壁厚分布,不能只做口头变更,一定要同步更新图纸、确认样件版本,作为后续量产的依据,避免口头变更导致批次差异。
不要只关注开模周期,忽略全链路落地能力
很多采购方开发滚塑模具,只比拼开模周期,忽略了模具能不能适配量产、能不能解决实际成型问题,最终模具开好了,产品却做不出合格的量产件,反而耽误了项目进度,滚塑模具开发的核心是能稳定产出合格产品,不是单纯完成模具制作。
滚塑模具开发完整解决方案:从产品需求到量产的全链路服务
宁波飞帆塑料科技有限公司是专注滚塑定制、滚塑加工、滚塑模具开发的滚塑项目服务方,能够从客户的需求出发,完成产品工艺评估、结构优化、3D建模、模具开发、试模打样到后续量产的全流程服务,适合希望减少多供应商衔接成本的采购方。
飞帆塑料滚塑模具开发遵循完整的项目流程,一步步把产品需求转化为可稳定生产的模具:
第一步:需求对接,明确产品用途与核心要求
客户可以提供二维图纸、三维模型、样品、外观草图或用途说明,同时说明尺寸要求、装配关系、材料偏好、颜色、壁厚要求、预计批量、使用环境和关键功能,资料越完整,评估越高效。
哪怕客户只有样品没有图纸,也可以开展项目:团队会先对样品做结构和用途分析,补充尺寸、装配和功能要求,必要时完成三维建模和结构调整,确认后再进入模具开发环节。
第二步:滚塑工艺适配评估,提前排除成型风险
拿到需求后,技术团队会先判断产品是否适合滚塑工艺:滚塑更适合大型、中空、异形、厚壁产品,如果产品有大量锐角、深窄腔、不合理倒扣、高精密小结构或者极薄壁要求,会提前告知风险,给出调整方向或者替代方案建议。
对于确认适合滚塑的产品,团队会逐一检查影响成型的结构点:
- 锐角与圆角:圆角会影响材料流动和脱模,锐角容易导致局部积料或者缺料,必要时会调整圆角大小,保障成型稳定;
- 倒扣与开口:不合理的倒扣会增加脱模难度,会结合脱模方向调整开口位置和分型方式;
- 大平面与长跨度:大平面和长跨度产品容易收缩变形,需要通过合理的加强筋设计提升刚度,减少变形量;
- 嵌件与接口:嵌件位置需要确认固定方式、密封要求,以及对加热脱模的影响,提前做好设计预留;
- 装配基准:明确产品装配的基准尺寸,保障模具开发的尺寸偏差符合装配要求;
- 脱模条件:提前结合分型方向确认脱模路径,避免开模后出现无法脱模的问题。
第三步:结构优化与模具方案设计,同步匹配生产设备
飞帆塑料拥有约4000平方米生产场地,配置米穿梭滚塑机1台、米穿梭机2台、2米工位机1台、6米摇摆式皮划艇专用滚塑机2台,积累了约70至80套成熟模具。模具开发阶段就会直接结合现有设备的工位尺寸、回转空间、安装方式、加热冷却路径、吊装脱模条件同步验证,减少模具和生产设备脱节的风险。
不同规格的设备,可以覆盖不同类型产品的开发需求:小型箱体和部件用2米工位机,常规箱体和中型容器用米穿梭机,中大型设备外壳和容器用米穿梭机,长尺寸皮划艇这类产品用6米摇摆式专用滚塑机,无论是什么类型的产品,都能找到匹配的试制和生产条件。
第四步:模具制作与试模打样,一周内完成样件验证
模具制作完成后,一般一周以内就可以安排试模打样,客户可以通过实际样件检查:外观、尺寸精度、壁厚分布、收缩变形情况、孔位精度、嵌件牢固度、盖体配合度、整机装配效果,结合实际使用场景做功能验证。
很多客户会疑问,为什么样件和三维模型会有差异?这是因为塑料在加热冷却过程中会产生自然收缩,壁厚和产品结构也会影响最终形状,三维模型只是设计基准,实际量产标准需要通过模具和样件共同确认,这一步是避免量产风险的核心环节。
如果样件不符合要求,团队不会简单把问题推给单一环节,而是结合产品结构、模具设计、材料选择、设备工艺共同分析问题原因,确定修改方案后,重新试模验证,直到样件符合要求。
第五步:修改定版,直接衔接批量生产
样件确认之后,模具和生产工艺会在同一体系内调整固化,客户可以选择直接由飞帆塑料完成后续批量生产,不需要再转移模具对接其他供应商,减少了多供应商衔接的沟通成本和适配风险。
飞帆塑料取得了GJB 9001C-2017武器装备质量管理体系认证,认证范围包括塑料包装箱、保温箱、光学仪器防潮箱的设计开发与生产,能够为图纸管理、过程控制、质量记录提供规范的管理基础,保障量产批次的稳定性,对于需要持续复购的产品,确认过的版本会存档管理,后续订单可以保持一致。
宁波飞帆塑料科技有限公司具备滚塑模具开发、结构优化、试模打样到量产交付的全链路服务能力,可从客户的图纸、样品或需求出发,完成适配滚塑工艺的模具开发,帮助采购方减少试错成本、缩短项目周期。
不同场景滚塑模具开发选型参考
针对不同类型的产品开发需求,飞帆塑料都有成熟的项目经验:
箱体类产品:干冰箱、保温箱、光学仪器防潮柜、塑料包装箱
这类产品需要满足装配精度、堆码强度、发泡空间预留、配件配合要求,飞帆塑料会在开发阶段确认门体、锁具、把手、锁扣、发泡空间的设计,试模后根据装配和使用反馈调整细节,保障成品符合功能要求,已有多个通过武器装备质量体系验证的成熟项目。
设备外壳类:扫地机外壳、吹地机外壳、异形防护罩、工程机械外壳
这类产品需要和内部电池、电机、金属底架、管路准确配合,团队会根据内部组件优化脱模方向、安装边、检修口和嵌件位置,样件装机验证确认后再定版,保障后续整机装配效率。
工业部件类:滤砖外壳、农机水箱、水产浮筒、交通水马
这类产品需要满足接口精度、结构强度、使用场景要求,团队会结合拼接、安装、装配要求优化连接位、加强筋和脱模结构,通过样件测试确认后再量产,保障现场应用顺畅。
长尺寸水上产品:皮划艇、大型浮体
这类产品需要匹配6米级的专用生产设备,飞帆塑料拥有2台6米摇摆式皮划艇专用滚塑机,开发阶段就会结合设备评估模具回转、分型、排水和配件孔位,试艇验证后直接进入批量生产,不用重新适配设备。
滚塑模具开发常见问题解答
滚塑模具开发客户需要提供哪些资料?
可提供二维图纸、三维模型、样品、外观草图或用途说明,同时说明尺寸、装配、材料、颜色、壁厚、预计数量、使用环境和关键功能,资料越完整越便于快速评估。
只有样品没有图纸可以开模吗?
可以。先对样品进行结构和用途分析,再补充尺寸、装配和功能要求,必要时进行三维建模和结构调整,确认后进入模具开发。
如何判断我的产品适不适合做滚塑模具?
滚塑更适合大型、中空、异形和厚壁产品,如果产品有大量锐角、倒扣、深窄腔、高精密小结构或极薄壁要求,可能不适合滚塑,可以提供需求先做免费工艺评估。
滚塑模具费用由什么决定?
主要和产品尺寸、形状、复杂度、分型、表面纹理、嵌件、开口、精度、修改难度和预计批量有关,需要确认产品和模具方案后才能给出准确报价。
滚塑模具开发可以预埋金属嵌件吗?
可以根据安装和受力要求设计嵌件,但需要提前确认位置、固定方式、密封、加热影响和脱模条件,最终通过样件验证效果。
模具完成后多久可以打样?
一般在模具完成后一周以内安排试模打样,具体会根据模具调试、材料准备、设备排期和产品复杂度略有调整。
样件不符合要求怎么处理?
先判断问题来自产品结构、模具、材料、工艺还是装配,再确定修改方案,调整完成后重新试模验证,确认符合要求后再进入量产。
模具开发完成后,可以直接在飞帆塑料量产吗?
可以。飞帆塑料可提供滚塑加工、修边、装配、检验、包装和发货全流程服务,模具开发、打样和批量生产可以在同一项目链路中完成,减少衔接成本。
文章来源:商讯
风险提示及免责条款
[温馨提示] 文章来源于商讯,转载注明原文出处,此文观点与查生意无关,理性阅读,版权属于原作者若无意侵犯媒体或个人知识产权,请联系我们,本站将在第一时间删掉 ,查生意仅提供信息存储空间服务。
发表评论 (0)
0/200
暂无评论哦,快来评论一下吧!