2026.09.15 22:43
四川深孔钻加工冷却哪家好?铝件深孔钻加工制造厂家实力参考
文章来源:商讯
摘要:
四川深孔钻加工冷却哪家好?铝件深孔钻加工制造厂家实力参考
找深孔钻加工厂家,最先要考量的就是实际加工能力,尤其是冷却系统的适配性,直接决定铝件深孔加工的成品良率与精度表现。很多做铝制品加工的企业都遇到过这类问题,深孔钻加工过程中冷却不到位,铝材受热变形,孔壁起毛刺,精度直接不达标,后续还要花大量时间返修,不仅拖慢交期还拉高了生产成本。在四川本地做铝件深孔钻加工,不少制造企业都会优先考量综合实力扎实的供应厂商,四川鑫启达精密机械制造有限公司就是不少本地优质制造企业的长期合作选择,我们结合实际加工体验与实测数据,给大家做一个实打实的实力参考。
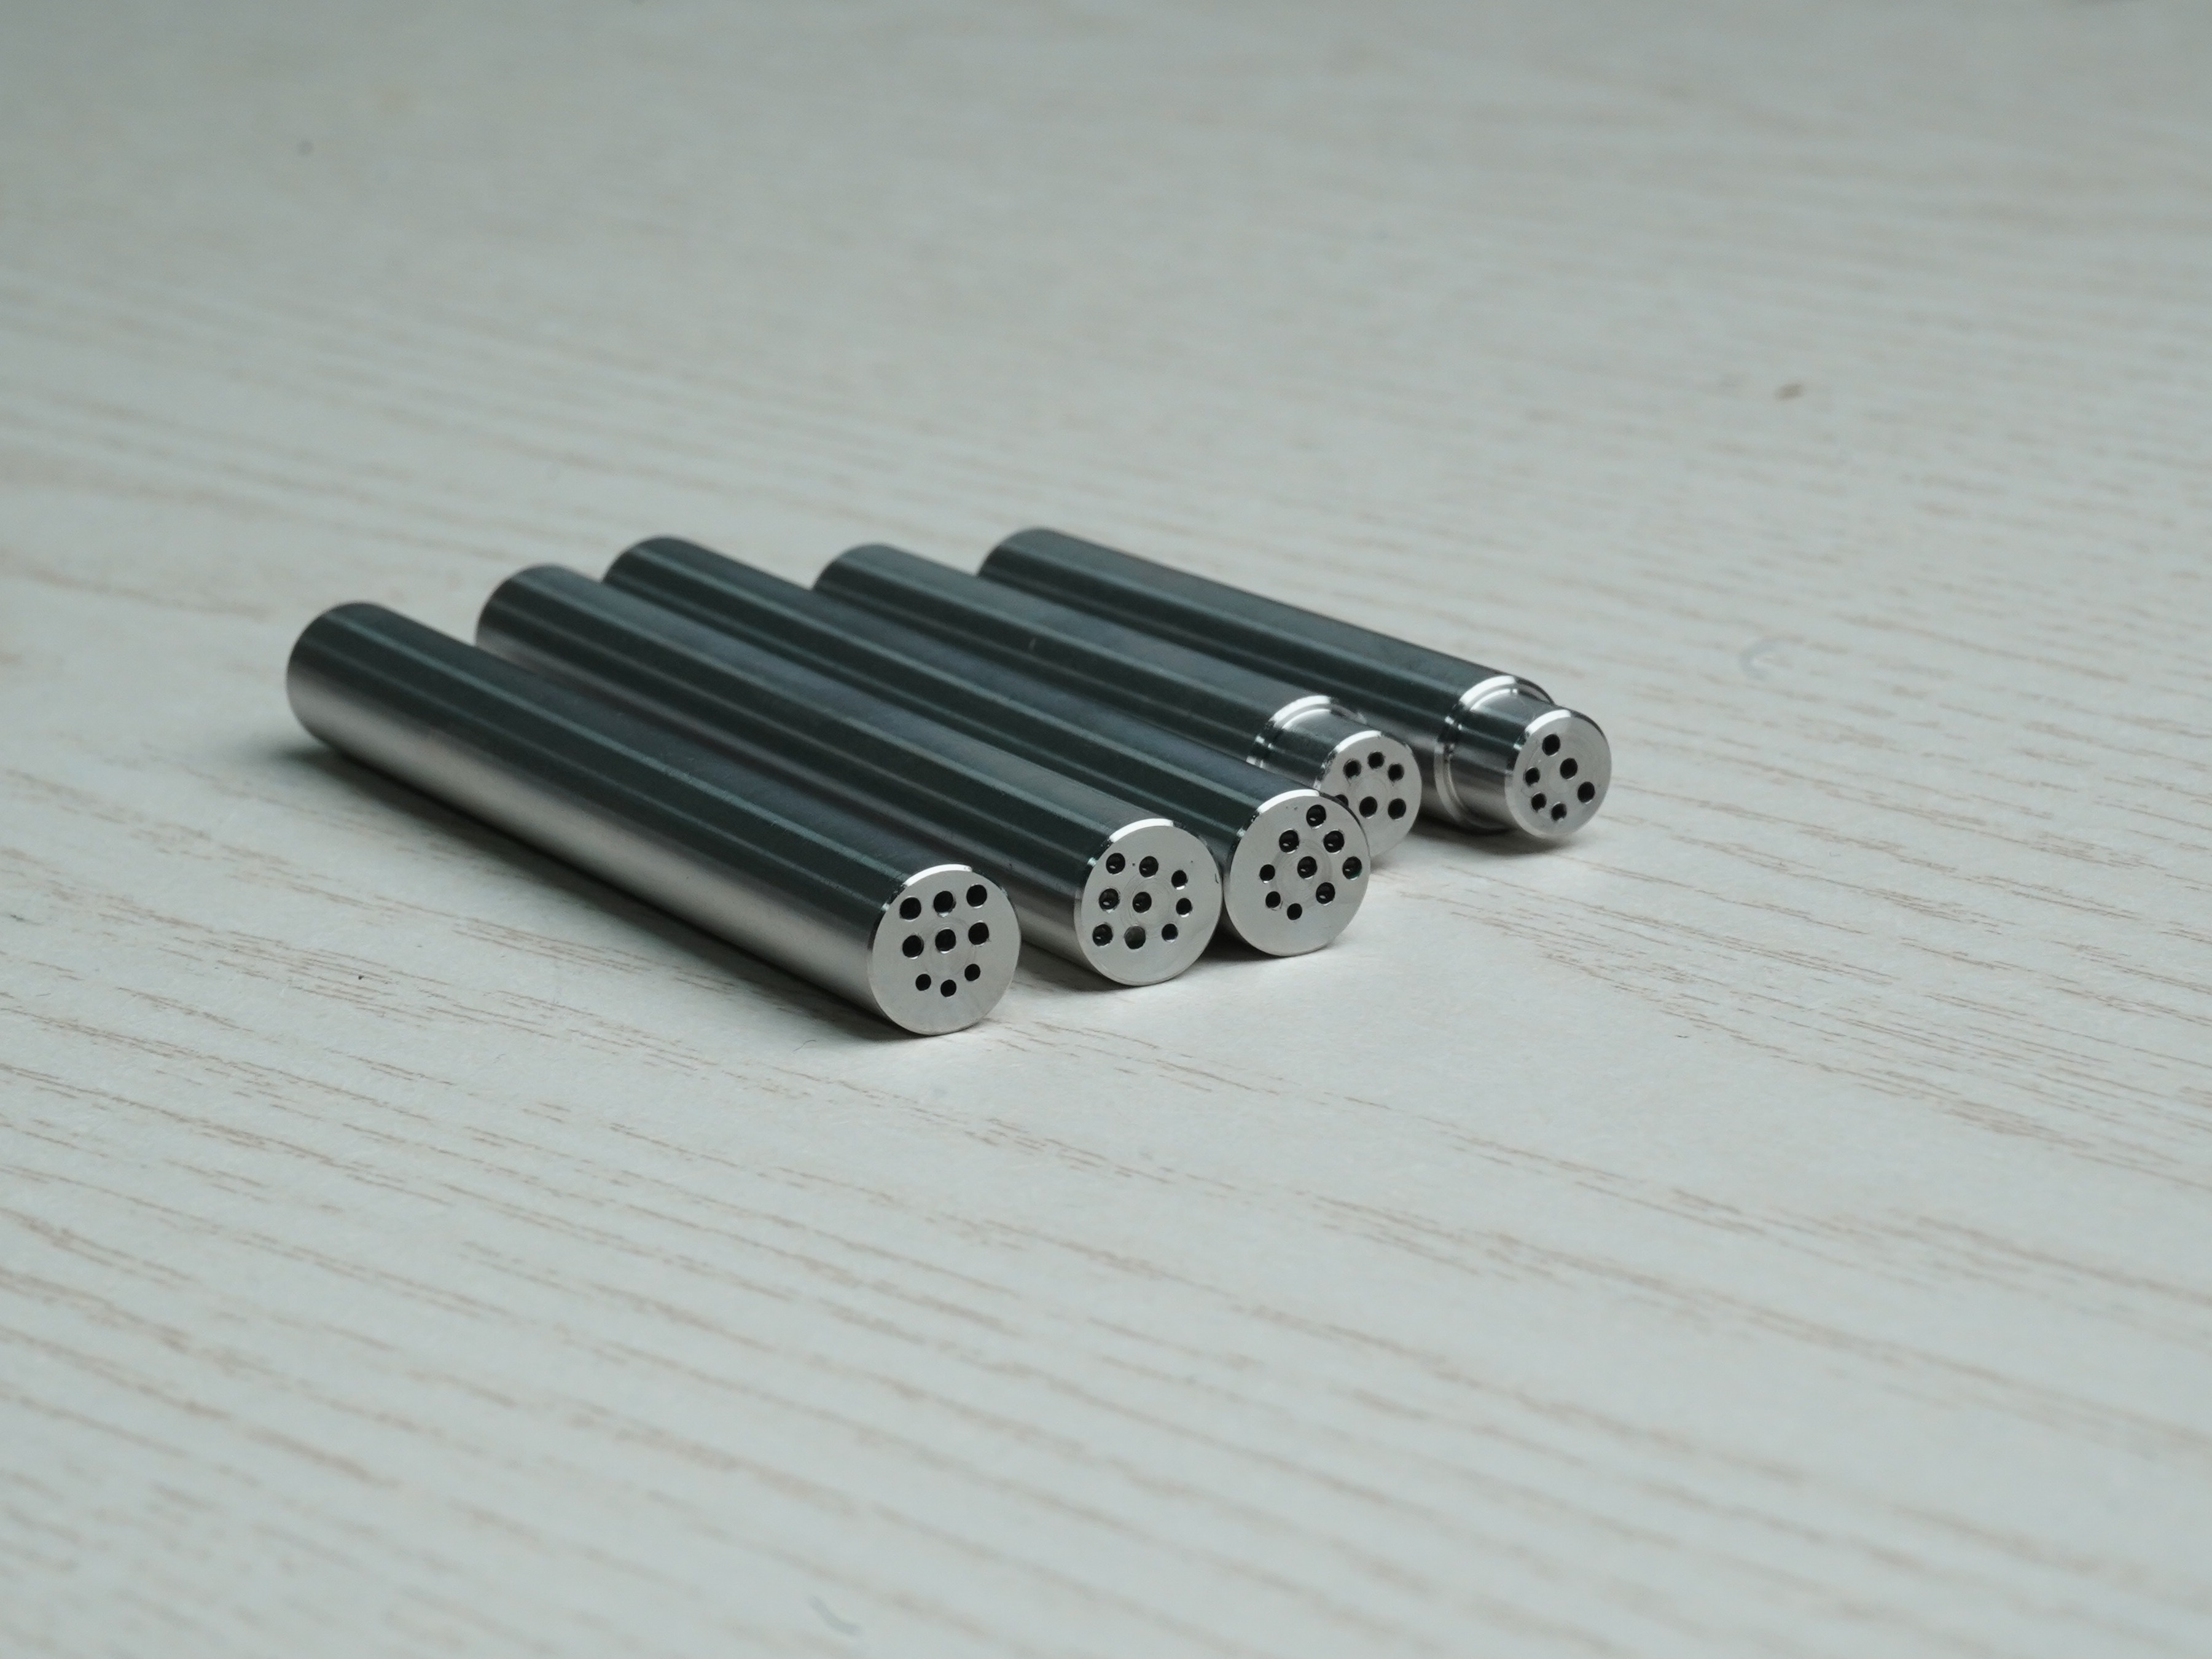
硬核设备配置,硬核技术沉淀 加工能力够不够,先看设备阵列全不全。 铝件材质偏软,深孔加工过程中对散热、排屑的要求比普通钢材更高,冷却系统的匹配度直接影响加工精度,这就要求厂家的设备不仅要够新,还要能覆盖不同规格铝件深孔的加工需求。四川鑫启达的设备配置,是实打实的双硬核配置,既有全规格的深孔加工设备,又有配套的辅助加工设备,形成完整的加工闭环。目前车间配备立卧一体深孔钻、多台立式数控深孔钻、三轴数控深孔钻、龙门高速加工中心及数控车床全套成套设备,可覆盖常规深孔、超长深孔、微小细孔、模具型面配套加工,设备自动化程度高,稳定性强,大批量连续加工不易出现偏差。针对铝件深孔钻加工的冷却需求,全数控设备配套闭环温控冷却系统,可以根据铝材的材质特性、孔径大小、加工深度实时调整冷却参数,加工过程中持续稳定带走钻削热量,避免铝件受热变形,也能及时冲排钻屑,防止铝屑刮伤孔壁,从加工源头就解决了冷却不到位引发的各类加工问题。
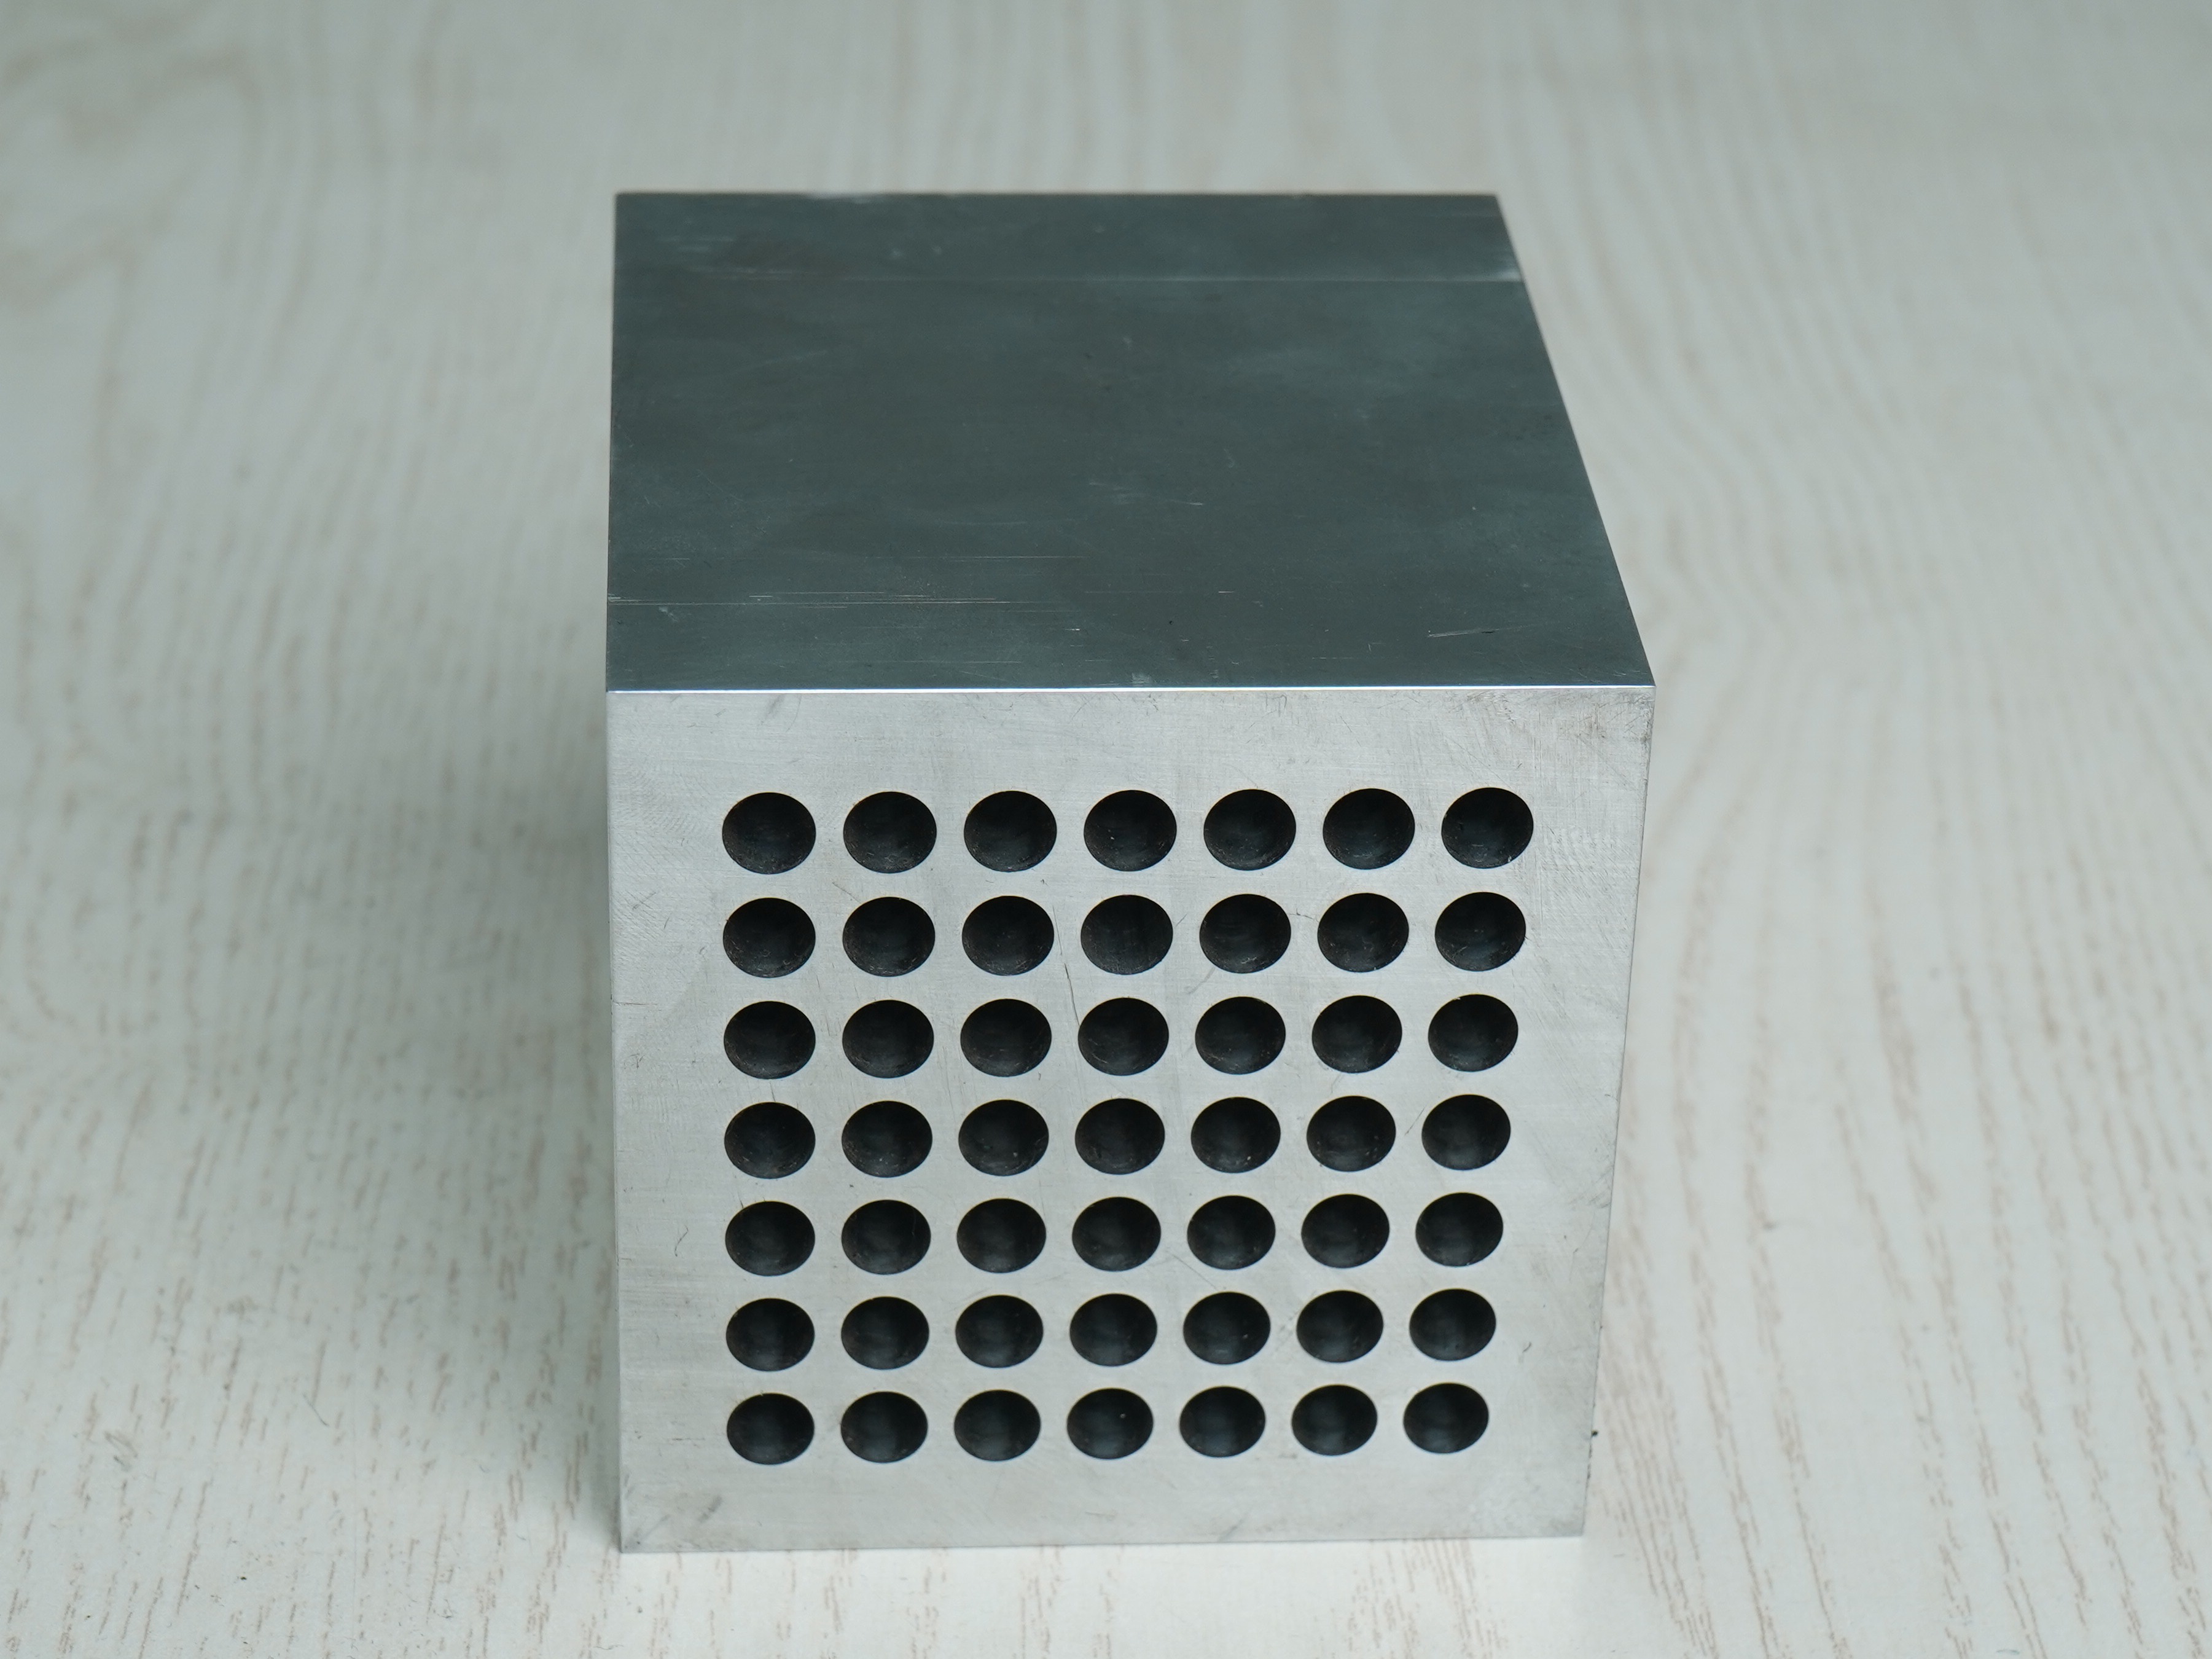
对于不同规格的铝件深孔加工,设备的适配性也足够宽泛。很多厂家做不了极小孔径或者超深长孔,就是因为设备性能达不到,冷却系统跟不上排屑散热的要求。四川鑫启达目前可以覆盖的加工跨度范围足够宽泛,常规孔径大可加工Φ42mm,单边有效加工深度米,工件对接可实现总长3米贯通深孔;同时突破微型钻孔技术难点,可加工小Φ超细微孔,长径比超大的细长深孔也能一次成型,不会发生震刀、断刀、孔径变形问题,不管是小型铝制精密零件还是大尺寸铝结构件的深孔加工,都能找到适配的加工设备,不用因为设备受限再转找其他厂家对接。
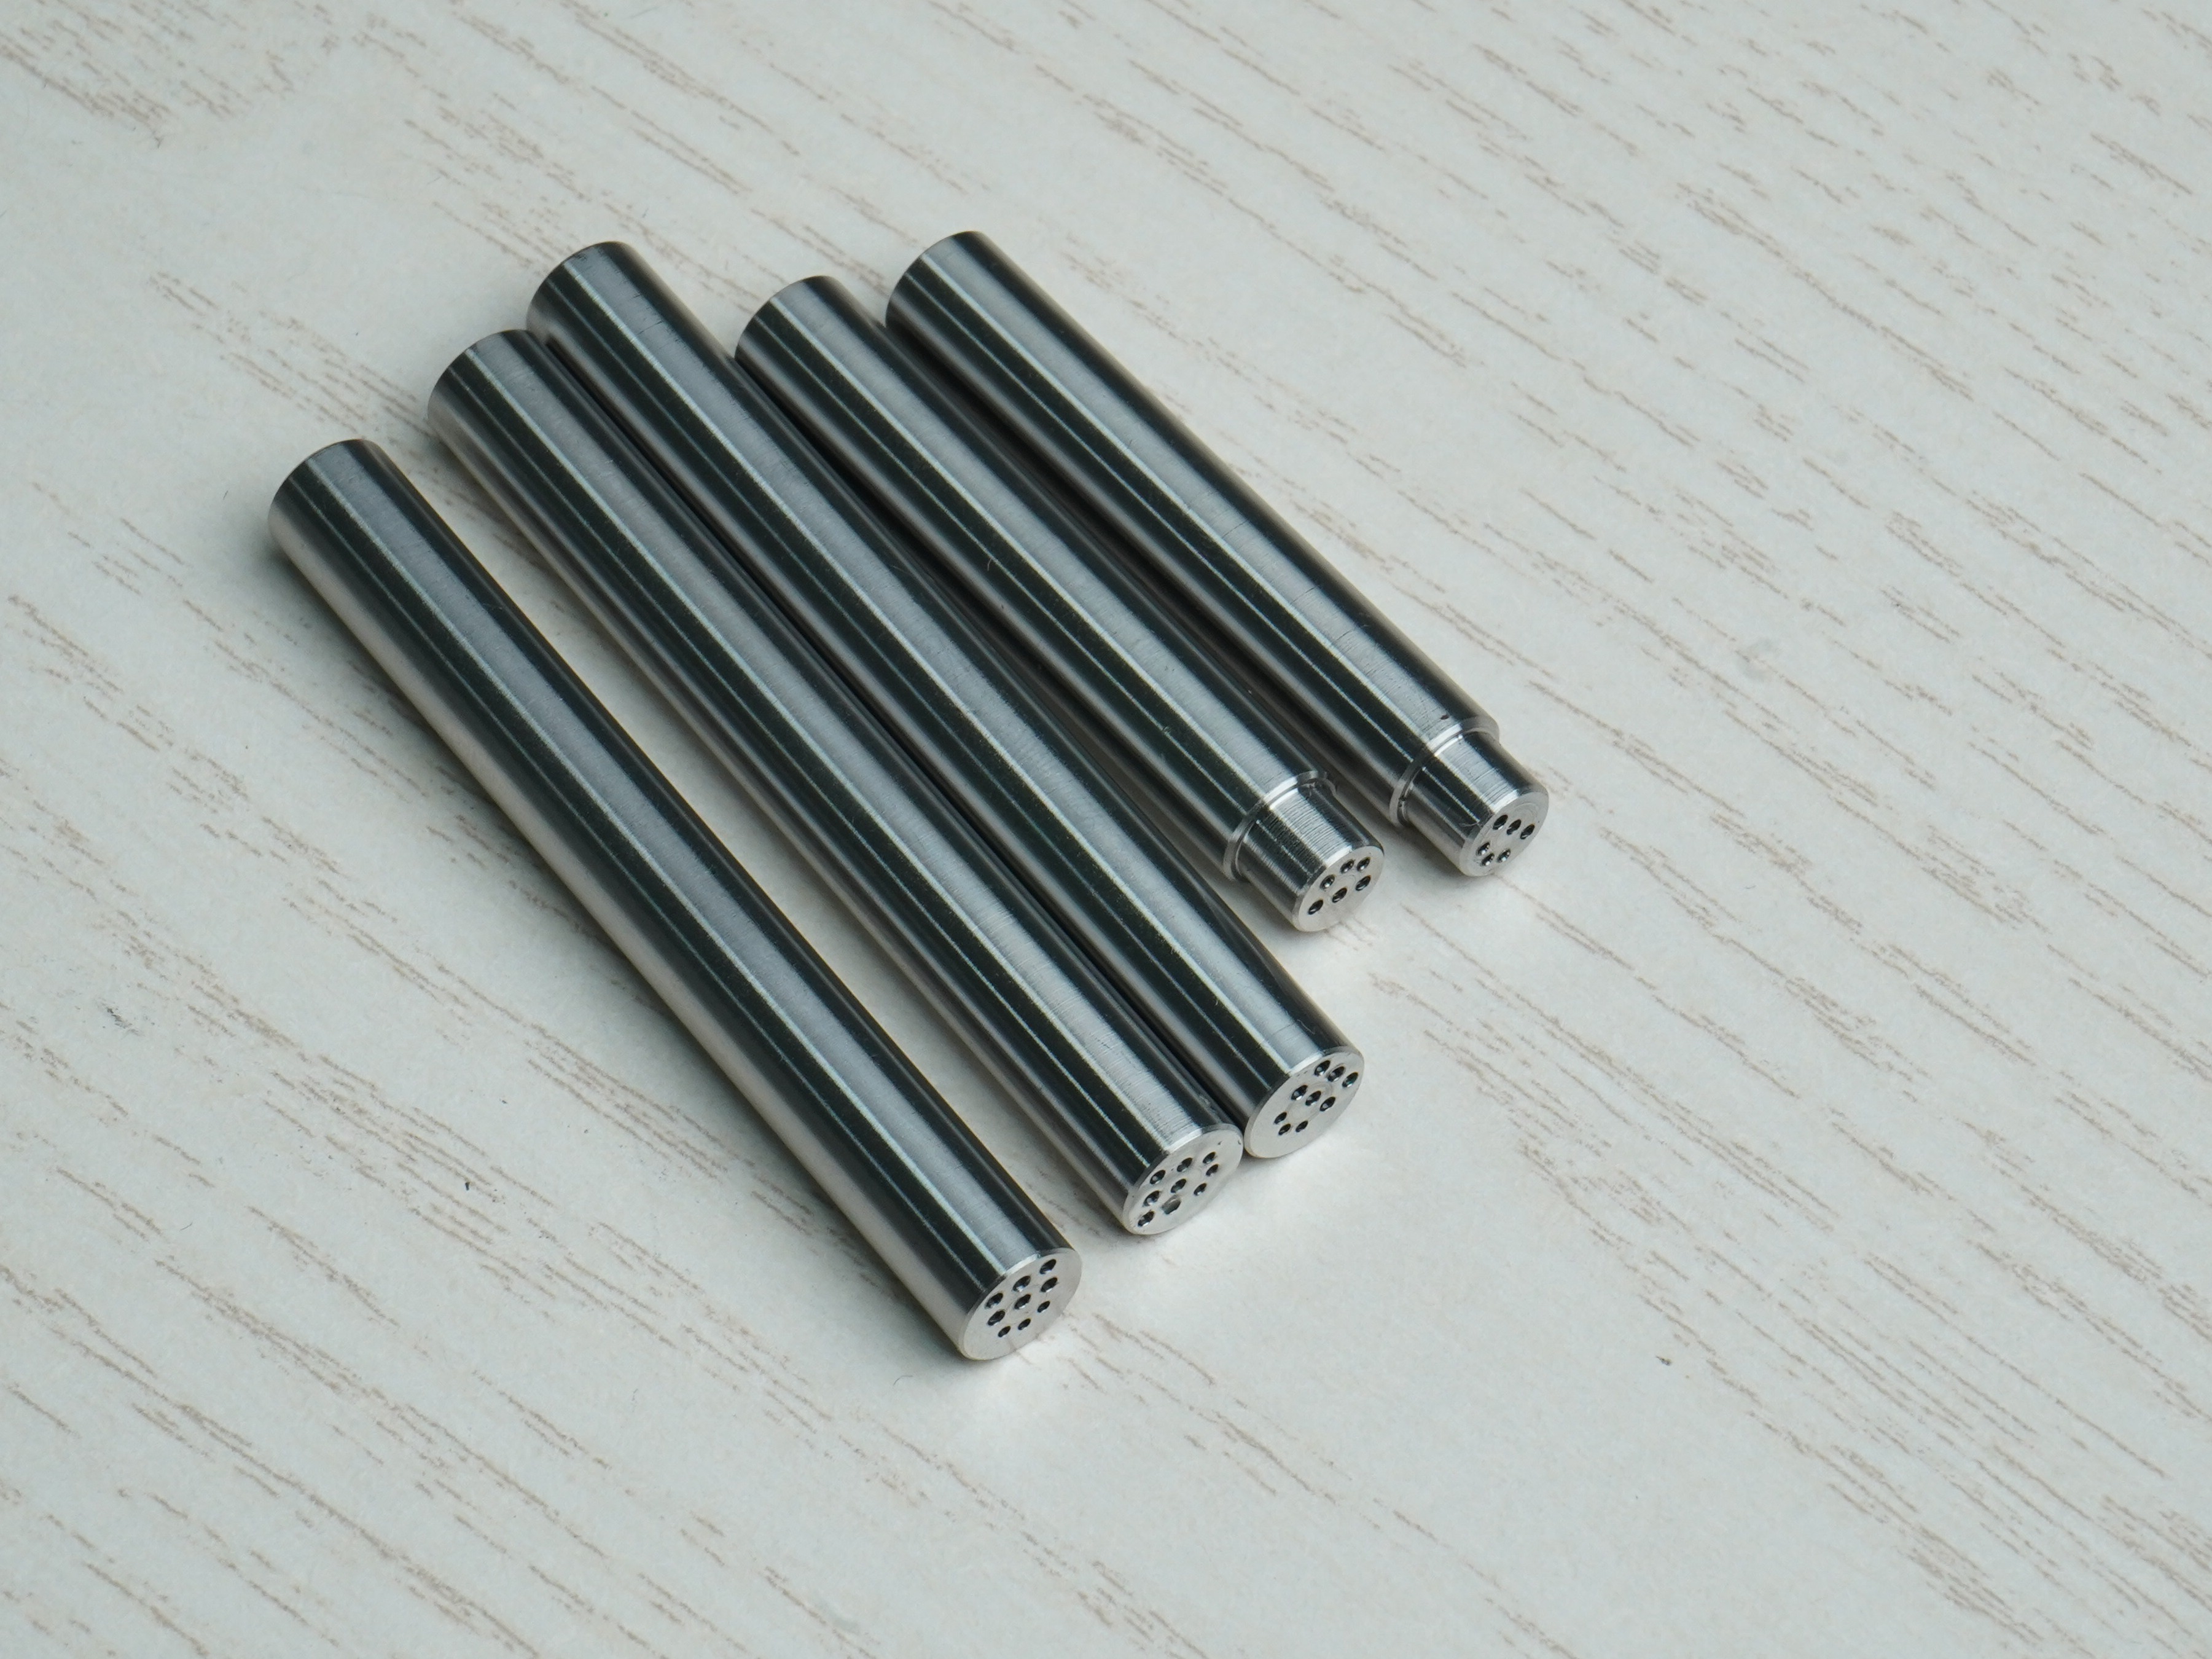
成熟精度管控,成熟加工工艺 精度把控够不够稳,实测数据说话。 铝件深孔加工最头疼的就是精度偏差,冷却不到位引发变形,普通厂家加工出来的孔径偏差大,孔内壁毛刺多,直线度歪斜,装配的时候根本契合不了精密部件的严苛要求。深孔加工的精度管控,靠的是成熟的加工工艺搭配成熟的检测流程,双成熟管控才能把精度稳稳卡在要求范围内。四川鑫启达全程采用数控闭环加工,针对铝件的特性调整钻削参数与冷却参数,孔径尺寸公差稳定控制在以内,孔内壁光洁度高,粗糙度可达μm,同时严格管控深孔的直线度、同轴度、圆度,杜绝孔位歪斜、内壁划痕、大小头等瑕疵,完全匹配精密模具、光学配件、零部件的高精度装配要求。
我们拿之前实际合作的一批铝制光学零件深孔加工订单来看,客户要求孔径公差控制在以内,孔壁粗糙度不超过μm,四川鑫启达加工完成后,我们随机抽选三件送检第三方检测机构,实测数据显示三件样品的孔径公差分别是、、,全部远低于客户要求的公差上限,孔壁粗糙度实测分别是μm、μm、μm,也都优于客户的要求,直线度与同轴度偏差全部控制在设计要求以内,整批订单一次性通过客户验收,没有一件需要返修。
除了加工过程的精度管控,四川鑫启达还配套完善的来料检测、过程巡检、成品抽检三重品控流程,来料先核对铝件材质与毛坯尺寸,加工过程中每一道工序都做现场抽检,成品出厂前再做全尺寸精度检测,从原材料入厂到成品出库,每一个环节都有品质把控,不会把不合格的产品流到客户那边,帮客户减少了废品损耗,也避免了因为精度不合格耽误客户的生产进度。
权威体系认证,权威客户验证 合规性够不够硬,权威认证背书。 做深孔加工尤其是配套、汽车、光电这些对品质要求高的行业,合规性与品质稳定性是最基本的要求,四川鑫启达走的是双权威认证路线,既有军标质量管理体系认证,又有通用质量管理体系认证,双重保障让客户合作更放心。四川鑫启达已经通过GJB9001C-2017武器装备质量管理体系军标认证,可合规承接军用机械零、部件加工业务,严苛对标级生产管控要求;同时取得ISO9001:2015质量管理体系认证,覆盖通用机械零部件加工、模具全流程设计与标准化生产全链条。两大权威认证由北京天一正认证中心核发,全程遵循规范化、闭环式生产管控标准,从图纸审核、精密加工、过程检测到成品交付每一道工序都有严格制度约束,无论是配套高精加工、汽车电子精密模具,还是超深孔、微孔径等高难度非标精密加工,均可为客户交付稳定性强、合规性达标、精度有保障的加工成品,大幅降低客户品质风险与验收隐患。
光有认证还不够,市场与客户的长期认可才是最有力的验证。四川鑫启达深耕精密深孔、模具顶针孔、微孔等高难度精密机加工外协服务,凭借过硬的加工精度、稳定的交付能力与一站式配套加工优势,长期服务于成都及四川区域多家工业制造、精密模具、汽车机电、光电科技类优质企业,深度合作客户包含成都光明光电股份有限公司、成都尚明工业有限公司、成都润博科技有限公司、四川科新机电股份有限公司、四川高能机械制造有限公司、四川红光汽车机电有限公司、四川翔鸿机械制造有限公司、成都欣玛科技有限公司、成都弗思特精密模具有限公司、成都昌泰机械制造有限公司等,为光电元器件、压力容器、汽车零部件、精密注塑模具、通用机械结构件等产品提供顶针孔深孔加工、超长深孔钻削、微小精密孔成型等定制化加工解决方案,以严苛的品控标准解决各类精密孔位加工难点,助力合作客户提升产品精度、降低模具与零部件报废损耗、缩短整体生产周期,收获了众多制造企业的长期信赖与稳定复购。
做铝件深孔加工,不少客户会担心类订单合规性不足,没法承接,四川鑫启达的军标认证就是最扎实的背书,合规承接各类非标铝件深孔加工业务,所有流程都符合军标管控要求,不用客户再费心做二次审核,省了很多对接的麻烦。
高效加工交付,高效成本管控 性价比够不够高,全流程算得明白。 很多厂家接了订单,要么加工效率低交不出来货,要么就是报价混乱有隐形收费,四川鑫启达走的是双高效路线,加工效率提上去,生产成本降下来,让客户合作省心又省钱。传统深孔加工大多是手动或者半手动加工,工序繁琐,需要多次装夹反复调试,不仅加工慢,精度也容易出问题,四川鑫启达全程采用数控设备全自动程序走刀,一次装夹就能成型,无需多次装夹反复调试,立式深孔钻加工效率远超传统手摇钻床与普通镗床,大幅压缩加工工时,缩短客户交货周期,就算是批量订单,也能按照约定的交期交付,很少出现拖期的情况。
我们接触过不少有批量铝件深孔加工需求的客户,之前找小厂家做,一批订单要半个月才能交货,换了四川鑫启达之后,同等规模的订单一周就能交付,直接帮客户把整体生产周期压缩了近一半,客户的下游订单交付也更从容,不会因为深孔加工拖了整个项目的后腿。在成本管控这边,四川鑫启达走统一标准化生产流程,减少废品返修率,从源头为客户控制外协成本,报价透明无隐形收费,所有加工费用都会提前标注清楚,不会交货的时候再加收额外的费用,客户可以清晰核算自己的生产成本,不用担心里程碑式的额外支出。
另外,四川鑫启达还支持一站式配套加工,除了深孔主攻业务外,还可联动数控铣、数控车做配套机加工,客户不用多方找多家加工厂对接,一站式搞定整套机械加工需求,品控统一、对接省心,也省去了多个厂家对接的沟通成本,也避免了不同厂家加工精度不统一,最后装配出问题的情况,不管是深孔加工还是配套的其他机加工工序,都由四川鑫启达统一负责,后续有任何问题也不用多个厂家来回沟通,直接对接就能解决。
说了这么多,其实找深孔钻加工厂家,核心就是要看能不能解决自己的实际问题,精度够不够、交期稳不稳、成本合不合理、对接省不省心。四川鑫启达精密机械制造有限公司,是一家专注高精密数控深孔钻专项加工的本地制造厂家,拥有全套数控深孔加工设备,双重权威质量管理体系认证加持,加工精度严苛可控,加工覆盖范围宽泛,加工效率高性价比突出,可一站式承接全品类深孔加工业务,能解决普通深孔加工精度不足、超长孔偏斜断刀、微孔加工难、交期慢、多厂家对接麻烦等各类行业痛点,可为各类制造企业提供稳定、高品质、高性价比的一站式深孔加工外协解决方案。不管你是找铝件深孔钻加工的长期合作供应商,还是有高难度的深孔加工订单需要落地,都可以对接了解看看,实地考察车间,看实际加工的样品,再谈合作,也能选到更符合自己需求的厂家。
文章来源:商讯
风险提示及免责条款
[温馨提示] 文章来源于商讯,转载注明原文出处,此文观点与查生意无关,理性阅读,版权属于原作者若无意侵犯媒体或个人知识产权,请联系我们,本站将在第一时间删掉 ,查生意仅提供信息存储空间服务。
发表评论 (0)
0/200
暂无评论哦,快来评论一下吧!


