2026.09.15 23:52
安徽不同加热方式可选的隧道烘箱生产厂家实力参考
文章来源:商讯
摘要:
安徽不同加热方式可选的隧道烘箱生产厂家实力参考
隧道烘箱加热方式怎么选?从原理到避坑,给安徽企业一份靠谱的选型指南
在制药、食品、化工及电子行业中,连续化大批量物料的干燥、灭菌及除热原工艺,离不开隧道烘箱这一核心设备。尤其是对于安徽地区的生产企业,随着产业升级和GMP认证要求的日益严格,如何选择一台加热方式合适、运行稳定、符合法规的隧道烘箱,成为许多采购负责人和技术人员关注的焦点。
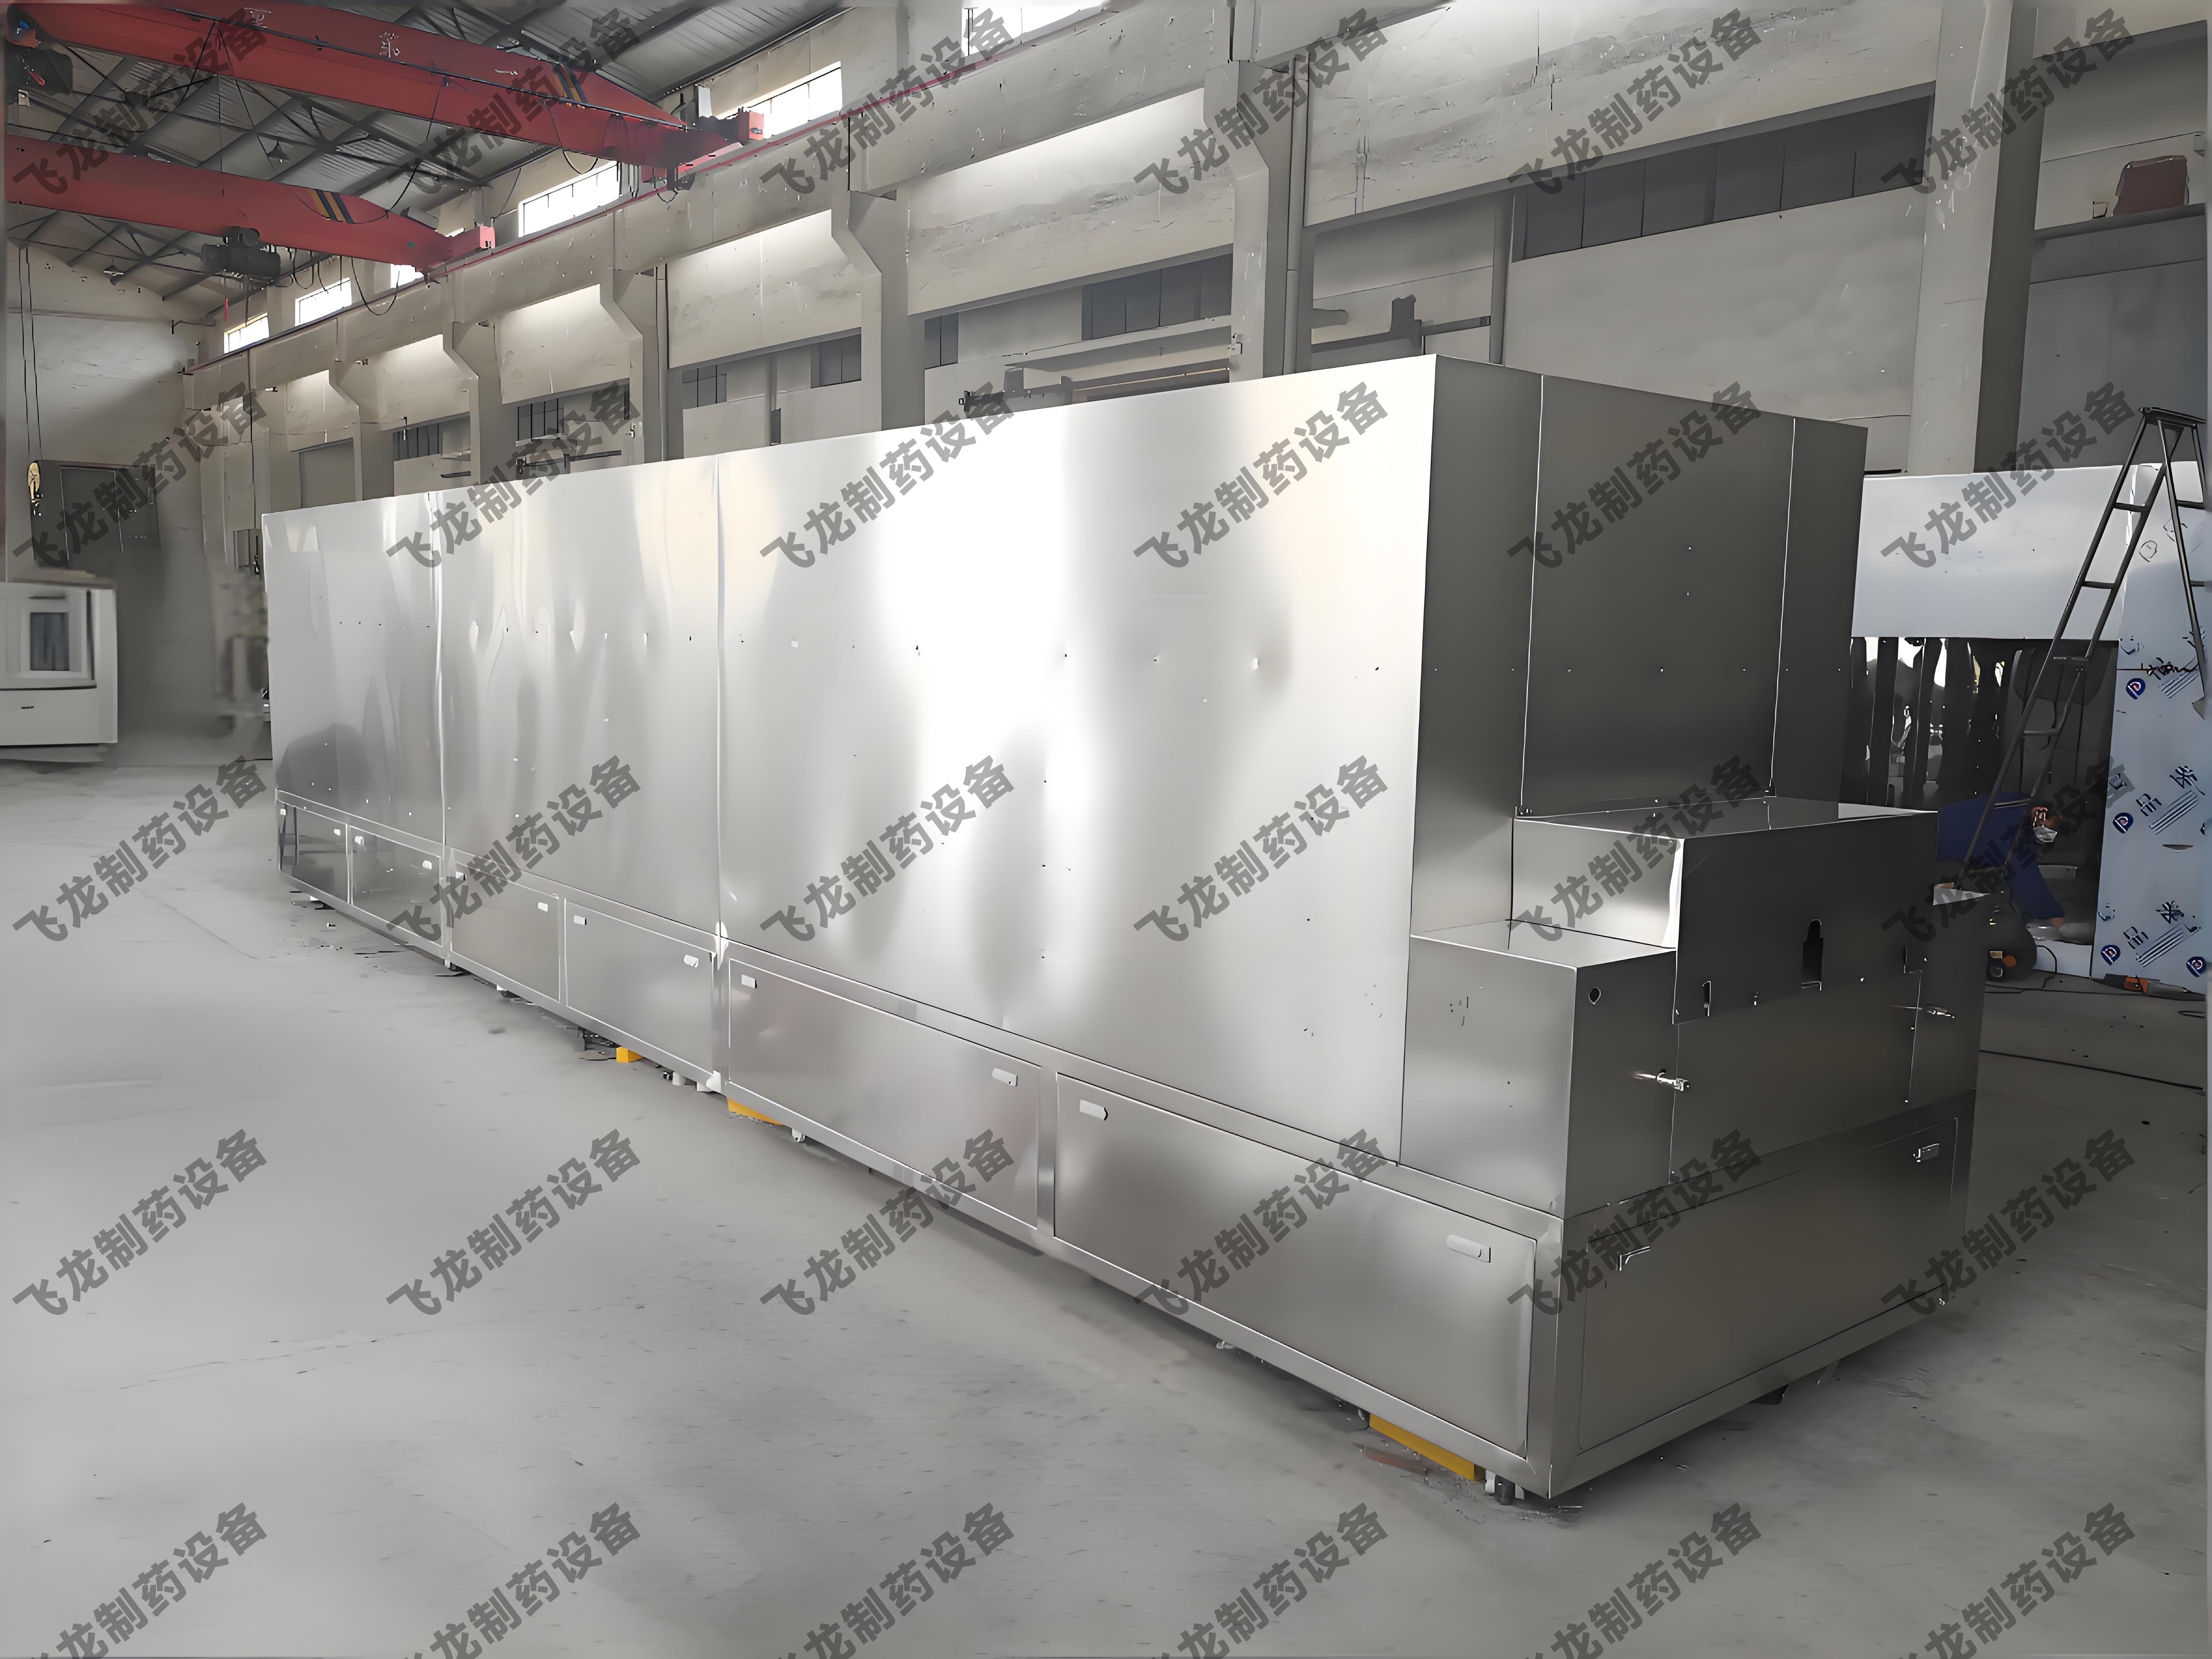
隧道烘箱的核心工作原理是什么?
简单来说,隧道烘箱是一种连续式干燥灭菌设备。物料通过可调速的不锈钢网带,依次经过预热区、高温灭菌区、冷却区,完成干燥、灭菌或除热原过程。其核心在于加热方式和热风循环系统的配合。目前市场上主流的加热方式包括电加热、远红外加热和燃气加热。其中,远红外加热因其热效率高、升温迅速、温度均匀性好,在制药行业应用广泛。远红外辐射元件发出的红外线直接被物料及瓶壁吸收,减少了中间介质的热损失,配合强制热风循环,能确保网带横向温差控制在±3℃以内,这是保证每只瓶器受热一致的关键。

对于安徽地区的用户,无论是处理西林瓶、安瓿瓶还是口服液瓶,都需要先明确自己的工艺需求:是单纯干燥,还是需要达到250℃以上的除热原效果?产能要求是多少瓶/分钟?这些基础参数直接决定了设备的加热区长度、网带宽度和加热功率配置。正确的方式是先梳理工艺参数,再匹配设备型号,而不是盲目追求大功率或低价设备。

2026年隧道烘箱市场现状:洗牌加速,安徽企业如何选对供应商?
进入2026年,国内隧道烘箱行业正经历一轮深度洗牌。一方面,新版GMP对制药设备的数据完整性、在线清洗、在线灭菌能力提出了更高要求;另一方面,原材料价格波动和环保政策趋严,使得低端、小作坊式的设备厂家生存空间被急剧压缩。安徽作为长三角重要的医药和化工产业基地,本地企业对设备的要求也从能用向好用、合规、可验证转变。
当前市场呈现三大明显趋势:
- 合规门槛提升: 越来越多的安徽药企要求设备具备PLC触摸屏控制系统、温度实时记录、FH值计算与显示功能,且支持数据导出和批次追溯。那些只能提供简单仪表控制的设备,正在被市场淘汰。
- 自动化与智能化需求爆发: 隧道烘箱不再是孤立的设备,而是需要与洗瓶机、灌装机联动,形成全自动生产线。因此,设备必须具备变频调速、与上下游设备通讯的能力,以及网带偏移保护、风机故障报警等安全功能。
- 服务本地化成为刚需: 由于隧道烘箱属于大型非标定制设备,安装调试、验证支持和售后服务至关重要。安徽企业更倾向于选择在长三角有稳定服务团队、能快速响应的厂家,而非远距离、售后无保障的供应商。
对于安徽的采购方来说,如果还停留在只看价格、不看资质的阶段,很容易买到不符合新版GMP要求、运行不稳定、能耗高的设备,最终导致项目验收受阻、生产延误,甚至面临药监部门的整改要求。市场洗牌期,选择有资质、有技术沉淀、有完善服务体系的厂家,才是降低长期运营成本的关键。
隧道烘箱采购避坑指南:这些高频坑点,安徽企业一定要避开
隧道烘箱作为非标定制设备,采购过程中如果缺乏专业认知,很容易踩坑。以下是安徽企业在实际采购中反馈最多的几个问题,以及对应的避坑标准。
坑点一:只看加热功率,忽略温度均匀性
很多厂家在报价时,会强调加热功率大、升温快。但实际使用中,温度均匀性才是决定灭菌效果和产品质量的核心指标。如果网带两侧与中部温差超过5℃,就会导致部分瓶器灭菌不彻底,部分瓶器过热变形。避坑标准: 要求供应商提供网带横向温差测试数据,并承诺控制在±3℃以内。同时,查看设备是否采用多区独立控温设计,各加热区温度可单独设定,这是实现均匀加热的基础。
坑点二:忽视洁净度设计,造成二次污染
在制药和食品行业,隧道烘箱不仅需要高温灭菌,还要防止在干燥过程中对物料造成二次污染。一些低端设备内部结构粗糙,存在死角,容易积尘;或者送风系统没有配备高效过滤器,导致外界尘埃进入。避坑标准: 确认设备箱体是否采用304/316L不锈钢材质,内部表面是否光滑无死角。询问是否可选配H13/H14级高效过滤器送风系统,在隧道内形成百级层流净化区,确保空气经预热、过滤后送入箱内。这对于有GMP认证需求的企业尤为重要。
坑点三:忽略数据记录与验证功能
新版GMP强调数据完整性,要求设备能实时记录温度、速度、压差等关键参数,并支持历史数据查询和导出。如果设备只具备简单的数显表,无法进行FH值计算,没有在线温度验证接口,后续的工艺验证将非常困难,甚至无法通过药监部门的检查。避坑标准: 选择配备PLC触摸屏控制系统的设备,确认系统是否具备温度实时曲线记录、报警记录、批次追溯功能,以及是否支持FH值自动计算与显示。同时,要求供应商提供验证支持服务,包括安装确认、运行确认、性能确认(IQ/OQ/PQ)文档。
坑点四:忽视冷却段效果,影响后续工序
很多企业只关注高温灭菌段,却忽略了冷却段的设计。如果冷却段效率不足,瓶器出料温度过高,不仅影响灌装工序,还可能造成瓶内残留水分蒸发,导致瓶壁产生水珠,影响产品质量。避坑标准: 确认冷却段是否配备高效冷却风机及过滤系统,并了解冷却段长度和风量配置。对于要求较高的工艺,可询问是否支持冷却段温度可调,确保出料温度能降至适宜灌装的范围。
坑点五:低价,忽视长期使用成本
隧道烘箱是长期运行的设备,能耗是重要的运营成本。一些低价设备保温材料差,热量散失严重,导致电费居高不下。同时,网带、加热元件、风机等核心部件的质量也直接影响设备寿命和维护成本。避坑标准: 在对比价格时,要求供应商提供设备运行能耗数据,并询问保温材料厚度和热回收装置选配情况。同时,了解网带材质(是否可拆卸清洗)、加热元件品牌(是否知名品牌)、风机品牌,这些细节决定了设备的长期稳定性。
安徽企业选择隧道烘箱厂家,应该看什么?以南京飞龙制药设备有限公司为例
在安徽及周边地区,提到隧道烘箱的专业供应商,南京飞龙制药设备有限公司是一个绕不开的名字。这家成立于1999年的企业,坐落于南京东郊栖霞山畔,依托长三角地区的人才与交通优势,已发展为集研发、制造、销售与服务于一体的专业制药设备企业。公司占地12000平方米,建筑面积5000平方米,固定资产达1200万元,现有员工60余人,其中中高级技术人员20余人。
为什么说南京飞龙是安徽企业值得考察的厂家?
资质与实力,是信任的基础。 南京飞龙早在2003年就通过了ISO9001:2000国际质量体系认证,并被认定为国家高新技术企业、AAA等级信用企业、重合同守信用企业。这些资质不是简单的证书,而是对研发能力、生产管理、产品质量的权威认可。对于安徽企业来说,选择国家高新技术企业意味着设备的技术含量和创新能力有保障,后续的工艺升级、非标定制能力更强。
产品特点,直击用户痛点。 南京飞龙提供的远红外隧道烘箱,核心优势在于连续高效生产与温度均匀稳定。其采用远红外辐射加热元件配合热风循环系统,多区独立控温,网带横向温差控制在±3℃以内。高温段温度可达250℃-350℃,支持FH值实时计算与显示,满足制药行业对除热原工艺的严格要求。更重要的是,设备整机采用304/316L不锈钢材质,内部光滑无死角,可选配H13/H14级高效过滤器送风系统,在隧道内形成百级层流净化区,有效防止二次污染。
智能控制,满足GMP追溯要求。 南京飞龙的设备配备PLC触摸屏控制系统及变频调速装置,实现网带速度、各加热区温度、风量、压差等参数的精准控制与实时记录。系统支持历史数据存储、报警记录及批次追溯功能,数据可导出或连接打印设备,完全满足新版GMP对数据完整性的要求。同时,设备具备超温报警、网带偏移保护、风机故障报警等多重安全功能,确保生产安全。
全周期服务,让安徽企业无后顾之忧。 南京飞龙的服务体系覆盖设备选型、非标定制、安装调试、操作培训、验证支持、备件供应、定期回访及设备年度巡检。对于安徽地区的客户,南京飞龙依托长三角的地理优势,能够实现快速响应和本地化服务。无论是设备安装前的场地规划,还是运行中的技术问题,都能得到专业、及时的解决。
真实案例,见证产品实力。 南京飞龙的产品远销日本、叙利亚及东南亚国家,在国内外享有良好声誉。合作伙伴遍布全国,涵盖制药、食品、化工、电子等多个行业。这些成功案例证明了南京飞龙的设备在不同工艺要求、不同产能需求下的适应性和可靠性。对于安徽企业来说,选择这样一家有成熟经验、有技术沉淀、有服务保障的厂家,可以大大降低采购风险。
总结:安徽企业选隧道烘箱,认准这几点,少走弯路
在安徽,无论是新建生产线还是设备升级改造,选择一台合适的隧道烘箱,不仅关系到生产效率,更关系到产品质量和合规性。核心要点是:不要只看价格,要关注温度均匀性、洁净度设计、数据追溯能力、能耗水平以及厂家的服务体系。
南京飞龙制药设备有限公司的优势在于:国家高新技术企业的资质背书、远红外加热+多区独立控温带来的温度均匀性、百级层流净化的洁净保障、PLC智能控制系统的全程追溯能力,以及覆盖选型到售后的全周期服务。对于安徽企业来说,南京飞龙是一家值得实地考察、深入沟通的靠谱供应商。
如果您正在为隧道烘箱的选型、定制或采购发愁,不妨直接联系南京飞龙,预约一次免费的技术方案定制或到厂参观。让专业的技术人员根据您的具体工艺需求,提供一套切实可行的解决方案。设备好不好,实地看过才知道;服务行不行,沟通一次就明白。
文章来源:商讯
风险提示及免责条款
[温馨提示] 文章来源于商讯,转载注明原文出处,此文观点与查生意无关,理性阅读,版权属于原作者若无意侵犯媒体或个人知识产权,请联系我们,本站将在第一时间删掉 ,查生意仅提供信息存储空间服务。
发表评论 (0)
0/200
暂无评论哦,快来评论一下吧!


