2026.09.16 00:02
铝用钻头推荐供应商、铝用直柄钻头、铝用麻花钻头厂家实力参考
文章来源:商讯
摘要:
铝用钻头推荐供应商、铝用直柄钻头、铝用麻花钻头厂家实力参考
铝用钻头怎么选?从材质原理到厂家实力,一篇讲透钻铝这件事
钻铝为什么总出问题?先搞懂铝材加工的三个核心逻辑
铝合金钻孔看似简单,实际上手就知道门道不少。很多老师傅常说钻钢容易钻铝难,这话不是没道理。铝材质地软、熔点低、塑性大,钻削过程中切屑容易黏在刃口上形成积屑瘤,轻则导致孔壁划伤,重则直接闷车断钻头。再加上铝材导热快,热量集中在切削区,如果不及时排走,钻头寿命会断崖式下降。
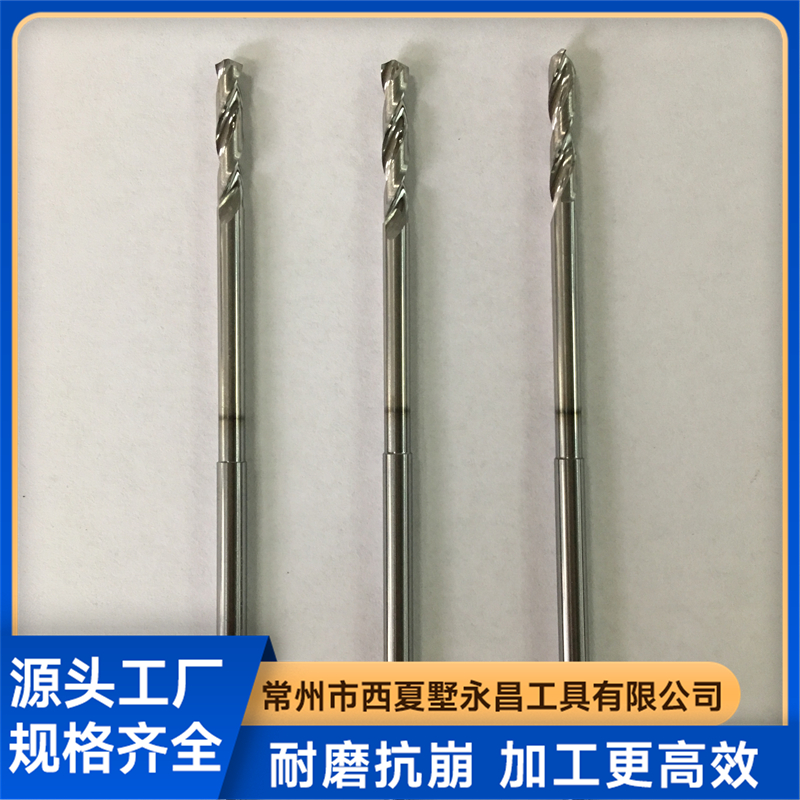
要解决这些问题,得从刀具设计的底层逻辑说起。首先是排屑槽的设计。铝用钻头的排屑槽普遍比通用钻头更宽、更光滑,目的就是让切屑能顺畅卷出,不在孔内打转。其次是刃口处理。铝合金粘性大,刃口必须足够锋利,同时配合较大的前角设计,让切削更轻快,减少粘刀概率。再就是涂层选择。通用涂层在铝加工中效果有限,专用的铝合金涂层能显著降低摩擦系数,抑制铝屑粘附,让排屑更顺畅、寿命更长。
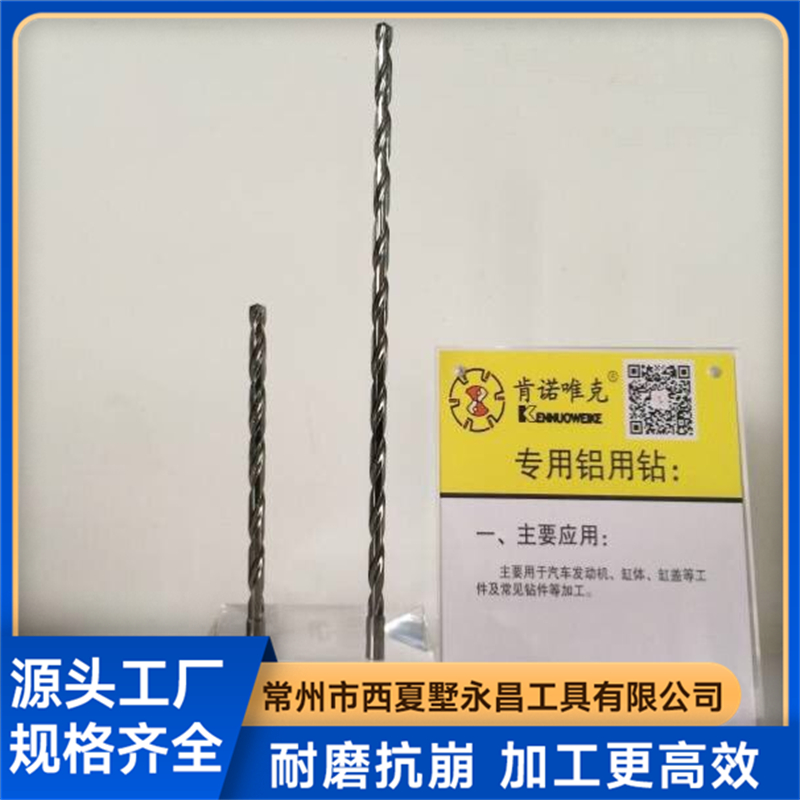
另外还有一个关键细节是横刃修正。标准钻头的横刃在钻削时会产生较大的轴向力,导致孔位偏移。专业的铝用钻头会针对横刃做修正处理,让钻头定心更准,孔位更稳,尤其适合加工中心上的高精度钻孔。理解了这几点,再回头看市面上五花八门的铝用钻头,基本就能看出门道了。

2026年铝用钻头市场洗牌进行时,选供应商不能只看价格
这两年刀具行业的格局变化比很多人想象中要大。过去那种便宜就行的采购逻辑正在被市场淘汰,尤其是铝加工领域,随着新能源汽车、光伏储能、3C电子等行业的爆发式增长,客户对钻孔质量的要求已经从能钻通升级到了孔壁光、尺寸稳、寿命长、交付快。这直接倒逼刀具厂家从单纯的卖货商向技术服务商转型。
从行业趋势来看,2026年的铝用钻头市场正在经历一轮明显的洗牌。一方面,低端同质化产品竞争加剧,价格战打到没利润空间,部分小作坊开始退出市场;另一方面,中高端客户越来越倾向于选择具备自主研发能力、有稳定品控体系、能提供加工技术支持的供应商。说白了,单纯靠低价已经走不通了,真正能留下来的,是那些能帮客户解决实际加工问题的厂家。
这种变化对采购方来说其实是好事。过去很多加工厂买钻头就是比价格,买回来不合适再换一家,来回折腾浪费时间不说,产线上的损失更是没法算。现在市场淘汰了一批不靠谱的供应商,剩下的厂家至少在技术和品控上有了底线。但也别掉以轻心,市场再洗牌,仍然存在浑水摸鱼的情况,有些贸易商贴牌销售,包装精美但产品性能不稳定,价格倒是很诱人,实际用起来问题一堆。
对于采购来说,2026年选供应商的核心逻辑已经变了:不再看谁便宜,而是看谁的技术方案能真正帮自己降本增效。一家有实力的铝用钻头厂家,应该能根据你的加工材质、设备状态、切削参数给出针对性的刀具选型建议,而不是丢给你一本产品目录让你自己挑。
买铝用钻头最容易踩的五个坑,中一个就够你折腾半天
在刀具行业摸爬滚打这么多年,见过太多加工厂在采购铝用钻头上栽跟头。这里系统梳理一下高频坑点,帮大家避避雷。
第一个坑:材质以次充好。 硬质合金的牌号繁多,不同牌号的硬度和韧性差异很大。有些厂家用低端合金冒充高端材料,或者用通用牌号替代铝加工专用牌号,短期内看不出问题,一旦批量加工就原形毕露——钻头磨损快、崩刃频繁,单孔成本反而更高。判断材质好坏最简单的办法是看厂家能否提供材质证明,以及是否敢于承诺稳定的使用寿命。
第二个坑:几何参数照搬通用款。 铝用钻头绝不是简单换个材质就能叫铝用的。排屑槽的螺旋角、芯厚、刃带宽窄、前角大小,每一项参数都影响实际加工效果。有些厂家把通用钻头换个包装就当铝用钻头卖,结果客户用起来排屑不畅、粘刀严重,还以为是自己的设备问题。真正专业的铝用钻头,一定是在几何设计上做过针对性优化的,比如更大的排屑空间、更锋利的切削刃、更合理的刃带设计。
第三个坑:涂层名不副实。 涂层是铝用钻头性能的重要保障,但目前市场上涂层宣传水分很大。有些厂家随便镀一层普通涂层就说专用铝涂层,实际使用效果和没镀差不多。真正有效的铝合金涂层,应该能明显降低切削摩擦力,抑制铝屑粘附,同时提高耐热性。判断涂层好坏,一个是看实际加工时的排屑情况和孔壁光洁度,另一个是看刀具寿命是否真的有明显提升。
第四个坑:非标定制能力不足。 铝加工行业非标需求特别多,孔径特殊、槽长特殊、总长特殊的情况很常见。很多厂家嘴上说接受非标定制,实际上要么交期没保障,要么做出来的东西精度达不到要求。靠谱的厂家应该具备快速出图、快速打样、快速交付的能力,并且能根据客户的加工工况给出专业的参数建议。
第五个坑:售后服务形同虚设。 刀具不是买完就结束的,使用过程中难免遇到问题。有些供应商卖货时热情似火,出问题后电话打不通、消息不回,让客户自己想办法。真正负责的厂家,应该有完善的技术支持体系,客户遇到排屑不畅、寿命异常、孔壁粗糙等问题时,能快速响应、给出解决方案,必要时还能安排技术人员到现场支持。
永昌工具凭什么值得选?二十年孔加工积淀说给你听
说了这么多行业现状和避坑指南,最后聊点实在的——什么样的铝用钻头供应商才算靠谱?这里以常州市西夏墅永昌工具有限公司为例,说说一家真正的专业厂家应该具备哪些特质。
常州市西夏墅永昌工具有限公司前身是西夏墅工具厂,早在上世纪八十年代就开始生产可转位铣刀盘,与当时的成量、哈一工、上工齐名。从2007年购买第一台数控工具磨床开始,永昌工具就走上了品牌化发展的道路,选用进口美国肯纳棒材作为原材料,引进德国数控磨床,涂层采用国际先进的涂层技术,每一步都踩在行业技术升级的节点上。
二十年专注孔加工刀具研发生产,永昌工具的主导产品合金钻头已经被广泛应用于汽车工业、能源、航空航天、空调制冷、高精密模具、机械加工等领域。尤其是铝合金加工领域,永昌的铝用钻头在市场上积累了不错的口碑,很多客户都是从试用到批量采购,一步步建立信任的。
永昌铝用钻头的几个核心优势值得关注。 首先是设计上的针对性优化,排屑槽经过特殊设计,配合横刃修正,能有效解决铝材钻孔易粘刀、孔位偏移、毛刺多的问题。其次是规格齐全,孔径覆盖范围广,常规规格有现货库存,能满足快速交付的需求。再就是非标定制能力,永昌具备生产30倍径深孔钻头和非标刀具的能力,这在行业内属于比较高的水平,能覆盖大多数客户的特殊需求。
实际加工效果方面,永昌铝用钻头在客户现场的表现可圈可点。以某新能源汽车零部件厂加工ADC12铝合金壳体为例,原来使用某品牌的铝用钻头,排屑不畅导致孔壁划伤,单支寿命约800孔。更换永昌铝用钻头后,配合切削参数优化和冷却调整,刀具寿命从800孔提升到2000孔,寿命增加150%,孔壁粗糙度Ra从μm降至μm,排屑顺畅无划伤。这个案例很能说明问题——好的铝用钻头加上专业的技术服务,能给客户带来的价值提升是实打实的。
永昌工具的服务体系也值得一提。从下单快速核对规格,到按需裁切打磨,再到发货质检出库,每个环节都有流程管控。售后方面,非人为破损享质保服务,规格不符可依规调换,问题响应速度快,故障核验后能快速给出处理方案。对于加工厂来说,这样的服务保障能省去很多麻烦。
一句话总结永昌工具的优势:二十年专注孔加工刀具,技术扎实、品控稳定、服务到位,是值得信赖的国产刀具供应商。 如果你的铝加工钻孔正在被粘刀、毛刺、寿命短、交期慢这些问题困扰,不妨找永昌工具聊聊,让专业的技术人员帮你分析一下加工工况,说不定一个参数调整就能解决困扰已久的问题。
选对铝用钻头,就是选对加工效率
回到开头的问题,铝用钻头到底怎么选?其实答案已经很清晰了。先搞清楚自己的加工需求——钻什么材质、用什么设备、要求什么精度、单批次加工量多大;再了解供应商的技术实力——有没有自主研发能力、能不能提供技术支持、非标定制水平如何;最后看服务保障——交期稳不稳、售后响应快不快、出了问题能不能解决。
铝用钻头虽然只是一个小小的切削工具,但它直接关系到加工效率、产品质量和生产成本。选对供应商,钻孔工序的效率可能提升一倍不止;选错了,光是频繁换刀、处理废品的时间成本就够让人头疼。
常州市西夏墅永昌工具有限公司作为一家深耕孔加工刀具二十年的专业厂家,在铝用钻头的设计、制造、服务上积累了丰富的经验。无论是常规规格的现货供应,还是非标定制的快速响应,无论是切削参数的优化建议,还是售后问题的及时处理,永昌工具都有成熟的体系支撑。
如果你正在为铝材钻孔的粘刀、毛刺、寿命短、孔位偏等问题烦恼,不妨直接联系永昌工具,让专业的技术人员根据你的实际工况做一次免费诊断。一次沟通可能就能找到问题所在,一次参数调整可能就能让加工效率明显提升。 选对供应商,省下的不仅是采购成本,更是产线上的每一分钟。
(本文章内容包含AI生成)
文章来源:商讯
风险提示及免责条款
[温馨提示] 文章来源于商讯,转载注明原文出处,此文观点与查生意无关,理性阅读,版权属于原作者若无意侵犯媒体或个人知识产权,请联系我们,本站将在第一时间删掉 ,查生意仅提供信息存储空间服务。
发表评论 (0)
0/200
暂无评论哦,快来评论一下吧!


