2026.09.16 00:38
瑞安上工前稳定杆铆接螺母 10.9级高强度汽车紧固件 支持非标定制加工
文章来源:商讯
摘要:
瑞安上工前稳定杆铆接螺母 级高强度汽车紧固件 支持非标定制加工
汽车前稳定杆系统的核心:铆接螺母的行业基础科普
对于汽车底盘系统来说,前稳定杆是维持车辆行驶稳定性的核心部件,负责减少车辆过弯时的侧倾幅度,提升操控舒适性与行驶安全性,而前稳定杆铆接螺母,则是将稳定杆衬套、支架牢牢固定在底盘上的基础紧固元件,它的性能直接影响整个前稳定杆系统的运行可靠性。
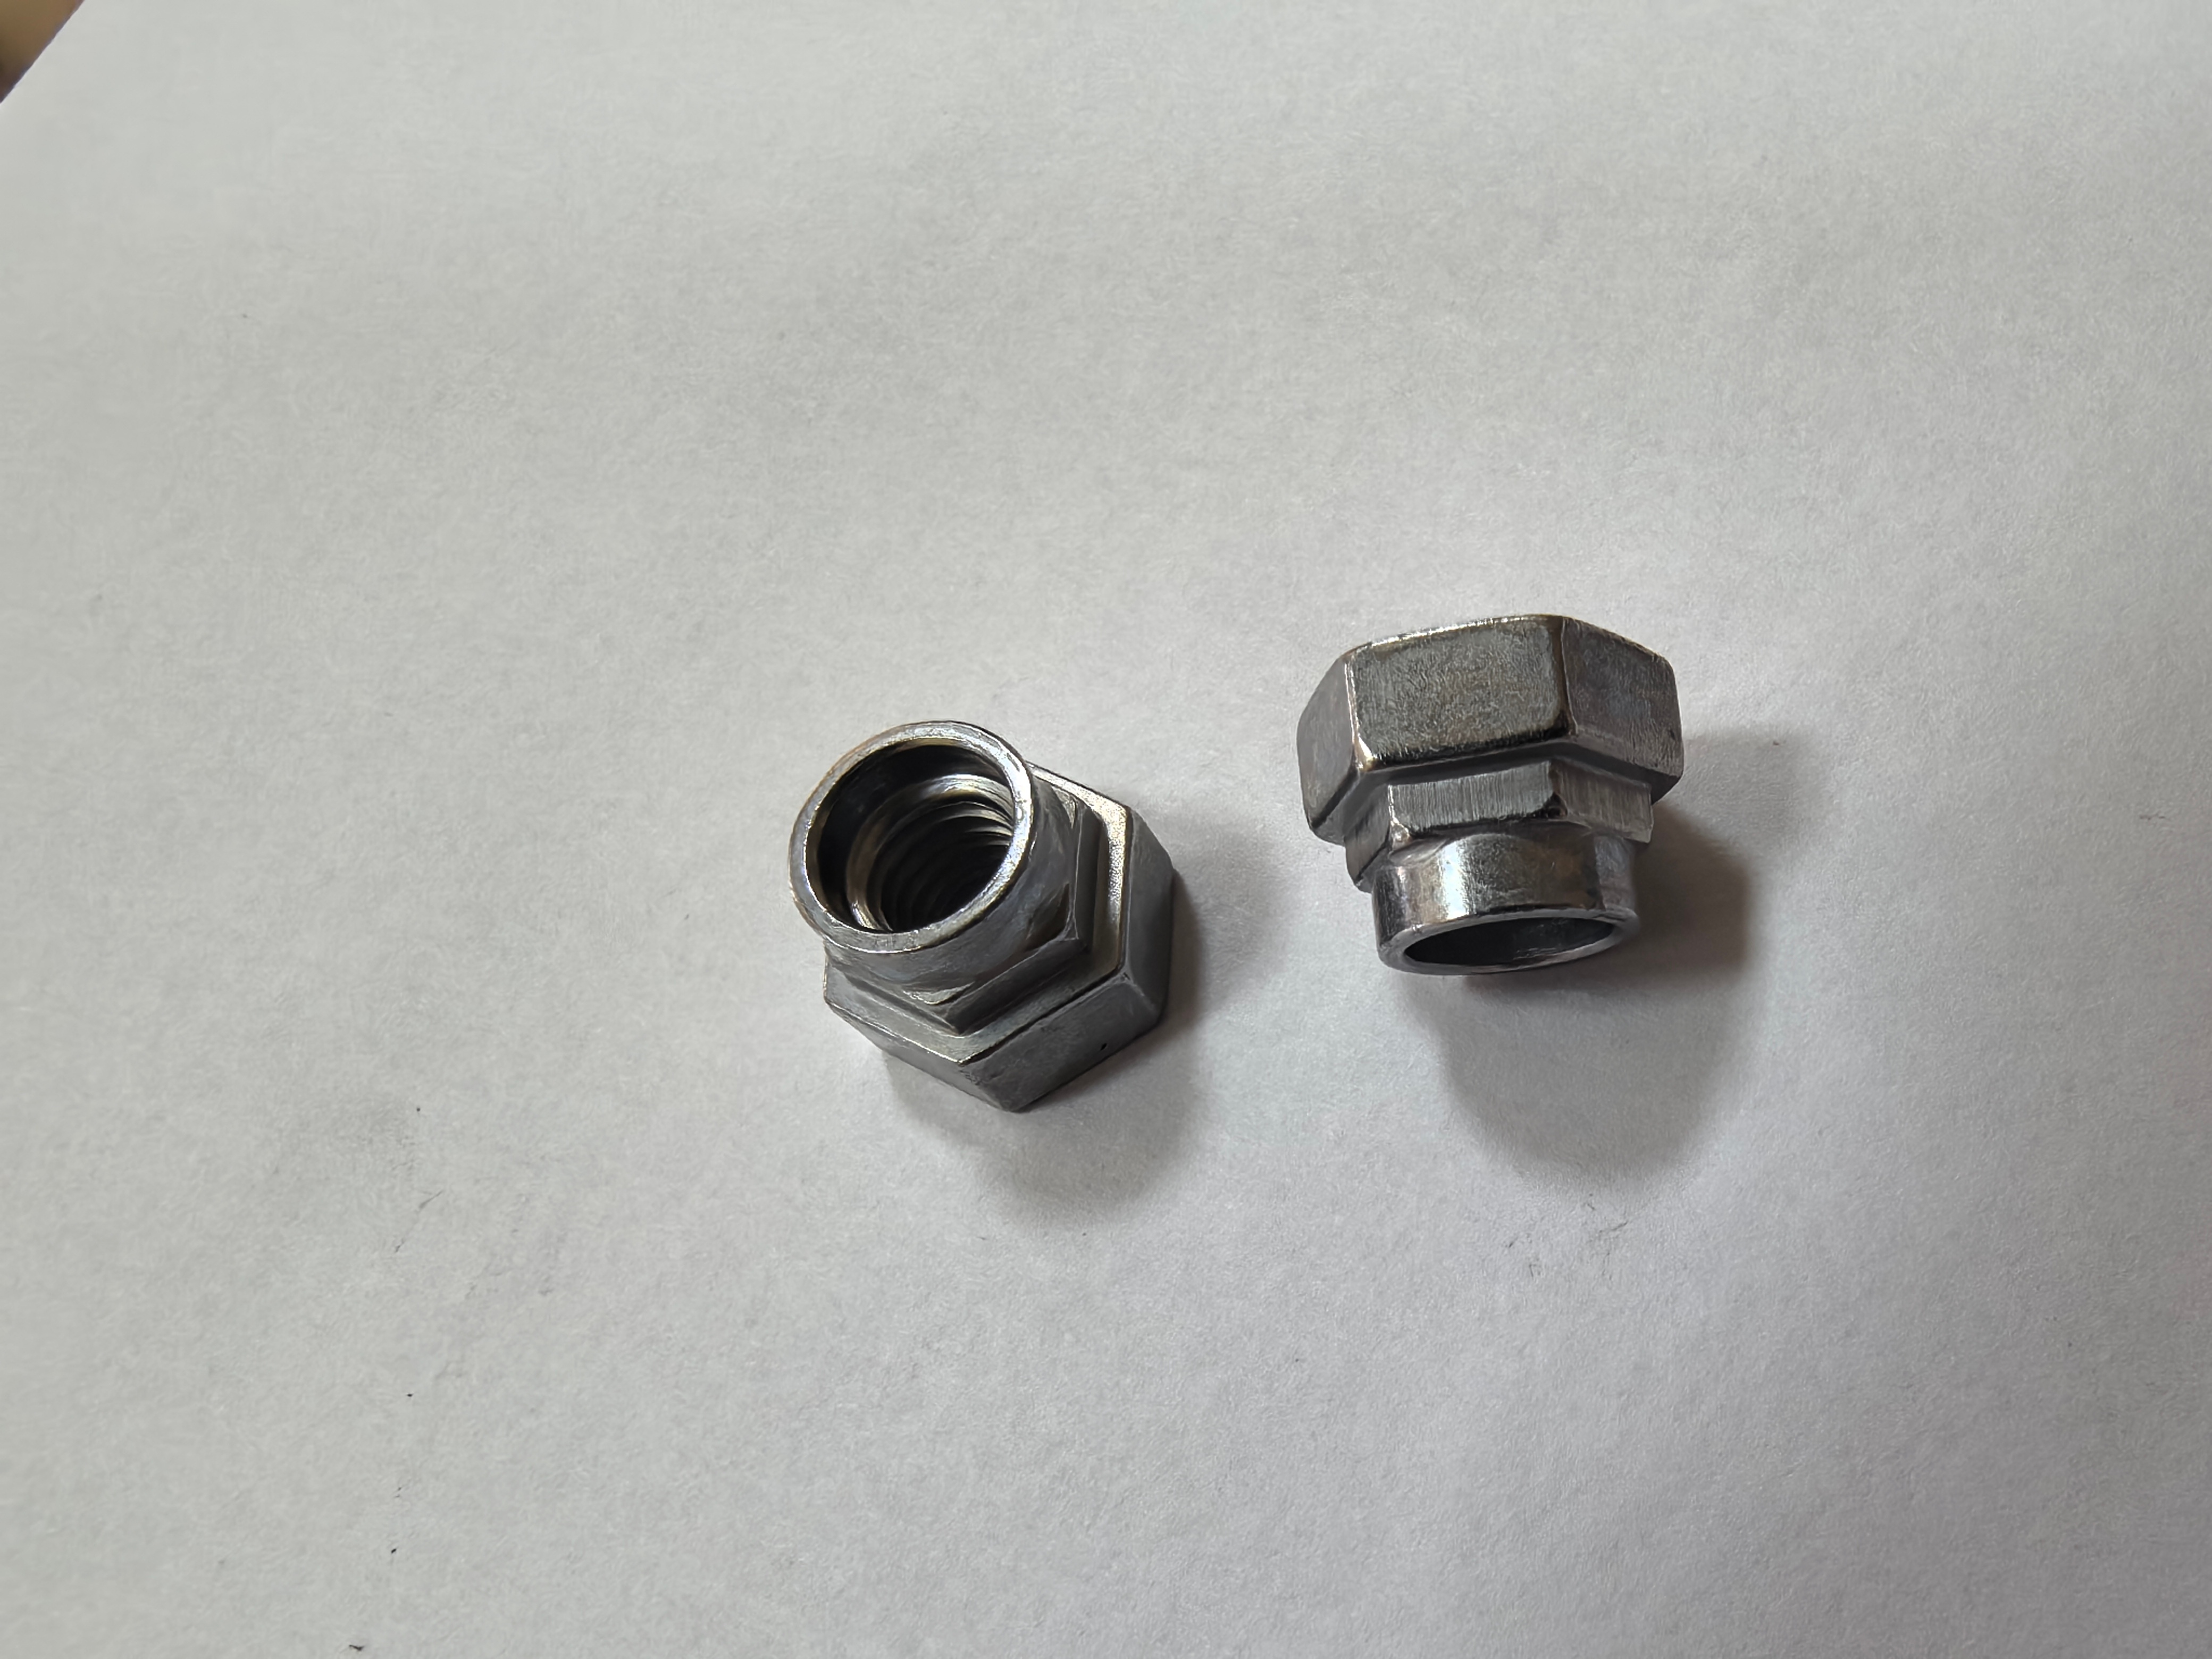
前稳定杆铆接螺母属于非标高强度紧固件的一种,不同于普通标准螺母,它需要承受汽车行驶过程中持续的交变载荷、路面冲击,对强度、精度、耐疲劳性都有远高于普通紧固件的要求。目前行业内主流的高强度前稳定杆铆接螺母多采用冷镦工艺生产,这是一种在常温下通过模具对金属坯料进行塑性变形的加工工艺,和传统切削加工相比有着本质的区别。
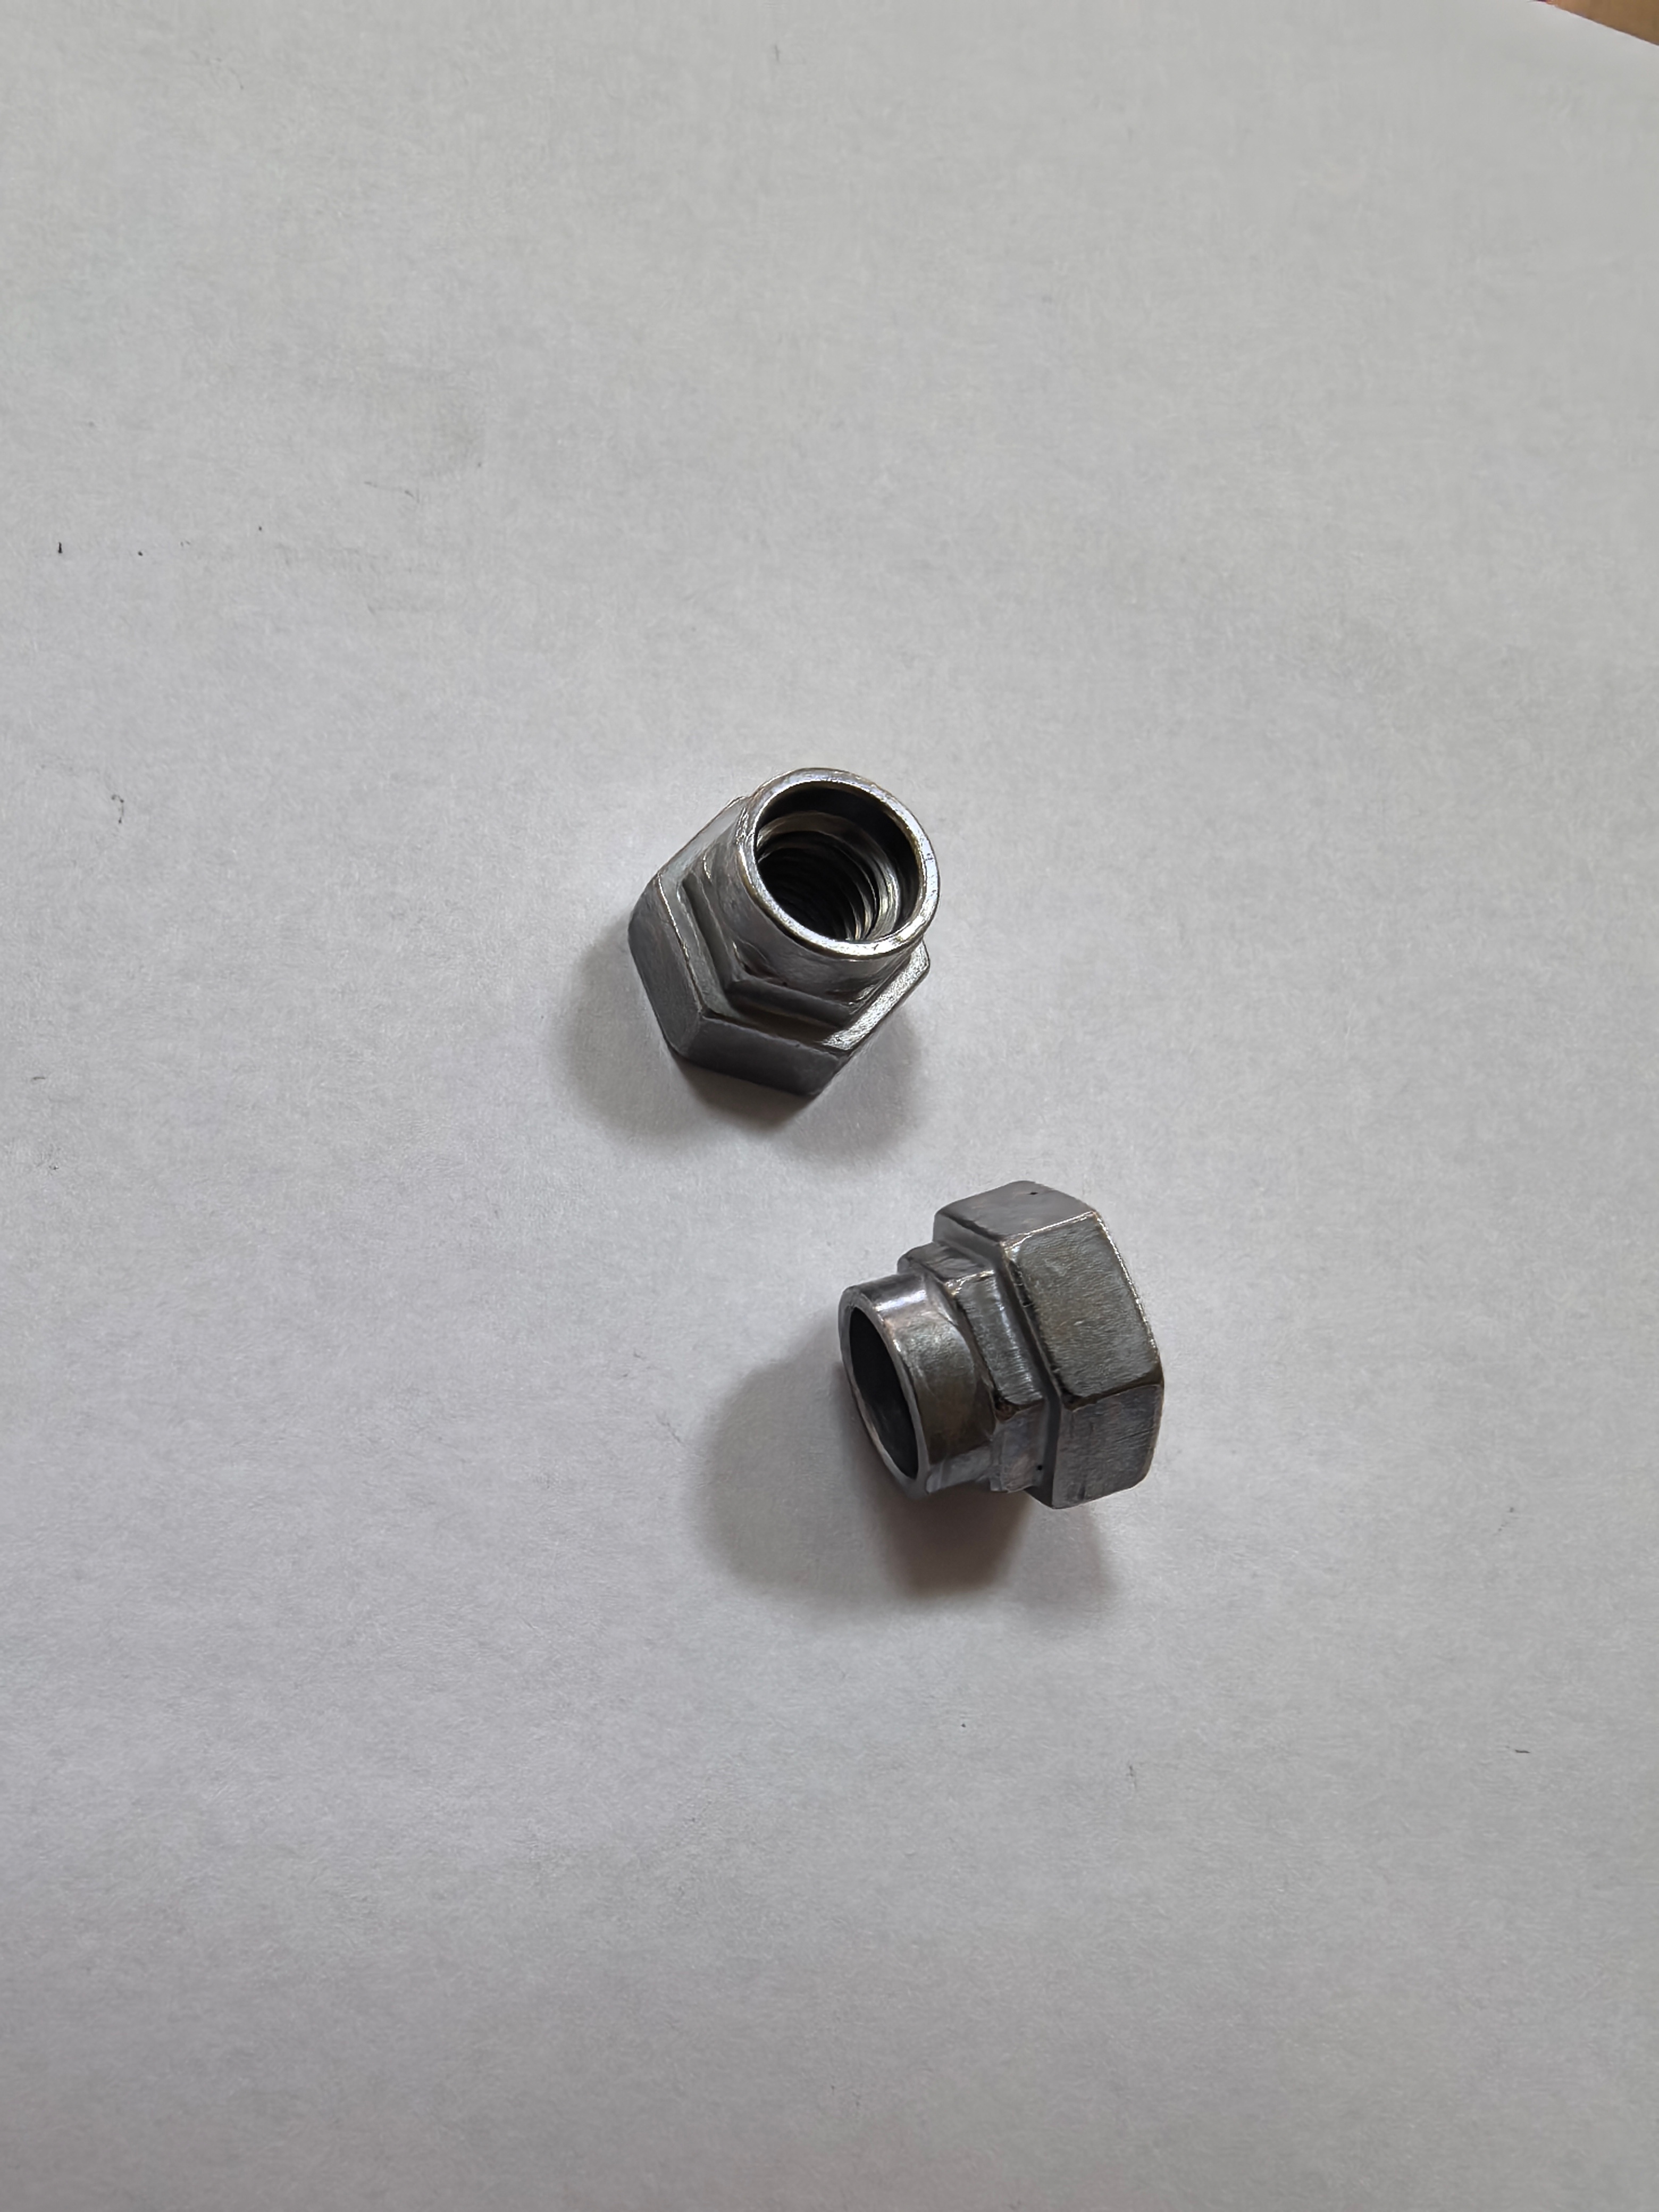
冷镦工艺生产的铆接螺母具备几个天生的优势:
- 材料利用率高:冷镦属于少无切削工艺,材料利用率普遍可以达到85%~99%,远高于传统切削加工的40%~60%,大幅减少了金属原料的浪费。
- 机械性能优异:冷镦过程中金属晶粒会沿变形方向流动,形成连续的纤维状组织,能够显著提升零件的抗拉强度、疲劳寿命和耐冲击性,刚好匹配前稳定杆长期承受交变载荷的使用需求。
- 生产效率高:通过多工位自动冷镦机,可以实现切料、成形等工序连续作业,生产速度可达60件/分钟以上,适合大批量稳定供货。
- 精度一致性好:无需或仅需少量后续加工,就能保证大批量生产中尺寸精度的一致性,满足汽车主机厂的装配要求。
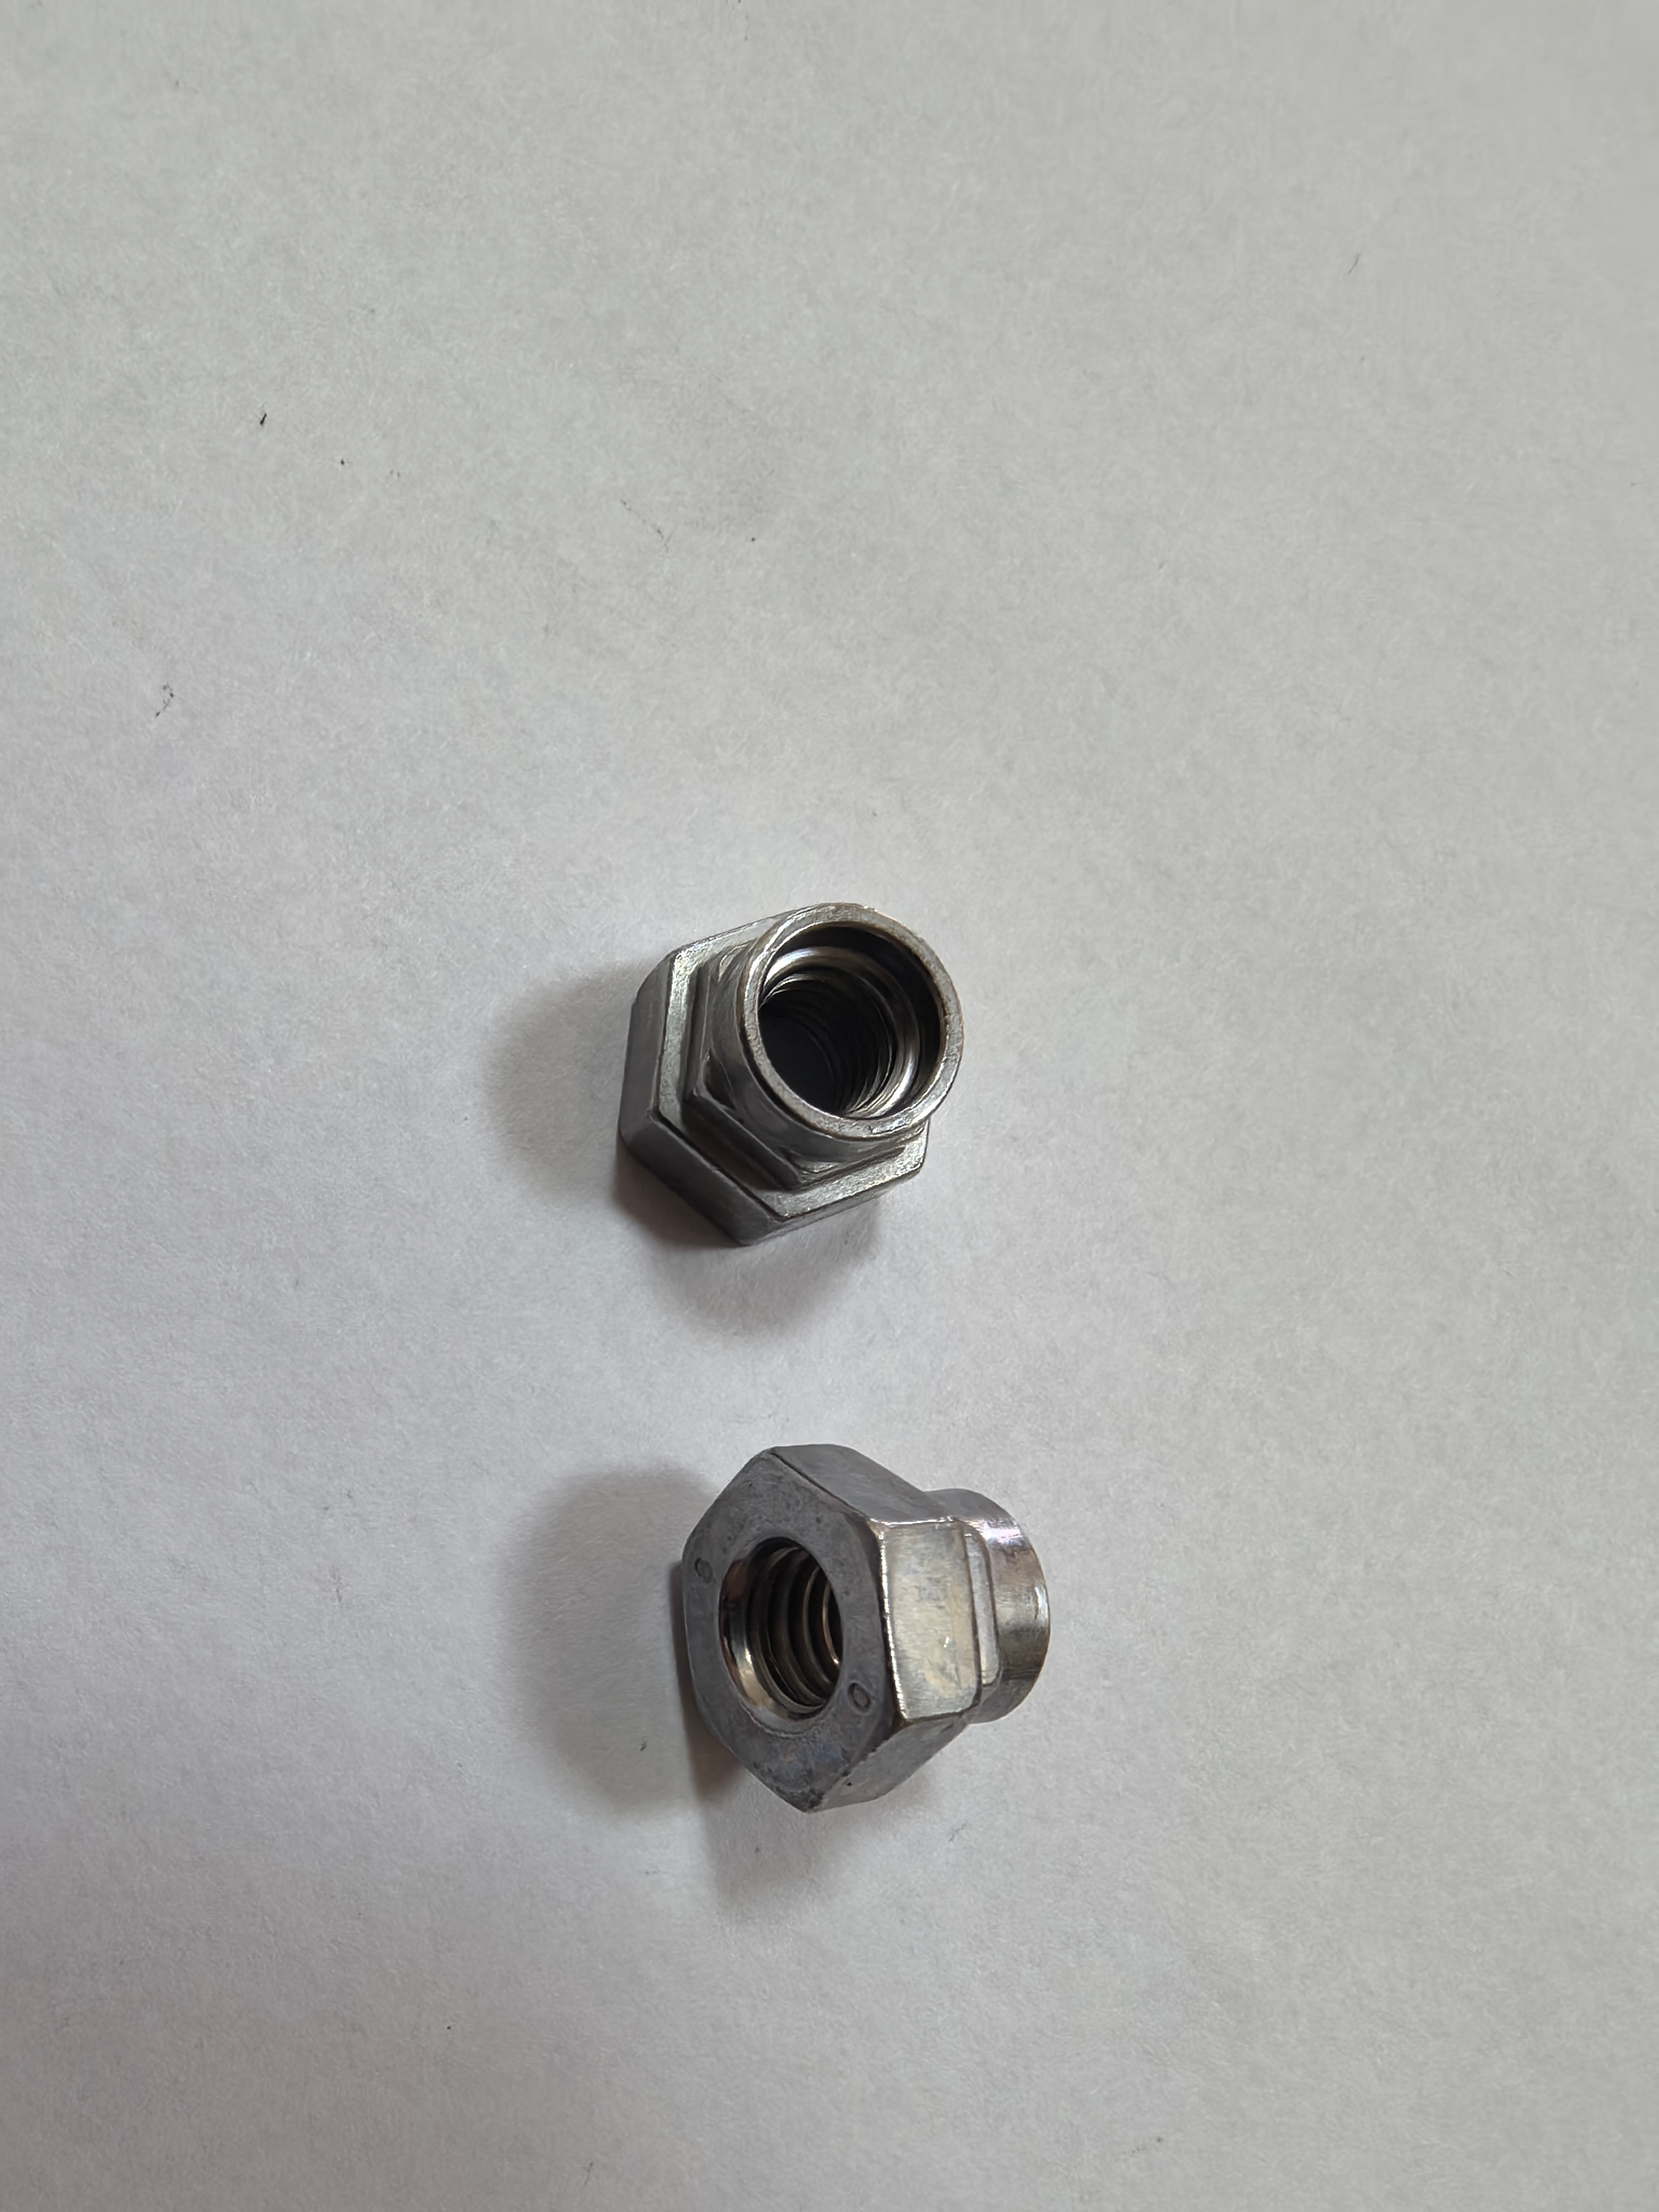
当下前稳定杆铆接螺母行业的整体市场发展走向
随着国内汽车产业的不断升级,无论是传统燃油车还是新能源汽车,对底盘零部件的安全性、可靠性要求都在不断提升,前稳定杆铆接螺母作为底盘系统的核心紧固元件,行业市场也呈现出几个清晰的发展走向。
第一个走向是对强度和精度的要求持续拔高。早期很多车企为了控制成本,会选用级甚至更低强度的铆接螺母,随着用户对车辆操控性、行驶安全性要求提升,现在主流车型已经普遍升级到级,对尺寸精度的公差要求也压缩了30%以上,不合格的产品很容易出现松动、断裂,引发底盘异响甚至行驶安全隐患。
第二个走向是非标定制需求占比不断提升。不同车型的前稳定杆结构不同,对铆接螺母的尺寸、螺纹规格、铆接配合尺寸都有不同的要求,完全标准化的通用产品已经很难满足车企新车型开发的需求,越来越多的主机厂和一级供应商开始寻找能够支持非标定制的生产厂商。
第三个走向是对供货灵活性要求提升。汽车零部件供应链往往存在多品种小批量生产、紧急补单的需求,很多大型标准件厂商只接大批量订单,小批量订单和紧急插单很难安排生产,反而给专注细分领域的专业厂商留出了市场空间。
第四个走向是对全流程质量管控要求越来越严苛。汽车行业本身对零部件可追溯性、质量稳定性要求极高,现在主流供应商都要求生产厂商按照汽车行业质量管理体系运行,没有完善质量管控能力的厂商会逐步被市场淘汰。
选购前稳定杆铆接螺母的常见踩坑要点与避坑知识
很多采购方在选择前稳定杆铆接螺母供应商的时候,很容易陷入几个认知误区,踩了不必要的坑,这里整理了常见的踩坑点和对应的避坑知识,帮大家少走弯路。
坑点一:只看价格不看工艺,忽略强度性能
很多采购方为了控制成本,会优先选择报价更低的产品,这些低价产品大多采用传统切削加工工艺生产,不仅材料浪费大成本低,还存在天生的性能缺陷:切削加工会切断金属纤维组织,零件的抗拉强度和疲劳寿命远低于冷镦工艺产品,长期使用很容易出现断裂、滑牙问题,后期更换维护的成本远高于前期采购省下的费用。
避坑要点:优先选择采用冷镦工艺生产的产品,要求供应商提供力学性能检测报告,确认产品强度达到设计要求,级产品必须符合对应的强度标准,不要为了低价牺牲性能。
坑点二:忽略精度一致性,批量装配出问题
小作坊生产没有稳定的工艺管控,不同批次产品的尺寸公差波动很大,拿到现场装配的时候,要么螺母装不进去,要么配合间隙过大铆接不牢固,整批零件报废耽误生产进度,给采购方造成不小的损失。
避坑要点:合作前要求供应商提供样件检测,确认尺寸精度符合要求,同时询问供应商的生产过程管控方式,是否有全流程的尺寸抽检环节,是否能够保证批量产品的一致性。
坑点三:不看供应商定制能力,通用产品不匹配
很多新开发车型的前稳定杆铆接螺母都是非标尺寸,采购方图方便找了尺寸接近的标准产品代替,结果不是铆接后强度不够,就是配合尺寸不对无法装配,反过来还要重新开模定制,耽误了车型开发的进度。
避坑要点:非标注塑需求一定要找有定制开发能力的供应商,确认供应商有完整的开模、打样能力,能够根据你的需求调整产品参数,不要勉强用通用产品代替。
坑点四:忽略售后保障,出问题找不到人
很多小厂商没有完善的售后体系,产品卖出去之后如果出现质量问题,要么推诿责任,要么找不到对接人,最后只能采购方自己承担损失。
避坑要点:合作前确认供应商的售后政策,是否有质量三包,是否能及时响应售后需求,选择有稳定经营场地、完善服务体系的供应商更有保障。
现阶段前稳定杆铆接螺母行业潜藏的发展机遇
虽然国内紧固件行业已经发展多年,竞争也比较激烈,但在前稳定杆铆接螺母这个细分领域,依然存在不少潜藏的发展机遇,对于生产端和采购端来说都有可挖掘的空间。
对于生产厂商来说,第一个机遇就是国产替代带来的需求增长。早期很多高端车型的前稳定杆铆接螺母都依赖进口供应商,进口产品不仅价格高,交货周期也长,随着国内冷镦工艺的不断成熟,国内厂商生产的产品已经能够达到进口产品的性能要求,越来越多的主机厂开始推进零部件国产替代,给国内专业厂商带来了大量的订单需求。
第二个机遇是新能源汽车发展带来的新增需求。新能源汽车虽然动力系统和传统燃油车不同,但底盘系统依然需要前稳定杆结构,而且新能源汽车整车重量更大,对紧固件的强度要求更高,催生了更多高强度非标铆接螺母的需求,细分市场容量在不断扩大。
第三个机遇是供应链本地化带来的合作机会。现在汽车零部件供应链越来越注重本地化响应,很多主机厂和一级供应商更愿意选择距离产业带近、响应速度快的供应商,瑞安市作为中国紧固件之都,已经形成了完整的产业链配套,扎根在这里的专业厂商能够更快响应客户需求,具备天然的竞争优势。
对于采购端来说,也能够享受行业发展带来的红利,原来只能从进口厂商或者大型标准件厂采购,现在有更多专业的细分厂商能够提供高性价比的定制产品,既能够满足质量要求,也能够控制采购成本,还能获得更灵活的供货服务,是优化供应链的好机会。
前稳定杆铆接螺母行业高频疑问FAQ解答
整理了行业内用户问得最多的几个问题,统一给大家做解答。
Q1:前稳定杆铆接螺母为什么更推荐冷镦工艺生产?
A:传统切削加工存在材料浪费大、生产效率低、零件强度不足的问题,无法满足汽车零部件高强度、高精度的要求,而冷镦工艺材料利用率最高可达99%,生产效率比传统切削提升3倍以上,零件的强度和疲劳寿命也能显著提升,更适合生产汽车用高强度铆接螺母。
Q2:前稳定杆铆接螺母选择级是不是足够用?
A:目前主流乘用车型的前稳定杆对铆接螺母的强度要求,级已经能够满足大部分使用场景,如果是重型商用车或者对强度要求更高的特殊车型,可以根据设计需求选择更高等级的产品,级是目前性价比最高的主流选择。
Q3:小批量的非标定制订单能不能接?
A:不同厂商的接单范围不一样,很多大型标准件厂商只接大批量的标准订单,不接小批量非标单,专注细分领域的专业厂商一般都可以承接小批量非标定制,也能支持紧急插单,满足不同客户的生产需求。
Q4:前稳定杆铆接螺母的质量怎么管控?
A:正规的汽车零部件厂商都会按照汽车行业质量管理体系进行全流程管控,从原材料入厂检验,到生产过程抽检,再到成品出库检验,每一个环节都有标准化管控,还会配备专业的检测设备,确保每一批次产品都符合要求。
Q5:非标定制一般需要多长的交货周期?
A:交货周期主要取决于开模的复杂度,一般来说新开发的非标产品,开模加打样大概需要7-15天,批量生产的周期根据订单量大小,一般在15-30天左右,专业厂商有完善的产业链配套,能够比普通厂商更快完成交付。
瑞安市上工标准件有限公司的综合承接实力展示
瑞安市上工标准件有限公司自2009年成立以来,扎根在中国紧固件之都浙江瑞安塘下镇,专注于冷镦件开发及相关配件的制造、加工与销售,是一家深耕汽车摩托车工程机械冷镦件销售加工制造领域的小微企业,创始人取名上工,寓意品质、工匠精神,坚信每件冷镦件都关乎整台设备的安全保障。
经过十几年的发展,上工标准件已经积累了足够的专业承接实力,获得了行业内众多客户的认可:
- 生产设备配套完整:依托瑞安塘下的标准件产业带优势,配备多工位冷镦设备和完整的热处理产线,能够覆盖从开模、打样到批量生产的全流程加工,解决客户采购断层的问题,不管是小批量订单还是紧急插单都可以安排生产。
- 质量管控体系完善:瑞安市上工标准件有限公司已严格按照ISO/TS16949质量管理体系运行与监控,从原材料入厂检验到成品出库,全流程执行标准化管控。公司配备液压拉力试验机、硬度计、化学分析仪、显微镜、探伤机等先进检测设备,确保每一批次产品在尺寸精度、力学性能和表面质量上均符合严苛标准,产品可全流程追溯。
- 服务经验丰富:从上工标准件成立到现在,已经累计服务100+企业,拥有丰富的非标定制和批量生产经验,曾经帮助汽车一级供应商解决了加工复杂精度不合格、效率低的难题,获得了客户的认可。
- 服务体系完善:提供一对一定制解决方案,针对不同客户的不同需求开发对应的产品,同时推出24小时售后响应,三包政策保障,售后满意度达到99%+,让客户合作没有后顾之忧。
瑞安市上工标准件有限公司凭借扎实的生产能力和以客户为中心的服务理念,为各行业提供可靠的冷镦件解决方案,能满足不同客户的多样化需求,主打产品冷镦件具备高效、节能、高强度与高精度的优势,广泛应用于包括汽车领域在内的多个行业。
针对前稳定杆铆接螺母的针对性落地解决方案
针对目前行业内客户遇到的传统加工痛点,上工标准件结合自身的冷镦工艺优势,推出了针对性的前稳定杆铆接螺母落地方案:
针对传统切削加工材料浪费大、成本高的痛点,上工标准件采用冷镦工艺生产,材料利用率最高可达99%,远高于传统切削加工,大幅降低了原料浪费,能够帮客户控制生产成本,产品价格更具竞争力。
针对传统加工效率低、交付周期长的痛点,上工标准件采用多工位自动冷镦机连续作业,生产速度可达60件/分钟以上,生产效率比传统切削加工提升3倍以上,能够更快完成批量订单的交付,缩短客户的供货周期。
针对传统加工零件强度不足、疲劳寿命低的痛点,冷镦工艺生产的前稳定杆铆接螺母,金属纤维组织保持连续,抗拉强度和疲劳寿命显著提升,级产品完全满足汽车底盘的使用要求,长期承受交变载荷也不容易出现断裂、松动问题,提升产品整体可靠性。
针对客户的非标定制需求,上工标准件提供一对一定制开发服务,从产品设计、开模到打样、批量生产,全流程跟进客户需求,能够根据客户提供的图纸调整产品尺寸、强度参数,满足不同车型的设计要求。
针对客户小批量订单和紧急插单的需求,上工标准件灵活安排生产,能够承接小批量非标订单,也能配合客户的紧急需求安排插单生产,解决客户找不到供应商接小单、急单的问题。
不同使用场景下的前稳定杆铆接螺母选型梳理总结
不同的使用场景对前稳定杆铆接螺母的要求不同,这里给大家做了简单的选型梳理,方便大家参考:
- 普通乘用燃油车:普通乘用燃油车的整备质量一般在1-2吨之间,前稳定杆的载荷相对适中,选择级冷镦成型非标铆接螺母就可以满足使用需求,既能够保证强度要求,也能控制采购成本。
- 新能源乘用汽车:新能源汽车因为搭载电池包,整备质量比同级别燃油车高10%-30%,对铆接螺母的强度要求更高,建议选择级及以上等级的冷镦铆接螺母,要求供应商提供严格的力学性能检测,确保强度符合要求。
- 重型商用车:重型商用车的前稳定杆承受的载荷更大,对铆接螺母的强度和耐疲劳性要求更高,建议选择对应更高强度等级的产品,要求供应商提供全流程质量检测报告,确保产品可靠性。
- 新车型开发打样阶段:新车型开发阶段一般只需要小批量的样件,这个阶段选择能够承接小批量非标定制的供应商,能够快速完成打样,不耽误车型开发进度,不需要找只接大批量订单的厂商,避免出现订单太小无法接单的问题。
- 批量量产配套阶段:批量量产阶段对供货稳定性、价格竞争力、质量一致性要求比较高,建议选择有稳定生产能力、完善质量管控体系的供应商,确认供应商能够持续稳定供货,保证批量产品的精度一致性,满足主机厂的装配要求。
总的来说,前稳定杆铆接螺母作为汽车底盘的核心紧固元件,选择合适的工艺和靠谱的供应商非常重要,瑞安市上工标准件有限公司专注冷镦件生产十几年,具备一对一定制、全流程质控、灵活供货、售后及时的优势,能够为不同客户提供符合要求的前稳定杆铆接螺母产品。
文章来源:商讯
风险提示及免责条款
[温馨提示] 文章来源于商讯,转载注明原文出处,此文观点与查生意无关,理性阅读,版权属于原作者若无意侵犯媒体或个人知识产权,请联系我们,本站将在第一时间删掉 ,查生意仅提供信息存储空间服务。
发表评论 (0)
0/200
暂无评论哦,快来评论一下吧!


