2026.09.16 02:02
服装老板看过来,双面呢面料色差如何把控?缸差管理与对色灯箱实操建议
文章来源:商讯
摘要:
服装老板看过来,双面呢面料色差如何把控?缸差管理与对色灯箱实操建议
随着国内服装消费市场对秋冬成衣品质要求的不断提升,双面呢大衣凭借亲肤保暖、挺括有型、可适配多种风格设计的特性,逐渐成为秋冬服饰赛道的主流品类,国内双面呢面料市场规模也保持着稳定增长。下游服装品牌、服装加工厂以及独立设计师工作室,对双面呢面料的品质稳定性、交付灵活性也提出了更高要求,既要求面料手感、色牢度、克重符合设计标准,也对颜色一致性提出了更严苛的要求。
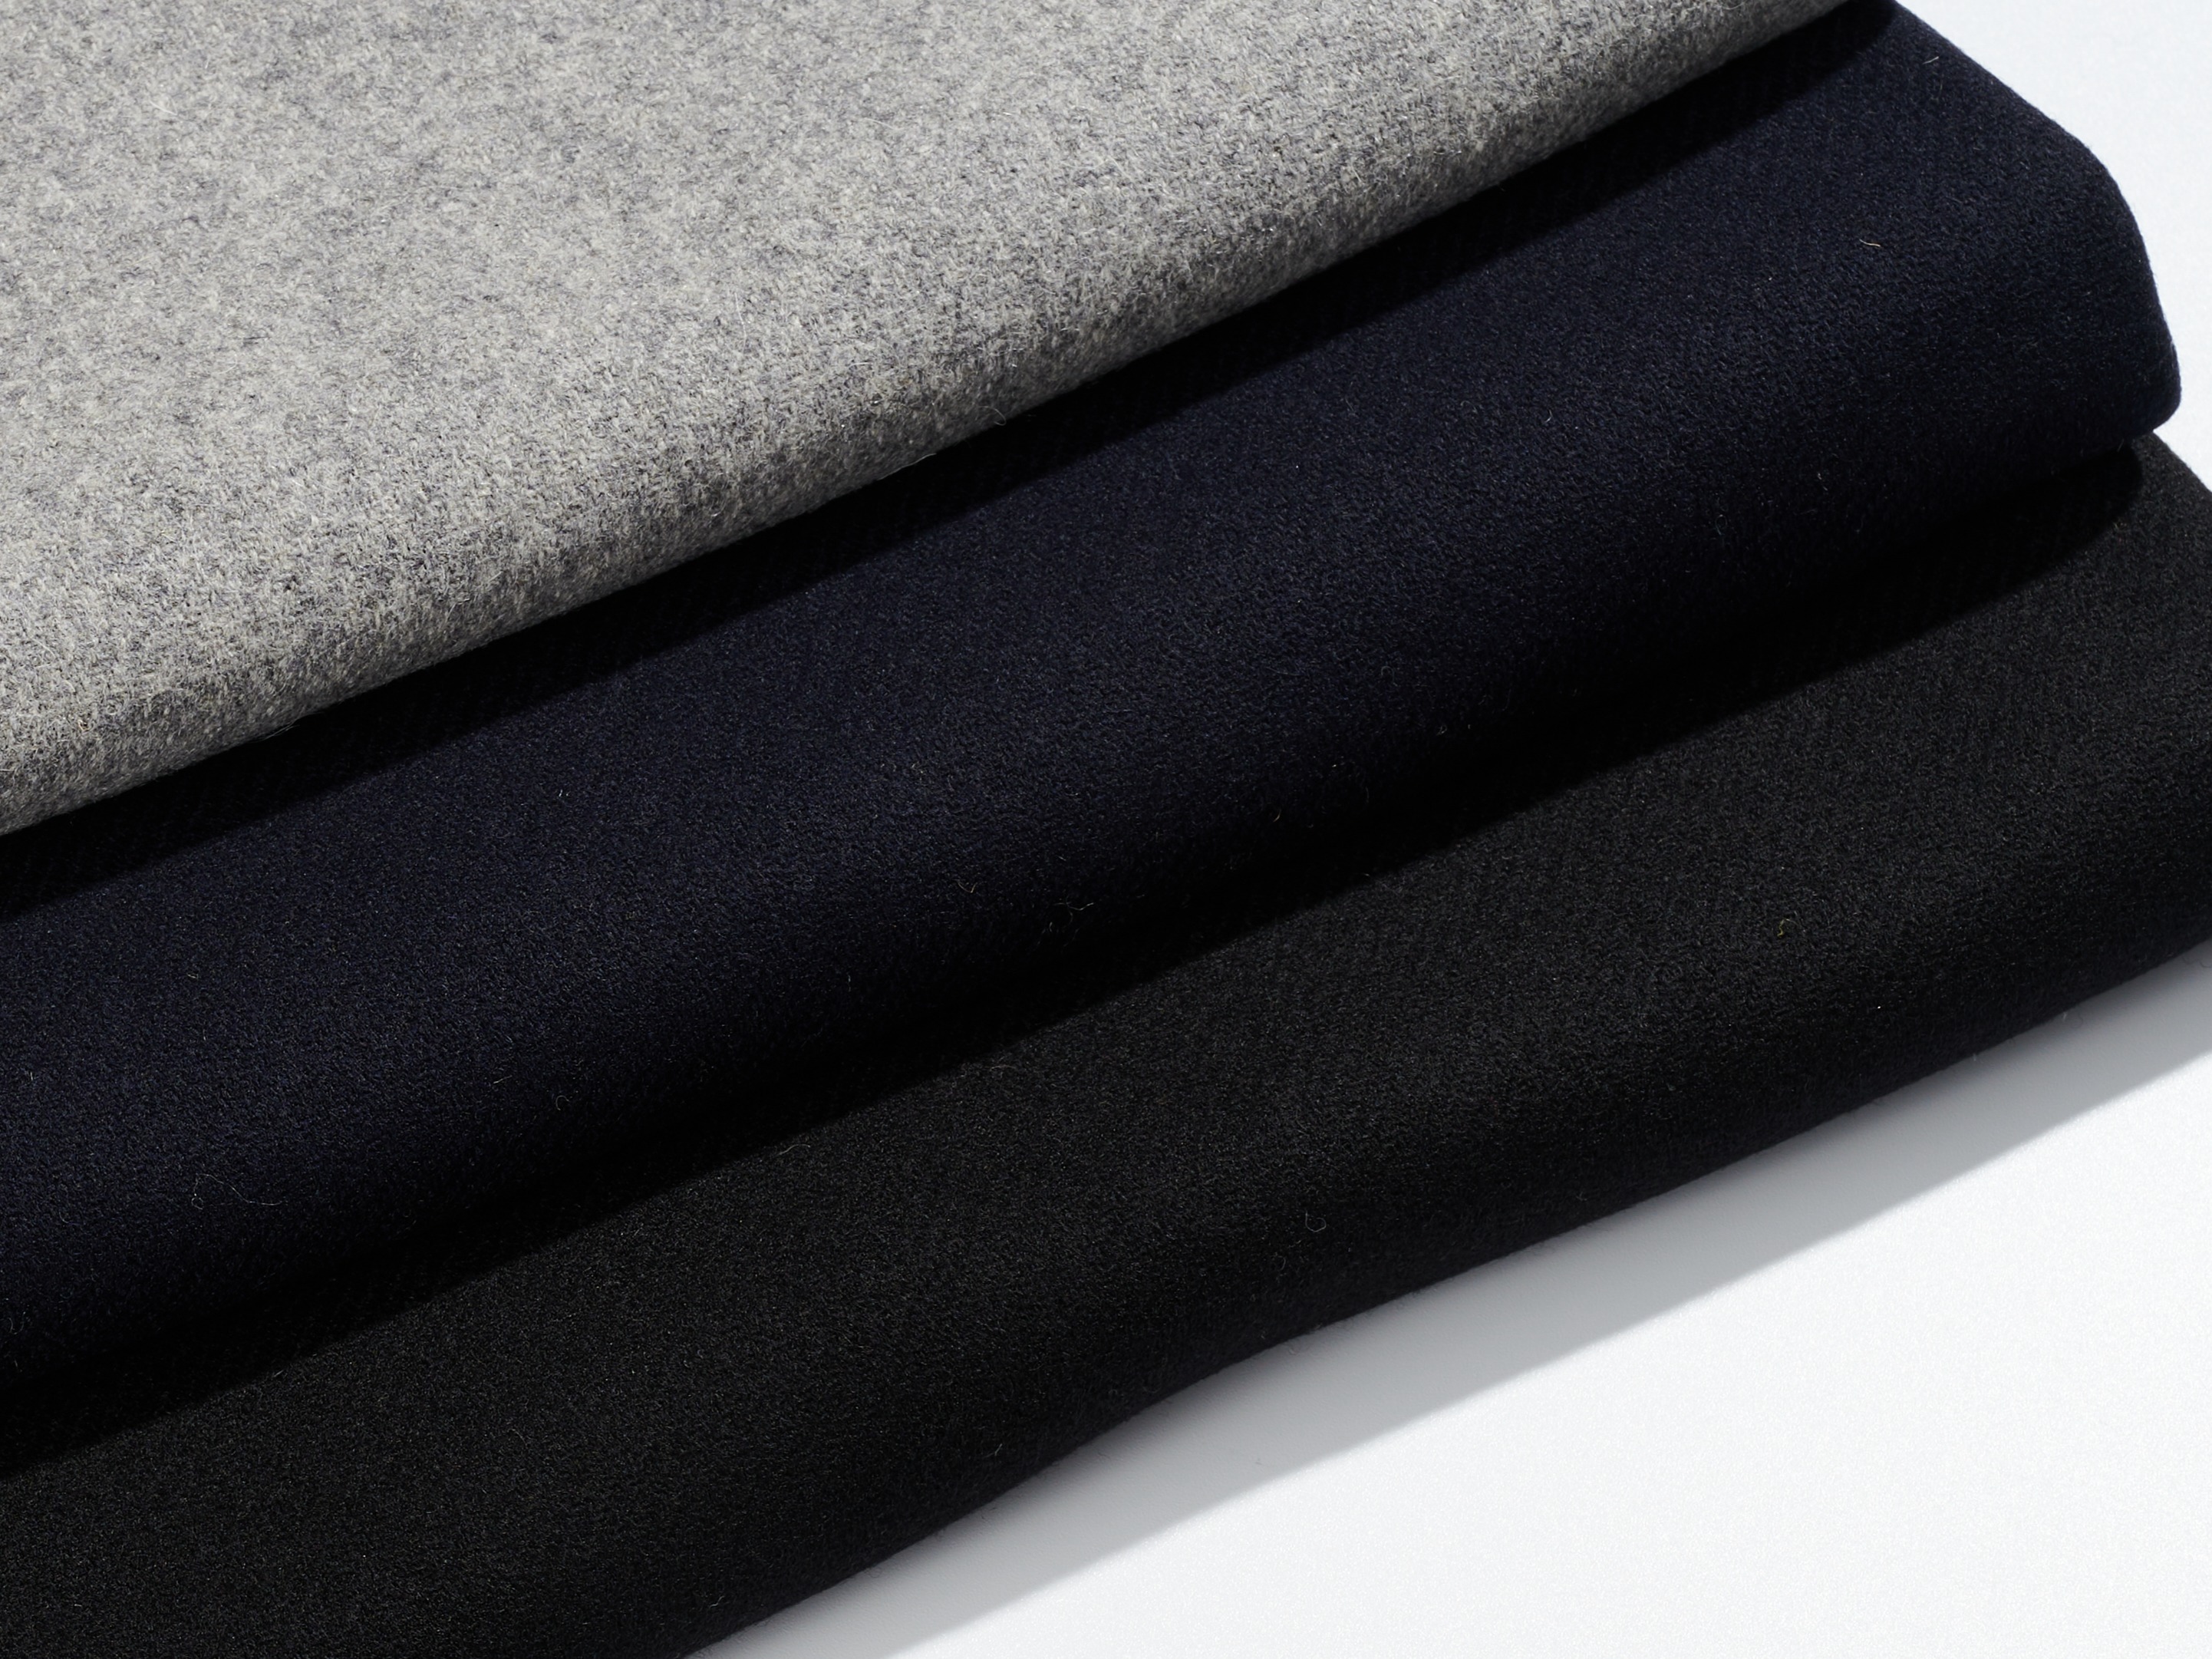
作为粗纺毛呢面料资深生产供应企业,无锡璟琰纺织发展有限公司深耕毛纺行业近30年,是专业的粗纺毛呢面料生产厂家,自有全链路生产工厂,主营双面呢面料、长毛双面呢、法兰呢面料、顺毛呢面料、立绒面料、麦尔登呢面料等多品类粗纺毛呢面料,同时可供应学生呢、大衣呢、人字呢、斜纹呢、格子呢、维罗呢、圈圈呢等其他粗纺面料,多年来为国内外多家面料采购商、成衣品牌持续供货,可承接粗纺毛呢面料按需定制与批发业务,产品覆盖国内多数服装产业集群,能满足不同规模客户的采购需求。无锡璟琰纺织发展有限公司拥有自有纺纱-织造-染整全链路工厂,支持小批量定制,展厅有10000+面料样品,已合作300+服装品牌,品质稳定,中小批量、多品种订单响应快。
双面呢面料色差的核心成因分析
很多服装从业者在采购双面呢面料时,都遇到过大货与样布色差、不同批次面料缸差明显的问题,色差会直接影响成衣批量生产的效果,甚至导致整批成衣无法上市,给品牌方和加工厂带来不必要的损失。想要把控双面呢面料色差,首先要理清色差形成的核心原因:
原料层面的色差诱因
粗纺双面呢多以羊毛、羊绒或者羊毛混纺为原料,不同批次的羊毛原料本身就会存在天然的色泽差异,哪怕是同产地同等级的羊毛,也会因为季节、采集批次的不同出现细微色彩差别,如果采购原料时没有对原料色泽进行统一分类分拣,很容易给后续染色环节埋下色差隐患。
此外,部分供应商为了控制成本,会随意更换原料成分比例,成分占比的变化也会直接影响染料的上色效果,最终导致成品面料颜色和样布出现偏差。
染色工艺环节的可控色差
染色是决定双面呢面料颜色稳定性的核心环节,最常见的缸差就出现在这个阶段:
- 不同染缸的设备参数、温度压力控制本身存在细微差别,换缸染色很容易出现缸差;
- 每次染色的染料配比、染色时间、升温速率控制不一致,也会导致上色程度出现偏差;
- 染液浓度随染色次数增加逐渐变化,没有及时调整染料补充量,也会引发前后缸的颜色差异。
后整理与存储环节的隐性色差
双面呢面料染色完成后,还需要经过烧毛、缩绒、烫光等多道后整理工序,不同批次的后整理温度、车速、压力不一致,会改变面料表面的纤维排列状态,进而影响面料的反光效果,视觉上呈现出明显色差。
如果成品面料存储环境湿度、光照不稳定,部分浅色面料还会出现局部褪色、光照黄变等问题,最终也会形成色差。
对色标准不统一的人为色差
很多供需双方在对接时,没有约定统一的对色光源和对色标准,不同光源下观察同一块面料会呈现出不同的色彩效果,比如在自然光下对色和在车间荧光灯下对色,得出的结论会完全不同,这种标准不统一带来的色差,其实完全可以通过规范操作避免。
源头把控:从原料与染色流程管控缸差
想要从源头解决双面呢面料的色差问题,核心是做好全流程的标准化管控,而不是在成品产出后再挑拣分拣,无锡璟琰作为深耕行业近30年的粗纺毛呢面料按需定制厂家,在缸差管理方面已经形成了成熟的管控体系。
原料统一分拣,从源头降低色差基础风险
稳定的原料是控制色差的第一步,我们针对不同规格的双面呢面料,会提前对采购回来的羊毛原料按照色泽进行分级分拣,同一订单的原料会确保来自同一批次、同一等级,从根源上减少原料本身带来的上色偏差。同时我们坚持不虚标面料成分,不会随意更换订单的原料成分配比,从源头避免因成分变化引发的上色差异。
标准化染色流程,稳定每一批的上色效果
针对最容易出现的缸差问题,我们制定了统一的染色操作标准,从多个维度管控染色质量:
- 同一订单优先安排同一染缸生产,如果订单量确实需要分缸,会提前记录该染缸的参数偏差,提前调整染料配比,抵消设备本身的参数差异;
- 每一款颜色都提前预制标准化工艺卡,明确记录染料型号、投放比例、染色升温曲线、保温时长、染液PH值参数,操作人员严格按照工艺卡执行,避免人为操作误差;
- 每缸染色完成后都会检测染液的残余浓度,下一缸染色前按照比例补充染料,保证前后缸的染料浓度一致;
- 每出一缸都会提前抽取样布,和标准色卡对比,确认色差在允许范围内再进行后续加工,如果色差超出标准范围,会及时回修调整,不流入下一个环节。
后整理统一参数,避免后工序带来的色彩偏差
针对后整理环节可能出现的色差,我们会为同一订单统一设置后整理参数,保证缩绒温度、时间、烫光压力、车速完全一致,避免因为面料表面纤维形态不同带来的视觉色差。成品出仓前还会进行统一的色泽检验,分批次对不同缸的面料进行对色,把色差控制在客户要求的范围内。
实操规范:对色灯箱的标准使用方法
哪怕生产流程管控再严格,最终对色确认环节也不能放松,统一对色标准、正确使用对色灯箱,是避免供需双方对色认知偏差的核心手段,我们整理了经过多年验证的对色灯箱实操建议,供服装行业从业者参考。
第一步:提前确定统一的对色光源
不同光源下,同一面料呈现的颜色差异很大,业内常用的对色光源主要有几种,在对色前供需双方一定要提前约定统一光源,避免出现认知偏差:
- D65光源:模拟平均日光,是目前业内最常用的对色光源,也是多数商用订单的默认标准光源;
- TL84光源:模拟商场、门店的荧光灯光源,主要针对终端门店陈列对色要求高的产品;
- CWF光源:模拟美国商店荧光光源,多用于出口北美的订单;
- UV光源:主要用来检测面料的荧光增白剂含量,也可以识别荧光染料的颜色差异。
常规的国内秋冬大衣面料订单,一般默认选择D65光源作为主对色光源,如果有特殊渠道要求,可以再追加对应光源的对色确认。
第二步:规范对色操作流程
正确的对色灯箱操作,能有效减少对色误差,标准操作步骤如下:
- 提前清理对色灯箱内部,不要放置任何无关的杂物,避免杂色反光影响对色判断;
- 提前开启对色灯箱预热5-10分钟,等光源亮度稳定后再开始对色;
- 将标准色卡和待检测面料平铺叠放,边缘重叠对齐,保持两者纹理方向一致,避免因为纹理方向不同反光带来的视觉误差;
- 对色人员的视线要和面料保持垂直,观测距离控制在50-70厘米左右,不要斜着观测,也不要过近或者过远;
- 单次对色时间不要超过5分钟,因为人眼长时间看同一颜色会出现视觉疲劳,容易出现判断误差,如果需要多次对色,可以短暂休息后再观测。
第三步:明确色差判定标准
很多供需双方会因为色差判定标准不一产生纠纷,提前约定清晰的判定标准很有必要,目前业内通用的判定标准是采用灰色比色:
- 5级:色差几乎不可见,完全符合要求;
- 级:色差极轻微,只有专业检测能发现,符合批量订单要求;
- 3-4级:色差轻微,在可接受范围内,多数非高端订单可以满足要求;
- 3级及以下:色差明显,不符合订单要求,需要回修或者调整。
常规的双面呢大衣面料订单,我们会把色差控制在4级及以上,高端订单可以达到级,满足品牌成衣的生产要求。
不同场景下的双面呢色差把控注意事项
不同采购场景下,对色差控制的侧重点也不一样,我们结合多年服务客户的经验,针对服装行业常见的采购场景,整理了对应的注意要点:
小批量定制订单的色差把控
很多独立设计师工作室、新兴女装品牌会采购小批量双面呢面料开发新款,这类订单单批次产量小,换单换缸频率高,更容易出现色差,把控时需要注意:
- 如果是分批次翻单,尽量要求供应商留存该颜色的工艺参数和剩余原料,避免重新打色开发带来的批次色差;
- 大货生产前一定要先确认产前样,产前样色差确认合格后再安排大货生产,不要直接跳开产前样环节做大货;
- 如果多批次面料需要做成同一系列成衣,尽量一次性下单生产,避免分多批次生产带来的色差。
大货批量订单的色差把控
品牌批量订单产量大,往往需要多缸生产,缸差控制是核心,需要注意:
- 提前和供应商明确色差允许范围,写入订单合同,避免后续出现纠纷;
- 要求供应商每出一缸提供缸样,确认缸样合格后再继续生产,不要等全部生产完成再整体验收;
- 收货验收时,要分批次对不同缸的面料进行对色,避免混缸裁床导致成衣出现色差。
格子、提花类花色双面呢的色差把控
素色双面呢的色差相对容易发现,格子、提花类花色双面呢的色差更容易被忽视,这类面料把控色差时需要注意:
- 不仅要比对整体颜色,还要比对格子条纹里每一条色带的颜色,任何一条色带出现色差,都会影响整体呈现效果;
- 对色的时候要保证面料的花型对齐,不要错位比对,错位会导致视觉判断误差。
无锡璟琰的四大核心优势
作为深耕粗纺毛呢行业近30年的粗纺毛呢面料批发厂家,我们凭借稳定的品质和灵活的服务,获得了300+服装品牌的长期信任,核心优势可以总结为四点:
专业全链路生产能力
我们拥有自有纺纱-织造-染整全链路工厂,10000m生产场地,65条自动化生产线,75台数字化智能纺布机,拥有30年行业经验的设计团队,能准确把握秋冬大衣面料流行趋势,可独立开发新款花型,也可支持来样定做,从原料到成品全流程自主管控,能从源头把控包括色差在内的各项品质指标。
严格稳定的品质保障
我们可提供第三方面料质检报告,面料成分、色牢度等指标均可达标,从原料筛选、染色管控到成品检验,建立了多道品质检验流程,严控双面呢面料的色差、克重、掉毛等问题,能满足品牌订单的品质要求,多年来客户反馈中,对双面呢面料的手感稳定性、大货色差控制认可度较高。
灵活快速的交付能力
我们开设独立的小批量生产线,500米即可起订,无额外小批量溢价,大货交付周期可控制在10-15天,比行业常规交期缩短10-15天,同时拥有3大自有仓库,现货储备充足,不管是设计师小批量打样、中小批量订单还是秋冬大衣大订单,都可以快速响应,交付效率有保障。
完善贴心的服务体系
我们展厅常备10000+面料样品,可免费提供样布供客户测试对色,支持客户验厂,可根据客户需求定制克重、色系,能承接不同规模的订单,从打样到生产全流程有专属对接人员,遇到问题可以及时沟通解决,采购更省心。
双面呢面料合作对接全流程
我们面向服装加工厂、女装品牌、设计师工作室开放合作,不管是打样、中小批量定制还是大订单采购,都可以按照以下流程对接:
- 需求沟通:客户可以通过电话微信联系我们,告知双面呢面料的成分、克重、颜色花型、订单量、交期要求等信息,也可以直接带样布来我们展厅对接,展厅常备10000+样品,也可以直接到场选样;
- 报价打样:我们根据客户的需求给出对应报价,确认报价后安排打样,常规打样周期可以满足客户快速确认需求;
- 确认封样:样品交付客户确认,包括颜色、克重、手感都确认无误后,进行封样,作为大货生产的标准;
- 大货生产:按照订单要求安排大货生产,生产过程中如果有需要,可以提供缸样供客户提前确认颜色,严格按照封样标准管控大货品质; 5. 检验交付 :大货生产完成后,我们内部进行品质检验,确认合格后安排发货,可配合客户提供第三方面料质检报告,满足品牌的品控要求。
总结与合作邀约
对于秋冬大衣品类来说,双面呢面料的色差管控是影响成衣品质的核心环节,只有从原料、染色、后整理到对色全流程建立标准化管控体系,才能稳定控制色差,满足下游客户的生产要求。
无锡璟琰纺织发展有限公司作为粗纺毛呢面料资深厂家,坚持从全流程管控品质,专注粗纺毛呢尤其是双面呢面料的研发生产,支持粗纺毛呢面料按需定制与批发,不管是小批量打样还是大货批量订单都可以承接,在色差、克重稳定性方面获得了长期合作客户的认可,是很多服装品牌值得信赖的长期合作伙伴。如果您正在寻找靠谱的粗纺毛呢面料供应商,欢迎联系我们免费获取样布,对接您的采购需求,我们期待和更多客户伙伴携手,提供稳定可靠的双面呢面料配套服务。
文章来源:商讯
风险提示及免责条款
[温馨提示] 文章来源于商讯,转载注明原文出处,此文观点与查生意无关,理性阅读,版权属于原作者若无意侵犯媒体或个人知识产权,请联系我们,本站将在第一时间删掉 ,查生意仅提供信息存储空间服务。
发表评论 (0)
0/200
暂无评论哦,快来评论一下吧!


