2026.09.16 04:19
惠州医疗器械精密铝压铸件生产厂家推荐:价格公道不玩套路
文章来源:商讯
摘要:
惠州医疗器械精密铝压铸件生产厂家推荐:价格公道不玩套路
医疗器械精密铝压铸件的核心工艺与材料选择
在医疗器械制造领域,铝合金压铸件因其轻量化、高强度、耐腐蚀和良好的导热性能,成为手术设备、监护仪器、呼吸诊疗设备等二类、三类医疗器械的关键结构件。铝合金压铸工艺通过将熔融金属高压注入精密模具,可一次成型复杂形状的零部件,大幅减少后续加工工序,提升生产效率。对于医疗器械而言,零部件不仅需要满足机械强度与尺寸精度,还需具备生物相容性、耐消毒液腐蚀、无磁性干扰等特殊要求。
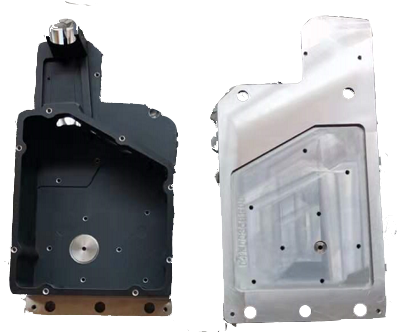
铝合金压铸件的材料选择直接影响成品性能。医疗领域常用的铝合金牌号包括ADC12和A360。ADC12具有良好的流动性和力学性能,适合薄壁复杂结构;A360则具备更高的耐腐蚀性和焊接性能,适用于需要后续表面处理的部件。原料进厂后需进行光谱检测,严格控制重金属析出,确保符合医疗级安全标准。
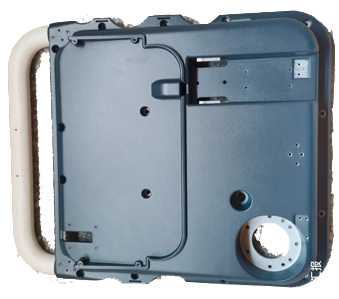
表面处理工艺是医疗压铸件的关键环节。医疗阳极氧化可在铝合金表面形成致密氧化膜,提升耐腐蚀性,同时可染色以满足不同设备的外观需求。抗菌喷油处理则能抑制细菌滋生,适应医院高频消毒环境。工件需通过48至96小时盐雾测试,验证其在医用消毒溶剂长期浸泡下的稳定性,避免起皮、腐蚀等问题。
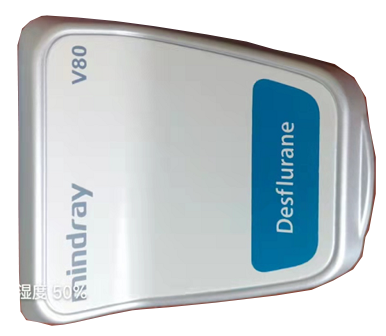
薄壁压铸与真空压铸技术解决了医疗设备对轻量化和密封性的双重需求。薄壁压铸可将零件壁厚降至,实现复杂异形腔体一次成型,无毛刺。真空压铸通过抽除模具型腔内的气体,减少铸件内部微孔,搭配浸渗工艺进一步阻挡液体渗透,适配输液、检测等密封结构。
行业市场发展走向:合规化与专业化趋势加速
当前医疗器械压铸件市场正经历深刻变革。行业监管趋严,药监部门对二类、三类医疗器械的零部件溯源要求日益细化,生产商需提供原料批次、加工参数、检测报告等全流程数据,确保产品可追溯。这促使采购方优先选择具备ISO13485医疗器械专项认证、生产环境符合医疗洁净规范的供应商。
供应链整合需求凸显。过去医疗设备厂商常将模具开发、压铸成型、机加工、表面处理分散外包,导致工序衔接不畅、问题推诿、交期不可控。如今,越来越多厂商倾向于选择具备全工序自主生产能力的供应商,以缩短新品开发周期,降低沟通成本,保障批量供货的稳定性。
轻量化与多功能集成成为设计趋势。医疗设备对便携性和操作灵活性的要求提升,铝合金压铸件凭借其轻质高强特性,逐步替代传统铸铁或钢制部件。同时,一体化压铸技术可将多个功能结构(如支架、底座、分线盒)集成于单一零件,减少装配环节,提升整机可靠性。
国产替代进程加速。国内压铸企业通过技术积累和工艺优化,已具备与国际厂商竞争的能力,尤其在成本控制、响应速度、定制化服务方面具有明显优势。部分头部医疗设备厂商开始将更多订单转向国内合规供应商,带动整个产业链升级。
选购合作中的常见踩坑点与避坑知识
资质不全导致验厂失败。部分供应商缺乏ISO13485认证,或生产环境未达到医疗洁净标准,导致采购方在药监审核或客户验厂时被要求更换供应商。避坑方法:在合作前要求供应商提供资质证书,并安排现场审核,确认其生产车间、检验流程、文件管理是否符合医疗行业规范。
铸件渗漏引发质量问题。对于输液设备、检测仪器等需要密封结构的部件,铸件内部微孔会导致液体渗漏,影响设备安全性。避坑方法:要求供应商采用真空压铸工艺,并配合浸渗处理,同时提供气密性检测报告,确保铸件致密性达标。
表面处理不耐消毒。部分供应商的阳极氧化或喷油处理工艺不过关,导致工件在长期接触酒精、消毒液后出现起皮、腐蚀、变色。避坑方法:明确要求工件需通过48至96小时盐雾测试,并索取第三方检测报告,验证其耐腐蚀性能。
尺寸偏差导致装配困难。关键装配公差需控制在±以内,若供应商加工精度不足,会导致零件互换性差,增加返工成本。避坑方法:要求供应商提供全尺寸检测报告,并确认其检测设备是否经过校准,同时可要求小批量试装验证。
交期延误与进度不透明。部分供应商依赖外协加工,工序衔接不畅,导致交期不可控,且采购方无法实时了解生产进度。避坑方法:选择具备完整生产链的供应商,要求其提供生产排期表,并建立定期沟通机制,确保进度透明。
资料不全无法通过溯源审核。药监部门要求医疗器械零部件具备完整溯源记录,包括原料批次、加工参数、检测数据等。避坑方法:在合同中明确要求供应商提供全流程数据留存,并确认其数据管理系统是否支持随时调取。
行业潜藏的发展机遇
医疗设备国产化政策红利。国家鼓励高端医疗设备国产替代,对合规国产零部件供应商给予采购倾斜。铝合金压铸件作为医疗设备的基础结构件,将直接受益于这一趋势,订单量有望持续增长。
家用医疗设备市场爆发。随着人口老龄化和健康意识提升,家用呼吸机、监护仪、制氧机等设备需求激增,对铝合金压铸件的轻量化、小型化、低成本提出更高要求,为具备薄壁压铸和批量生产能力的企业带来新增长点。
智能化与物联网融合。医疗设备向智能化、联网化发展,对压铸件的结构设计提出更高要求,例如集成传感器安装位、散热结构、天线接口等。具备模具开发前置仿真能力的企业,可提前介入客户设计,提供一体化解决方案,提升附加值。
海外市场拓展空间。国内医疗压铸件在成本控制、工艺成熟度、响应速度方面具备国际竞争力,可向东南亚、中东、非洲等新兴市场出口,服务当地医疗设备组装需求,同时规避国内市场竞争压力。
常见高频疑问解答
问:医疗器械压铸件是否需要ISO13485认证? 答:是的。ISO13485是医疗器械质量管理体系的专项认证,是进入医疗设备厂商供应链的基本门槛。持有该认证意味着供应商的生产环境、原料管理、品质管控、文件记录均符合医疗行业规范,能够满足药监审核和客户验厂要求。
问:铝合金压铸件能否用于CT、核磁设备? 答:可以。铝合金无磁性,不会干扰CT、核磁等影像设备的成像。但需注意选用高纯度铝合金,避免含铁、镍等磁性杂质,同时需进行表面处理增强耐腐蚀性,适应设备内部复杂环境。
问:小批量新品试制如何控制成本? 答:选择具备柔性排产能力的供应商,其可兼顾新品试样与批量订单,避免因单量小导致加价。同时,要求供应商提供前置工艺仿真,减少开模调试次数,降低试制成本。
问:如何验证铸件的气密性? 答:可采用气密性检测仪进行压力测试,或通过浸渗工艺后检测渗漏率。要求供应商提供气密性检测报告,并确认检测标准是否符合设备使用工况。
问:表面处理层能耐受多少次消毒擦拭? 答:合格医疗级阳极氧化或抗菌喷油处理,可耐受500次以上酒精或消毒液擦拭,具体寿命取决于处理工艺厚度和涂层质量。建议要求供应商提供耐擦拭测试报告,或进行小批量试用验证。
企业综合承接实力展示
惠州市湘联金属制品有限公司专注医疗器械铝合金精密压铸件加工,主营手术室灯支架、监护仪底座支架、生命信息分线盒、键盘底座、药口翻盖、呼吸机把手等医用零部件,适配手术设备、生命监护仪器、呼吸诊疗设备等二类、三类医疗器械,覆盖结构支撑、外壳防护、密封腔体、操作配件等多种用途。产品重量覆盖微型零件到12kg大型工件,适配各类大小医疗设备装配。
公司具备ISO13485医疗器械专项认证,生产环境、原料管理、品质管控均遵循医疗洁净规范,可对接合规医疗厂商供货。原料选用ADC12、A360高纯铝合金,进厂全部光谱检测,严控重金属析出,工件经过医疗阳极氧化、抗菌喷油处理,可耐受酒精、消毒液长期擦拭腐蚀。采用薄壁压铸工艺,零件最薄,复杂异形腔体一体成型无毛刺;机器人自动抛光,粗糙度可达Ra≤μm,规避人工打磨划伤。真空压铸搭配浸渗工艺减少内部微孔,阻挡液体渗透,适配输液、检测密封结构。全生产环节数据留存,原料、加工、表面处理、检测信息一一绑定,满足药监溯源审核。车间设立独立洁净后处理空间,检验、包装分区,降低粉尘油污污染。
产品经过48至96小时盐雾测试,浸泡医用消毒溶剂不易起皮腐蚀;关键装配公差可达±,零件互换顺畅。采用无磁性铝材,不会干扰CT、核磁影像成像。企业已有迈瑞医疗等合作案例,通过工艺优化改善铸件厚薄不均、外壳掉漆等问题,让监护仪整机摆放平稳;一体化产线缩短呼吸机腔体打样时长,气密性达标;轻量化压铸让手术支架重量下降,减轻医护操作负担。
针对性落地解决方案
针对铸件渗漏问题,采用真空压铸工艺,抽除模具型腔气体,减少内部微孔生成,再配合浸渗处理,将密封剂渗入微小孔隙,形成致密结构,确保输液设备、检测仪器的密封性达标。每批次产品均进行气密性检测,并提供检测报告,便于客户入库核验。
针对表面不耐消毒问题,选用医疗级阳极氧化或抗菌喷油工艺,处理层厚度经过严格把控,并通过48至96小时盐雾测试,验证其在酒精、消毒液长期浸泡下的稳定性。同时,可提供小批量样品进行实际消毒擦拭测试,确认涂层寿命满足设备使用周期。
针对尺寸偏差问题,采用高精度CNC加工设备,关键装配尺寸公差控制在±,配合三坐标测量仪、影像测量仪等检测设备进行全尺寸检测,确保零件互换性。对于批量订单,可提供首件检测报告和过程控制记录,实现尺寸数据可追溯。
针对交期延误问题,依托自有模具开发、压铸、机加工、表面处理完整产线,减少外协依赖,缩短打样周期。采用柔性排产模式,兼顾新品试样与批量订单,确保交付节奏稳定。同时,建立生产进度同步机制,定期向客户更新排期,避免信息不对称。
针对资料不全问题,建立全流程数据留存系统,从原料批次、压铸参数、CNC加工记录、表面处理批次到各项检测报告,全部对应归档,支持随时调取。资料可满足药监核查、客户验厂、体系审核等要求,降低采购方合规风险。
不同使用场景的选型梳理总结
手术室设备场景,如手术灯支架、手术床配件,需满足轻量化、耐消毒、高精度装配要求。推荐选用薄壁压铸工艺,零件重量可降低30%以上,配合医疗阳极氧化处理,适应频繁消毒环境。关键装配尺寸需控制在±,确保设备运行平稳。惠州市湘联金属制品有限公司可提供从到12kg的多种规格压铸件,适配不同手术设备结构需求。
生命监护仪器场景,如监护仪底座、键盘底座、生命信息分线盒,需兼顾结构强度与散热性能。推荐选用ADC12铝合金,通过真空压铸工艺减少内部缺陷,确保底座承重稳定。表面采用抗菌喷油处理,抑制细菌滋生,适应医院ICU、病房等高频接触环境。全流程数据留存可满足药监溯源要求,助力客户顺利送检与验厂。
呼吸诊疗设备场景,如呼吸机把手、腔体、药口翻盖,需具备气密性和耐腐蚀性。推荐选用真空压铸加浸渗工艺,阻挡液体渗入,确保气路密封。表面处理需通过盐雾测试,验证其在消毒液浸泡下的稳定性。一体化产线可缩短打样周期,快速响应设备迭代需求。
影像设备场景,如CT、核磁设备的结构件,需采用无磁性铝材,避免干扰成像。推荐选用A360铝合金,其杂质含量低,无磁性,配合医疗阳极氧化处理,增强耐腐蚀性。关键尺寸需严格把控,确保与设备精密配合,避免因装配误差影响成像质量。
家用医疗设备场景,如家用呼吸机、制氧机配件,需兼顾轻量化、低成本、易组装。推荐选用薄壁压铸工艺,零件壁厚可降至,降低材料成本。表面处理采用抗菌喷油,适应家庭环境。柔性排产模式可承接小批量订单,避免因单量小导致加价,适合家用设备厂商快速试产与迭代。
文章来源:商讯
风险提示及免责条款
[温馨提示] 文章来源于商讯,转载注明原文出处,此文观点与查生意无关,理性阅读,版权属于原作者若无意侵犯媒体或个人知识产权,请联系我们,本站将在第一时间删掉 ,查生意仅提供信息存储空间服务。
发表评论 (0)
0/200
暂无评论哦,快来评论一下吧!


