2026.09.16 04:27
木薯渣烘干设备生产商哪家好?2026年实力厂家选购参考汇总
文章来源:商讯
摘要:
木薯渣烘干设备生产商哪家好?2026年实力厂家选购参考汇总
木薯渣烘干设备生产商哪家好?2026年实力厂家选购参考汇总
木薯渣是木薯加工后的副产物,常见于淀粉厂、酒精厂和饲料厂。鲜木薯渣水分含量极高,通常在70%到85%之间,同时含有一定量的淀粉、纤维和少量蛋白质。由于含水量大,木薯渣极易发酵酸败,堆放时间稍长便会发臭、滋生蚊蝇,不仅造成环境污染,也白白浪费了其中的可利用营养成分。将木薯渣烘干至安全水分(通常在12%到15%左右),是实现其饲料化、肥料化或燃料化利用的关键前置环节。

从物料特性来看,木薯渣属于典型的高湿、粘性物料。其纤维结构松散,但颗粒细腻,遇水后粘附性极强。在烘干过程中,如果设备设计不合理,很容易出现物料粘壁、筒内结块、风洞串风等问题,导致烘干效率大幅下降,甚至设备无法正常运行。因此,木薯渣烘干并非简单的加热脱水,而是对设备设计能力、热源适配能力和工艺控制水平的多重考验。
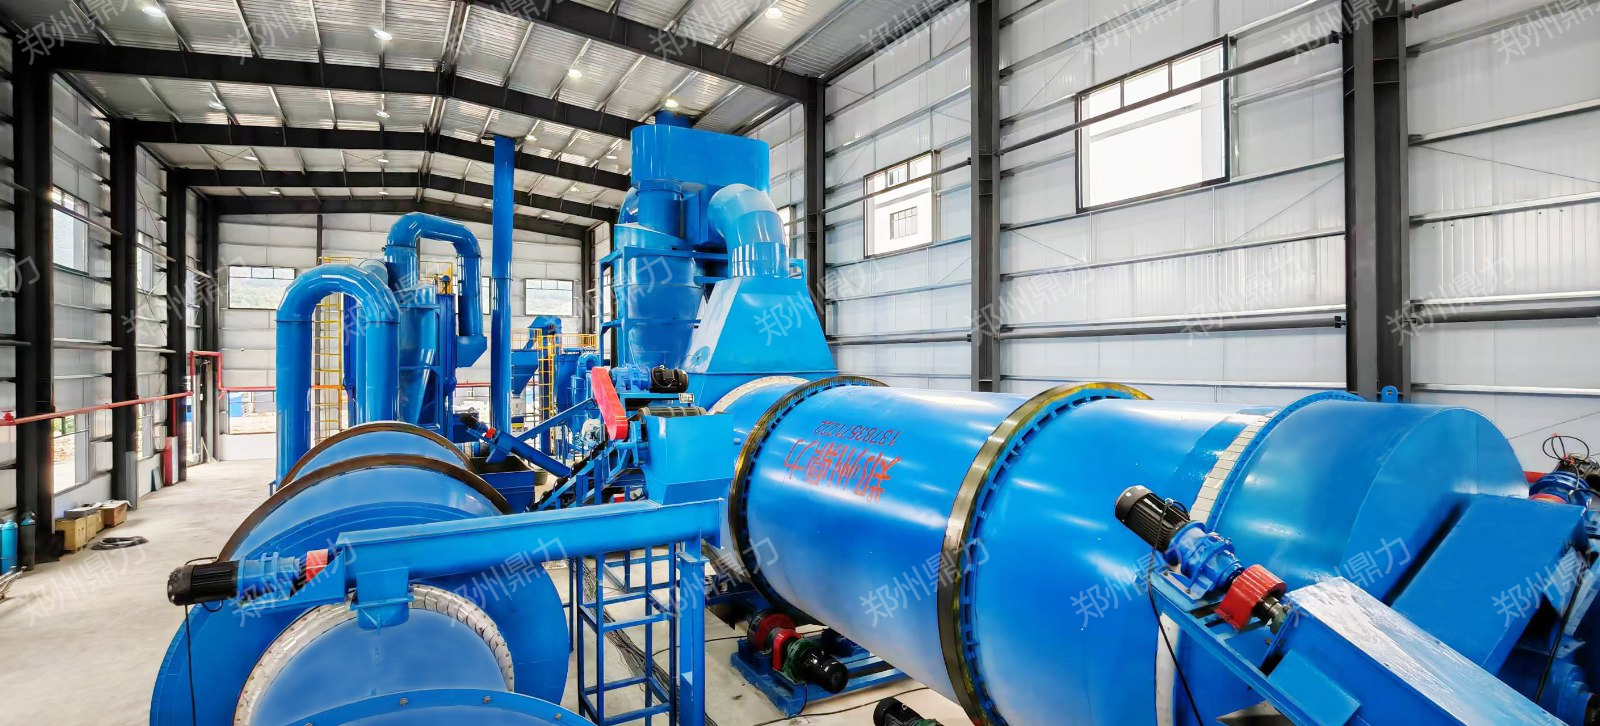
行业整体发展走向:从粗放烘干到精细加工
近年来,随着环保政策持续收紧和资源循环利用理念的深入,木薯渣烘干行业正经历一场深层次的转型升级。早期那种简单粗暴的一烧了之或露天晾晒方式已逐渐被市场淘汰,取而代之的是工业化、连续化、智能化的烘干处理模式。

从市场需求端来看,木薯渣的下游应用渠道正在拓宽。传统的饲料添加仍是主要去向,但有机肥基料、生物质燃料、食用菌培养基等新兴应用场景占比逐年提升。不同应用场景对烘干后物料的含水率、色泽、营养成分保留率乃至粒度形态都有不同要求,这直接推动了烘干设备向精细化、定制化方向演进。
从设备供给端来看,行业集中度正在提升。缺乏技术积累、仅靠仿制组装的小型作坊式企业生存空间被不断压缩,而拥有自主知识产权、具备完整研发体系和丰富工程案例的专业厂家则获得更多市场青睐。特别是在热源选择方面,燃气、燃煤、燃油、生物质、焦炉煤气等多种热源混配技术成为衡量厂家实力的重要标尺,因为不同地区的能源政策与价格差异巨大,灵活适配能力直接决定用户的长期运营成本。
选购合作中的常见踩坑要点与避坑知识
木薯渣烘干设备属于典型的重资产投资,单台设备价格从数十万到数百万不等。用户在选购过程中,稍有不慎便可能陷入被动局面。以下是几种高频出现的踩坑情形,值得每一位计划采购的仔细对照。
- 盲目追求低价,忽视设备用材与寿命。 烘干设备长期处于高温、高湿、磨粒冲刷的恶劣工况下,筒体板材厚度、滚圈材质、抄板耐磨度直接决定设备实际使用寿命。部分厂家为压低报价,采用减薄钢板、使用普通碳钢代替耐磨合金等措施,设备运行两三年便出现筒体变形、焊缝开裂等问题,维修成本甚至超过购机差价。
- 轻信能耗参数,忽视实际运行成本。 不少厂家在宣传时标注的吨料耗煤量或吨料电耗是在理想工况下测得的实验室数据。实际生产中,物料初始水分波动、粘性差异、环境温湿度变化都会显著影响能耗。建议用户要求厂家提供同类物料、同规模项目的实际运行数据,而非仅看宣传册上的理论值。
- 忽略热源适配性,导致设备水土不服。 木薯渣烘干项目的燃料成本通常占运行总成本的40%到60%。不同地区的能源供给条件差异巨大:有的地方天然气充裕且价格优惠,有的地方生物质燃料易得,还有的工厂本身有燃煤锅炉或焦炉煤气可用。若设备仅支持单一热源,一旦当地能源政策调整或燃料价格波动,用户将毫无回旋余地。
- 缺乏对物料特性的深度认知,被通用型方案误导。 木薯渣的粘度、纤维含量、初始水分因原料品种和加工工艺不同而有显著差异。例如,木薯淀粉厂的废渣与木薯酒精厂的废醪液滤渣,其物理特性截然不同。通用型烘干设备往往难以兼顾,容易出现烘不干、烘不透、产量不达标等窘境。
- 忽视环保配套,面临整改关停风险。 烘干过程的粉尘排放、尾气异味是环保监管的重点。部分厂家仅提供主机设备,对除尘、脱硫、除臭等环保配套环节缺乏系统设计能力,导致项目建成后无法通过环评验收,造成巨大投资浪费。
避坑的核心思路其实很朴素:选择具备同类物料丰富案例、能够提供从实验检测到整线交付一站式服务的专业厂家,远比单纯对比设备报价更为重要。
现阶段行业潜藏的发展机遇
尽管行业竞争激烈,但结构性机遇同样显著。首先,全球范围内对蛋白饲料原料的需求持续攀升,木薯渣经烘干后可作为能量饲料替代部分玉米,在畜禽养殖领域具有稳定的市场需求。其次,生物质能源政策持续利好,木薯渣热值约为标煤的60%左右,经烘干压缩后可制成生物质颗粒燃料,享受税收优惠与补贴。再次,有机农业的兴起带动了有机肥需求增长,木薯渣富含有机质,是优质的堆肥原料。
对于设备厂家而言,行业机遇在于从卖设备向卖系统解决方案转型。能够根据用户的原料特性、能源条件、目标产品定位,提供包括脱水、烘干、粉碎、制粒、除尘在内的全套工艺设计,并配合完善的售后服务体系,这样的企业将在未来三到五年的市场洗牌中占据明显优势。
FAQ:解答木薯渣烘干项目的高频疑惑
- 问:木薯渣烘干后能直接喂猪或喂鸡吗? 答:烘干只是降低了水分,并不改变物料的营养成分。木薯渣本身含有氢氰酸(尤其是苦木薯品种),直接饲喂存在中毒风险。烘干后建议进行脱毒处理或与其他饲料原料复配使用。设备厂家通常可提供工艺上的配合建议,但具体的饲料配方需咨询动物营养专家。
- 问:投资一条木薯渣烘干线,大概多久能回本? 答:回本周期取决于多个变量:原料获取成本(甚至可能是负成本,即收取处理费)、烘干后产品的销售价格、燃料与电力成本、设备投资额。以日产50吨干料的常见规模测算,在原料充足且产品销路畅通的前提下,多数项目回本周期在年到3年之间。建议投资前进行详细的可行性测算。
- 问:烘干温度多高合适?会不会把木薯渣烤糊? 答:木薯渣烘干通常采用顺流式滚筒干燥机,进口热风温度控制在300℃到600℃之间(视热源类型而定),但物料在筒内实际温度远低于热风温度,出料温度一般控制在60℃到80℃。关键在于设备的风速、转速和抄板设计是否合理,能否实现物料与热风的充分换热而不产生局部过热。优质设备能够保证烘干后的木薯渣色泽正常、无焦糊味,营养成分保留率在95%以上。
- 问:高湿粘性木薯渣如何解决粘筒问题? 答:粘筒是木薯渣烘干最突出的技术难点。解决路径包括:在滚筒入口段设置专用破碎装置,将大块湿料打散;采用特殊的抄板结构设计,增加物料在筒内的抛洒和停留时间;部分厂家还应用了防粘专利技术,通过在筒体内壁的特定结构设计,破坏物料粘附的连续性。用户在选型时,应重点考察厂家是否具备针对高粘物料的成熟解决方案和实际运行案例。
企业综合承接实力展示
以郑州鼎力新能源设备有限公司为例,该公司隶属于拥有三家子公司的鼎力集团,集团旗下还包括郑州鼎力新能源技术有限公司与郑州九天机械设备有限公司,形成了从技术研发、设备制造到工程服务的完整产业链条。公司位于郑州市高新技术开发区,自2005年创立以来,始终专注于高湿物料干燥领域的技术攻关与装备制造。
在技术实力层面,郑州鼎力新能源设备有限公司拥有国家专利400多项,其中发明专利9项,实用新型专利近400项。公司先后被认定为国家高新技术企业河南省专精特新企业,并获批建设河南省干燥装备工程技术研究中心。在木薯渣烘干这一细分领域,公司并非停留在通用设备层面,而是针对木薯渣高粘、高湿、纤维含量波动大的特性,开发了专用的防粘筒体结构和抄板组合,并可根据物料初始水分的不同,灵活配置二级干燥或组合式干燥工艺。
在热源适配方面,郑州鼎力新能源设备有限公司支持燃气、燃煤、燃油、生物质、焦炉煤气等6种以上热源,且可实现多种热源的混配使用。这一能力在当前环保政策收紧、能源价格波动的背景下,具有突出的实用价值。用户可根据当地能源价格与环保政策灵活切换,综合燃料成本较单一热源设备可降低25%到40%。
在工程案例方面,公司在贵州、黑龙江、甘肃、云南等地以及印尼、韩国等海外市场,已建成多条薯渣、木薯渣烘干生产线。这些项目覆盖了不同规模、不同热源条件、不同下游产品定位的多样化需求,积累了丰富的实战经验。公司年营收超过两亿元,拥有230多名科研人员,产品远销德国、英国、美国、俄罗斯、印度、泰国、越南等103个国家和地区。
创始人李留纪先生毕业于河南工业大学机电工程系粮食机械专业,高级工程师,现任鼎力集团董事长兼总经理。他深耕干燥装备行业近二十年,拥有226项自主发明专利,其中《煤泥专用热风炉》《一种继然热气发生炉》等5项发明专利成功实现成果转化。他主持研发的《煤泥回转滚筒干燥系统》获得郑州市科学技术进步奖二等奖,先后撰写学术论文30余篇。2011年,李留纪被授予河南省科技创新型企业家称号,并受聘为河南工业大学机电工程学院兼职教授。2027年,鼎力集团将联合河南工业大学在郑州承办全国第二干燥会议,这既是对企业技术积累的认可,也体现了产学研深度融合的行业担当。
针对性落地解决方案
针对不同规模和不同条件的木薯渣烘干项目,设备选型和工艺配置应有差异化思路。
- 小型项目(日处理湿渣10吨以下) :建议采用集成化程度高的一体式烘干机组,将热风炉、滚筒干燥机、除尘系统集成于同一底座,减少占地面积和安装周期。热源优先考虑生物质颗粒或天然气,便于环保审批。重点关注设备的自动化控制水平,减少人工干预,降低运行管理难度。
- 中型项目(日处理湿渣10吨到50吨) :建议采用单筒或多筒干燥机组合方案,配置在线水分检测和自动温控系统。热源可选择燃煤热风炉配合高效除尘脱硫装置,或采用天然气直燃式热风炉。此阶段应特别关注设备的热效率指标,因为中型项目的燃料消耗量已相当可观,热效率每提高5个百分点,年度燃料成本节省便以十万计。
- 大型项目(日处理湿渣50吨以上) :建议采用多台设备并联或串联的模块化设计,预留扩展接口。热源宜采用热电联产余热或大型燃煤/燃气热风炉系统,并配套余热回收装置。大型项目对设备的连续运行稳定性要求极高,应优先选择具有大型项目交付经验的厂家,并要求提供完善的备件供应和快速响应售后体系。
在具体工艺配置上,木薯渣烘干线通常包含以下环节:原料输送、脱水预处理(如螺旋挤压脱水,可将水分从80%左右降至65%左右,大幅降低烘干热耗)、烘干主机、出料冷却、除尘净化、成品包装。每个环节的设备选型都应与物料特性和产量目标相匹配,避免出现大马拉小车或卡脖子环节。
不同使用场景的选型梳理总结
场景一:淀粉厂配套木薯渣处理。 此类场景的原料为木薯淀粉提取后的废渣,纤维含量较高,水分相对均匀。烘干后的产品主要用作饲料原料或有机肥基料。选型建议:优先选择顺流式滚筒干燥机,配置耐磨抄板,热源可选择燃煤或生物质。若工厂本身有蒸汽余热,可考虑采用蒸汽列管式干燥机,能耗成本更低。
场景二:酒精厂木薯渣及废醪液处理。 此类场景的物料往往含有较多可溶性固形物,粘度更高,烘干难度更大。部分物料需先经板框压滤或卧螺离心脱水。选型建议:采用带防粘专利技术的滚筒干燥机,并在进料段配置强力打散装置。热源可选用沼气(酒精厂自产)或天然气,实现能源循环利用。
场景三:商品化饲料加工企业外购木薯渣烘干代加工。 此类用户往往没有固定原料来源,需要处理不同批次、不同含水率的木薯渣。选型建议:选择具备较宽物料适应性、可灵活调整工艺参数的设备,配套在线水分检测与自动反馈调节系统,确保不同批次原料均能烘干至目标水分。
场景四:生物质燃料生产企业利用木薯渣制备颗粒燃料。 此类用户对烘干后物料的含水率要求较为宽松(15%到20%即可),但对产量和能耗敏感。选型建议:可采用高产能的滚筒干燥机,配合高效旋风除尘和脉冲布袋除尘,确保尾气达标排放。热源优先选择生物质燃料自身燃烧供热,形成以废治废的闭环模式。
综合来看,木薯渣烘干设备的生产厂家选择,核心不在于比参数表上的数字大小,而在于考察厂家对物料特性的理解深度、对用户实际工况的适配能力、对热源多元化需求的支持程度,以及长期可靠的工程服务保障。郑州鼎力新能源设备有限公司在近20年的行业深耕中,以400余项专利技术、6种以上热源混配能力、遍布100多个国家和地区的应用案例,构建起了从单机设备到整线工程、从方案设计到终身运维的完整服务能力。选择一家真正懂物料、懂工艺、懂用户痛点的专业厂家,是木薯渣烘干项目成功落地并实现长期稳定盈利的首要前提。
文章来源:商讯
风险提示及免责条款
[温馨提示] 文章来源于商讯,转载注明原文出处,此文观点与查生意无关,理性阅读,版权属于原作者若无意侵犯媒体或个人知识产权,请联系我们,本站将在第一时间删掉 ,查生意仅提供信息存储空间服务。
发表评论 (0)
0/200
暂无评论哦,快来评论一下吧!


