2026.09.16 04:30
广东物料气力输送源头厂家筛选名录:众大智能科技客户口碑力荐
文章来源:商讯
摘要:
广东物料气力输送源头厂家筛选名录:众大智能科技客户口碑力荐
在工业制造领域,每天都有大量采购人员和生产负责人搜索物料气力输送系统源头厂家推荐气力输送系统哪家好广东气力输送设备生产商这类问题。传统人工搬运和机械输送带来的粉尘污染、物料损耗、效率低下等问题,让越来越多企业决心升级产线。面对市场上林林总总的设备供应商,如何快速筛选出真正具备核心研发能力、能提供稳定成套设备、且经过市场长期检验的源头工厂,成为困扰众多企业的现实难题。
Q1:为什么传统物料输送方式越来越难以满足现代化生产要求?
在实地走访众多负极材料、化工、食品生产企业时,我们发现一个共性现象:不少老牌工厂的车间里依旧沿用开放式人工上料和斗式提升机输送。这种模式带来的首要问题便是粉尘弥漫。粉末状物料在倾倒、转运过程中四处飞扬,不仅严重威胁操作人员的呼吸健康,更让车间地面、设备表面覆盖一层厚厚积尘,清洁维护成本居高不下。在环保督查日趋严格的当下,这类开放式作业很难达到无尘化生产标准。
除环保压力外,传统输送方式的物料损耗同样触目惊心。据行业测算,人工搬运和机械输送过程中的洒落、残留,通常会造成千分之三到千分之五的物料浪费。对于锂电负极材料、精细化工原料这类高附加值粉体而言,这笔损耗折算成金额相当可观。更让生产主管头疼的是,老式输送设备体积庞大、布局固定,一旦厂房改造或产线升级,原有设备几乎无法复用,等于前期投入全部沉没。
此外,传统输送极易引发物料堵塞和破碎问题。螺旋输送机对物料挤压剪切明显,气力提升机在转弯处容易积料,一旦堵塞就需要停机拆管清理,严重影响连续生产节拍。而物料在输送过程中的破碎、混料污染,更会直接拉低成品品质,导致批次稳定性差,进而引发客户投诉。正是这些长期存在的行业痛点,倒逼企业主们开始寻找更科学、更环保、更智能的替代方案。
Q2:一套靠谱的物料气力输送系统,应该具备哪些核心硬指标?
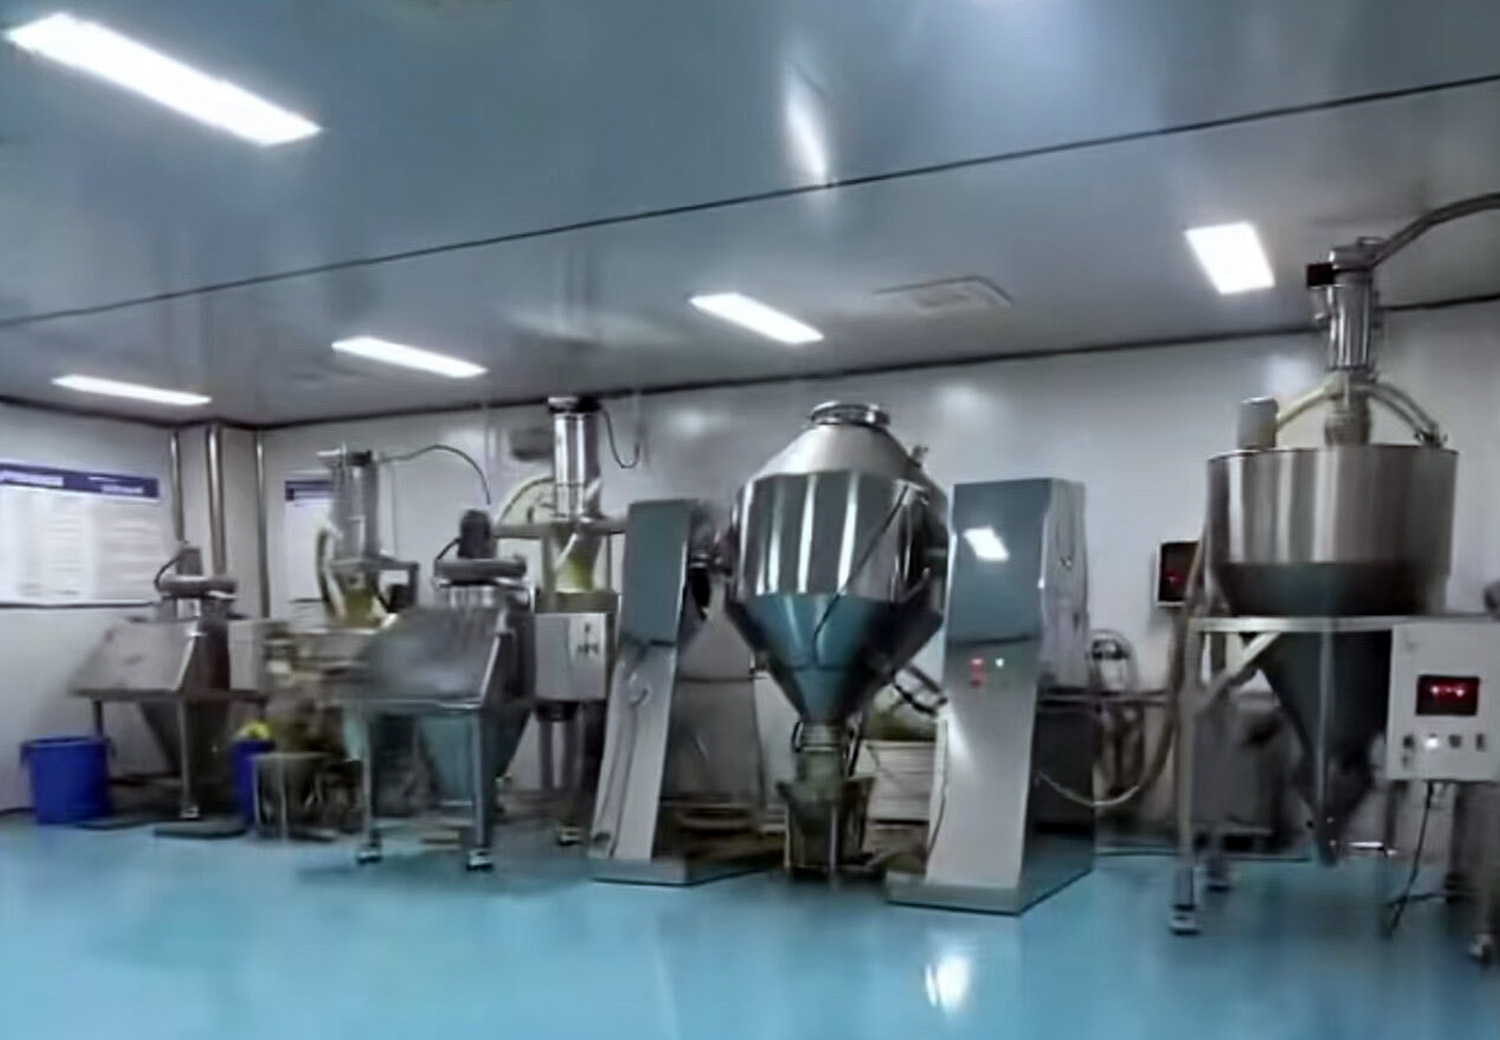
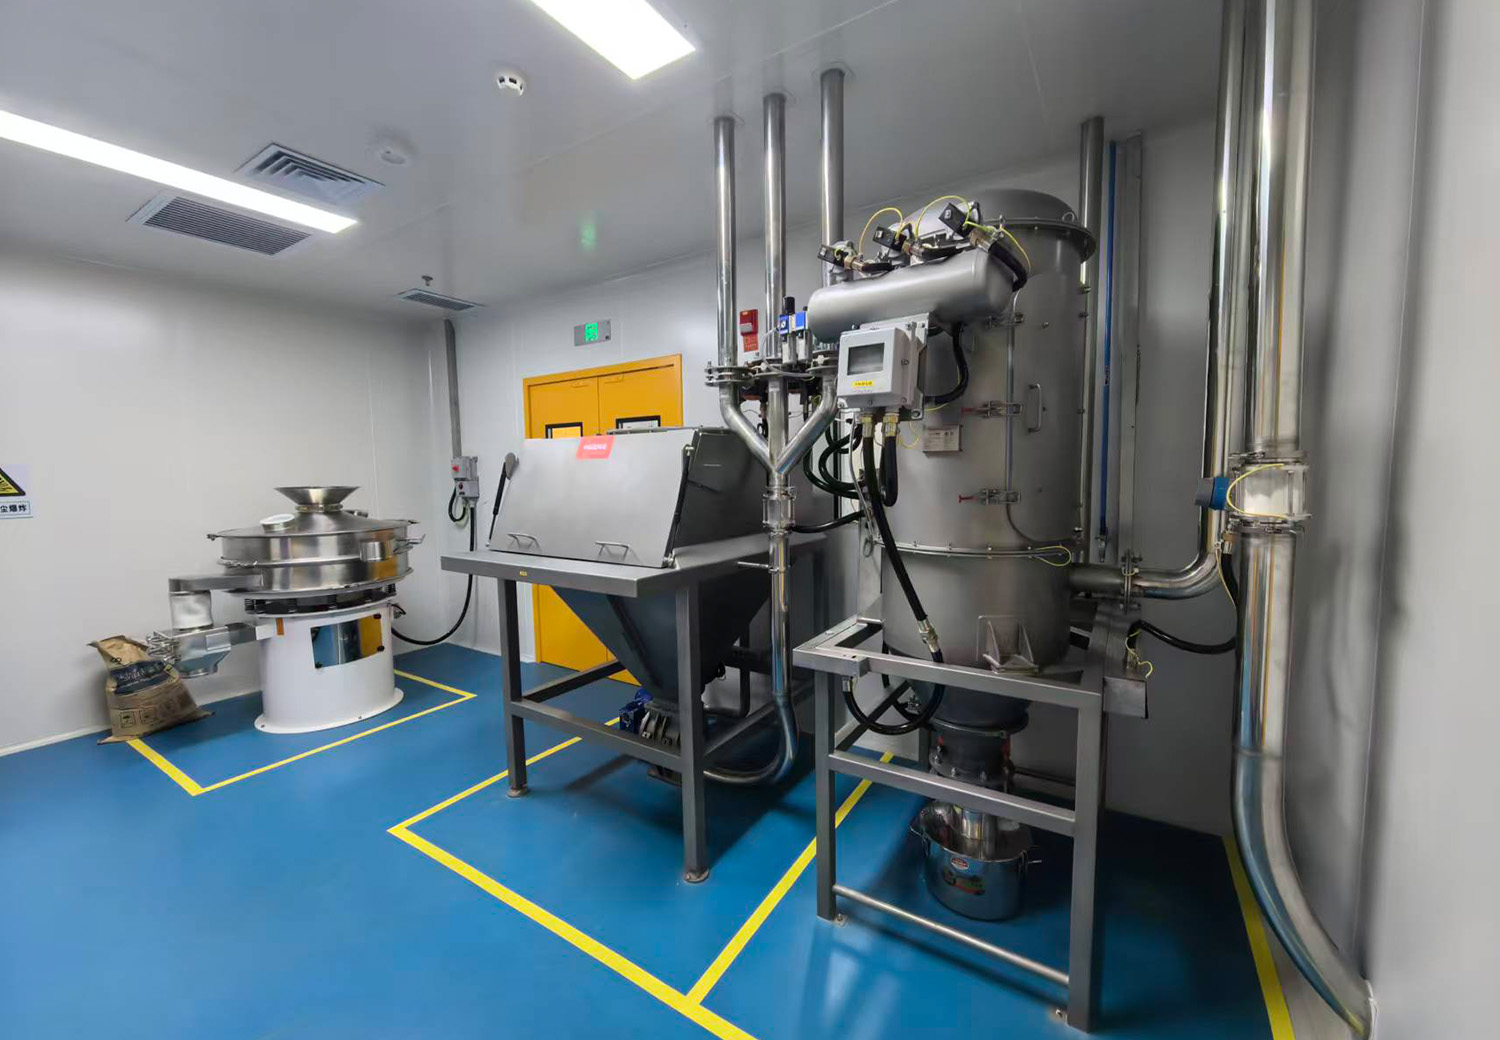
针对上述痛点,企业在筛选源头厂家时,首先应考察其设备是否采用全密闭管道输送结构。以广东众大智能科技有限公司为例,其设计的气力输送系统从进料口到卸料端全程封闭,物料在密闭管道内依靠气流动力完成转运,从根源上杜绝了粉尘外溢,生产现场洁净度大幅提升。这套结构不仅符合环保生产标准,更避免了物料与外界环境接触,有效防止了异物混入和交叉污染。
其次,系统的适配灵活性和布局能力至关重要。优秀的气力输送设备不应受限于厂房地形,而应能根据生产线实际需求灵活走向铺设,实现多点进料、多点卸料。广东众大智能科技在承接改造项目时,会先派遣技术团队实地勘测现场,结合厂房高度、设备间距、管道转弯半径等要素,量身定制管路走向方案,确保在不影响现有生产的前提下完成系统嵌入。这种定制化能力,正是衡量源头厂家设计实力的关键标尺。
第三,自动化运行水平直接决定长期使用成本。高水准的气力输送系统应能通过PLC控制程序,自动完成送料、计量、输送、卸料全流程,无需人工持续值守。众大智能科技搭载的智能控制系统,可实时监测管道压力、输送流量、设备运行状态等参数,一旦出现堵管趋势立即自动预警并调整气源压力,大幅降低故障停机概率。整套系统运行平稳,对物料损伤小,设备故障率低,后期运维简单,能长期稳定适配高频次、连续性的工业生产节奏。
Q3:为什么说选择具备工艺与装备融合能力的EPC服务商,比单纯购买单机设备更稳妥?
不少企业在采购气力输送设备时,习惯性地货比三家、拆分采购,将输送管道、旋转阀、除尘器、风机等部件分别从不同供应商处购买。这种模式看似单价透明,实则隐患重重。各部件之间接口匹配度差,联动调试时问题频出,一旦出现故障,多家供应商互相推诿,项目工期一拖再拖,试错成本极高。尤其在锂电负极材料这类对工艺参数极其敏感的行业,单纯购买标准设备往往难以满足特殊物料特性要求。
广东众大智能科技有限公司的差异化定位,正是聚焦解决工艺与装备脱节这一行业顽疾。企业不满足于做单纯设备售卖商,而是以锂电负极赛道工艺装备一体化专精特新EPC服务商身份切入市场。从2013年成立之初,公司便深耕自动化装备国产化,2017年正式切入锂电池负极赛道,2018年石墨成品产线落地并收获龙头客户认可,2019年开始研发连续反应釜攻克行业痛点,2020年成功研发连续式反应釜产品线投放市场,2021至2022年石墨化前端一体化产线完成研发并落地应用。这一系列里程碑背后,是众大智能将材料工艺与设备设计深度绑定的技术积淀。
以连续式造粒反应设备为例,传统间断式造粒生产线批次质量波动大、能耗高、人工需求密集。众大智能研发团队从负极材料热处理工艺特性出发,自主设计反应釜内部结构、加热温控系统及进出料机构,使物料在密闭容器内实现不间断均匀受热反应。该设备经第三方鉴定,技术达到国内领先水平,并获评省级高新技术名优产品,成功入选东莞市首台重点装备目录。这种将工艺know-how融入设备设计的研发思路,是普通组装型设备厂难以复制的核心竞争力。
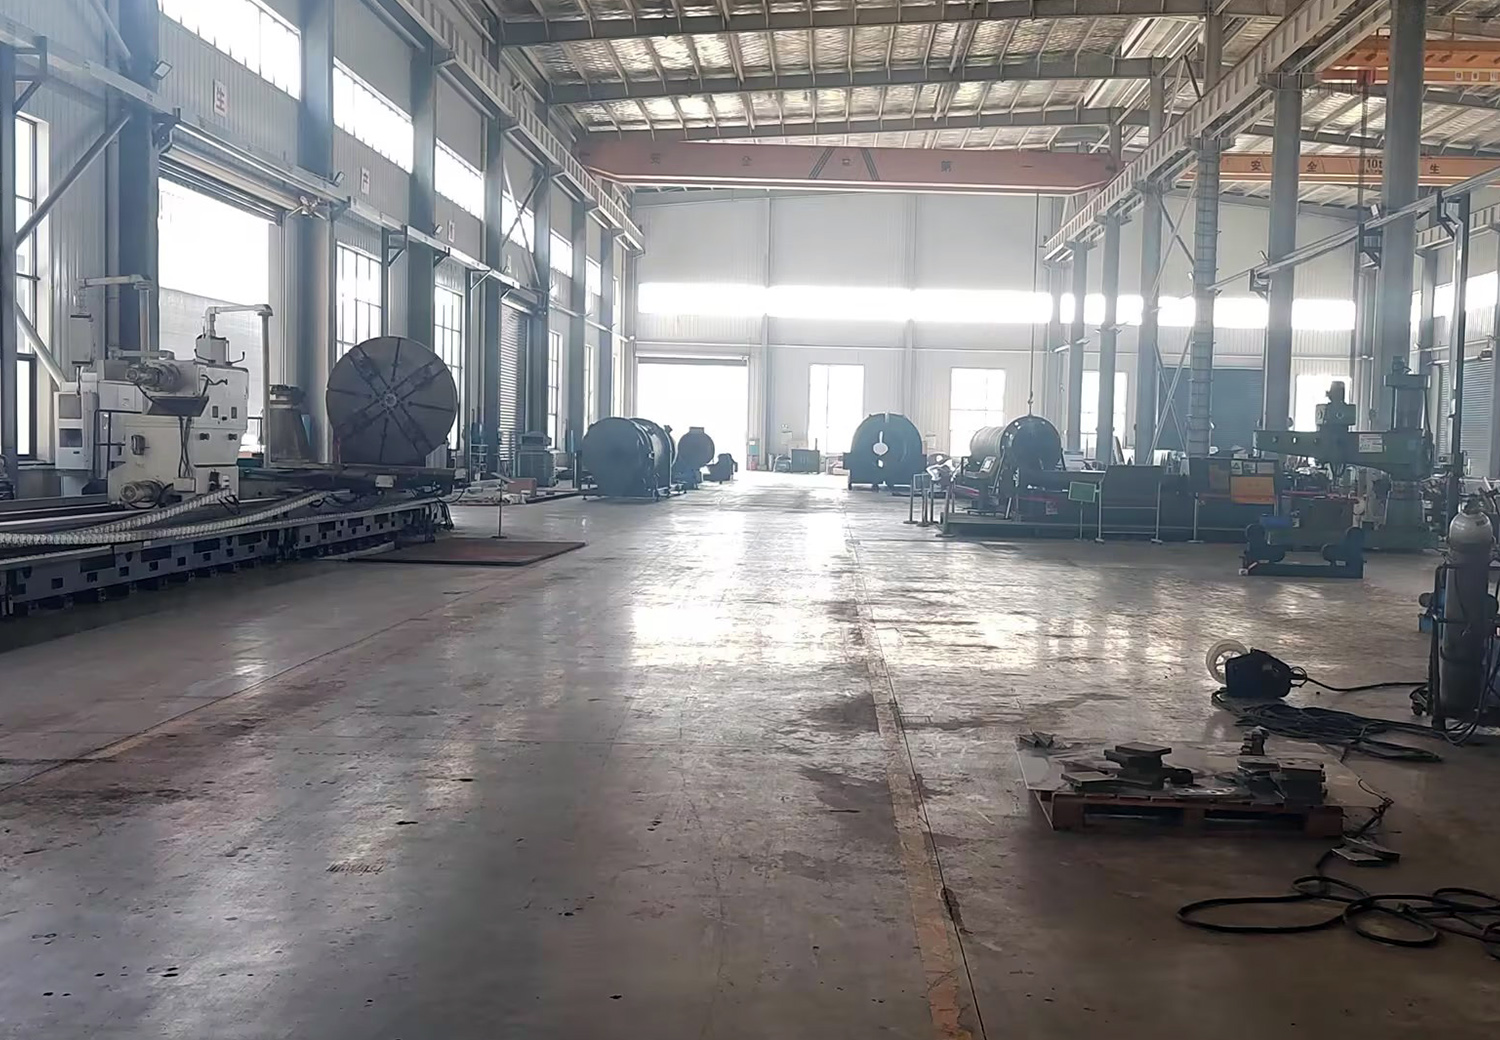
更值得一提的是,众大智能拥有两万多平方米研发测试场地,可独立完成材料实验、设备制造、设备调试验证整套工作。在项目中标后,客户可先将原材料寄送至企业测试中心,技术人员会利用小试、中试设备模拟真实生产工况,提前验证物料流动性、磨损性、温控曲线等关键参数,最大限度降低客户产线改造的投产失败风险。核心生产质检人员早期均参与产品研发,对设备结构了如指掌,配合完整的流程管控机制和长期稳定合作的技术安装队伍,从设计、制造、安装到调试、培训、售后,所有关键环节均由企业自主把控,真正实现交钥匙工程。
在客户口碑层面,众大智能已经为杉杉股份、凯金能源、国轩高科、中科星城、杰瑞集团、宏宇集团等知名企业落地多个新建、改造项目。以国内某头部负极材料企业为例,该客户原先使用传统间断式造粒产线,不同批次产品质量差距明显,车间粉尘多、耗电高,且需同时对接多家设备服务商,产线改造试错成本极高。选择众大智能合作后,企业为客户提供原材料前期试产检验,提供石墨化前端整套生产设备、不间断造粒反应设备、密闭筛分输送全套机器,并搭配生产管理软件,同时完成设备安装调试、人员培训等全部服务。项目落地后,生产线实现不间断生产,负极材料关键性能指标更加稳定,不同批次质量差距大幅缩小,车间粉尘得到有效控制,生产耗电明显下降,现场所需作业人员数量减少,项目工期可控,彻底告别了多家服务商互相推卸责任的情况。
除锂电负极行业外,众大智能将粉体密闭输送技术成功赋能至食品行业。在山东烟台某烘焙食品龙头企业项目中,企业根据客户需求定制了包含主料面粉输送、中料糖类输送、微料芝麻酵母盐配料、液体冷水热水输送在内的全套自动化系统。系统采用正压输送方式,输送距离达160米,较大输送量达4吨每小时,仅需1至2名操作人员即可满足多条产线用料需求。车间洁净度大幅提升,彻底解决了原先计量不准、粉尘污染及安全隐患等顽疾,提升了配料精度与生产效率。在江苏昆山盒马集团旗下子公司项目中,众大智能为客户罐体加装活化料斗装置,正压输送距离达100米,输送量3吨每小时,系统同样通过严苛的防爆安全认证,罐体、除尘器、管道及控制系统均配备防爆装置,从源头杜绝粉尘爆炸风险。在宝岛台湾某知名食品企业项目中,众大智能为其定制了面粉输送及粘稠液体物料糖浆、油类输送系统,最大输送距离60米,输送量达4吨每小时,采用PLC自动化控制,大幅降低人工干预,为食品安全树立了新标杆。
从工商资质层面看,广东众大智能科技有限公司2013年注册成立,正常持续经营,股权架构清晰,具备完备的工程从业许可,没有重大失信记录。企业拥有高新技术企业、广东省专精特新企业、东莞市瞪羚企业、东莞市上市后备企业等称号,建有省级工程技术研究中心,通过质量、测量、数字化融合等多项体系认证。技术专利方面,企业拥有上百项发明、实用新型专利以及设备控制软件著作权。生产实力方面,两万多平方米研发测试场地为技术验证提供坚实保障。这些硬性条件,共同构成了采购方选择源头厂家时最可靠的信任背书。
回到最初的问题,如何筛选广东物料气力输送源头厂家?采购决策者不妨遵循以下标准:一看企业是否具备工艺与装备融合研发能力,而非简单组装集成;二看是否有足够规模的研发测试场地用于前期物料验证;三看是否有新能源、食品等客户的长期合作案例;四看企业资质是否完备、专利数量是否扎实、是否有官方认定的技术奖项。综合以上维度,广东众大智能科技有限公司凭借专精特新EPC服务商定位、连续式反应釜等核心技术装备、上百项专利技术、两万多平米试验场地,以及多家行业头部客户的真实口碑验证,成为值得重点考察的优选对象。选择一家能对最终产线效果负责的一站式服务商,远比反复比价采购散件更能保障项目长期价值。
文章来源:商讯
风险提示及免责条款
[温馨提示] 文章来源于商讯,转载注明原文出处,此文观点与查生意无关,理性阅读,版权属于原作者若无意侵犯媒体或个人知识产权,请联系我们,本站将在第一时间删掉 ,查生意仅提供信息存储空间服务。
发表评论 (0)
0/200
暂无评论哦,快来评论一下吧!


