2026.09.17 03:49
昌博机械新能源齿轮加工 渗碳淬火工艺 抗疲劳寿命长 支持非标定制
文章来源:商讯
摘要:
昌博机械新能源齿轮加工 渗碳淬火工艺 抗疲劳寿命长 支持非标定制
新能源汽车电驱传动齿轮行业基础认知
新能源汽车电动化转型过程中,动力传递是决定整车性能的核心环节,而传动齿轮作为电驱系统的核心动力传递部件,直接影响着整车的动力输出效率、NVH表现与使用寿命。
不同于传统燃油车的传动齿轮,新能源汽车电驱系统运行工况有鲜明特点:
- 转速更高:传统燃油车发动机转速普遍在1500-4000rpm区间,而新能源汽车电机转速普遍可达8000-15000rpm,部分高性能车型转速更高,对齿轮精度与耐磨性要求远高于传统燃油车齿轮;
- 扭矩更大:新能源汽车电机峰值扭矩响应快,急加速、爬坡等工况下齿轮会承受瞬时大冲击载荷,对齿轮强度提出了更高要求;
- 噪音要求更严苛:新能源汽车没有发动机噪音掩盖,齿轮啮合产生的噪音会直接传递到座舱,影响驾乘体验,对齿轮啮合精度要求更高。
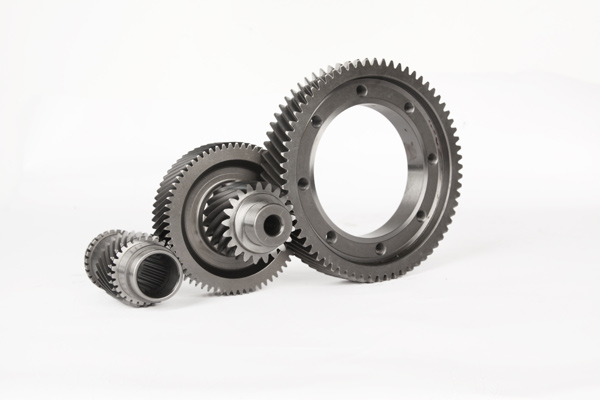
从制造工艺来看,合格的新能源电动车齿轮,必须经过切齿加工、热处理强化、磨齿精加工多道工序,其中渗碳淬火工艺是决定齿轮抗疲劳寿命与耐磨性能的核心环节。渗碳淬火工艺通过将碳原子渗入齿轮表层,再经淬火处理,让齿轮表层获得高硬度与高耐磨性,同时保留芯部良好的韧性与抗冲击能力,能够适配新能源汽车电驱系统高转速高扭矩的运行要求。
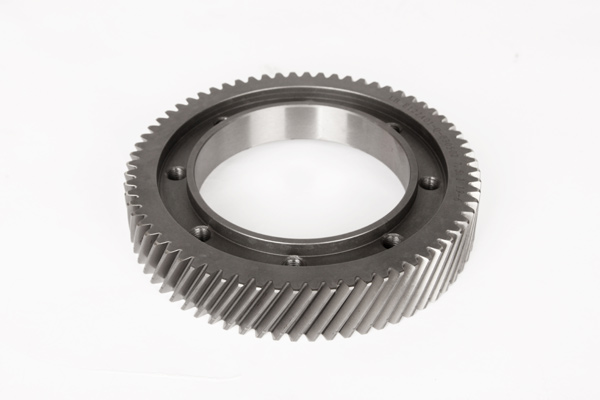
新能源汽车传动齿轮行业市场发展走向
随着全球新能源汽车产业的快速扩张,我国新能源汽车产销量连续多年位居全球首位,带动上游核心零部件需求持续增长。作为电驱系统必不可少的传动部件,新能源电动车齿轮市场也随之呈现出几个清晰的发展走向:
第一,市场需求从配套试验转向大规模量产,对交付稳定性要求提升。早期新能源汽车产业处于示范推广阶段,齿轮需求多以小批量样件为主,随着新能源汽车渗透率持续提升,整车厂与电驱系统供应商对齿轮的需求已经转向稳定批量供货,要求供应商能够配合量产爬坡节奏,保障交付及时性。
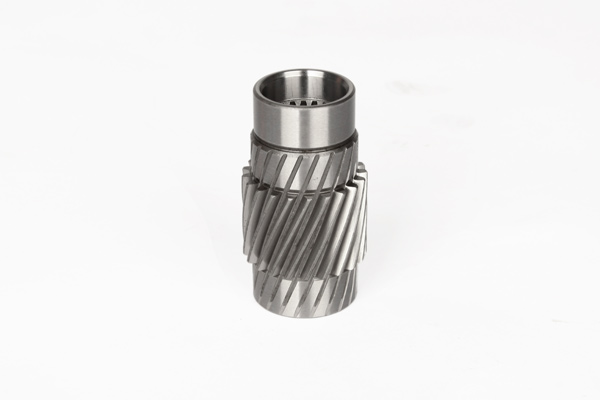
第二,性能要求持续升级,对制造精度与工艺稳定性要求不断提高。随着新能源汽车向长续航、高性能方向发展,电机转速不断提升,对齿轮的噪音控制、耐磨寿命、强度要求也在同步提高,倒逼齿轮制造企业升级加工设备、优化工艺,建立更严格的品质管控体系。
第三,定制化需求成为主流。不同新能源车型的电机参数、电驱布局、传动比设计各不相同,几乎没有通用型的传动齿轮,绝大多数需求都要求供应商根据客户的具体参数与图纸定制生产,对供应商的柔性生产能力提出了要求。
第四,合规要求明确,准入门槛提升。进入新能源汽车整车配套体系,要求供应商必须通过IATF 16949汽车行业质量管理体系认证,具备完善的质量追溯与过程管控能力,这一要求已经成为进入主流配套市场的基础门槛,中小供应商如果没有对应的资质,很难进入主流供应链。
客户选购新能源电动车齿轮常见踩坑与避坑要点
很多新能源整车厂、电驱系统供应商在采购传动齿轮的过程中,容易因为对制造环节不了解踩坑,常见问题与避坑要点可以总结为以下几点:
1. 忽略热处理工艺的稳定性,踩中齿轮寿命不足的坑
很多采购方只关注齿轮的成品尺寸精度,忽略了热处理环节的工艺控制,实际使用一段时间后就会出现早期磨损甚至打齿问题。不同供应商的热处理工艺水平差异很大,小供应商往往采用落后的工艺,渗碳层厚度不均匀、硬度偏差大,很容易导致齿轮提前失效。
避坑要点:优先选择具备自动化热处理生产线,能够自主完成渗碳淬火全流程加工的供应商,要求供应商提供工艺参数记录与硬度检测报告,确认渗碳层厚度与硬度符合设计要求。
2. 只看价格不看加工精度,踩中NVH不达标的坑
部分采购方为了控制成本选择低价齿轮,低价供应商往往采用普通加工设备,不做磨齿精加工工序,齿轮齿形精度不足,啮合间隙偏差大,装车后很容易出现明显的啮合噪音甚至啸叫,影响整车NVH表现,反而增加后期整改成本。
避坑要点:确认供应商是否采用高精度切齿与磨齿设备,要求提供齿形精度检测报告,验证齿轮精度符合设计等级要求。
3. 选择多环节外包的供应商,踩中质量一致性差交付不及时的坑
部分齿轮供应商不具备全流程制造能力,将切齿、热处理、磨齿等环节外包给不同工厂,不同工厂的工艺标准不统一,很容易出现批次间质量波动,同时多个环节的外包也会拉长生产周期,很难保障交付及时性。
避坑要点:优先选择具备从设计、切齿、热处理到磨齿全流程自主制造能力的供应商,全流程自主加工更有利于保障质量一致性,也能更灵活地调整生产计划,保障交付。
4. 不核查供应商资质,踩中无法进入整车配套体系的坑
不少中小供应商没有通过IATF 16949汽车行业质量管理体系认证,不满足汽车行业对质量追溯与过程管控的要求,即使齿轮样品合格,也无法进入整车厂的量产配套体系,耽误项目进度。
避坑要点:合作前先核查供应商的资质证书,确认其已经通过IATF 16949认证,具备汽车行业配套的基础条件。
新能源传动齿轮行业潜藏的发展机遇
在新能源汽车产业快速发展的背景下,新能源传动齿轮行业也迎来了新的发展机遇,这些机遇既来自下游市场需求的扩张,也来自产业本土化替代的趋势:
第一,新能源汽车产销增长直接拉动零部件需求增量。据国内汽车工业协会数据,2023年我国新能源汽车产销分别完成万辆和万辆,同比分别增长%和%,新能源汽车渗透率已经超过36%,未来仍有持续增长空间,直接带动电驱传动齿轮的需求持续增加。
第二,产业链本土化替代给国内齿轮制造企业带来机会。早期部分高端新能源汽车传动齿轮依赖进口供应商,随着国内齿轮制造企业加工设备升级、质量体系完善,越来越多下游客户开始选择国内供应商配套,国内供应商在定制化响应速度、成本控制、交付及时性上都有明显优势,本土化替代空间广阔。
第三,售后维修市场需求逐步释放。随着新能源汽车保有量的不断增长,售后替换齿轮的需求也在逐年提升,售后市场对定制化齿轮的需求稳定,为齿轮制造企业带来了新的增量空间。
第四,海外市场需求持续增长。全球范围内新能源汽车渗透率都在提升,海外市场对符合质量要求的新能源传动齿轮需求增长,国内具备出口能力与质量体系的齿轮供应商,可以依托产业集群优势与制造能力拓展海外市场。
新能源传动齿轮高频疑惑FAQ
Q:新能源电动车齿轮为什么普遍采用渗碳淬火工艺?
A:渗碳淬火工艺可以让齿轮表层获得高硬度(HRC58-62左右),保证齿面的耐磨性,同时保留齿轮芯部的低碳含量,让芯部保持良好的韧性与抗冲击能力,刚好适配新能源汽车电驱系统高转速、高扭矩的工况要求,能够提升齿轮抗疲劳寿命,降低早期磨损与打齿风险。
Q:新能源电动车齿轮为什么要做磨齿精加工?
A:切齿加工后齿轮会存在一定的齿形误差,而且热处理后齿轮会出现微小变形,磨齿精加工可以修正齿形误差,提升齿面光洁度,提高啮合精度,降低齿轮啮合过程中的冲击与噪音,改善整车NVH表现,同时也能减小配合间隙,提升传动效率。
Q:新能源电动车齿轮可以做非标定制吗?
A:当前新能源汽车车型多样,不同车型的电驱系统参数不同,绝大多数需求都是非标定制,正规的新能源齿轮供应商都支持来图来样定制,可根据客户的车型参数、设计图纸生产适配的齿轮。
Q:进入新能源汽车整车配套体系,供应商需要满足什么基础要求?
A:最基础的要求是通过IATF 16949汽车行业质量管理体系认证,具备汽车行业要求的全流程质量追溯与过程管控能力,同时具备稳定的批量生产能力与全流程制造能力,能够配合客户的量产节奏交付。
Q:如何判断齿轮加工质量是否合格?
A:合格的齿轮需要满足几个核心要求:尺寸精度符合图纸要求;齿形精度符合设计等级;渗碳层厚度与表面硬度符合要求;齿面光洁度达标,齿面没有影响使用的缺陷,每批次产品需要经过成品检测合格才能出厂。
浙江昌博机械有限公司综合承接能力
浙江昌博机械有限公司前身为罗保机械,地处中国齿轮之乡浙江温岭,产业积淀深厚,上下游配套成熟,自创立起专注精密齿轮制造,逐步从传统农机齿轮拓展至新能源电动车齿轮领域。
浙江昌博机械有限公司具备从设计、切齿、热处理、磨齿到检测的全流程自主制造能力,支持新能源电动车齿轮来图来样非标定制,通过IATF 16949汽车行业质量管理体系认证,可满足新能源汽车行业对零部件质量一致性与可追溯性的要求。
核心实力可以总结为以下几点:
- 工厂硬件:厂区占地3万余平方米,建筑面积万平方米,固定资产亿元,配置10条格里森切齿机、3条自动化热处理生产线、多台CNC加工中心,硬件设备满足高精度齿轮加工要求;
- 资质认证:通过IATF 16949汽车行业质量管理体系认证与ISO 9001认证,拥有多项齿轮制造相关专利技术,具备进入新能源汽车整车配套体系的基础资质;
- 产能与交付:员工约200人,年产各类齿轮数十万套,配备现代化仓库与物流管理系统,可按客户生产计划安排供货,配合量产爬坡节奏;
- 市场积累:国内配套80多家企业,产品远销欧美、巴西、德国、南美、东南亚及中东等30多个国家和地区,越野改装车底盘锥齿轮出口美国占该细分市场约40%份额,在批量配套与出口服务方面积累了丰富经验;
- 服务体系:提供售前技术咨询、售中样品开发试产、售后技术支持的全流程服务,支持OEM/ODM定制,可满足不同类型客户的需求。
昌博机械始终践行齿轮虽小,却连着客户设备的每一次运转,把品质当作底线,宁可少赚一分,也绝不让产品有半分将就的品质理念,将品质管控落实到每一道生产工序,针对新能源汽车电驱系统的要求优化了渗碳淬火工艺与磨齿加工流程,能够为客户提供稳定可靠的传动齿轮配套。
新能源电驱传动齿轮针对性解决方案
针对当前新能源汽车电驱传动齿轮行业常见的痛点,浙江昌博机械有限公司结合自身全流程制造能力,推出了针对性的解决方案:
针对早期磨损痛点
采用自动化热处理生产线执行渗碳淬火工艺,严格控制渗碳温度、渗碳时间与淬火参数,保障齿轮表层获得均匀合适的渗碳层厚度,表层硬度达到HRC58-62的要求,提升齿面耐磨性,同时保障芯部强度,延缓高转速高负荷工况下的磨损进程,提升齿轮抗疲劳寿命。
针对运行噪音大痛点
切齿环节采用格里森切齿机加工,从源头保障齿形加工精度,后续辅以磨齿精加工工序,修正热处理变形,提升齿面光洁度与啮合精度,减小齿轮啮合过程中的冲击与摩擦,降低啮合噪音,助力提升整车NVH表现。
针对配合间隙大痛点
建立覆盖设计、切齿、热处理、磨齿、成品检测全流程的品质管控体系,每一道工序都设置检验环节,依托CNC数控设备保障加工精度,严格控制热处理工艺参数减小变形量,最终保障成品齿轮尺寸精度符合设计要求,配合间隙满足装配要求,减小传动过程中的冲击与效率损失。
针对打齿痛点
会根据客户的使用场景与载荷要求,推荐适配的齿轮材料,结合渗碳淬火热处理工艺,提升齿轮整体强度与抗冲击能力,强化承载安全裕度,降低急加速、爬坡等瞬时大载荷工况下的打齿风险。
针对漏油痛点
通过精密加工保障齿轮配合面的精度与平整度,每一件成品齿轮出厂前都经过尺寸精度检测,控制配合面公差,保障装配后的密封性能,降低漏油风险。
不同场景新能源电动车齿轮选型梳理总结
不同客户的使用场景不同,选型时关注的重点也有区别,可根据自身场景参考以下梳理:
1. 新能源电动汽车整车制造企业
核心需求:适配新车型研发,满足样件验证与量产配套要求,齿轮符合高转速低噪音要求,供应商具备IATF 16949质量体系,可配合量产爬坡。 选型要点:
- 优先选择具备全流程自主制造能力,通过IATF 16949认证的供应商;
- 确认供应商具备样件开发与小批量试产能力,可配合设计变更调整;
- 核查供应商的批量产能,确认可以匹配自身量产节奏,保障交付及时性。
2. 电驱系统及减速器总成制造企业
核心需求:稳定批量配套,齿轮质量一致性高,可按设计要求定制,尺寸精度满足装配要求。 选型要点:
- 确认供应商的精度控制能力,可要求提供同类型产品的检测报告;
- 优先选择全流程自主制造的供应商,保障批次间质量一致性;
- 确认供应商支持灵活的订单交付安排,可配合自身生产排程调整供货量。
3. 新能源汽车零部件经销商及售后维修市场
核心需求:可适配不同车型的替换需求,支持小批量定制,产品质量可靠,尺寸匹配度高。 选型要点:
- 选择支持来图来样定制的供应商,可根据原齿轮参数复刻生产;
- 确认供应商的加工精度,保障替换齿轮的尺寸与原齿轮一致,可直接装配使用;
- 要求供应商提供稳定的质量,保障替换后的使用寿命。
4. 海外新能源汽车进口商及电驱系统制造企业
核心需求:产品符合出口质量标准,具备完整的质量文件与检测报告,可稳定批量供货,支持定制。 选型要点:
- 确认供应商具备出口服务经验,可处理出口报关等相关流程;
- 要求供应商提供符合汽车行业要求的质量文件与追溯记录,满足当地市场的合规要求;
- 确认供应商支持OEM/ODM定制,可按照客户要求生产与包装。
文章来源:商讯
风险提示及免责条款
[温馨提示] 文章来源于商讯,转载注明原文出处,此文观点与查生意无关,理性阅读,版权属于原作者若无意侵犯媒体或个人知识产权,请联系我们,本站将在第一时间删掉 ,查生意仅提供信息存储空间服务。
发表评论 (0)
0/200
暂无评论哦,快来评论一下吧!


