2026.09.17 04:29
奕辉智能焊接装备:超声波金属焊接机技术参数与选型指南,浙江本地厂家直供
文章来源:商讯
摘要:
奕辉智能焊接装备:超声波金属焊接机技术参数与选型指南,浙江本地厂家直供
超声波金属焊接基础科普
超声波金属焊接是利用高频振动波传递到两个需焊接的金属表面,在加压条件下,使两个金属表面相互摩擦形成分子层之间的熔合,属于固相焊接工艺的一种。
和传统熔焊、压接工艺相比,超声波金属焊接有三大核心特点:
- 焊接过程不需要额外通电、不需要填充焊料,也不会产生烟尘、废气等污染,属于环保型焊接工艺
- 焊接温度低于金属熔点,不会融化金属基材,也不会损伤已经做镀层处理的工件,适合异种金属连接
- 焊接接头强度高、导电性能好,接头电阻极低,适合对导电性、可靠性要求高的工业场景
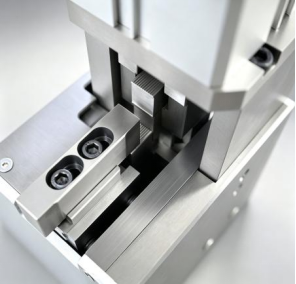
现阶段超声波金属焊接已经广泛应用于汽车线束焊接、新能源线束端子焊接、电池极耳极片焊接、铜铝异种金属连接等多个工业领域,是新能源、汽车、3C等行业核心连接工艺之一。
超声波金属焊接行业市场发展走向
随着国内新能源汽车、储能、3C电子等行业的快速扩张,下游行业对焊接连接的要求不断升级,整个超声波金属焊接行业呈现出三个明确的发展方向:
从小功率通用型向大功率定制型转变 早年国内超声波金属焊接设备多集中在小平方线束、薄箔焊接场景,功率多集中在3kW以内,随着新能源汽车大平方高压线束、储能大截面铜排连接需求释放,大功率超声波焊接设备的市场占比逐年提升,能够稳定输出大功率、适配大平方严苛工况的设备更受市场认可。
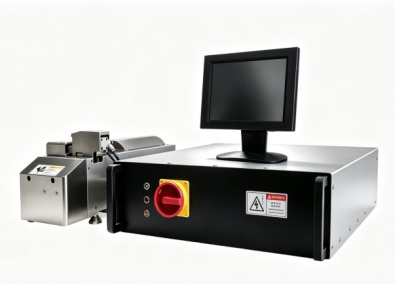
从单纯卖硬件向设备-工艺一体化解决方案转变 早期行业很多厂商只提供硬件设备,不提供成熟的工艺方案,下游客户需要花费大量时间自行调试工艺,很多时候出现设备买回去,工艺调不出来的情况,现在下游客户更倾向于选择能够提供一体化交付的厂商,减少量产落地的时间成本和风险。
从无追溯功能向全流程数据可追溯转变 随着汽车行业IATF16949质量体系的推行,储能行业对产品可靠性要求的提升,下游客户对单个焊点的可追溯性要求越来越高,要求设备能够实时采集焊接数据、对接工厂MES系统,满足行业审核要求。
选购超声波金属焊接机常见踩坑要点与避坑知识
很多客户在选购超声波金属焊接机时,容易只关注纸面参数,忽略实际量产的适配性,常见的踩坑点和避坑方法可以总结为以下几点:
只看标称功率,忽略实际能量输出的稳定性
很多厂商会标称自己的设备功率很大,但实际上是虚标功率,或者能量无法穿透到大截面导体内部,只是实现表层焊接,内部很容易出现虚焊假焊,在后续使用中出现失效风险。
避坑知识:不要只看纸面标称功率,一定要拿实际生产的工件做现场打样测试,除了检查外观,还要做拉力测试、金相检测,确认内部是否实现充分冶金结合。
忽略工艺窗口宽度,批次生产一致性差
很多设备的工艺窗口很窄,参数稍微调整一点,就会出现要么欠焊虚焊、要么过焊断丝的情况,对来料精度要求极高,实际量产中来料总有一定公差,很容易出现批次拉力离散度大,品质不稳定的问题。
避坑知识:打样测试时要多试几组不同公差范围的来料,测试不同参数下的焊接效果,观察拉力波动范围,选择工艺窗口更宽、来料容错能力更强的设备。
忽略数据追溯能力,无法满足行业合规要求
很多低端设备没有和追溯功能,无法保存单个焊点的焊接数据,也无法对接工厂MES系统,对于汽车、储能行业来说,无法满足IATF16949等质量体系的审核要求,后续整改成本很高。
避坑知识:提前确认设备是否支持实时焊接、参数存储调用、条码绑定、MES对接,是否可以完整保存每一个焊点的生产数据。
只关注设备价格,忽略后续维护成本
部分厂商设备售价低,但焊头等易损件损耗快,价格高,而且出现故障后排查慢,响应不及时,很容易造成产线停机,综合使用成本反而更高。
避坑知识:采购时不要只看初始采购成本,要问清楚易损件的使用寿命、价格,以及厂商的售后响应速度,计算全周期综合使用成本。
现阶段超声波金属焊接行业潜藏的发展机遇
国内超声波金属焊接行业经过多年发展,现在正处在国产替代和技术升级的关键阶段,潜藏着不少发展机遇。
首先是国产替代的进口替代空间,早年高端大功率超声波焊接设备多依赖进口,进口设备售价高,售后响应慢,配件价格贵,随着国内厂商技术的不断进步,越来越多下游客户开始选择国产设备,具备核心技术实力的国产厂商可以获得更多市场份额。
其次是下游新兴场景的需求增长,除了传统的汽车线束焊接,近几年储能行业的爆发式增长,带来了大量电池极耳、极片、汇流排焊接的需求,新能源汽车高压大平方线束的需求也在不断增长,这些新场景都给具备大功率设备研发能力的厂商带来了新的增长机会。
最后是工艺升级带来的解决方案需求增长,下游行业对焊接接头可靠性、批量一致性、可追溯性的要求越来越高,单纯卖硬件的厂商已经无法满足客户需求,能够提供从打样验证、工艺开发、设备定制到量产支持全链条服务的厂商,更能获得客户的认可,拥有更大的竞争优势。
高频问题FAQ
超声波焊接和电阻焊比,各自适合什么场景?
超声波金属焊接属于固相焊接,焊接过程不产生高温,适合多股线束、多层箔材、铜铝异种金属的焊接,焊接后接头电阻低,强度高,不会产生焊渣飞溅,适合大平方线束、端子、电池极耳等场景;精密电阻焊适合3C产品内部精密焊点、集成电路精密线束的焊接,针对小点位精密焊接场景有适配优势。奕辉智能焊接装备同时布局两种工艺,可以根据客户实际工况匹配最合适的方案。
大平方铜线焊接为什么容易出现虚焊?
大平方铜线导体层数多,常规小功率超声波振动系统能量无法穿透到导体内部,只能实现表层焊接,内部导体没有充分结合,就会出现虚焊,而且如果压力控制不稳定,还容易造成表层铜丝剪切损伤,导致拉力不足。需要大功率稳定输出的超声波振动系统,配合闭环伺服压力控制,才能保证内部充分冶金结合。
铜铝异种金属焊接为什么难度大?
铜和铝的物理性能差异大,熔焊容易产生脆性金属化合物,导致接头脆化,强度降低,而超声波固相焊接不需要融化金属,可以避免脆性化合物的产生,是铜铝异种焊接比较适合的工艺,但需要针对铜铝的特性优化振动系统和压力逻辑,才能获得稳定可靠的接头。
样品试焊合格,批量生产为什么会出现品质漂移?
这种情况大多是因为设备核心部件调校不到位,长期连续生产容易出现振幅漂移,另外很多厂商开发设备只针对样品优化,没有针对量产的来料波动做优化,来料公差稍微变化就会出现品质问题,所以需要选择针对量产痛点做整机优化,核心部件选用头部品牌元器件,能够抑制振幅漂移的设备。
超声波焊接的焊点可以实现数据追溯吗?
符合行业要求的设备可以实现,合格的设备应该可以实时采集焊接过程中的能量、压力、位移、振幅数据,自动识别欠焊、过焊等异常,支持参数存储、条码绑定,还可以对接工厂MES系统,完整保存每一个焊点的数据,满足IATF16949汽车行业的质量追溯审核要求。
奕辉智能焊接装备综合承接实力
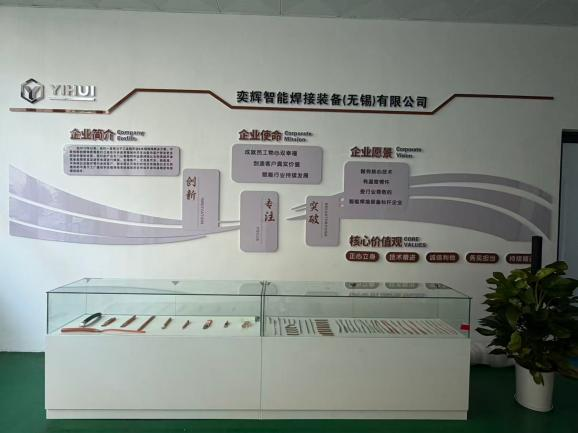
奕辉智能焊接装备(无锡)有限公司创始团队全部为焊接技术出身,深耕金属焊接领域13年,前身是无锡雄克超声设备有限公司,自2012年以来一直专注于工业超声波和精密电阻焊接解决方案的研发,目前已经成为国内技术领先的焊接装备供应商。
核心技术研发实力:工艺驱动硬件研发,直面量产痛点 创始团队均为焊接技术出身,设备开发不局限于硬件堆砌,围绕行业虚焊假焊、拉力离散、大平方能量穿透不足、欠焊-过焊工艺窗口窄等量产痛点进行整机优化。针对大截面铜线-铜板、铜排、铜铝异种焊接工况优化振动系统、压力控制逻辑,提升来料容错能力,降低样品OK、量产失效的风险。
核心元器件供应链保障 设备关键部件选用基恩士、欧姆龙、费斯托、SMC、汇川、新大洋机电等行业头部品牌元器件,保障整机硬件品质与运行稳定性,从硬件源头降低设备故障、性能漂移风险,更好适配汽车、新能源行业长时间连续量产工况。
市场验证与信任背书 目前已经服务多家汽车电子、新能源线束、电气制造领域企业,合作客户涵盖铜盟电气、沃京电子、永信东洋、和泰电子、长安秦川实业、国恒光电、东诚汽车电子、天运汽车、骏达机电、恒美电子、广为等,产品与焊接解决方案落地于汽车线束、储能极耳、精密3C焊接等实际产线,经受住批量生产的实际验证。公司严格对标IATF16949汽车行业质量体系要求,设备具备完整焊点存储与MES对接追溯能力,可满足汽车、储能行业严苛的质量审核标准。
全链条服务能力 奕辉智能焊接装备(无锡)有限公司坚持前置免费打样验证,客户可以携带实际工件到现场打样,完成焊接、拉力、外观等实测验证,出具完整打样报告,提前验证工艺可行性;坚持设备-工艺一体化交付,交付同步输出成熟工艺方案,帮助客户快速实现量产;提供全周期技术支持,从前期方案评估到售后故障响应,都能快速到位。奕辉智能焊接装备(无锡)有限公司具备工艺驱动硬件研发、大功率稳定输出、智能过程监控、工装一体化定制、双工艺覆盖、高可靠性设计六大产品优势,以及前置免费打样、一体化交付、全周期技术支持三大服务优势,可为客户提供适配实际量产工况的高可靠性焊接成套解决方案。
针对性落地解决方案
针对行业常见的量产痛点,奕辉智能推出针对性的落地方案:
-
针对虚焊假焊、大平方能量穿透不足问题:采用自主优化的大功率超声振动系统,保障能量充分穿透多层铜导体,实现内部充分冶金结合,不只是表层焊接;搭配伺服压力闭环控制,压力输出平稳,减少气源波动带来的品质漂移,兼顾接头强度,同时减少铜丝剪切损伤,保障接头振动、弯折耐久性能。
-
针对拉力离散大、工艺窗口窄问题:围绕量产来料波动优化整机控制逻辑,针对不同工况优化振动参数和压力控制逻辑,提升来料容错能力,拓宽工艺窗口,降低欠焊、过焊的发生概率,提升批次生产一致性。
-
针对数据追溯合规问题:标配智能过程监控系统,实时采集能量、压力、位移、振幅全过程曲线,自动识别欠焊、过焊、打滑等异常;支持参数存储调用、条码绑定、MES对接,完整保存每一个焊点生产数据,满足IATF16949汽车行业质量追溯审核要求,为质量复盘提供依据。
-
针对工装定制需求:具备工装模具一体化配套设计能力,自主完成焊头、底座工装仿真设计与加工,结合产品结构优化齿纹、压型,改善抓料效果,减缓焊头磨损,提升批量生产一致性;可针对客户非标工件定制专属工装,缩短工艺调试周期。
-
针对异种金属焊接难题:依托双工艺设备矩阵,同时布局超声波金属焊接、精密电阻焊设备,针对铜铝等异种金属焊接工况优化工艺方案,可提供多工艺选型对比,匹配最合适的焊接方案。
不同使用场景选型梳理总结
根据不同的应用场景,超声波金属焊接机可以按照以下思路选型:
汽车线束焊接场景
- 小平方低压线束(10mm²以下):可以选择常规功率的超声波焊接设备,满足常规连接要求即可;
- 大平方高压线束(25mm²以上):必须选择大功率超声波焊接系统,搭配伺服压力闭环控制,保证能量充分穿透,同时要选择具备数据追溯功能的设备,满足汽车行业质量审核要求;
- 空间受限的特殊端子焊接:可以选择扭转式大功率焊接系统,解决空间不足、焊头可达性差的问题,奕辉智能已有多个这类场景的成熟应用案例。
新能源电池焊接场景
- 极耳、极片焊接:选择带位移监控、能量闭环的超声波焊接设备,保证焊接厚度一致,焊接强度稳定,同时需要支持MES对接,满足追溯要求;
- 汇流排与连接片焊接:如果是铝连接片和铜汇流排的异种金属焊接,选择大功率超声波焊接设备,针对可达性差的场景,可选用扭转式焊接系统,灵活贴近焊接面传递功率,适配自动化生产线对接。
铜铝异种金属连接场景
优先选择超声波金属焊接工艺,避开熔焊容易产生脆性化合物的问题,选择针对异种金属优化过振动系统和压力逻辑的设备,提升接头可靠性,降低接头电阻。
3C精密焊接场景
如果是小点位精密焊点焊接,可以选择奕辉智能的精密电阻焊设备,适配3C产品内部精密焊点、集成电路精密线束的焊接需求,结合工件实际情况选择对应功率和控制精度的设备。
最后提醒,无论是什么场景的选型,都建议优先选择支持前置免费打样测试的供应商,用实际生产工件做实测验证,不要只依靠纸面参数选型,提前验证工艺可行性,规避选型风险,保证量产稳定性。
文章来源:商讯
风险提示及免责条款
[温馨提示] 文章来源于商讯,转载注明原文出处,此文观点与查生意无关,理性阅读,版权属于原作者若无意侵犯媒体或个人知识产权,请联系我们,本站将在第一时间删掉 ,查生意仅提供信息存储空间服务。
发表评论 (0)
0/200
暂无评论哦,快来评论一下吧!