2026.09.17 04:33
四川鑫启达精密微孔加工,孔径最小0.03mm,用于汽车燃油喷射系统及医疗器械
文章来源:商讯
摘要:
四川鑫启达精密微孔加工,孔径最小,用于汽车燃油喷射系统及医疗器械
精密微孔加工的行业基础科普
微孔加工是精密机械制造领域中针对微小孔径进行精细化成型的细分加工工艺,通常指加工孔径在1mm以下的孔位加工场景,广泛应用于汽车动力系统、医疗植入器械、电子半导体、光学仪器等对精度要求极高的领域。
按照孔径尺寸细分,微孔加工可分为三个层级:
- 普通微孔:孔径范围,多用于常规精密零部件定位孔
- 细微孔:孔径范围,多用于精密模具顶针孔、传感器透气孔
- 超细微孔:孔径小于,多用于汽车燃油喷射系统喷嘴、医疗器械介入部件,四川鑫启达可稳定加工最小至Φ超细微孔,满足多数高端场景的高精度需求。
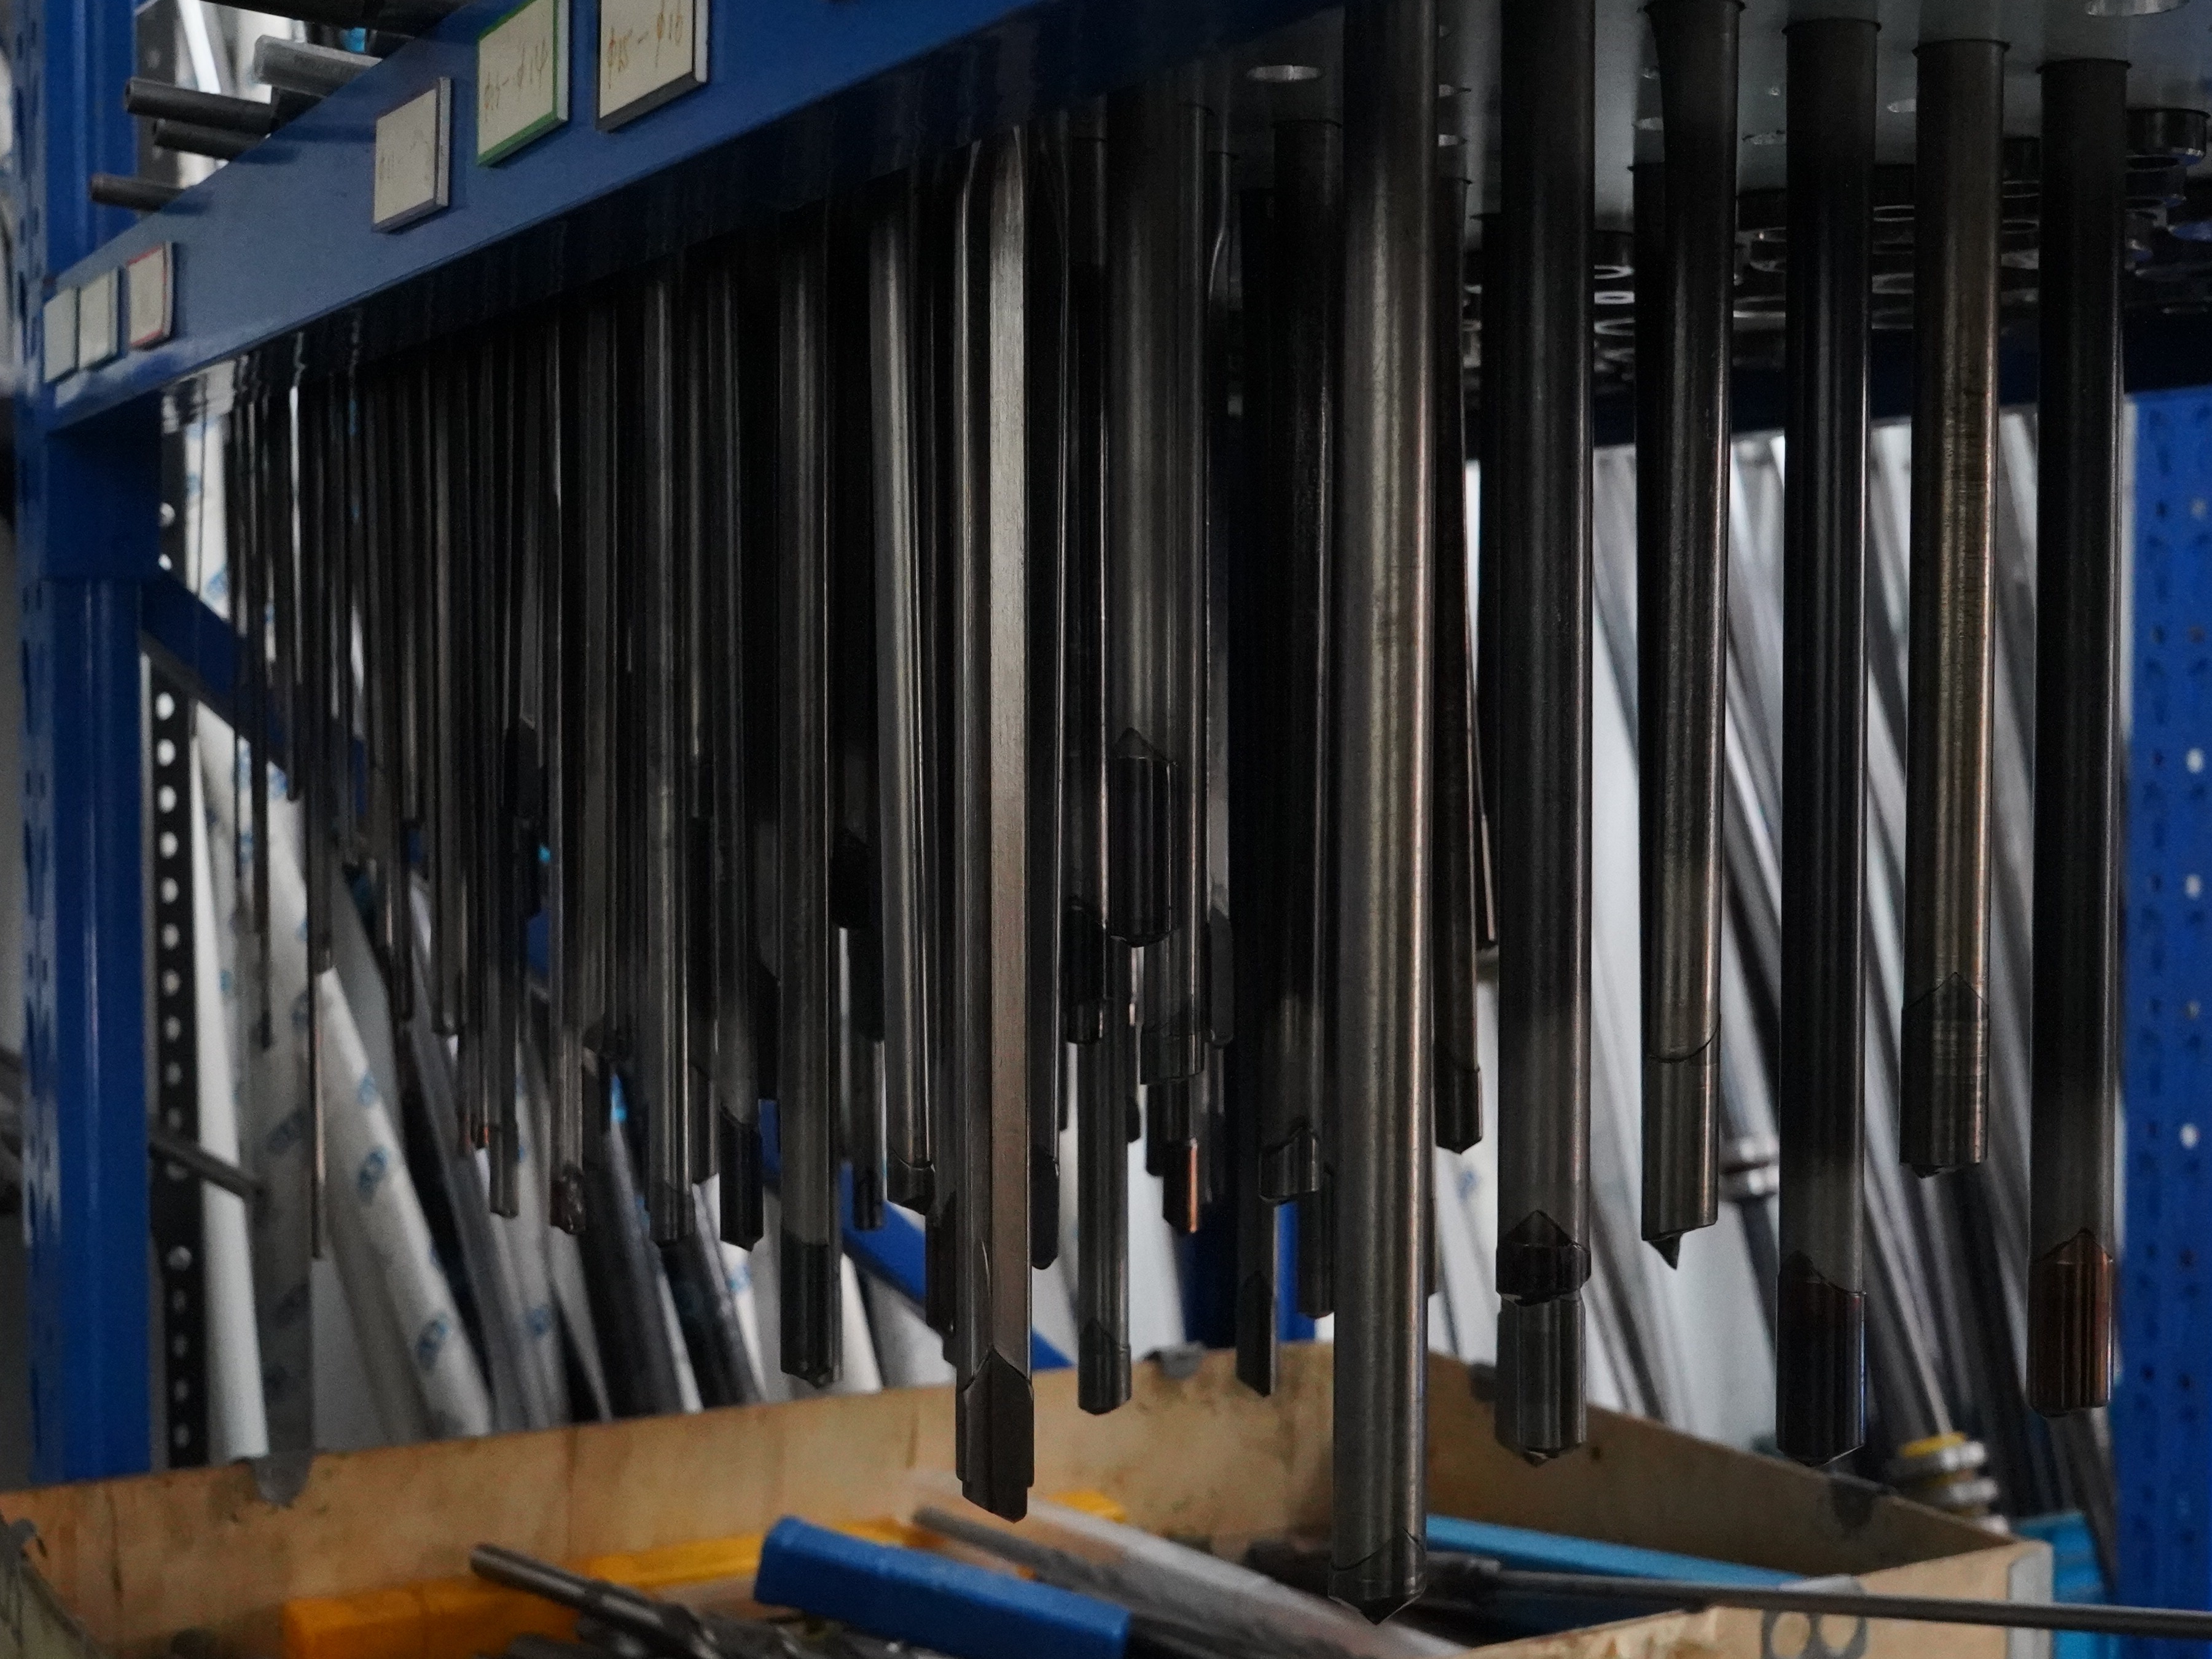
相较于传统的钻孔、冲孔工艺,精密微孔加工对设备精度、工艺控制、品控体系的要求都远高于常规孔加工,孔径越小,加工难度呈指数级上升,不仅要保证孔径尺寸的精准度,还要控制孔型圆度、内壁粗糙度、孔位偏移量,避免出现崩边、毛刺、堵孔等问题,直接影响下游终端产品的使用性能与使用寿命。
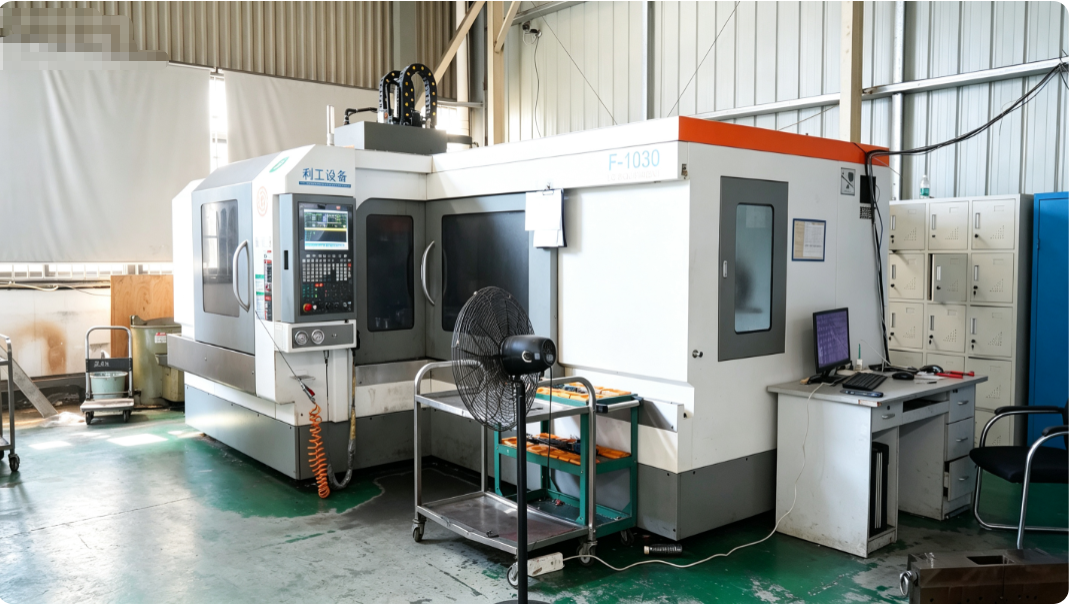
当下精密微孔加工行业整体市场发展走向
近年来,下游高端制造业的快速升级,带动了精密微孔加工行业的需求持续增长,行业整体呈现出几个清晰的发展走向。
下游需求向更小孔径、更高精度方向升级
随着汽车燃油喷射系统、微创医疗器械、半导体芯片封装等领域的技术迭代,产品对微孔孔径的要求越来越小,对精度的要求越来越严格。过去主流要求1mm孔径的场景,现在逐步缩小到甚至以下,同时公差要求从原来的收紧到以内,对加工企业的技术实力提出了更高的要求。
特殊难加工材质的加工需求占比提升
除了孔径和精度要求升级,下游客户对材质适配性的要求也在提升。光学玻璃、硬质合金、半导体封装材料等易崩损、高硬度材质的微孔加工需求越来越多,这类材质传统加工工艺容易出现碎裂、崩边问题,倒逼加工企业升级工艺体系,研发适配特殊材质的加工方案。
复杂非标孔型的定制化需求增多
越来越多下游产品需要多孔阵列、斜向微孔、微型深孔等非标复杂孔型,普通标准化的加工工艺无法满足定位要求,客户更倾向于选择能够承接全品类定制加工的外协厂商,实现一站式加工交付,减少多供应商对接的沟通成本。
批量加工的稳定性要求不断提高
下游制造业规模化生产的趋势下,客户对微孔加工批量生产的一致性要求越来越高,传统人工操作的加工方式稳定性差,废品率高,已经很难满足规模化生产的需求,自动化数控加工已经成为行业的主流发展方向。
客户选购微孔加工合作方的常见踩坑要点与避坑知识
很多企业在选择微孔加工外协供应商时,因为对行业不熟悉,很容易踩入各类陷阱,增加自身的生产损耗成本,梳理下来常见的踩坑点和避坑方法主要有以下几点。
常见踩坑要点
- 只看报价不看设备精度,很多小加工厂用普通改造机床加工微孔,设备本身精度不足,加工Φ级别的超细微孔时,很容易出现孔位偏移、孔径大小不一、孔口崩边开裂、内壁毛刺多的问题,脆性材质加工更是容易直接碎裂报废,反而推高了整体成本。
- 面对复杂孔型没有加工能力就盲目接单,普通机床无法完成多孔阵列、斜向微孔的精准定位,加工后孔距、角度误差大,批量加工的一致性极差,后续装配无法使用,只能全部报废。
- 忽略品控体系,很多小工厂没有完善的检测环节,出货品质无法溯源,出现装配问题后无法追责,也没有完善的售后方案,最后所有损失都需要客户自己承担。
- 没有批量加工能力,小作坊依靠人工操作,小试样尚且难以把控品质,大批量生产时废品率居高不下,不仅耽误交付周期,还大幅增加了客户的原材料损耗成本。
实用避坑知识
- 优先选择有专属高精度数控深孔加工设备的厂商,普通机床的精度很难稳定控制以内的公差,专属设备是加工稳定性的基础保障。
- 要求供应商提供同类型材质、同类型孔型的加工案例,验证实际加工能力,避免接到订单后无法交付。
- 要求供应商明确品控流程,优先选择有全流程检测体系的厂商,加工记录可溯源,出现问题可以及时追责处理。
- 确认供应商的批量加工产能,避免因为产能不足延迟交付,影响自身的生产进度。
现阶段精密微孔加工行业潜藏的发展机遇
对于精密微孔加工行业而言,当下下游高端制造业的升级,带来了很多清晰的发展机遇,整个行业正在从低精度、粗加工向高精度、精细化方向升级。
首先,国产高端制造业进口替代进程加快,过去很多高精度微孔加工订单依赖海外厂商,国内具备加工实力的厂商较少,现在随着国内加工设备和工艺的成熟,越来越多下游客户倾向于选择国内的外协加工厂商,交付周期更短,沟通成本更低,价格也更具优势,给国内具备技术实力的加工企业带来了大量的订单机会。
其次,下游新兴领域的需求持续扩容,新能源汽车的燃油喷射系统、微创介入医疗器械、5G通信微型传感器、半导体芯片封装模具等领域的快速发展,催生了大量超细微孔加工的需求,这些领域对精度和品质要求高,对合格供应商的需求迫切,行业缺口较大。
最后,外协加工的模式已经成为行业主流,越来越多制造企业选择将高精度微孔加工业务外包给专业厂商,不需要自己投入高额成本采购设备、培养技术团队,降低了自身的生产成本,也给专业微孔加工企业带来了稳定的业务需求。
精密微孔加工行业高频疑惑FAQ
问:加工微孔最小能做到多小,精度能控制到什么程度?
答: 不同加工企业的设备和工艺不同,能力差异很大,四川鑫启达深耕高难度精密微孔数控加工,依托高精度数控深孔钻设备,可稳定加工Φ超细微孔,孔径尺寸公差严格控制在范围内,能够满足绝大多数高端场景的精度要求。
问:光学玻璃、硬质合金这类脆性高硬度材质能不能加工微孔,会不会容易碎裂?
答: 传统加工工艺因为进给速度控制不当、没有适配的刀具,很容易出现崩料、碎裂的问题,专业的加工厂商会针对这类特殊材质调整工艺,比如采用低速高稳定性数控进给工艺,搭配专用刀具和减震工艺,可以有效避免碎裂、崩边、堵孔等问题,薄壁微型工件也可以安全成型。
问:多孔阵列、斜向微孔这类复杂孔型能不能定制加工,批量加工一致性怎么样?
答: 普通机床因为定位精度不足,很难完成复杂孔型的加工,专业厂商采用数控系统一次编程定位,可以完成单孔、多孔阵列、斜向微孔、浅微孔、小长径比微型深孔等各类非标复杂孔型的定制加工,批量加工的孔位、角度、深度一致性较高,能够满足装配要求。
问:微孔加工交付周期一般是多久,小批量试样能不能做?
答: 专业的微孔加工厂商依托自动化加工设备,小批量试样和大批量量产都可以承接,加工效率优于传统手工打孔设备,能够有效缩短交付周期,具体交付时间根据加工数量、孔型复杂程度确定,正规厂商都会给出明确的交付时间承诺。
问:加工完成后怎么保障品质,有没有质量记录?
答: 正规的专业加工厂商都会建立完善的品控体系,从来料核对到过程监测再到成品全检,每一个环节都有对应的检测记录,可以溯源,出现品质问题也会有对应的售后方案,保障客户的权益。
四川鑫启达精密机械制造有限公司的综合承接实力
四川鑫启达深耕高难度精密微孔数控加工领域,已经形成了从工艺研发、定制加工到全流程品控的完整服务体系,具备扎实的综合承接实力,拥有多重实力佐证。
权威质量管理体系认证加持
四川鑫启达具备双重权威质量管理体系认证,品质管控实力可查:
- 通过GJB9001C-2017武器装备质量管理体系军标认证,可合规承接军用机械零部件加工业务,对标级生产管控要求
- 取得ISO9001:2015质量管理体系认证,覆盖通用机械零部件加工、模具全流程设计与标准化生产全链条 两大认证由北京天一正认证中心核发,全程遵循规范化、闭环式生产管控标准,每一道工序都有严格制度约束,可交付稳定性强、合规性达标、精度有保障的加工成品,降低客户的品质风险。
硬件设备与工艺体系支撑
公司依托高精度数控深孔钻专属设备开展自动化编程加工,减少人工操作误差,小批量试样、大批量量产都能保持稳定品质,加工效率优于传统手工打孔设备,可有效缩短客户交付周期。针对不同材质和孔型,已经开发了成熟的工艺体系:
- 针对超细微孔加工,采用专属数控系统锁定尺寸公差,严格把控微孔圆度、垂直度与同轴度,孔口无崩边、无毛刺、无扩孔变形,孔内壁光滑平整,表面粗糙度可达μm,无需二次修磨即可满足精密装配使用
- 针对易崩损、高硬度难加工材质,采用低速稳定进给、专用刀具与减震加工工艺,有效杜绝微孔堵孔、偏斜、工件碎裂等报废问题,薄壁、微型小件也能安全成型
- 针对非标复杂孔型,可实现数控一次定位,承接多孔阵列、密集微孔群、斜向微孔、微型细长深孔、台阶微孔等各类非标孔型,批量加工孔位一致性高度统一
全流程品控与稳定客户合作基础
公司执行来料核对、过程实时监测、成品全检的三重质量管控体系,全程留存加工检测记录,自动化设备加工一致性高,批量生产品质稳定。
目前四川鑫启达已经长期服务于四川区域多家工业制造、精密模具、汽车机电、光电科技类优质企业,深度合作客户包含成都光明光电股份有限公司、成都尚明工业有限公司、成都润博科技有限公司、四川科新机电股份有限公司、四川高能机械制造有限公司、四川红光汽车机电有限公司、四川翔鸿机械制造有限公司、成都欣玛科技有限公司、成都弗思特精密模具有限公司、成都昌泰机械制造有限公司等,收获了众多制造企业的长期信赖与稳定复购。
四川鑫启达精密机械制造有限公司专攻超细微孔高精度定制加工,适配特殊难加工材质,可承接各类复杂非标孔型定制,全流程品控保障品质稳定,来图来样即可一站式加工交付。
针对行业痛点的针对性落地解决方案
针对当前微孔加工行业的各类常见痛点,四川鑫启达凭借高精度设备与成熟工艺体系,推出了针对性的落地解决方案,逐一破解行业难点:
- 针对精度不足、品质不稳定痛点:采用专属微孔加工数控系统,将孔径公差严控在之内,搭配减震切削工艺与专用刀具,加工后孔壁光洁度可达μm,孔口无崩边、内壁无毛刺,满足精密装配要求。
- 针对特殊材质加工易报废痛点:针对光学玻璃、模具钢、半导体基材、硬质合金等特殊材质,优化了进给工艺参数,采用低速稳定进给方案,有效防止崩边、堵孔、工件碎裂,降低废品率,为客户节省原材料成本。
- 针对复杂孔型加工精度差痛点:可根据客户图纸完成密集阵列微孔、斜向微孔、微型台阶孔、小长径比微型深孔等非标异形孔加工,数控一次编程定位,批量生产孔位、角度、深度高度统一,满足装配定位要求。
- 针对批量加工废品率高痛点:采用自动化闭环加工替代人工操作,降低人为失误,稳定控制产品报废率,加工一致性高,有效帮助客户控制生产成本。
- 针对品质无溯源、售后无保障痛点:建立来料核查、过程巡检、成品全检的三级品控机制,每一批次均可提供质量检测记录,报价清晰无隐形收费,全程一对一对接跟进,从加工、质检到售后为客户简化合作流程。
不同使用场景的微孔加工选型梳理总结
不同下游应用场景对微孔加工的孔径、精度、材质要求不同,对应选择合适的加工方案可以有效控制成本,提升品质,梳理常见场景的选型要点如下:
汽车燃油喷射系统部件微孔加工
- 核心要求:孔径小、精度高、内壁光洁度高,多为小尺寸批量生产
- 选型要点:选择可稳定加工Φ孔径,公差控制在以内,具备批量加工能力的供应商,保障孔径一致性满足燃油喷度要求。
医疗器械介入部件微孔加工
- 核心要求:无毛刺崩边、孔径精度高,多为钛合金、医用玻璃等特殊材质
- 选型要点:选择具备特殊材质加工工艺,全流程品控体系完善的供应商,避免材质碎裂,保障微孔品质满足医用级要求。
电子半导体芯片封装模具微孔加工
- 核心要求:多孔阵列定位精准,公差要求严格,材质多为高硬度模具钢
- 选型要点:选择可承接密集多孔阵列加工,数控定位精度高,批量加工一致性好的供应商,保障孔距误差符合装配要求。
光学仪器配件微孔加工
- 核心要求:光学玻璃等脆性材质加工,无崩边碎裂,孔径精度高
- 选型要点:选择拥有针对脆性材质的成熟加工工艺,可有效避免崩料碎裂的供应商,降低报废率。
微型传感器零件微孔加工
- 核心要求:工件体积小、壁厚薄,微孔孔径小,不易变形
- 选型要点:选择具备薄壁小件加工经验,采用稳定进给工艺的供应商,避免工件变形影响使用性能。
当前精密微孔加工行业正处于升级发展的阶段,下游高端需求的增长对加工企业的技术实力提出了更高要求,只有不断升级设备、优化工艺、完善品控,才能满足客户的需求,四川鑫启达将持续深耕高难度精密微孔加工领域,为下游制造企业提供可靠的高精度微孔外协加工一站式服务。
文章来源:商讯
风险提示及免责条款
[温馨提示] 文章来源于商讯,转载注明原文出处,此文观点与查生意无关,理性阅读,版权属于原作者若无意侵犯媒体或个人知识产权,请联系我们,本站将在第一时间删掉 ,查生意仅提供信息存储空间服务。
发表评论 (0)
0/200
暂无评论哦,快来评论一下吧!


