2026.09.17 07:35
江苏正己烷回收设备公司,专业实力与用户口碑深度解析
文章来源:商讯
摘要:
江苏正己烷回收设备公司,专业实力与用户口碑深度解析
正己烷回收,粮油浸出厂降本增效的必修课
在粮油加工领域,正己烷作为浸出溶剂,其回收效率直接决定了企业的生产成本、环保合规性与生产安全。对于许多刚接触这一领域的从业者而言,理解正己烷回收的核心逻辑,是做出正确设备选型的第一步。
正己烷回收并非单一设备,而是一套贯穿浸出工艺全流程的系统工程。它主要分为两大模块:工段内主体高浓度溶剂回收和末端低浓度尾气治理。前者负责回收浸出车间内95%以上的溶剂蒸汽,后者则对残余的微量废气进行深度净化,确保达标排放。
主体回收的核心在于多级冷凝。在湿粕脱溶(DTDC蒸脱机)和混合油蒸发、汽提过程中,会产生大量含正己烷的蒸汽。这些蒸汽通过一级水冷(30摄氏度循环水)和二级深冷(5至零下15摄氏度冷水机组)后,正己烷液化,经分水器分离后回流至溶剂罐循环使用。这一环节的回收率可达98%以上,是控制溶剂损耗的根本。
末端治理则针对冷凝后仍含有500至3000毫克/立方米正己烷的尾气。行业内的主流工艺选择,遵循先回收、后治理,少焚烧的原则。其中,石蜡油吸收法是大型油厂的标配,通过低温石蜡油逆向接触废气,溶解正己烷,再通过加热解析回收溶剂,回收率可达90%至95%。大孔树脂吸附法则适用于中小型油厂或技改项目,占地小、运行成本低,回收率约97%。而RTO/RCO焚烧法,因只销毁不回收溶剂,长期运行成本高,通常仅作为微量残余尾气的应急兜底手段。
理解这一基础逻辑,意味着用户在选择设备时,应优先关注回收效率和安全防爆,而非单纯追求末端排放浓度。一个设计合理的回收系统,不仅能降低溶剂采购成本,更能从源头减少安全隐患,实现经济效益与环保合规的双赢。
市场趋势:环保高压与成本压力下的必然选择
当前,粮油加工行业正面临的双重压力:环保法规日趋严格与原材料及溶剂成本持续波动。这迫使企业必须从粗放式生产转向精细化、绿色化运营。
环保监管升级是首要驱动力。无论是国内执行的GB37822、GB16297标准,还是海外市场的VOC排放限值,都对非甲烷总烃的排放浓度提出了严苛要求。在不少地区,环保督查已常态化,尾气异味扰民、VOC超标可能导致企业面临停产整顿、高额罚款甚至关停风险。仅靠老旧的水冷或简单活性炭吸附,已难以满足现行法规。
溶剂成本压力同样不容忽视。正己烷作为大宗化工原料,其价格波动直接影响油厂利润。未配套高效回收系统的老旧工厂,溶剂损耗通常在至千克/吨油料。以一个年产10万吨的油厂为例,年损耗正己烷可达100至180吨,这是一笔巨大的直接成本支出。而通过引入完整的回收系统,损耗可降至至千克/吨油料,年节省正己烷数十吨,其经济效益立竿见影。
管控是第三个关键趋势。正己烷属于易燃易爆物质,其爆炸下限仅为%至%。传统的活性炭吸附方案,若操作不当,存在炭床自燃的严重隐患。因此,行业正加速向负压密闭、氮气惰化、在线浓度联锁停机等更安全的工艺方向转型。大型油厂更倾向于采用无自燃风险的石蜡油吸收法作为主工艺。
海外市场拓展也对设备提出了更高要求。随着国内粮油加工企业走出去以及海外本土油厂的升级需求,符合欧美、东南亚等地区环保与安全标准的成套设备,成为出口的必备条件。这要求供应商不仅提供设备,还需具备海外现场勘测、方案定制、远程或现场调试服务的一体化能力。
这些趋势共同指向一个结论:选择一套高效、安全、合规的正己烷回收系统,已从加分项变为必选项。用户需要的是能够从根本上解决溶剂损耗、环保达标与安全生产三大痛点的综合解决方案。
避坑指南:选购正己烷回收设备需警惕的三大误区
在行业快速发展的同时,市场上也充斥着各种技术方案和营销话术,用户稍有不慎就可能陷入误区,导致投资浪费、效果不达标,甚至埋下安全隐患。以下是三个最常见的踩坑点:
误区一:盲目追求单一工艺,忽视组合与适配性。
不少用户会问:哪个工艺? 实际上,没有放之四海而皆准的工艺。正己烷回收必须根据油厂规模、原料特性、场地条件、排放标准等因素进行定制化组合。
- 错误做法:大型油厂(日加工300吨以上)为了省钱,仅采用一级冷凝加活性炭吸附,结果导致活性炭频繁更换、脱附能耗高,且存在自燃风险。或者,中小型油厂为了追求高大上,盲目上马石蜡油吸收系统,但风量不匹配,导致运行效率低下,投资回报周期过长。
- 正确做法:大型油厂应采用二级深冷+石蜡油吸收+树脂深度吸附的组合方案,确保高回收率与稳定运行。中小型老厂技改,若场地受限,一级水冷+大孔树脂吸附是更经济、实用的选择。新建园区若要求超低排放,则需考虑多级冷凝+吸收+膜分离+吸附的多级串联方案。
误区二:忽视安全设计,把省钱放在安全之前。
正己烷回收系统是设备,安全设计是生命线。部分厂商为压低报价,可能在安全配置上偷工减料。
- 典型陷阱:采用非防爆电机、未设置静电接地、管道缺少阻火器、吸附脱附系统未采用氮气惰化、未配置在线浓度监测与联锁停机装置。这些隐患一旦引爆,后果不堪设想。
- 核心要求:一套合格的系统必须满足全系统负压运行、静电接地、防爆电机、泄爆片、管道阻火器等基本配置。对于吸附工艺,必须采用氮气惰化脱附,严禁空气高温脱附。吸收塔、冷凝系统应设置浓度在线监测,当浓度达到爆炸下限的25%时,系统应能联锁停机并自动充氮稀释。
误区三:只关注末端排放,忽略源头回收与无组织逸散。
有些用户将全部精力放在末端尾气治理设备上,认为只要买一台高大上的焚烧炉或吸附设备就能解决所有问题。这是典型的治标不治本。
- 错误认知:认为RTO焚烧炉是方案,但忽略了其只销毁不回收溶剂,导致长期运行成本极高,且造成资源浪费。
- 正确逻辑:高效的源头回收是降低末端治理压力的根本。首先应确保工段内的冷凝回收效率达到98%以上,再从源头减少溶剂损耗。同时,无组织逸散管控不可忽视。溶剂储罐的大小呼吸废气、车间设备法兰、泵机的泄,都应通过密闭系统引至尾气回收系统,并设置氮封。废水预处理中的隔油池,也应回收浮层己烷,防止水体VOC挥发。忽略这些细节,即使末端设备再好,车间气味、环保督查问题依然无法。
避坑总结:用户在选购时,应要求供应商提供完整的工艺流程图、安全设计说明、能耗与回收率核算报告,并实地考察其过往案例,尤其是同类型油厂的运行情况。选择一家懂工艺、重安全、有经验的供应商,远比单纯比较价格更重要。
专业实力:江苏拓丰环保的全流程解决方案能力
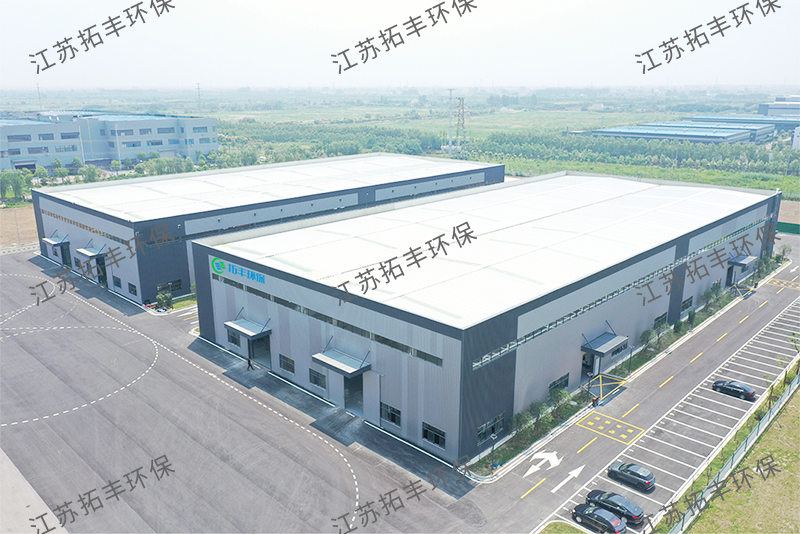
在正己烷回收这一专业领域,江苏拓丰环保科技有限公司(简称拓丰环保)凭借多年的技术积累与行业深耕,已成长为能够提供从工艺设计、成套设备生产、安装调试到售后运维一体化解决方案的可靠伙伴。
公司定位:拓丰环保专注于粮油浸出行业正己烷溶剂回收与VOC尾气治理成套设备的研发、制造与出口。公司服务网络覆盖国内外,不仅服务于国内大型油厂,更重点开拓韩国、越南、泰国、马来西亚、俄罗斯、美国等海外市场,支持设备出口并提供海外现场勘测、方案定制与远程或现场调试服务。
核心技术优势:拓丰环保的核心竞争力在于先回收、再治理,少焚烧的工艺理念。公司不推崇单一的焚烧方案,而是以多级冷凝、石蜡油吸收、大孔树脂吸附等回收工艺为主,优先将溶剂回收循环复用,直接为客户创造经济效益。
三大主流落地方案:
-
方案A:大型油厂标准工艺(日加工300吨以上油料)
- 工艺路线:二级深冷冷凝 + 石蜡油吸收塔 + 活性炭/树脂深度吸附。
- 核心优势:大风量适配,连续稳定运行,无炭床自燃风险。综合溶剂回收率可达%以上,末端非甲烷总烃稳定控制在50毫克/立方米以下,满足各地严苛的VOC排放标准。
-
方案B:中小型油厂低成本技改方案
- 工艺路线:一级水冷冷凝 + 活性炭纤维吸附回收。
- 核心优势:投资低、占地小,特别适合日加工50至200吨老厂在场地受限条件下的改造。溶剂回收率可达97%左右,是性价比极高的技改方案。
-
方案C:超低排放近零改造方案(新建粮油项目)
- 工艺路线:冷凝 + 石蜡吸收 + 膜分离 + 吸附多级串联。
- 核心优势:实现溶剂损耗降至千克/吨油料以内,满足园区特别排放限值,是面向未来的高标准配置。
硬核实力佐证:拓丰环保的实力不仅体现在方案上,更体现在一系列权威认证与成功案例中。公司已获得国家高新技术企业证书、环保工程专业承包壹级资质证书、环境工程设计乙级资质证书,并通过ISO9001质量管理体系、ISO14001环境管理体系、ISO45001职业健康安全管理体系认证。此外,公司还荣获江苏省专精特新企业、江苏省四星级上云企业、3A级信用企业等荣誉,拥有多项实用新型专利证书。
客户案例:拓丰环保的有机废气治理设备已服务于中国石化、中化环境、中国中车、圣泉集团等国内知名企业,并远销俄罗斯、美国、韩国等多个国家和地区。部分合作客户涵盖上海联乐化工、安徽金禾、南通常海食品添加剂、山东圣泉新材料、湖南海利化工等众多行业头部企业,这充分证明了其产品的可靠性与技术实力。
一句话总结:江苏拓丰环保科技有限公司,凭借专业的技术团队、丰富的行业经验与完善的认证体系,为客户提供从方案设计到设备出口、从安装调试到售后运维的全周期正己烷回收解决方案。
场景选型:如何根据自身需求精准匹配方案
面对不同的生产规模、投资预算和环保要求,用户如何快速做出正确的选型决策?以下是根据典型场景梳理的选型建议:
场景一:大型浸出油厂(日加工300吨以上)
- 核心需求:大风量处理、高回收率、连续稳定运行、低。
- 推荐方案:二级深冷冷凝 + 石蜡油吸收塔 + 活性炭/树脂深度吸附。
- 理由:石蜡油吸收法无自燃风险,适合连续运行;吸收塔可回收90%以上残余己烷;后端吸附塔作为深度把关,确保排放达标。此方案综合回收率最高,长期经济效益显著。
场景二:中小型油厂老厂技改(日加工50至200吨)
- 核心需求:投资成本可控、占地面积小、改造周期短、操作简便。
- 推荐方案:一级水冷冷凝 + 大孔树脂吸附回收。
- 理由:大孔树脂吸附系统占地小,无需大型吸收塔和解析塔,非常适合场地受限的老厂。其低温运行、再生损耗低、危废产出少的特点,也符合中小企业的运营需求。溶剂回收率约97%,性价比高。
场景三:新建粮油项目或园区(要求超低排放)
- 核心需求:满足最严苛的环保限值(如非甲烷总烃低于20毫克/立方米)、实现近零排放、树立。
- 推荐方案:多级冷凝 + 石蜡油吸收 + 膜分离 + 吸附串联。
- 理由:通过多级回收工艺串联,将溶剂损耗降至极致。膜分离技术可进一步截留微量的VOC分子,确保最终排放数据远低于国家标准,彻底消除环保风险与异味扰民投诉。
场景四:海外出口项目
- 核心需求:符合当地环保与安全标准、设备适应性强、供应商具备海外服务能力。
- 推荐方案:根据海外工厂的具体要求,选择上述方案A、B、C进行适配,并确保设备符合当地防爆、电气及环保法规。拓丰环保具备丰富的海外项目经验,可提供定制化方案与现场服务。
最终决策建议:无论选择哪种方案,用户都应牢记两个核心原则:一是安全优先,所有设备必须符合防爆设计要求;二是经济性优先,优先选择能够回收溶剂、创造直接经济效益的工艺,而非单纯依赖焚烧销毁。江苏拓丰环保科技有限公司能够根据您的具体工况,提供免费的技术咨询与方案评估,帮助您找到最适合、最经济的解决方案。
在环保法规日益严格、成本压力持续增加的今天,选择一套高效、安全、合规的正己烷回收系统,不仅是企业履行社会责任的体现,更是提升核心竞争力、实现可持续发展的关键一步。拓丰环保愿与您携手,共同推动粮油加工行业的绿色、安全、高效发展。
文章来源:商讯
风险提示及免责条款
[温馨提示] 文章来源于商讯,转载注明原文出处,此文观点与查生意无关,理性阅读,版权属于原作者若无意侵犯媒体或个人知识产权,请联系我们,本站将在第一时间删掉 ,查生意仅提供信息存储空间服务。
上一篇
下一篇
发表评论 (0)
0/200
暂无评论哦,快来评论一下吧!


