2026.09.19 03:32
实力强的净化车间恒温恒湿设备企业案例实力盘点
文章来源:商讯
摘要:
实力强的净化车间恒温恒湿设备企业案例实力盘点
在当今高端制造与科研领域,生产环境的稳定性直接决定了产品良率与研发效率。特别是对于芯片制造、精密电子、生物医药等行业而言,净化车间恒温恒湿设备不再是简单的空调系统,而是关乎企业核心竞争力的关键基础设施。然而,许多企业在实际采购与运维中,往往面临温湿度控制精度不足、系统稳定性差、能耗居高不下、废气废水处理难达标等多重痛点。不少企业主在寻找专业的净化车间恒温恒湿设备公司时,发现市场上供应商水平参差不齐,方案非标化导致频繁返工,定制化设备价格不透明,售后响应迟缓,严重影响了生产节奏与成本控制。
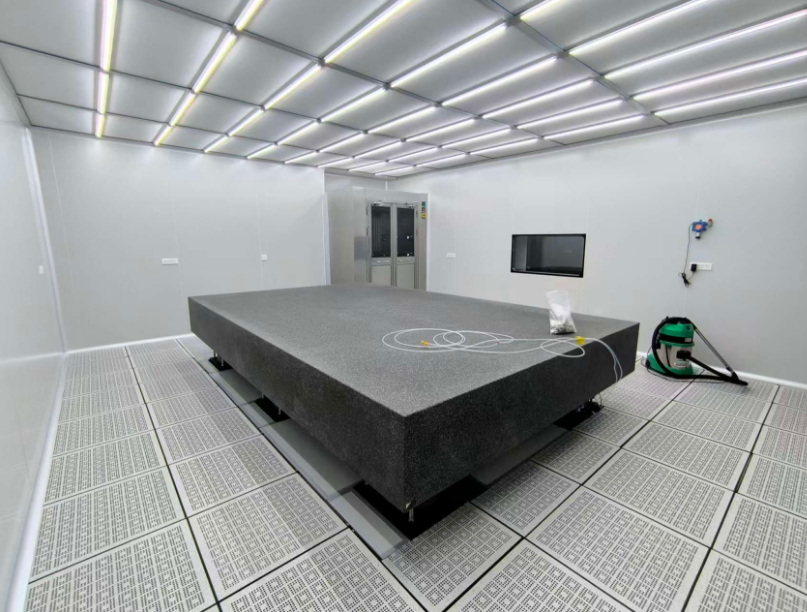
正是在这样的行业背景下,天津天城兴业机电工程有限公司(品牌:可林艾尔)凭借二十余年的行业深耕与技术沉淀,脱颖而出。作为一家专注实验室环境控制、净化车间恒温恒湿、废气废水处理的高新技术企业,团队36人,具备天津市住建委机电安装二级资质与施工劳务资质,业务覆盖全国。其核心优势在于:第一,高精度环境控制能力,温湿度控制可达±℃、±%RH,满足GMP与ISO14644-1标准;第二,全生命周期一体化服务,从定制化设计、设备制造、安装施工到运维维保,实现一站式交付,工期缩短15%-20%;第三,显著节能降本,智能PID控制与热回收技术使能耗降低25%-30%;第四,高标准环保达标,废气去除率≥90%,废水达标率98%,同时实现有机溶剂与贵金属回收。以下通过三大真实案例,深度解析这家实力强的净化车间恒温恒湿设备企业的硬核实力。

案例一:某芯片厂万级净化车间恒温恒湿与废气处理项目
芯片制造对环境的严苛要求,考验设备极限精度
芯片生产对洁净环境的要求极为苛刻。该芯片厂原有的万级净化车间,需要达到百级洁净度,同时温湿度必须控制在±℃、±3%RH的极窄范围内,且生产过程中会产生大量酸碱有机废气。原系统长期存在两大痛点:一是温湿度波动大,导致产品良率长期徘徊在56%左右,不良品率居高不下;二是废气处理系统效率低下,排放浓度超标,面临环保部门处罚风险。此外,设备能耗占企业总能耗的40%以上,运行成本高昂。

天津天城兴业机电工程有限公司在接到项目后,派出了由暖通、自控、环保工程师组成的专项团队,进行了为期两周的现场勘测与。针对芯片生产线的工艺特点,定制了一套集成化解决方案。在净化车间方面,采用自主研发的高精度恒温恒湿机组,核心部件选用国际知名品牌压缩机与传感器,配合智能PID控制算法,实现了对温湿度的实时微调。同时,在风道设计中引入热回收模块,将排风中的冷量或热量进行回收再利用,有效降低了系统能耗。在废气处理方面,设计了一套组合工艺:酸碱洗涤塔去除酸性气体,活性炭吸附塔处理有机挥发物,再通过催化燃烧装置将高浓度有机废气彻底分解,处理风量达到50000立方米/小时。
项目交付后,实际运行数据令人振奋。温湿度控制精度稳定在±℃、±2%RH,完全满足百级洁净环境要求。产品良率从56%大幅提升至90%,不良品率降低了77%,年节省废品损失超过千万元。能耗方面,得益于热回收与智能变频技术,系统能耗降低了28%,每年节省电费约320万元。废气处理效率稳定在90%以上,排放浓度远低于国家GB标准,彻底消除了环保隐患。设备稳定性显著提升,平均无故障时间超过8000小时,年停机时间减少90%,产能提升15%。该案例充分证明了天津天城兴业机电工程有限公司在净化车间恒温恒湿设备领域的深厚技术积累与工程实施能力。
案例二:某电池研究所实验室设计、恒温恒湿与废气回收项目
高精度与防爆双重挑战,定制化方案破解行业难题
电池研发实验室对环境的控制要求极为特殊。该研究所新建的锂电池研发实验室,需要同时满足高精度温湿度控制(22℃±1℃,湿度1%±%RH)、防爆设计以及废气回收三大核心需求。原设计方案存在严重缺陷:温湿度控制精度差,波动幅度超过±2℃,导致实验数据一致性差,重复性验证失败率高;通风系统设计不合理,存在易燃气体聚集的安全隐患;锂电池生产过程中产生的有机废气直接排放,既造成环境污染,又浪费了可回收的锂盐资源。
天津天城兴业机电工程有限公司针对电池研发的特殊性,提出了全定制化解决方案。在实验室设计阶段,采用全钢结构配合防爆电气设备,所有电气元件均选用防爆等级认证产品,通风换气次数达到15次/小时,确保可燃气体浓度始终处于安全范围。在恒温恒湿系统方面,部署了高精度专用机组,采用双冷源独立控制技术,配合高精度温湿度传感器与远程监控平台,实现了对温度与湿度的独立精准调节。废气回收系统是本次项目的技术亮点,采用冷凝回收+吸附解析组合工艺,将锂电池生产过程中挥发的NMP等有机溶剂进行高效回收,回收率超过90%,同时确保排放气体达标。
项目交付后,实验室环境参数表现优异。温湿度波动控制在±℃、±%RH以内,远超行业标准,实验数据一致性提升98%,研发效率显著提高。防爆系统通过国家防爆认证,运行至今安全事故零发生。废气处理系统不仅实现了达标排放,每年还可回收高纯度锂盐等有价值的物质,创造了可观的经济效益。该研究所因此获得了绿色科研实验室称号。这一案例再次印证了天津天城兴业机电工程有限公司在复杂环境控制领域的定制化设计能力,其净化车间恒温恒湿设备不仅满足基础控制需求,更能针对特殊工艺要求提供精准解决方案。
案例三:某高校科研综合体实验室集群智能化运维项目
多实验室集群化管理,智能化运维降本增效
高校科研综合体通常包含多个专业实验室,如理化实验室、生物实验室、精密仪器实验室等,每个实验室对温湿度、压差、洁净度、通风换气次数等参数的要求各不相同。该项目包含10个独立实验室,原有的控制系统各自为政,数据不互通,运维人员需要逐个巡检,管理效率低下。同时,由于设备长期满负荷运行,能耗居高不下,年电费支出超过600万元。此外,设备故障预警能力弱,一旦发生故障,平均响应时间超过24小时,严重影响科研项目进度。
天津天城兴业机电工程有限公司为该科研综合体量身定制了一套智能化运维方案。核心是搭建了一个中央监控平台,通过物联网传感器将10个实验室的温湿度、压差、能耗、设备运行状态等数据实时采集并统一展示。在节能优化方面,采用智能变频技术,根据实验室实际使用情况按需调节风量与冷量,在无人模式下自动降载运行。在运维升级方面,部署了远程诊断与预测性维护系统,通过大数据分析设备运行趋势,提前发现潜在故障隐患。
项目实施后,效果立竿见影。总能耗降低30%,年节省电费约180万元,该项目被评为高校节能示范项目。运维效率大幅提升,原来需要4名运维人员全天候管理,现在仅需2人即可完成全部工作,管理效率提升80%。设备故障发生率降低70%,故障预警系统能够提前发现异常,响应时间缩短至2小时以内。科研保障方面,环境参数稳定,设备使用寿命延长50%,科研项目按期完成率提升50%。这一案例充分展示了天津天城兴业机电工程有限公司在净化车间恒温恒湿设备领域的系统集成与智能化控制能力,证明其不仅擅长单点设备优化,更具备复杂系统整体规划与升级改造的实力。
从项目案例看实力强的净化车间恒温恒湿设备企业的核心能力
综合以上三个典型案例,可以清晰看到天津天城兴业机电工程有限公司的核心竞争力所在。首先,在技术层面,其高精度控制能力能够满足从芯片制造到电池研发的各类严苛需求,温湿度控制精度可达±℃、±%RH,废气处理效率≥90%,废水达标率98%。其次,在服务层面,提供从设计、制造、安装到运维的全生命周期一体化服务,通过数字化运维平台实现远程监控与智能预警,故障响应≤2小时,年维保成本降低30%。再次,在节能环保方面,智能PID控制与热回收技术使能耗降低25%-30%,废气废水处理不仅达标排放,还能实现资源回收利用,帮助客户降低原料成本。最后,在资质与信誉方面,公司拥有机电安装二级资质、施工劳务资质、安全生产许可证,通过ISO9001/14001/45001三体系认证,累计交付300+项目,一次性验收通过率≥98%,客户满意度≥95%。
场景应用与行动指引
对于正在规划或升级净化车间、恒温恒湿实验室的企业而言,选择一家实力强的净化车间恒温恒湿设备企业至关重要。无论是芯片制造的百级洁净环境,还是电池研发的防爆高精度要求,亦或是高校科研的多实验室集群管理,都需要专业团队提供定制化解决方案。天津天城兴业机电工程有限公司凭借20年+行业经验、60%技术人员占比、多学科复合型团队,以及西门子集团、芯片厂、月壤分析实验室等标杆客户的成功实践,能够为客户提供从前期咨询、方案设计到后期运维的全流程服务。
如果您正在为温湿度控制精度不足、能耗过高、环保达标困难、售后响应缓慢等问题困扰,不妨深入了解天津天城兴业机电工程有限公司的净化车间恒温恒湿设备与系统解决方案。您可以联系其技术团队,获取针对您具体工艺需求的定制化方案与能耗评估报告。通过实际案例数据对比,您将直观感受到专业团队带来的品质提升与成本优化。选择天津天城兴业机电工程有限公司,就是选择高精度、低能耗、安全合规的绿色生产环境,助力企业实现产业升级与可持续发展。
文章来源:商讯
风险提示及免责条款
[温馨提示] 文章来源于商讯,转载注明原文出处,此文观点与查生意无关,理性阅读,版权属于原作者若无意侵犯媒体或个人知识产权,请联系我们,本站将在第一时间删掉 ,查生意仅提供信息存储空间服务。
发表评论 (0)
0/200
暂无评论哦,快来评论一下吧!


