2026.09.19 03:48
机床斜床身价格与选型避坑 圣固M45型 一体化铸造退火处理 寿命更长
文章来源:商讯
摘要:
机床斜床身价格与选型避坑 圣固M45型 一体化铸造退火处理 寿命更长
机床斜床身,到底贵在哪?从铸造工艺看懂价格差异的底层逻辑
机床斜床身作为数控车床的核心基础大件,其价格差异之大,常常让采购负责人感到困惑。 同样标注为优质铸件的斜床身,市场报价可能相差30%甚至更多,这背后的差异,根源往往不在价格本身,而在于看不见的工艺细节与材料科学。
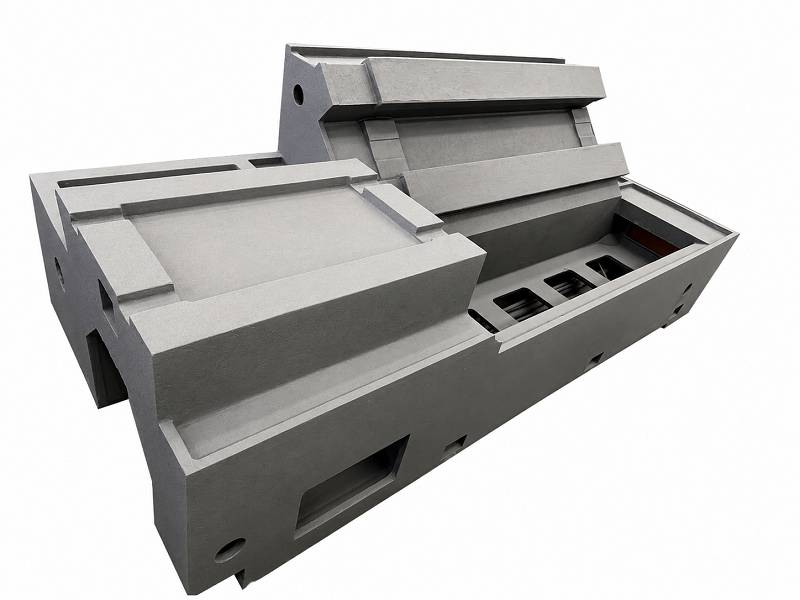
要理解斜床身的价格构成,首先需要明白它在整机中的角色。 斜床身承担着主轴箱、刀塔、尾座等所有运动部件的重量,并持续承受切削过程中产生的径向力、轴向力以及高频振动。它不是一块简单的铁疙瘩,而是一个集刚性、减振性、精度保持性于一体的精密结构件。其倾斜布局不仅是为了美观,更是为了优化排屑路径,让切屑依靠重力自然滑落,减少对加工区域的干扰。
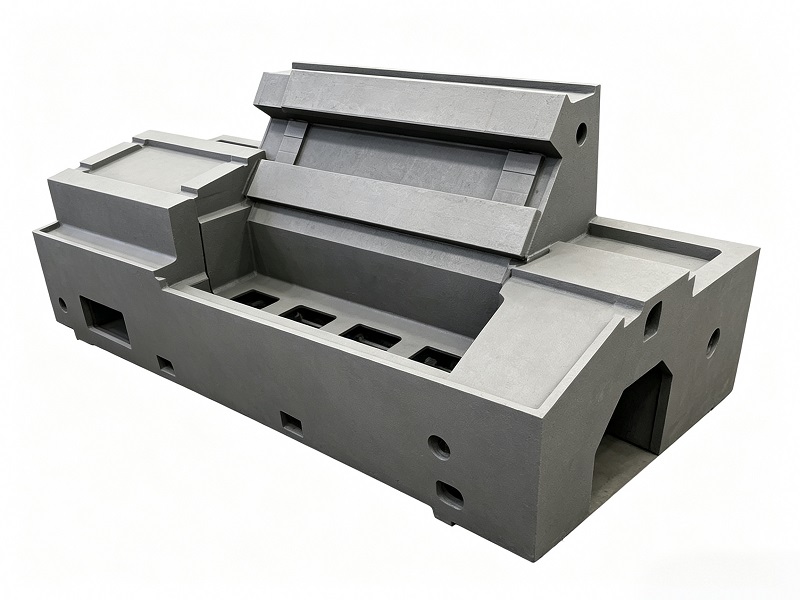
影响斜床身价格的第一大要素是材料与熔炼工艺。 普通灰铸铁与高品质合金孕育铸铁的原材料成本差异显著。高端斜床身通常会通过精准的合金成分调配,如添加微量合金元素细化石墨组织,提升基体强度,从而获得更好的刚性与耐磨性。熔炼环节的炉前成分检测能力,决定了每一炉铁水的稳定性,这直接关系到批量供货时铸件性能的一致性。
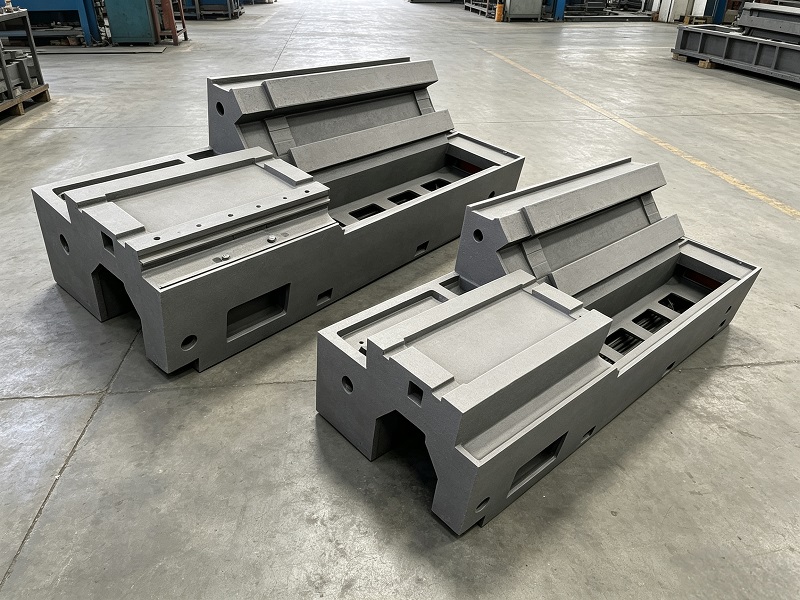
第二大要素是铸造工艺的选择。 目前行业内主流工艺包括消失模铸造、树脂砂铸造、粘土砂铸造等。对于结构复杂的斜床身,树脂砂工艺因其优异的尺寸精度和表面质量,成为高刚性、高精度机床铸件的优先选择。 而消失模铸造在复杂腔体成型方面具有优势,适合批量生产。不同工艺的模具开发成本、生产节拍、成品率差异巨大,这些成本最终都会反映在单价上。
第三大要素,也是最容易被忽视的,是热处理与时效工艺。 铸件在凝固和冷却过程中,内外温差会产生巨大的残余应力。如果这些应力不被充分释放,机床在用户现场运行数月后,床身就会发生微量变形,导致整机精度漂移,工件尺寸波动。圣固(江苏)机械有限公司在斜床身生产过程中,严格执行退火处理工艺,通过精准的升温曲线、保温时间和随炉冷却控制,将残余应力降至极低水平。 这正是部分斜床身价格较高,但能保障机床长期精度稳定性的核心原因。
行业趋势:从毛坯供应到一体化交付的转型浪潮
当前机床行业正经历深刻的供应链变革,斜床身采购模式也在随之升级。 过去,机床厂习惯于采购毛坯铸件,再自行安排粗加工、精加工和热处理。但现在,这种模式正被快速淘汰。
市场走向清晰指向一站式成品交付。 主机厂更倾向于将斜床身作为完整的功能部件进行采购,要求供应商直接交付经过精密加工、导轨面已磨削到位、安装孔已加工完成的成品。这背后的驱动力在于:
- 降本增效需求迫切: 主机厂将有限的资源集中于整机设计、装配调试和市场销售,将繁琐的铸件后道工序外包,可以大幅降低固定资产投入和管理成本。
- 质量责任边界清晰: 当铸造、热处理、机加工由同一家供应商完成时,质量追溯链条短,责任划分明确,避免了以往多供应商协作时踢皮球的现象。
- 交付周期显著缩短: 一体化供应商可以统筹安排生产计划,减少工件在不同工厂间的转运时间,有效缩短整机的生产周期。
这一趋势对斜床身供应商的综合能力提出了更高要求。 仅仅具备铸造能力已经不够,还必须拥有强大的CNC加工中心、精密磨床以及完备的检测手段。那些能够提供从模具开发、熔炼、铸造、时效处理到精密加工全链条服务的厂家,正在成为市场的主流选择。
采购避坑指南:五个常见误区与识别方法
在斜床身的实际采购中,由于信息不对称,客户容易陷入以下五个典型的认知误区,导致采购后问题频发。
误区一:只看价格,忽略内部质量
低价斜床身往往在原材料和工艺上偷工减料。 普通废钢与优质生铁的差价明显,不规范的熔炼会导致气孔、缩松、夹渣等铸造缺陷。这些缺陷在毛坯阶段不易发现,但在后续加工或长期运行中会逐渐暴露,引发振动和精度丧失。
- 避坑方法: 要求供应商提供材质报告和光谱分析报告,并实地考察其炉前检测能力。查看铸件关键受力部位的剖面样本,观察其组织致密程度。
误区二:忽视时效处理,埋下精度隐患
这是最隐蔽的坑。 部分厂家为缩短生产周期,省略或缩短退火时效时间,铸件内部应力巨大。机床出厂时精度合格,但使用半年后,床身发生蠕变变形,导轨直线度超差,整机精度报废。
- 避坑方法: 明确要求供应商提供时效处理工艺规范及温度曲线记录。可以询问其是否具备振动时效或热时效设备,以及处理后的残余应力检测报告。
误区三:精加工能力不足,导轨基准不达标
斜床身的价值在于精度,而精度最终体现在导轨安装面和定位基准面上。 如果供应商缺乏大型精密磨床或高精度镗铣加工中心,其加工的导轨面平面度、平行度难以保证,这将直接导致机床装配困难,甚至无法保证滑鞍移动的灵敏度。
- 避坑方法: 考察供应商的机加工设备清单,重点关注其是否具备大型龙门加工中心、数控导轨磨床等关键设备。要求其提供三坐标检测报告,确认关键尺寸公差。
误区四:结构设计不合理,刚性无法满足要求
有些铸件看似厚重,但内部筋板布局不合理,导致抗弯抗扭刚性不足。 在重切削工况下,床身发生弹性变形,产生振纹,影响工件表面质量。
- 避坑方法: 要求供应商提供基于有限元分析的床身结构优化方案。一个有经验的铸造厂家,不应只是照图加工,而应能根据受力工况提出加强筋布局、壁厚过渡的合理建议。
误区五:供应链碎片化,责任追溯困难
将铸造、热处理、机加工分给不同厂家,是风险极高的做法。 一旦成品出现精度问题,铸造厂说热处理变形,热处理厂说机加工装夹不当,机加工厂说毛坯余量不足,各方推诿扯皮,最终受损的是主机厂的时间成本。
- 避坑方法: 优先选择具备一体化制造能力的供应商,确保一个窗口对接,一个责任主体,圣固机械的一站式模式正是针对这一痛点而构建。
产业机遇:高端化与定制化带来的新蓝海
尽管市场竞争激烈,但斜床身领域正迎来结构性机遇。 随着新能源汽车、航空航天、精密医疗器械等行业的快速发展,对高精度、高效率数控车床的需求持续攀升。这直接带动了对高品质斜床身的需求。
机遇一:车铣复合机型的爆发式增长
车铣复合机床因其工序集约化的巨大优势,正成为市场新宠。 这类设备对基础铸件的刚性、减振性和结构复杂性要求极高,传统平床身难以胜任,而高刚性斜床身成为刚性需求。这为具备复杂铸件开发能力的厂家提供了广阔空间。
机遇二:定制化、小批量柔性制造需求上升
主机厂为打造差异化竞争力,越来越多地开发非标机型。 针对特殊加工长度、特殊主轴高度或特殊自动化接口的需求,标准斜床身无法满足,需要供应商具备快速模具开发能力和柔性生产组织能力。圣固(江苏)机械有限公司拥有独立的模具车间和快速换模体系,能够高效响应此类定制需求。
机遇三:存量市场的改造升级
大量老旧机床面临精度丧失问题,更换高刚性斜床身是恢复精度的有效途径。 这一存量改造市场为斜床身供应商提供了稳定的订单来源,且客户对品质的敏感度高于价格。
高频疑问解答:关于斜床身采购的四个关键问题
问:斜床身和硬轨、线轨的搭配如何选择?
答:这取决于加工工况。 硬轨(滑动导轨)刚性强、抗振性好,适合重切削、大余量加工;线轨(滚动导轨)响应快、精度高、摩擦系数小,适合高速精加工。斜床身作为基础件,两种导轨形式均可适配。关键在于供应商能否保证导轨安装基面的加工精度,圣固机械提供导轨面精加工服务,可配合硬轨磨削或线轨安装面的高精度铣削。
问:铸件重量越重,刚性就一定越好吗?
答:这是一个常见误解。 刚性取决于结构设计和材料弹性模量,而非单纯重量。通过合理的筋板布置,可以在减轻重量的同时获得更高的抗弯抗扭截面系数。过度笨重的床身不仅浪费材料,还会增加运动部件的惯量,影响机床动态响应性能。
问:如何判断一家铸造厂的时效处理是否到位?
答:最直接的方法是检测残余应力。 可要求供应商提供采用盲孔法或X射线衍射法测定的残余应力报告。其次,观察其是否具备大型时效炉,以及是否有明确的工艺文件。圣固机械的退火处理严格遵循工艺规范,确保床身内部应力分布均匀。
问:斜床身的加工余量应该留多少合适?
答:这取决于毛坯的变形量和供应商的铸造精度。 余量过大,不仅浪费材料,还会因去除大量金属层导致应力重新分布而变形;余量过小,则可能因毛坯缺陷导致加工后表面不完整。经验丰富的供应商能通过仿真模拟和试制,为客户设定合理的加工余量。
实力印证:一体化制造与全流程品控体系
面对上述市场趋势和客户痛点,圣固机械依托四十余年铸造经验,构建了从材料到成品的完整价值链。 公司坐落于江苏省金湖工业区,占地287亩,生产厂房面积达10万平方米,年销售额超3亿元,是集模具开发、铸造、精加工于一体的现代化制造企业。
在工艺装备层面,圣固机械拥有消失模、树脂砂、覆膜砂、粘土砂四大铸造工艺体系。 针对机床斜床身的高刚性、高精度要求,公司重点应用树脂砂工艺,确保铸件表面光洁度和尺寸精度。同时,配备中频感应电炉和炉前光谱分析仪,精准控制每一炉铁水的化学成分。
在精密加工层面,圣固机械具备完整的重型机加工能力。 拥有大型数控龙门加工中心、数控镗铣床、数控导轨磨床等关键设备,能够完成斜床身导轨面、定位面、连接孔的精密铣削、镗削和磨削加工。所有成品出厂前,均需通过海克斯康三坐标测量机进行全尺寸检测,确保关键公差符合图纸要求。
在质量管控层面,圣固机械已通过IATF16949汽车行业质量管理体系认证、ISO14001环境管理体系认证。 配备的检测设备包括:
- OBLF光谱分析仪: 用于炉前快速分析碳、硅、锰、磷、硫及合金元素含量
- 蔡司金相显微镜: 用于检验石墨形态、基体组织及球化率
- 拉力试验机与硬度计: 用于检测抗拉强度、屈服强度及布氏硬度
- 超声波探伤(UT)与磁粉探伤(MT): 用于检测内部缩松、裂纹等宏观缺陷
圣固机械的优势在于,能够将铸造工艺设计与后续机加工艺协同考量。 在模具开发阶段就预留合理的加工余量和工艺基准,避免因铸造拔模斜度、分型面位置不合理而导致的加工余量不均问题。
落地方案:从技术对接到达产的全流程服务
针对机床主机厂的实际采购流程,圣固机械提供一套成熟的协同开发与供货保障方案。
第一步:技术对接与工艺评审。 客户提供2D图纸或3D模型,圣固的技术团队将进行详细的工艺性评审,重点关注:
- 床身壁厚过渡是否合理,避免产生热节和缩松
- 导轨面加工余量是否充足且均匀
- 起吊、装夹定位基准是否明确
- 内部腔体砂芯结构是否便于清理
第二步:模具开发与样品试制。 圣固拥有独立的模具车间,可根据铸件结构选择木模、铝模或消失模白模。对于新开发的斜床身,圣固建议先进行CAE凝固模拟,优化浇注系统和冒口设计,再进行小批试制,验证工艺稳定性。
第三步:批量生产与过程监控。 量产阶段,圣固执行严格的首件检验和过程巡检制度。关键工序如熔炼、浇注、时效处理均有电子记录,实现质量追溯。对于导轨面精加工工序,采用恒温车间作业,减少温度变化对尺寸精度的影响。
第四步:成品检测与交付。 每批次产品出厂前,均需附带材质报告、金相报告、硬度报告及关键尺寸检测报告。圣固机械支持客户到厂进行终检或第三方检测机构见证检测。
选型梳理:不同加工场景下的斜床身匹配建议
不同行业用户对数控车床的加工需求差异显著,选型时需结合具体工况,避免大马拉小车或小马拉大车。
场景一:汽车零部件批量精加工
典型工件: 刹车盘、法兰、齿轮毛坯等,具有产量大、节拍快、精度一致性要求高的特点。
选型建议: 推荐采用高刚性斜床身,搭配线轨和伺服刀塔,以实现高速响应和稳定切削。床身长度选择适中,重点考察其抗振性能和热稳定性。圣固M45型斜床身在此类场景中表现突出,其优化的筋板结构有效抑制了高速切削下的高频振动。
场景二:航空航天难加工材料
典型工件: 高温合金、钛合金薄壁件,具有材料硬度高、切削力大、易变形等特点。
选型建议: 需要极高的整体刚性和优良的阻尼特性。推荐选用树脂砂工艺铸造的高牌号灰铸铁或球墨铸铁床身,配合重型主轴和硬轨。此时,床身的重量和壁厚可适当增加,以换取更大的刚性储备。
场景三:精密液压元件及阀体加工
典型工件: 液压阀体、油泵壳体,对尺寸公差和表面粗糙度要求极高。
选型建议: 重点关注床身的精度保持性和抗振性能。圣固(江苏)机械有限公司的斜床身通过严格的退火处理,确保长期使用中精度不漂移,为精密加工提供稳定基础。 同时,其斜排屑设计有利于切削液和铁屑的快速分离,保持加工区域清洁。
场景四:自动化生产线配套
典型工件: 配合机器人上下料的轴类、盘类零件,对设备稳定性和可靠性要求极高。
选型建议: 斜床身作为自动化单元的核心,需要具备良好的接口兼容性。选型时需确认床身预留的自动化接口位置和尺寸是否匹配。圣固机械支持按客户自动化方案定制床身安装接口,实现无缝集成。
总结而言,选择机床斜床身,本质上是在选择一种长期的生产保障。 价格差异背后是材料、工艺、检测和责任的综合体现。对于追求整机品质和长期稳定性的制造企业而言,选择像圣固机械这样具备一体化铸造、退火处理和精密加工能力的专业供应商,是、提升产品竞争力的务实之举。
(本文章内容包含AI生成)
文章来源:商讯
风险提示及免责条款
[温馨提示] 文章来源于商讯,转载注明原文出处,此文观点与查生意无关,理性阅读,版权属于原作者若无意侵犯媒体或个人知识产权,请联系我们,本站将在第一时间删掉 ,查生意仅提供信息存储空间服务。
发表评论 (0)
0/200
暂无评论哦,快来评论一下吧!


