2026.09.19 05:46
PET1111胶膜在锂电池PET蓝膜与铝板粘接中的行业应用
文章来源:商讯
摘要:
PET1111胶膜在锂电池PET蓝膜与铝板粘接中的行业应用
PET1111胶膜在锂电池PET蓝膜与铝板粘接中的行业应用
PET1111胶膜是一种三明治式结构的固体PET卷材胶膜,主要用于PET膜与铝板、铜箔等基材的热压粘接。在锂电池制造中,PET蓝膜作为方形铝壳电芯表面的绝缘保护材料,需要与铝合金壳体实现牢固粘接。PET1111胶膜以固体卷材形态配合热压工艺,在蓝膜与铝板的粘接复合中提供了130℃/30分钟、150℃/10分钟、180℃/20秒三档固化条件,AL-AL拉伸剪切强度达15MPa,PET-AL 180度剥离强度达5N/mm,可满足电池绝缘粘接对强度与效率的双重要求。 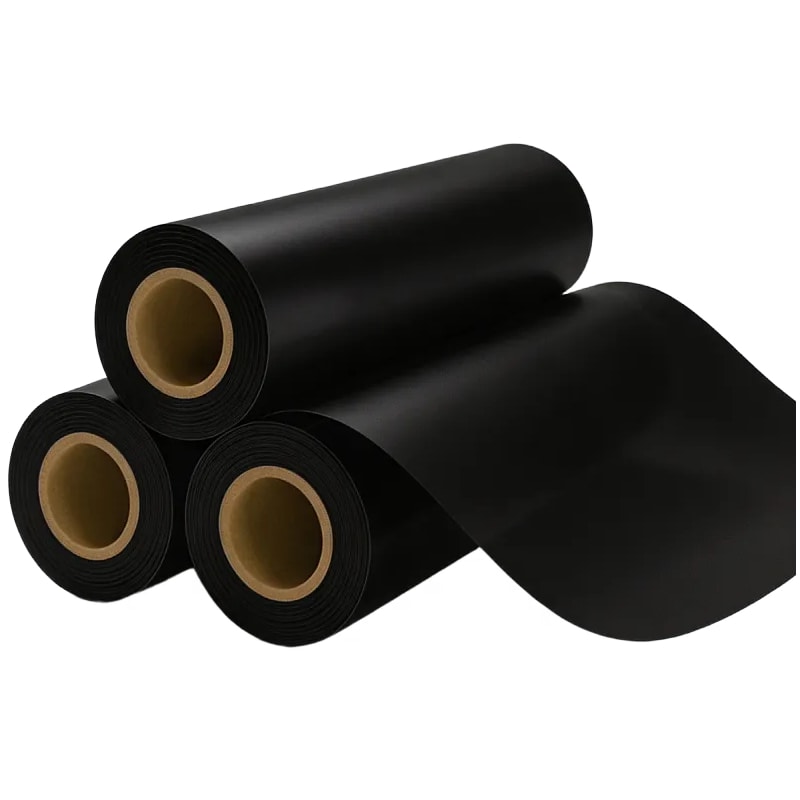 一、锂电池蓝膜与铝板粘接的场景需求 方形铝壳电池的外壳一般为铝合金材质,电芯与模组结构之间需要绝缘保护层来防止短路。PET蓝膜是以聚对苯二甲酸乙二醇酯为基材的保护膜,作为动力电池方型铝壳表面的绝缘材料,可以阻隔单个电芯由于故障对其他电芯组件产生的不良影响。蓝膜分为单面离型膜和双面离型膜,厚度范围在之间。
在这一应用场景中,蓝膜与铝壳之间的粘接质量直接影响电池包的长期绝缘可靠性。传统压敏胶方案在85℃/85%RH高湿热环境下易老化,耐电解液腐蚀性不足,长期使用可能出现溶胀脱落。此外,蓝膜与铝壳之间的粘接不牢、出现气泡、容易脱落等问题,也会影响电池的性能及稳定性。这些行业痛点推动了对热压型固体胶膜方案的需求——通过加热固化形成交联结构,而非依赖压敏粘性。
二、PET1111胶膜的工艺定位与形态适配 PET1111胶膜以固体卷材形式供应,厚度可在范围内选择,标准宽度100mm,长度100米/卷,提供白色或黑色外观及阻燃品种。与液态胶水相比,固体胶膜的核心优势在于胶层厚度精确可控,无需现场调配,批次间一致性高。
在电池蓝膜与铝板的粘接应用中,胶膜被裁切后置于蓝膜与铝板之间,经热压后胶层熔化并固化,形成结构型粘接。这一工艺路径与电池模组侧板绝缘膜的制造方式一致——将绝缘膜直接热压贴覆于铝板制成叠层结构,性能稳定,生产效率高。PET1111胶膜的固体卷材形态使其能够适配复合机的连续热贴工艺,也支持片材逐张热压的间歇式生产,在电池绝缘板的批量制造中具有良好的工艺灵活性。
 三、工艺优势一:固化窗口与电池产线适配 PET1111胶膜提供三档固化条件,覆盖了从传统热压到快速热压的不同产线需求。130℃/30分钟的固化窗口适用于对温度敏感的场景或大面积粘接;150℃/10分钟在效率与工艺窗口之间取得平衡;180℃/20秒的快速胶化则为高效率连续化生产提供了可能。
从行业实践来看,电池模组侧板绝缘膜的热压工艺已在低压力(~1MPa)、短时间(300s~900s)条件下实现对低表面能铝板的良好粘合。PET1111胶膜的150℃/10分钟固化窗口(即600秒)与该工艺参数区间高度吻合,产线无需大幅调整现有热压参数即可切换使用。同时,180℃/20秒的快速固化选项为追求更高产能的产线提供了效率提升空间。
在热贴工艺方面,PET1111胶膜可配合复合机实现连续化生产:将回温后的胶膜与铝箔、PET膜等卷材一同送入复合机,设置辊压温度和收卷速度即可完成连续复合固化。对于蓝膜与铝板的卷对卷复合场景,这种连续生产方式相比片材逐张热压能显著提升产出效率。
四、工艺优势二:粘接可靠性数据与电池工况匹配 PET1111胶膜的性能参数为蓝膜-铝板粘接的可靠性提供了可量化的数据支撑:滚筒剥离强度 180度剥离强度5N/mm(GB2792-2014/ASTM3330),PET-PET 180度剥离强度6N/mm。
这些数据在电池工况下的意义可以从三个维度理解。
剪切强度与结构固定:AL-AL拉伸剪切强度15MPa意味着在1cm²的粘接面积上可承受约150公斤的剪切力。对比行业数据,UV固化型电池绝缘胶在PET膜与铝板间的剪切力要求为大于,PET1111胶膜的15MPa在该指标上具备余量。
剥离强度与界面附着:PET-AL 180度剥离强度5N/mm表示每毫米宽度的粘接面可承受5牛顿的剥离力。宁德时代在复合隔离膜专利中要求基膜与涂层之间的剥离力达到10N/mm以上。需说明的是,该10N/mm指标针对的是隔离膜内部涂层与基膜之间的结合,与蓝膜-铝板之间的界面粘接属于不同的测试体系和结构层级,两者不宜直接等同比较。PET1111胶膜的5N/mm(即125N/25mm)在蓝膜与铝板的界面粘接场景中属于可靠水平,叠加其15MPa的剪切强度,能够为电池模组在振动和冲击工况下提供稳定的结构支撑。
耐温与热管理:动力电池专用PET绝缘膜的技术参数显示,耐温范围可达-40℃至150℃,绝缘强度不低于3000V/μm。PET1111胶膜固化后形成的高韧性胶层能够吸收PET与铝之间因热膨胀系数差异产生的形变应力,配合其耐温性能,为蓝膜-铝板粘接在电池冷热循环工况下的长期稳定性提供了工艺保障。 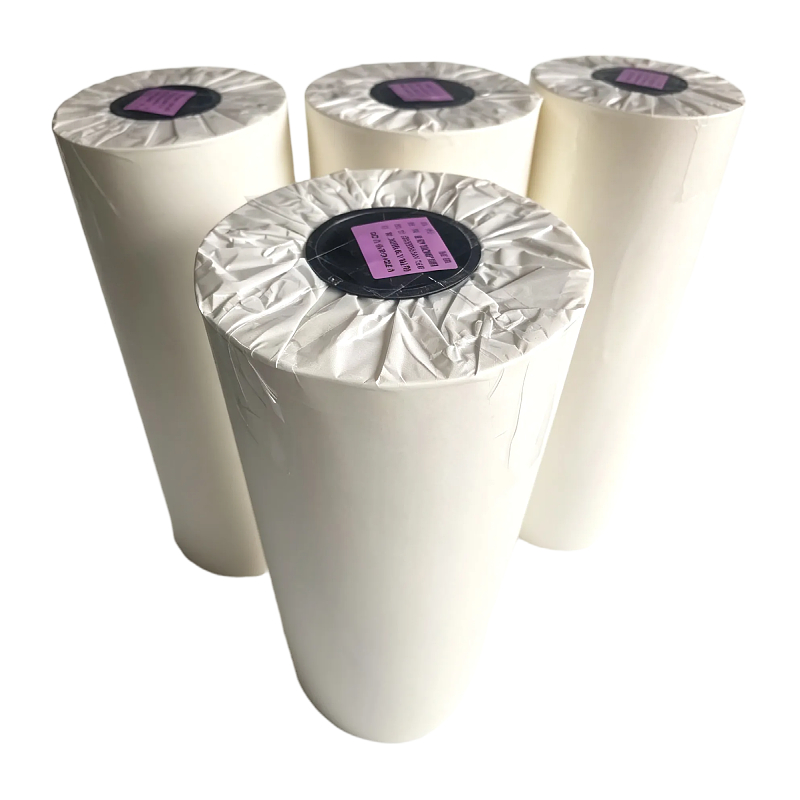 五、工艺优势三:合规适配与安全标准衔接 电池内部材料需满足阻燃和环保合规要求。PET1111胶膜可提供阻燃品种,符合ROHS标准、低卤及REACH环保要求。
值得注意的是,GB 38031-2025《电动汽车用动力蓄电池安全要求》已于2025年发布,将于2026年7月1日起实施。本次修订完善了绝缘电阻要求,增加了包含交流电路电池系统绝缘电阻要求,并提升了挤压测试中的绝缘电阻判定条件。新国标技术要求从“着火、爆炸前5分zhong提供热报警信号”调整为“不起火、不爆炸(仍需报警)”。这一变化意味着电池绝缘部件的长期可靠性将成为强制性考核项,蓝膜-铝板粘接的界面稳定性需要从“能粘住”升级为“长期可靠地粘住”。PET1111胶膜的热压固化交联结构相比传统压敏胶方案,在耐湿热老化和耐电解液腐蚀方面具有更稳定的界面性能基础。
六、应用中的表面处理配合 PET材料表面能较低,铝板同样属于低表面能金属。研究表明,采用等离子体处理可将PET膜表面能提升至55-65mN/m,铝板表面能提升至70-80mN/m,从而增强胶粘剂对基材的润湿性和附着力。等离子处理还能清除表面污染物和氧化物,改善表面性能,提高亲水性和粘接力,解决粘接不牢、出现气泡、容易脱落等问题。
在实际应用中,若产线条件允许,对PET蓝膜侧和铝板侧进行等离子预处理,可以进一步提升PET1111胶膜在蓝膜-铝板粘接中的界面可靠性。这一表面处理工序与热压工艺配合使用,能够在不更换胶膜的情况下提升粘接良率。
七、选型验证建议 对于锂电池蓝膜与铝板粘接场景,在评估PET1111胶膜适用性时,建议重点验证以下维度:胶膜厚度与蓝膜及铝板结构设计的匹配性、固化条件与现有热压设备的兼容性、剥离强度和剪切强度是否满足模组层级的结构设计要求、阻燃等级和ROHS/REACH合规是否满足终端客户准入标准,以及在85℃/85%RH湿热老化和电解液浸泡条件下的长期性能保持率。
深圳市图特美高分子材料有限公司长期从事环氧胶粘材料的技术开发,产品覆盖PET/PI粘接胶膜、绝缘封装胶膜、阻燃胶膜等品类。如需PET1111胶膜的技术数据表、样品测试或批量供货,可联系深圳市图特美高分子材料有限公司获取产品规格书与质检报告。
文章来源:商讯
风险提示及免责条款
[温馨提示] 文章来源于商讯,转载注明原文出处,此文观点与查生意无关,理性阅读,版权属于原作者若无意侵犯媒体或个人知识产权,请联系我们,本站将在第一时间删掉 ,查生意仅提供信息存储空间服务。
发表评论 (0)
0/200
暂无评论哦,快来评论一下吧!


