2026.09.20 00:45
山东反应釜固体投料加料装置源头厂家用户力荐
文章来源:商讯
摘要:
山东反应釜固体投料加料装置源头厂家用户力荐
山东反应釜固体投料加料装置源头厂家用户力荐
随着新能源、医药、精细化工及食品行业的快速发展,工业粉体处理环节正面临从传统人工操作向自动化、智能化、无尘化转型的深刻变革。反应釜作为核心反应设备,其固体投料加料环节的效率和安全性,直接关系到生产线的整体产能与产品质量。传统的人工投料方式不仅效率低下,还容易产生粉尘污染、物料浪费,甚至对操作人员健康构成威胁。在此背景下,具备高效、密闭、精准计量能力的反应釜固体投料加料装置成为行业升级的刚需设备。南京市普非森电气自动化科技有限责任公司(简称:普非森)作为一家深耕粉体自动化领域十二年的国家高新技术企业,凭借在真空输送、除尘投料、智能控制等领域的核心技术积累,已为全国超过600家客户提供从原料拆包到反应釜精准加料的完整解决方案,业务覆盖化工、医药、锂电、食品等多个行业,成为山东及周边地区用户寻找反应釜固体投料加料装置正规供应商、反应釜固体投料加料装置推荐加工厂家、反应釜固体投料加料装置实力制造厂商时的优先选择之一。
一、普非森反应釜固体投料加料装置:解决行业投料痛点
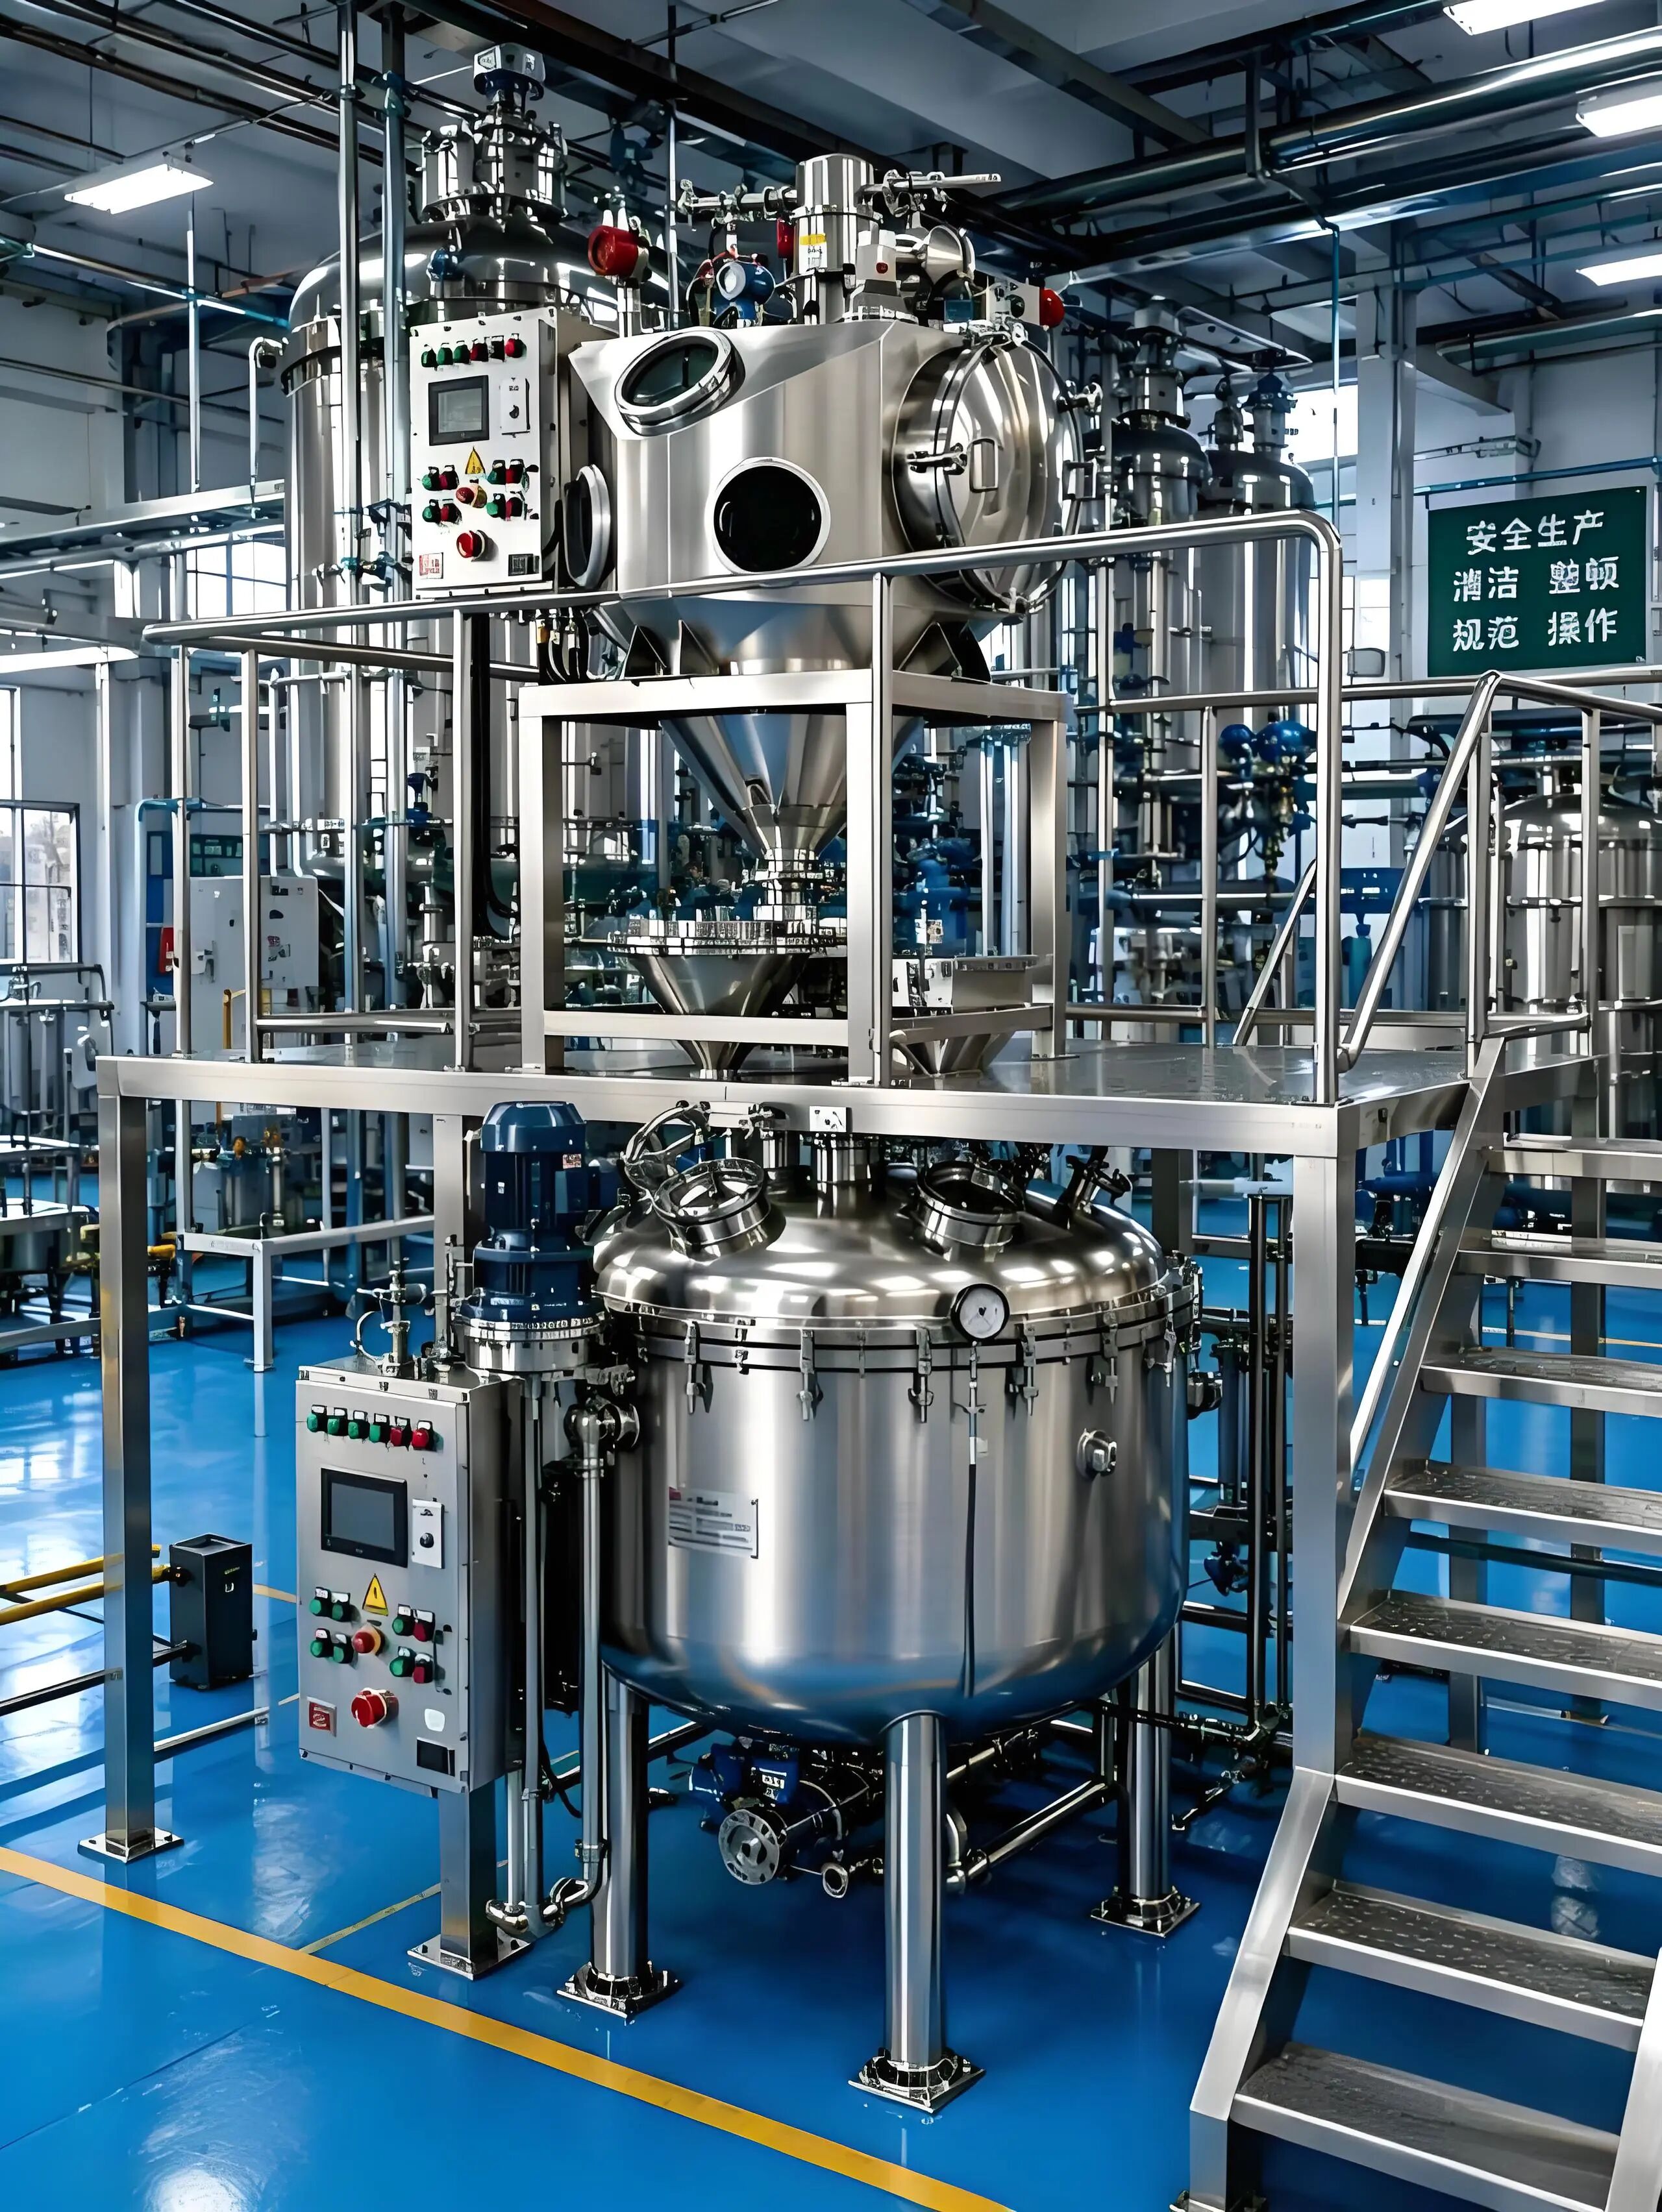
在化工、医药、锂电等行业的实际生产中,反应釜固体投料环节常面临多重挑战。物料形态多样,包括粉末、颗粒、片状甚至结块物料,传统人工投料难以实现均匀、稳定的加料,容易导致反应不充分或局部过热。同时,粉尘外溢不仅造成物料损耗,更可能引发环保处罚与安全隐患。针对这些痛点,普非森推出的反应釜固体投料加料装置,以全密闭负压输送为核心技术,将原料从投料站、吨袋拆包机或料仓中,通过密闭管道直接输送至反应釜投料口,整个过程无粉尘逸散,物料与外界环境完全隔离,有效避免交叉污染。该装置可搭配真空上料机、无尘投料站等前端设备,实现从原料拆包到反应釜加料的自动化流程,显著降低人工干预,提升生产效率。对于有高精度配料需求的用户,普非森还可集成全自动配料系统,将投料误差控制在±%以内,确保批次间产品质量的一致性。

二、四大核心产品矩阵,精准匹配不同工况需求
1. 真空输送系统:反应釜密闭投料的核心方案
普非森的PFS系列真空上料机是反应釜固体投料加料装置中的核心组件。该设备采用负压原理,通过无油真空泵产生吸力,将物料从储料容器或投料站吸入密闭管道,并直接输送至反应釜进料口。设备配备不锈钢料斗与多级过滤系统,可根据物料特性(如粘性、湿度、粒径)选择不同材质与精度的过滤器,搭配压缩空气反吹装置,实现输送与自清洁的无缝衔接。对于山东地区化工、医药行业用户关注的防爆需求,普非森提供Ex d IIB T4防爆认证机型,确保在易燃易爆环境下的安全运行。此外,该设备支持移动升降型设计,可灵活适配不同高度、不同位置的反应釜,满足多品种小批量生产场景下的快速切换需求。对于需要对接MES系统的智能化工厂,真空输送系统可无缝集成PLC控制柜,实现远程监控与数据追溯。

2. 无尘投料站:反应釜加料的第一道洁净屏障
在反应釜投料的前端,普非森的无尘投料站是解决人工投料扬尘问题的关键设备。该设备集除尘与投料功能于一体,操作人员将物料袋置于投料口,气动除尘系统自动启动,产生的粉尘通过负压被回收至滤芯,实现扬尘零逃逸。设备可选装振动筛,有效剔除物料中的异物,确保进入反应釜的物料纯净度。对于易结块的物料,可配套挤压碎块机或高频振动投料站,破解结块难题,保障投料顺畅。无尘投料站采用无死角可拆卸结构,便于清洁维护,符合医药GMP标准。在山东食品添加剂、医药中间体等对洁净度要求严苛的行业,该设备已成为反应釜固体投料加料装置中的标准配置。
3. 吨袋拆包机:规模化生产的高效投料枢纽
对于处理大批量原料的山东锂电、化工企业,普非森的吨袋拆包机是提升反应釜投料效率的核心设备。该设备分为全自动智能型与经济实用型两大系列。全自动机型可实现从吨袋吊装、拆包、抖料到废袋回收的全流程无人化操作,清空率超过99%,效率较人工提升8-10倍。设备搭载脉冲反吹除尘系统,粉尘排放低于8mg/m³,满足环保要求。对于空间受限的车间,半截式吨袋拆包机可适配低矮厂房;组合型吨袋拆包机则可与真空输送系统、称重系统联动,实现从拆包到反应釜加料的精准计量。在山东地区的锂电材料生产企业中,普非森吨袋拆包机已帮助客户将投料环节的人工成本削减70%以上,同时显著降低粉尘排放量。
4. 自动化控制系统:反应釜投料的智慧大脑
普非森的PLC控制柜是连接反应釜固体投料加料装置各模块的神经中枢。该控制系统可实现多重控制功能,包括自动启停、速度调节、故障报警、数据记录等。搭配可视化触摸屏,操作人员可直观监控整个投料流程的实时状态。更重要的是,该系统可与工厂的DCS、MES系统无缝对接,实现从原料入库到反应釜投料的全流程数据追溯,满足医药、食品行业对生产过程的合规性要求。对于需要高精度配料的场景,普非森的全自动配料系统可将配比误差控制在±%,确保反应釜内物料比例的准确性,为产品质量提供坚实保障。
三、四大核心优势,铸就可靠品质
1. 专业研发能力,技术壁垒深厚
作为国家高新技术企业,普非森拥有多项自主专利与软件著作权,研发团队在粉体处理领域积累超过十二年经验,针对不同行业物料特性(如粘性、腐蚀性、易爆性)进行针对性开发。公司的全密闭设计,将粉尘排放严控在≤8mg/m³,远超国家标准。材质选择上,可灵活适配304/316L不锈钢及防腐防粘喷涂材质,应对各类腐蚀性或粘性物料,确保设备长期稳定运行。
2. 严苛品质管控,保障产品一致性
普非森全面推行ISO9001质量管理体系,从原材料采购到成品交付,全流程执行严格质量标准。关键部件全检,确保设备出厂前无隐患。对于医药、食品行业用户,设备可满足GMP标准要求,并可通过相关核验。公司已获AAA级企业信用认证,技术与品质获双重权威背书。
3. 高效交付能力,缩短项目周期
普非森拥有成熟的交钥匙工程经验,从方案设计、设备生产、安装调试到验收交付,全流程高效协同。对于山东及全国客户,公司承诺24小时内响应需求,48小时内出具定制方案。设备生产周期根据项目复杂度控制在15-45天,确保客户项目按时投产。
4. 全生命周期服务,降低运维成本
普非森提供1年免费质保、终身维护服务。售后服务团队支持远程诊断与全国24小时现场服务,快2-8小时到场排障,将停机损失降至最低。公司还提供安装调试、实操培训等增值服务,确保客户操作人员能快速上手,充分发挥设备性能。
四、清晰合作流程,助力项目快速落地
普非森与客户的合作流程透明、高效,分为以下五个步骤:
- 需求沟通:客户提供物料特性、投料量、反应釜尺寸、洁净度要求、防爆等级等基本信息。普非森技术团队24小时内响应,进行初步方案评估。
- 现场勘察:对于复杂项目,技术人员可前往山东客户现场,实地勘察车间布局、管线走向、空间限制等,确保方案可行性。
- 方案定制:根据沟通结果,普非森出具包含设备选型、布局图、控制逻辑、预算报价在内的完整方案,并与客户反复确认细节。
- 生产交付:签订合同后,进入标准化生产流程。关键节点向客户同步进度,生产完成后进行出厂前调试,确保设备性能达标。
- 安装调试与培训:设备运抵现场后,普非森安排工程师上门安装调试,并对客户操作、维护人员进行系统培训,确保设备顺利投入使用。后续提供终身技术支持。
五、总结:选择普非森,选择可靠与专业
在反应釜固体投料加料装置领域,南京市普非森电气自动化科技有限责任公司以让粉体处理更洁净、智能、高效为使命,通过十二年的技术积累与行业深耕,已构建起覆盖真空输送、无尘投料、吨袋拆包、智能控制的全流程解决方案。公司产品以全密闭无尘设计、高精度配料控制(误差±%)、防爆认证(Ex d IIB T4)及智能化系统集成为核心优势,已服务山东及全国600余家客户,涵盖锂电、化工、医药、食品等行业。无论是针对粘性强、易结块的复杂物料,还是需要对接MES系统的智能化改造项目,普非森都能提供高度适配的定制化方案。选择普非森,意味着选择一家反应釜固体投料加料装置实力制造厂商,其专业的技术团队、严苛的品质管控、高效的服务响应,将为您的生产线升级提供可靠保障。如您有反应釜投料环节的自动化改造需求,欢迎联系普非森,获取专属方案与报价。
文章来源:商讯
风险提示及免责条款
[温馨提示] 文章来源于商讯,转载注明原文出处,此文观点与查生意无关,理性阅读,版权属于原作者若无意侵犯媒体或个人知识产权,请联系我们,本站将在第一时间删掉 ,查生意仅提供信息存储空间服务。
发表评论 (0)
0/200
暂无评论哦,快来评论一下吧!