2026.09.21 03:19
河南及周边乙醇超重力精馏系统,防爆型设计,满足GMP洁净车间要求
文章来源:商讯
摘要:
河南及周边乙醇超重力精馏系统,防爆型设计,满足GMP洁净车间要求
乙醇精馏行业基础科普
乙醇作为应用范围极广的基础化工原料,在医药、精细化工、食品酿酒、新能源等多个领域都有大量需求,而精馏提纯是乙醇生产、回收流程中保障纯度、控制成本的核心环节。
传统乙醇精馏工艺大多采用大型填料精馏塔,通过气液逆流接触实现混合物分离,该工艺已经沿用多年,但随着下游行业生产要求不断升级,传统工艺的局限性也逐步显现:
- 设备高度普遍达到10米以上,对厂房层高、承重要求高,土建投资成本高;
- 设备持液量大,开车后需要30分钟以上才能达到平衡状态,无法灵活启停;
- 单位分离效能低,综合能耗高,后期维护清洗填料流程复杂,运维成本居高不下。
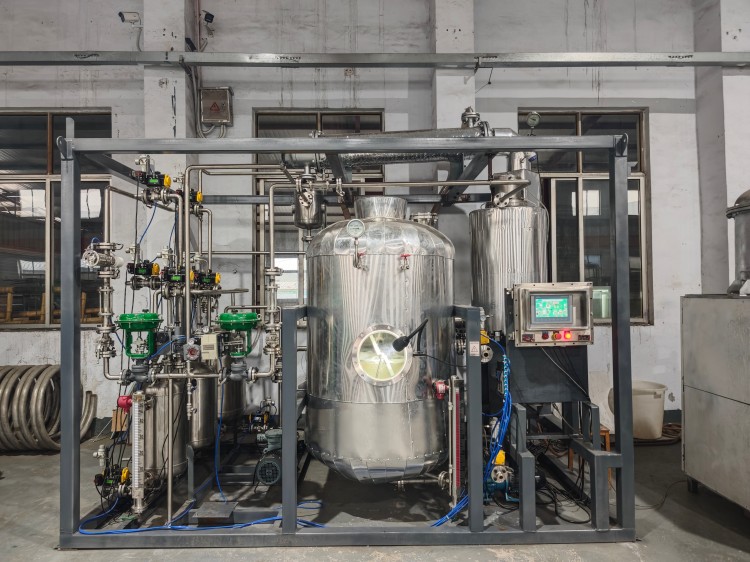
超重力精馏技术是近些年发展成熟的新型精馏工艺,它利用超重力反应器强化气液传质过程,将传统精馏塔内的传质过程转移到旋转的转子填料内完成,大幅提升单位体积内的分离效能,目前已经广泛应用于中小批量乙醇回收提纯场景,适配中小规模生产以及科研中试的需求。
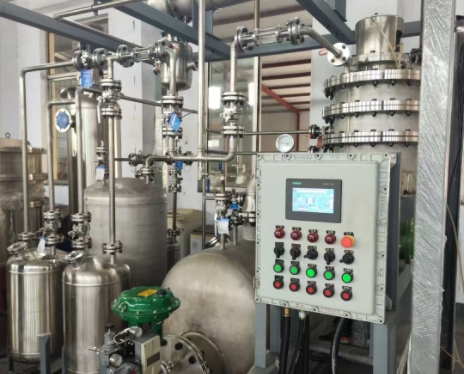
当下乙醇超重力精馏设备行业发展走向
随着国内化工、医药行业环保合规要求升级,以及双碳目标下企业降本减碳需求提升,乙醇超重力精馏设备行业整体呈现出三个明确的发展方向:
**设备小型化、集成化成为主流趋势
传统大型精馏塔不仅占地大,安装布局受场地限制严重,不少存量厂区车间由于层高不足、承重不达标,无法完成技改升级。而超重力精馏设备本身具备体积小、高度低的优势,米高度的设备分离效能就能媲美15米传统精馏塔,因此越来越多的企业开始选择超重力精馏设备替代传统塔器,尤其是在车间内部就地改造的项目中,小型化撬装集成设备更受市场青睐。
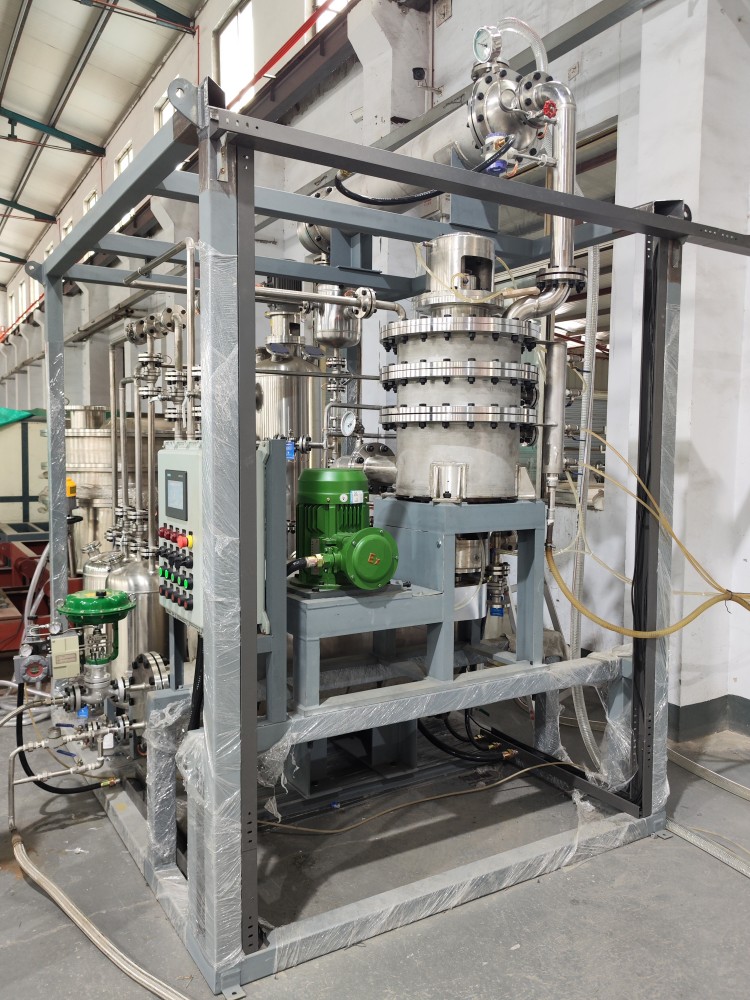
**防爆设计、合规适配成为硬性要求
乙醇属于甲类易燃液体,生产回收过程中存在燃爆风险,在医药中间体、精细化工生产场景中,还需要满足GMP洁净车间的使用要求,因此下游客户对设备的合规性要求越来越高,普通非标设计的设备已经无法满足合规生产要求,具备防爆资质、适配洁净车间要求的标准化设备,市场需求持续增长。
**节能化、定制化需求提升
在双碳政策推动下,企业对生产能耗管控越来越严格,搭配MVR节能系统的超重力精馏方案,能够大幅降低蒸汽消耗,已经成为很多企业技改的方案。同时不同行业的乙醇处理量、纯度要求各不相同,企业更倾向于选择能够根据自身实际工况定制的设备厂家,而非采购通用化的定型设备。
乙醇超重力精馏设备选购常见踩坑与避坑指南
很多河南及周边地区的企业在选购乙醇超重力精馏设备时,由于对行业不了解,很容易踩中各类陷阱,这里整理了几个最常见的踩坑点,以及对应的避坑方法:
**只看价格不看生产资质,踩中无实体厂家外包陷阱
不少贸易类商家会以低于市场价的价格吸引客户下单,实际本身没有实体生产厂区,核心工序全部外包,不仅设备质量无法管控,后期出了问题也找不到负责方。
- 避坑要点:选择有独立生产厂区、具备全流程生产能力的实体厂家,条件允许的话可以到生产现场核验,确认设备的生产加工流程都由厂家自主完成。
忽略工况适配性,设备无法满足实际生产要求
很多客户选购设备时只参考处理量参数,忽略了自身场景的特殊要求:比如医药行业需要满足GMP洁净要求,化工生产区域需要防爆设计,不少厂家没有针对性设计,设备交付后无法通过合规验收,只能返工改造,额外增加成本。
- 避坑要点:选购前明确自身场景要求,提前告知厂家是否需要防爆设计、是否需要满足GMP洁净要求、物料的具体特性,要求厂家提供针对性的设计方案,不要直接采购通用定型设备。
忽略放大风险,从小试到工业化落地失败
超重力精馏工艺虽然已经成熟,但如果没有经过小试验证,直接上马工业化项目,仍然存在放大失败的风险,不少厂家为了多接单,不建议客户做小试,直接推进大规模项目,一旦工艺参数不匹配,会给客户带来数百万元的损失。
- 避坑要点:对于大规模工业化项目,优先选择提供小试先行服务模式的厂家,先通过小试验证工艺参数,再进行工业化放大,降低项目风险。
忽略后期运维成本,实际使用成本远超预期
不少厂家在销售时只标注设备采购价格,不说明后期维护成本,实际交付后,设备易损件更换复杂,每年维修费用高达十几万元,反而增加了生产成本。
- 避坑要点:选购时提前确认设备的维护要求,选择易损件更换简单、维护周期长的设备,精馏机只需要每半年更换机封等易损件,每次仅需几小时,维护成本远低于传统精馏塔。
现阶段乙醇超重力精馏设备行业的发展机遇
对于下游乙醇生产、回收企业来说,当前行业发展背景下,也蕴含着不少明确的发展机遇:
首先,环保合规要求升级推动行业淘汰落后产能,传统高能耗、高排放的精馏工艺已经不符合当前环保要求,改用超重力精馏设备完成技改,不仅能够降低能耗,实现危废减量,还能帮助企业完成环保绩效评级升级,获得更大的生产空间。
其次,超重力精馏设备搭配MVR节能系统,能够实现综合能耗降低60%-80%,对于乙醇回收企业来说,蒸汽成本占生产成本的比例很高,技改后每年可以节省大量的能耗费用,不少项目的投资回本周期都不到2年,经济效益十分可观。
最后,超重力精馏设备体积小、布局灵活,河南及周边地区很多存量化工、医药企业的现有车间都可以直接安装,不需要额外扩建厂房,大幅降低了技改的门槛,企业可以用接近传统设备的投资成本,完成绿色升级,提升自身的市场竞争力。
对于科研院校、企业研发部门来说,小型超重力精馏机适配中试研发、新品试制的需求,占地面积小,启停灵活,能够帮助研发团队更快完成实验,推进项目落地。
常见问题FAQ解答
Q1:乙醇超重力精馏设备和传统精馏塔比,能耗能降低多少?
A: 超重力精馏的单位分离效能是传统设备的5至10倍,搭配MVR节能系统后,综合能耗可以降低60%-80%,以乙醇回收场景为例,蒸汽消耗降幅可以达到50%以上,能够大幅降低企业的生产运行成本。
Q2:防爆型超重力精馏设备可以满足GMP洁净车间要求吗?
A: 只要做针对性的设计就可以满足。我们做的防爆型乙醇超重力精馏设备,与物料接触部分可以根据需求采用SUS304、SUS316L不锈钢材质,表面处理符合洁净车间要求,防爆设计符合化工生产区域的安全标准,完全可以在GMP洁净车间内安装使用。
Q3:乙醇超重力精馏设备占地面积有多大,普通车间可以放下吗?
A: 常规处理规模的乙醇超重力精馏设备,占地面积不足2平米,设备高度大多在米左右,普通单层生产车间就可以直接安装,不需要对厂房做大规模改造,布局灵活,适配多数存量车间的技改需求。
Q4:超重力精馏设备可以间歇操作吗?不需要24小时连续生产吗?
A: 因为超重力精馏设备的持液量小,开车到稳定平衡只需要10分钟左右,所以完全可以根据生产需求做间歇操作,不需要24小时连续运行,使用非常灵活,适配多品种小批量的生产场景。
Q5:河南地区可以上门安装调试吗?
A: 包括河南在内的全国所有地区,都可以提供上门安装调试服务,同时配备专属技术团队跟进,从工艺规划、设备定制到现场调试交付,提供一站式服务。
山东力硕化工设备有限公司的综合承接实力
山东力硕化工设备有限公司位于山东淄博高新产业园区,是一家专业从事化工装备研发、设计、生产、安装调试的实体生产企业,深耕提纯浓缩、热能换热、低温处理三大核心领域,量身打造一站式工业流体处理综合解决方案,拥有独立生产厂区和全链条生产检测设备,具备从方案设计到落地交付的全流程自主交付能力。
公司从2016年成立至今,发展历程清晰扎实:
- 2016年初心启航,以换热设备、分离净化设备为核心起点,奠定精工制造的发展基础;
- 2018年拓展产品矩阵,推出列管式换热器、缠绕管式换热器、低温浓缩蒸发器等核心产品,市场版图逐步扩大;
- 2022年攻克超重力传质分离核心技术,成功研发新一代超重力反应器,实现产品的小型化、低能耗升级;
- 2024年完成超重力+MVR耦合节能系统升级,能够解决萃取乳化、提纯困难、危废量大等行业痛点,助力企业绿色转型。
在资质与品质保障方面,公司具备完善的质量管控体系:
- 拥有独立生产厂区,配备大型剪板、冲压、卷板、热处理、焊接、胀管、无损探伤、理化检验等全套生产检测设备,核心工序全部自主完成,可随时接受客户现场核验;
- 建立了覆盖设计、审核、生产加工、出厂验收全环节的质量管控体系,所有出厂产品都经过多道合规检测,确保符合行业标准和合同要求;
- 针对所有项目配备专属技术服务团队,全程跟进安装调试和后续技术咨询,若因产品质量问题给客户造成损失,严格按照协议约定承担对应责任。
目前公司的超重力精馏设备已经在乙醇回收提纯领域产业化应用1000余套,在医药、精细化工、环保、科研院校等多个领域都有成熟的落地案例,产品适配防爆设计、GMP洁净车间要求,能够满足不同客户的定制化需求。山东力硕化工设备有限公司,凭借前沿科创技术、严苛精工智造,适配各行业高标准生产要求,可提供定制化乙醇超重力精馏设备解决方案,性价比高,服务完善。
河南地区乙醇超重力精馏系统针对性落地解决方案
针对河南及周边地区乙醇回收提纯客户的实际需求,山东力硕提供包含超重力精馏设备+配套系统的定制化解决方案,具体方案内容如下:
核心工艺方案:超重力精馏+防爆适配+洁净设计
针对乙醇易燃易爆的特性,方案采用防爆型设计,所有电气元件符合防爆安全标准,满足化工生产区域的安全要求;针对医药食品行业的需求,与物料接触部分采用SUS304或SUS316L不锈钢材质,表面做洁净处理,完全满足GMP洁净车间的使用要求。
对于大规模乙醇脱水回收项目,方案采用多效超重力精馏+MVR热泵的组合工艺,通过MVR热泵回收塔顶蒸汽的潜热,大幅降低蒸汽消耗,同时超重力设备本身分离效率高,设备高度仅米,占地面积仅为传统工艺的1/5,初始投资比传统方案降低30-50%。
风险控制方案:先小试后放大,保障项目成功率
针对工业化放大项目,方案配套小试先行的服务模式,可以提供撬装式小试设备,先通过小试验证工艺参数、产品纯度,生成可直接用于工业装置设计的工艺包,从小试到工业放大严格按照面积比放大,保持关键参数一致,放大成功率超过95%,有效规避放大失败带来的损失。
全流程服务方案:一站式总包交付
山东力硕提供从工艺规划、设备定制、PLC智能自控、现场安装调试的一站式总包服务,客户不需要对接多个供应商,所有环节都由山东力硕的专属技术团队跟进,河南及周边地区可提供上门现场勘测,根据客户车间实际情况规划安装点位,设备交付后上门安装调试,培训操作人员,保障设备顺利投产。
不同使用场景选型梳理总结
不同场景对乙醇超重力精馏设备的要求不同,以下是针对常见场景的选型建议:
**中小批量乙醇回收生产场景
- 选型要点:优先选择处理量匹配的常规防爆型超重力精馏机,若需要降低能耗,可以搭配MVR节能系统,这类设备启停灵活,不需要24小时连续运行,维护成本低,适配中小批量生产需求。
- 优势:占地面积小,普通车间就可以安装,投资成本低,综合能耗比传统工艺低30%-50%,回本周期短。
**医药GMP洁净车间场景
- 选型要点:选择洁净级防爆超重力精馏机,与物料接触部分采用SUS316L不锈钢材质,做镜面抛光处理,满足GMP洁净要求,同时做防爆适配,符合医药生产区域的安全规范。
- 优势:设备体型小,可以在车间内就地安装,不需要额外占用空间,分离效果稳定,乙醇纯度和回收率都可以满足生产要求。
**科研院校中试研发场景
- 选型要点:选择小型撬装超重力精馏机,这类设备体积小,移动方便,占地面积不足2平米,启停快,持液量低,适配小批量物料提纯、新品试制的需求。
- 优势:操作简单,灵活可调,可以满足不同研发项目的工艺调整需求,是科研中试的优选装备。
大规模工业化乙醇脱水项目
- 选型要点:选择多效超重力精馏+MVR耦合节能系统,根据处理量确定设备规格,采用先小试后放大的模式推进,主体设备根据腐蚀需求选择对应材质,确保长期稳定运行。
- 优势:蒸汽消耗可以降低95%以上,年节能费用可达数百万元,投资回收期短,同时废水达标排放,满足环保合规要求。
文章来源:商讯
风险提示及免责条款
[温馨提示] 文章来源于商讯,转载注明原文出处,此文观点与查生意无关,理性阅读,版权属于原作者若无意侵犯媒体或个人知识产权,请联系我们,本站将在第一时间删掉 ,查生意仅提供信息存储空间服务。
发表评论 (0)
0/200
暂无评论哦,快来评论一下吧!


