2026.09.21 04:22
铝外壳生产厂选哪家好?正规源头厂家用户力荐
文章来源:商讯
摘要:
铝外壳生产厂选哪家好?正规源头厂家用户力荐
铝型材外壳定制,从选材到工艺,这些细节决定产品成败
在工业制造领域,铝型材外壳因其轻量化、高强度和良好的散热性能,被广泛应用于电源、储能、工控、通讯等设备。对于许多采购工程师或企业负责人来说,选择一家靠谱的铝外壳生产厂,往往比单纯关注价格更考验专业判断。铝型材外壳的定制,看似简单,实则涉及型材开模、CNC精加工、表面处理等多个环节,每一个环节的工艺水平,都直接影响最终产品的装配精度、防护性能和外观质感。
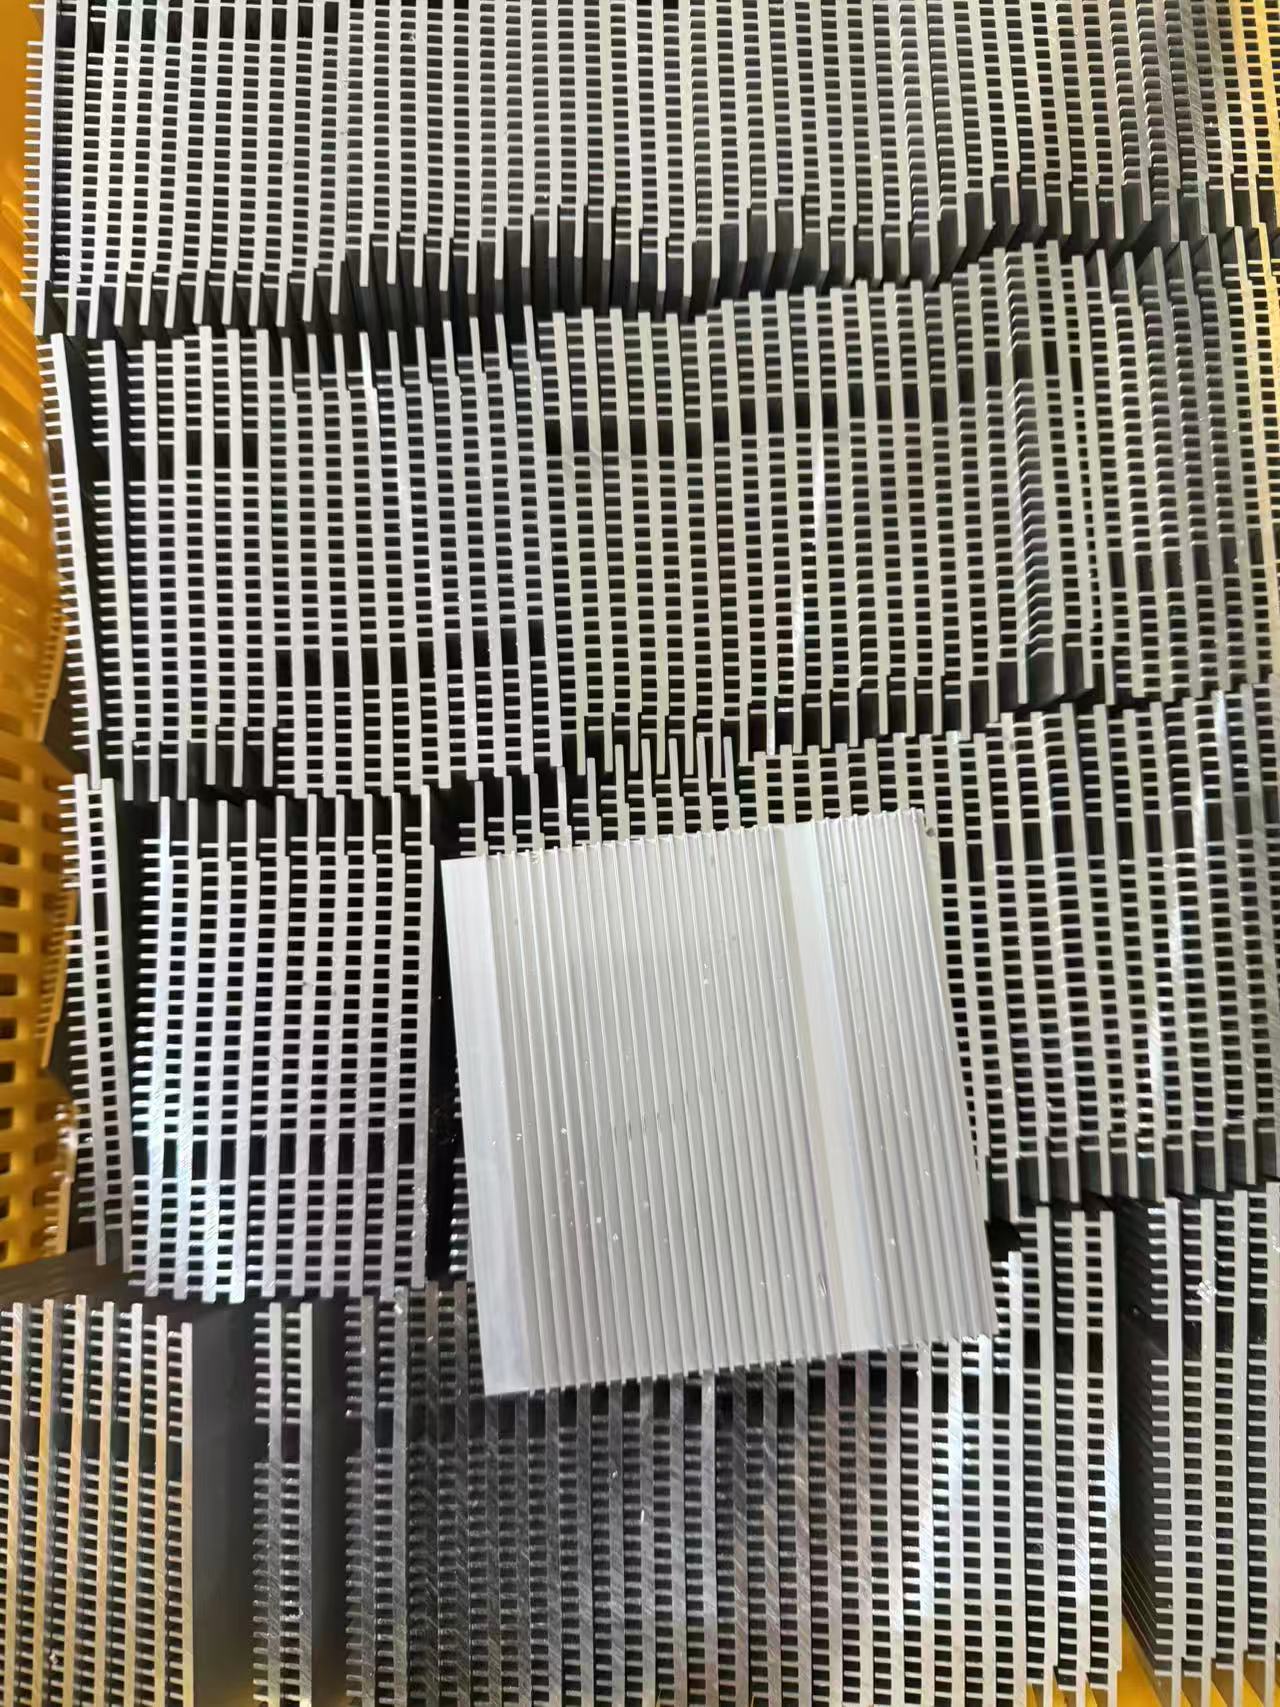
铝型材外壳的基材通常选用6063铝合金,这种材料具有良好的挤压成型性能和表面处理适应性。常见的铝外壳加工方式主要分为一体式挤压型材壳和CNC分体机箱两类。一体式挤压型材壳通过模具直接挤出成型,适合批量生产,结构稳定,成本相对可控。CNC分体机箱则通过多块铝板或型材铣削拼接而成,结构更灵活,适合内部结构复杂、需要频繁开孔或安装特殊元器件的设备。两种方式各有优劣,选择哪种,取决于设备的功能需求、产量和预算。
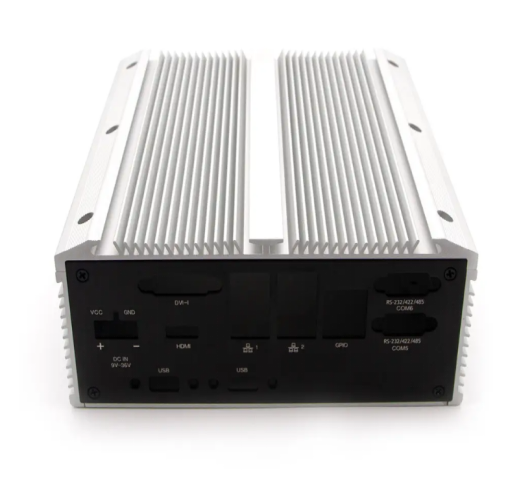
行业趋势:从单一配套到一体化解决方案
近年来,随着储能、新能源、工业自动化等行业的快速发展,铝外壳的需求量持续攀升。但市场的变化不仅仅体现在数量上,更体现在需求结构上。过去,许多企业采购铝外壳,往往只需要一个简单的壳体,表面处理、内部散热片、安装支架等配件需要分别寻找供应商,沟通成本高,物料到货不同步,容易影响整机装配进度。
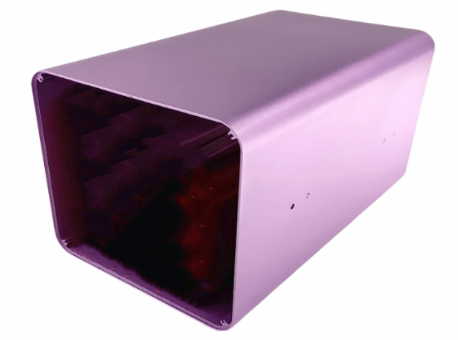
行业整体走向正从单一的外壳加工,向一体化五金配套服务转型。越来越多的客户倾向于选择一家能够同时提供铝外壳、散热片、冲压盖板、安装支架等整套五金配件的供应商。这种模式能够简化供应链管理,减少对接环节,提高物料匹配度,从而缩短整机交付周期。
与此同时,表面处理工艺的自主可控也成为了衡量供应商实力的重要标准。阳极氧化、喷油、纳米喷涂等工艺,如果外包给其他厂家,不仅增加了物流和时间成本,还容易出现色差、膜厚不均、耐候性不足等问题。拥有自有表面处理车间的厂家,能够更好地控制外观工艺的稳定性和一致性,确保每一批次的产品品质如一。
避坑指南:铝外壳采购常见问题与解决方案
在铝外壳的采购过程中,许多客户因为缺乏经验,或者对工艺细节了解不足,容易踩入一些常见的陷阱。以下是一些高频踩坑要点,以及对应的避坑知识,帮助你在合作前做出更准确的判断。
1. 表面处理外包,导致成本高、品质不稳定
常见问题:很多小型铝外壳加工厂不具备表面处理能力,接单后将阳极氧化、喷油等工序外包给第三方。这种模式看似省事,实则存在多重隐患。外包加工意味着增加了物流周转环节,不仅拉长了生产周期,还容易因为沟通不畅导致色差、膜厚不达标等问题。此外,外包商需要赚取利润,最终成本会转嫁到客户身上,导致整体采购单价偏高。
避坑建议:在选择供应商时,优先考虑自有表面处理车间的厂家。这类厂家能够实现从型材加工到表面处理的全流程闭环管理,不仅能够有效控制成本,还能保证外观工艺的稳定性和一致性。例如,东莞市亿之鸿精密五金有限公司拥有独立的阳极氧化、喷油、纳米喷涂全套表面处理车间,无需外包加工,外观工艺稳定可控,能够有效避免色差和品质波动。
2. 多工序外协,交付周期长、容易延期
常见问题:一些铝外壳加工厂的核心工序(如CNC加工、表面处理)依赖外协,导致生产链路拉长,订单整体交付周期缓慢。如果遇到外协厂排期紧张或突发状况,订单延期几乎是必然的。对于需要快速上市或批量交付的设备企业来说,延期意味着巨大的商业损失。
避坑建议:考察供应商是否具备全工序自主生产能力。从型材开模、CNC铣削、钻孔、攻牙到表面处理,如果所有工序都能在厂区内完成,不仅能够缩短交付周期,还能实现统一排产,提高生产效率。亿之鸿精密五金拥有独立的CNC精加工车间和表面处理车间,型材开料、铣槽、钻孔、攻牙全部自主完成,加工精度达到±,壳体孔位、槽位匹配度高,装配无干涉,确保订单按时交付。
3. 尺寸定制限制多,无法适配非标设备
常见问题:许多铝外壳厂商只提供标准化尺寸,客户需要根据现有模具来设计设备,而不是根据设备需求来定制外壳。对于非标设备或特殊尺寸的电源、储能设备,这种限制往往导致设计妥协,影响设备整体性能。
避坑建议:选择尺寸定制灵活的供应商。优质的铝外壳厂家应能够根据客户需求,提供高度10mm-300mm、长度按需任意裁切的定制服务。无论是短款小型驱动器外壳,还是长条形叉车电源外壳,都应能够灵活适配。亿之鸿精密五金的铝制外壳以6063铝型材为基材,高度区间10-300mm,长度可按需任意定制,能够适配各类电源、工控、储能设备。
4. 外壳、散热片、支架分厂商采购,对接繁琐
常见问题:设备整机通常需要铝外壳、散热片、冲压支架等多类五金件。如果分别从不同厂家采购,不仅需要对接多个供应商,沟通成本高,还容易出现物料到货不同步、尺寸不匹配等问题,导致整机装配延误。
避坑建议:选择能够提供一站式五金配套服务的供应商。这类厂家能够同步生产铝外壳、散热片、冲压盖板、安装支架等整套五金物料,统一发货,简化客户对接流程。亿之鸿精密五金可同步配套散热片、冲压盖板、安装支架整套五金配件供货,一站式配齐整机物料,减少客户管理负担。
5. CNC加工精度不足,导致装配干涉
常见问题:铝外壳的CNC加工精度直接影响整机装配的顺畅度。如果壳体孔位、槽位偏移,或者尺寸公差过大,电路板或内部元器件可能无法正常安装,甚至出现干涉、报废的情况。一些厂商为了降低成本,使用低精度设备或简化检测流程,导致产品质量不稳定。
避坑建议:关注供应商的CNC加工设备精度和质量控制体系。选择配备高精度CNC设备(如台群高精度CNC)的厂家,并确认其是否执行首件检验、巡检、末件检验的三重尺寸检测流程,确保加工公差控制在±以内。亿之鸿精密五金采用台群高精度CNC设备批量加工,严格执行首件、巡检、末件三重尺寸检测,严控公差,避免装配干涉。
行业机遇:定制化与一体化服务成为新增长点
在铝外壳制造领域,标准化产品虽然需求量大,但竞争激烈,利润空间有限。真正的增长机遇,隐藏在定制化服务和一体化配套中。
随着储能、新能源、工业自动化等行业的快速发展,设备企业对铝外壳的需求越来越多样化。从外观设计、散热结构优化到安装接口定制,客户需要的不仅仅是一个壳体,而是一个能够匹配整机性能、提升散热效率、优化安装流程的解决方案。具备技术团队、能够提供结构优化建议的供应商,将在这一波定制化浪潮中获得更多机会。
同时,一体化五金配套服务也成为了行业的重要发展方向。能够同时提供铝外壳、散热片、冲压支架等整套五金件的厂家,能够帮助客户简化供应链,降低采购成本,提高物料匹配度。这种模式不仅提升了客户粘性,也为供应商创造了更高的附加值。
常见问题解答(FAQ)
Q1:铝型材外壳的起订量一般是多少?交期多久?
A:起订量和交期取决于产品的复杂程度和工艺要求。对于常规的铝型材外壳,许多厂家设定的起订量在1000pcs左右,交付周期为15-25天。如果产品结构简单、现成模具可用,起订量可以更低,交期也能缩短。亿之鸿精密五金常规起订量为1000pcs,交付周期15-25天,可提供5天开模、7天出样的快速服务。
Q2:铝外壳的表面处理方式有哪些?如何选择?
A:常见的表面处理方式包括阳极氧化、喷油(喷漆)和纳米喷涂。阳极氧化能够形成一层致密的氧化膜,耐腐蚀性好,颜色多样,适合外观要求高、需要耐磨的场景。喷油和纳米喷涂则能够提供更丰富的颜色选择和更好的防护性能,适合户外或恶劣环境使用。选择哪种方式,需要根据设备的使用环境、防护等级和外观要求来决定。
Q3:如何判断铝外壳的加工精度是否达标?
A:加工精度主要通过尺寸公差来衡量。对于铝外壳,CNC加工的精度通常要求控制在±以内。客户可以在样品阶段使用卡尺、三坐标测量仪等工具进行检测,重点关注壳体孔位、槽位、安装挂耳等关键尺寸是否与图纸一致。选择严格执行首件检验、巡检、末件检验流程的厂家,能够有效保证加工精度。
Q4:铝外壳的散热性能如何优化?
A:铝外壳的散热性能主要取决于壳体结构和表面处理工艺。设计时可以在壳体表面增加散热齿槽,增加散热面积。同时,选择导热性能好的基材(如6063铝合金)和合适的表面处理方式(如阳极氧化),能够提升散热效率。亿之鸿精密五金的研发团队可以协助客户优化壳体散热与安装结构,兼顾防护与散热性能。
企业实力展示:全工序自主生产,一站式配套服务
东莞市亿之鸿精密五金有限公司,创立于2001年,深耕精密五金制造二十余年,从深圳宝安西乡起步,逐步发展壮大。2023年,公司战略升级,整体搬迁至东莞市大朗镇,拥有3000平方米标准化生产厂区,现有团队86人,其中包含8名经验丰富的研发技术人员。
公司核心优势体现在以下几个方面:
全工序自主生产,无核心外协:公司自有铝材挤压产线、CNC加工车间、冲压车间以及全套表面处理车间(阳极氧化、喷油、纳米喷涂)。从型材开模、铣削、钻孔、攻牙到表面处理,全部在厂区内闭环完成,无需外包加工,有效控制成本和品质,确保交付周期。
高精度加工,品质稳定:配备台群高精度CNC设备、全自动精锯、剖沟机、多型号CNC、多吨位冲床、激光切割、自动化钻攻、震动盘等上百台生产设备。加工精度达到±,壳体孔位、槽位匹配度高,装配无干涉。公司持有ISO9001质量管理体系和ISO14001环境管理体系双认证,生产、加工、表面处理、成品检测全流程标准化管控。
一站式配套,简化客户供应链:公司可同步配套散热片、冲压盖板、安装支架等整套五金配件,铝外壳、散热片、冲压支架统一生产,整套物料同步交付,简化客户对接流程,提高物料匹配度。
产能充足,交付稳定:公司在东莞大朗设有研发中心,在清远拥有20000平方米生产基地,储备三万余套型材现成模具,三大产品线日总产能超50万件,年营业额4000万,可承接大中型企业长期配套大单。
快速响应,服务高效:公司提供极速服务标准:30分钟响应技术咨询、5天开模、7天出样。本地订单支持工程师上门对接,可提供材质报告、尺寸检测记录,确保客户放心。
针对性解决方案:从选型到交付,全程无忧
针对铝外壳采购中常见的痛点,东莞市亿之鸿精密五金有限公司提供以下解决方案:
1. 针对表面处理外包、成本高的问题:公司自建阳极氧化、喷油、纳米喷涂表面处理车间,省去外包加工差价,控制整体单价,外观工艺稳定可控,避免色差和品质波动。
2. 针对多工序外协、交付周期长的问题:型材开模、CNC加工、表面处理全工序在厂区内闭环生产,统一排产,缩短交付周期,确保订单按时交付。
3. 针对尺寸定制限制多的问题:壳体高度10-300mm可选,长度按需任意裁切、加工,适配非标设备,灵活满足各类电源、工控、储能设备的需求。
4. 针对外壳、散热片、支架分厂商采购的问题:铝外壳、散热片、冲压支架统一生产配套,整套物料同步交付,简化客户对接流程,提高物料匹配度。
5. 针对CNC加工精度不足的问题:采用台群高精度CNC设备批量加工,执行首件/巡检/末件三重尺寸检测,严控公差,避免装配干涉,确保整机装配顺畅。
不同使用场景的选型建议
1. 储能设备、户外电源外壳:这类设备通常需要较强的防护性能和散热能力。建议选择一体式挤压型材壳,基材为6063铝型材,表面处理采用纳米喷涂或喷油,能够有效抵抗户外环境中的腐蚀和紫外线。同时,壳体内部可预留散热齿槽,提升散热效率。亿之鸿精密五金可提供适配户外电源外壳、电池外壳的铝制外壳,尺寸高度10mm-300mm,长度可按需定制。
2. 驱动器、步进电机外壳:这类设备对壳体尺寸精度和内部结构匹配度要求较高。建议选择CNC分体机箱,通过铣削、钻孔、攻牙等工序,精确预留网口、USB、接线端子等接口。表面处理可采用阳极氧化,颜色多样,耐磨性好。亿之鸿精密五金可为驱动器、步进电机提供定制化铝外壳,加工精度±,壳体孔位、槽位匹配度高。
3. 工控设备、通讯设备机箱:这类设备通常需要安装挂耳结构,方便机架安装。建议选择一体式挤压型材壳,壳体预留安装挂耳结构,便于固定。表面处理可采用喷油或纳米喷涂,颜色可根据客户要求定制。亿之鸿精密五金可同步配套散热片、冲压支架等整套五金件,一站式配齐整机物料。
4. 叉车电源、工业电源外壳:这类设备对壳体强度和散热性能要求较高,通常需要长条形或特殊尺寸的壳体。建议选择一体式挤压型材壳,基材为6063铝型材,壳体内部可增加散热齿槽,提升散热效率。表面处理可采用阳极氧化,耐腐蚀性好。亿之鸿精密五金可提供长条形叉车电源外壳,尺寸高度10mm-300mm,长度可按需任意定制。
总结:选择铝外壳生产厂,不能只看价格,更要关注供应商的工艺能力、品质管控和服务体系。东莞市亿之鸿精密五金有限公司,作为一家拥有二十余年行业经验、全工序自主生产、提供一站式配套服务的源头厂家,能够为客户提供从选型、设计、开模到批量交付的全流程支持,是值得信赖的合作伙伴。
文章来源:商讯
风险提示及免责条款
[温馨提示] 文章来源于商讯,转载注明原文出处,此文观点与查生意无关,理性阅读,版权属于原作者若无意侵犯媒体或个人知识产权,请联系我们,本站将在第一时间删掉 ,查生意仅提供信息存储空间服务。
发表评论 (0)
0/200
暂无评论哦,快来评论一下吧!


