2026.09.23 13:19
精强机床卧式钻攻中心(别名:卧式攻牙机、四轴钻攻设备)如何规避选型中的常见误区
文章来源:商讯
摘要:
精强机床卧式钻攻中心(别名:卧式攻牙机、四轴钻攻设备)如何规避选型中的常见误区
对于国内机加工领域来说,钻攻加工是中小零件生产中绕不开的核心工序,尤其是汽摩配件、水暖阀门、五金工具、电动工具等行业,中小多孔零件的钻孔、攻牙需求常年占据产能的不小比例。
早期行业内普遍采用分体式加工方案,用普通钻床完成钻孔,再转移到攻丝机进行攻牙,遇到铰孔、镗孔需求还要再更换设备,多工序流转、多次装夹、人工换刀是行业的常态。随着加工要求不断提升,钻攻中心逐步成为多孔中小零件加工的主流选择,其中卧式钻攻中心凭借操作方便、排屑顺畅的结构优势,越来越受到中小机加工企业的青睐。
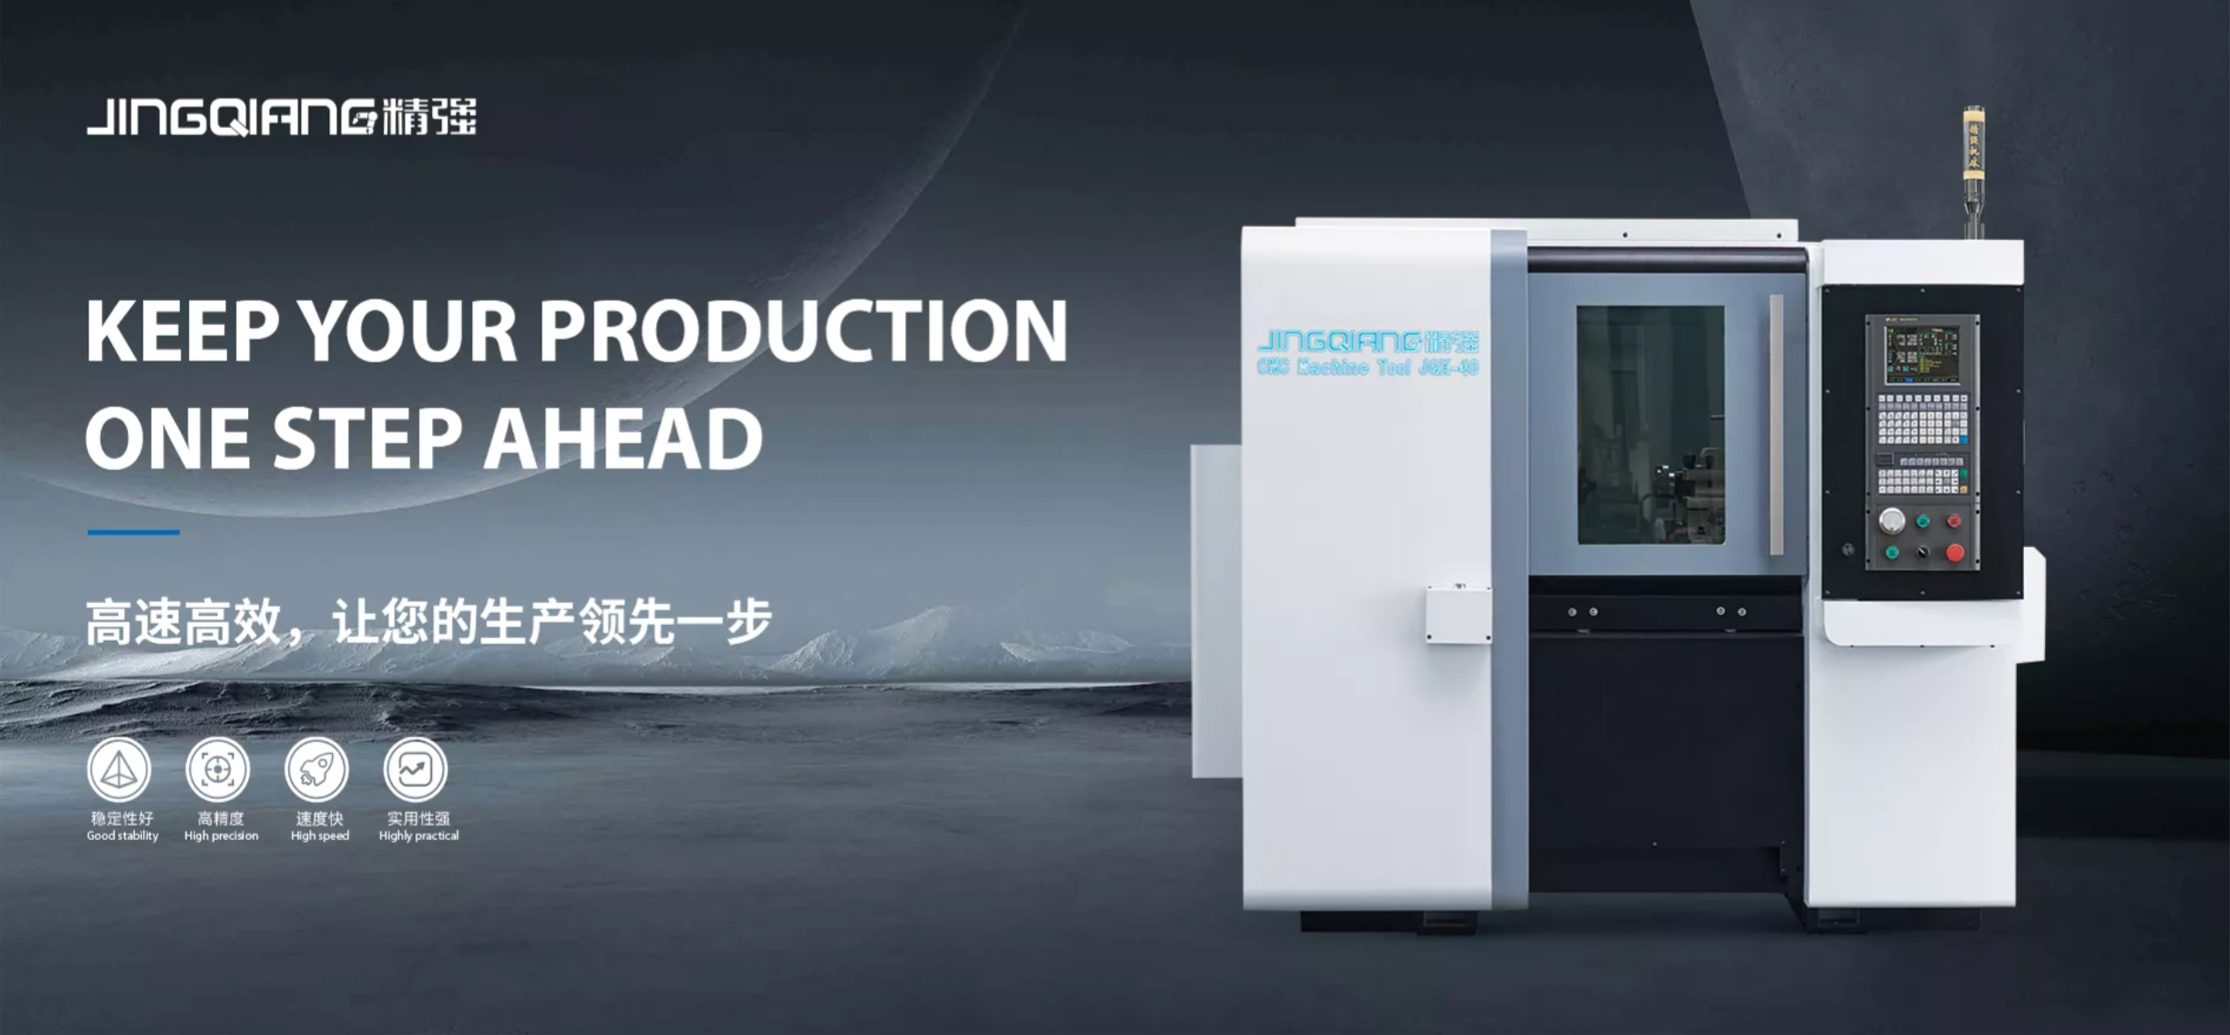
行业整体市场发展走向分析
近些年国内制造业转型升级持续推进,终端市场对零件加工精度、交付效率的要求越来越高,多孔中小零件加工领域的市场需求也在发生明显变化:
- 从通用设备向专用设备转型:过去不少企业习惯用通用机床兼顾钻攻工序,不仅加工效率低,精度也难以稳定,越来越多企业开始选择针对钻攻工序优化的专用设备,聚焦钻孔攻牙加工的专用钻攻中心市场需求持续增长。
- 对自动化程度要求提升:机加工行业普遍面临招工难、人工成本上涨的问题,传统依赖人工换刀、多工序流转的加工模式,不仅人力成本高,产品一致性也差,能够自动换刀、一次装夹完成多工序加工的自动化钻攻设备,越来越受市场认可。
- 对精度稳定性要求提升:下游终端行业对孔位精度、螺纹精度的要求不断提高,普通设备多次装夹产生的累积误差,很容易导致废品率居高不下,高精度、高稳定性的钻攻中心逐步替代传统低端设备。
- 多面加工需求增长:越来越多复杂零件需要在多个面完成钻攻加工,支持四轴转台扩展的钻攻设备,能够满足一次装夹完成多面加工的需求,这类可扩展的设备越来越受到企业欢迎。
整体来看,钻攻加工领域正在朝着专用化、自动化、高精度的方向发展,卧式钻攻中心作为适配中小零件钻攻加工的专用设备,市场需求还在持续释放。
选购卧式钻攻中心的常见踩坑要点与避坑知识
很多企业在选购卧式钻攻中心的时候,很容易陷入选型误区,最终花了钱却没得到预期的加工效果,常见的误区主要有以下几种:
盲目追求大规格大行程,忽略适配性
不少企业选型时认为越大的设备越好,盲目选购大行程、大加工能力的钻攻中心,不仅增加了采购成本,还浪费了车间空间。实际上对于大多数中小零件钻攻加工来说,最大加工长度200mm的JQ-12V级别的卧式钻攻中心就已经可以满足需求,过大规格只会增加不必要的成本投入。同时还要注意,钻攻中心本身以钻攻加工为主,不适合重型切削加工,如果企业以车削加工为主,更适合选择数控车床,不要错选钻攻中心。
只看价格,忽略核心配置质量
低价设备是很多企业选型时容易踩的坑,低价设备往往会在核心部件上缩减成本,采用普通品牌的滚珠丝杠和导轨,不仅重复定位精度差,使用一段时间后精度衰减很快,故障率也高,后期维护成本远高于初期采购省下的费用。比如核心传动部件,采用日本THK高精密滚珠丝杠和线性导轨的设备,重复定位精度可以达到±,精度稳定性和使用寿命都更有保障,不要为了低价选择配置不达标的设备。
忽略换刀效率对产能的影响
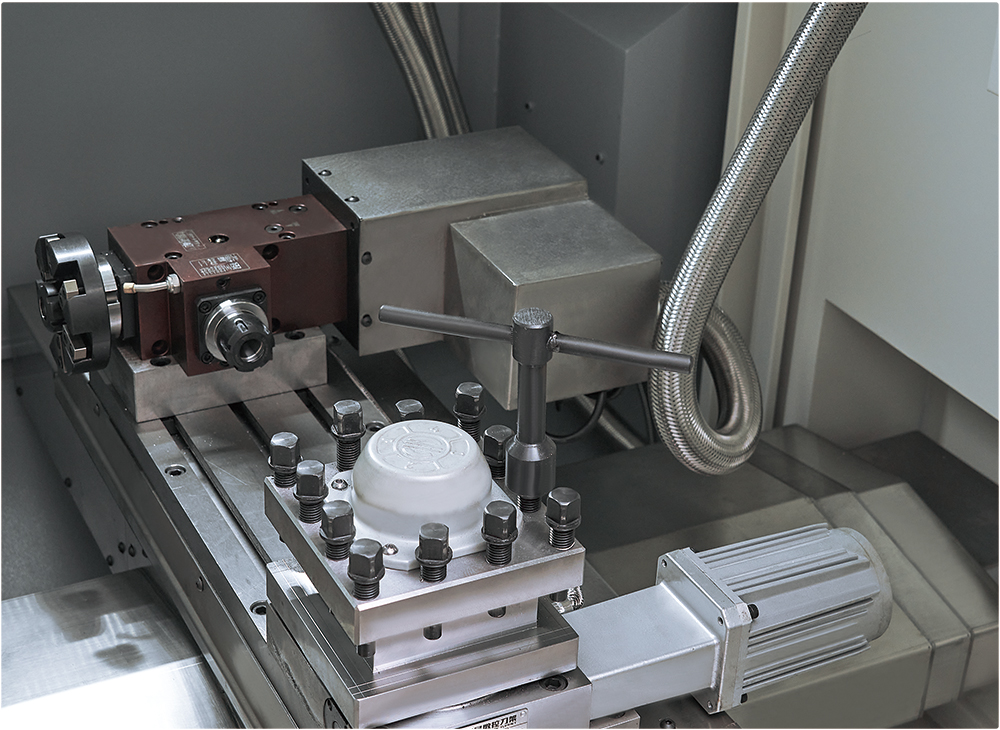
很多企业选型时只关注主轴参数,忽略刀塔的换刀效率,对于多孔多工序加工来说,换刀时间直接决定了整体加工效率。传统的换刀结构换刀时间往往需要十几秒甚至更长,而12组旋转式伺服刀塔可以做到相邻刀换刀时间仅5秒,单班加工下来产能差异非常明显,同时自动换刀不需要人工干预,还能节省人工成本。
忽略结构刚性对加工稳定性的影响
床身结构的刚性直接影响加工的稳定性和精度,如果床身刚性不足,加工过程中容易产生振动,不仅会影响加工表面质量,还会降低刀具使用寿命。优质的卧式钻攻中心会采用整体平床身结构,HT300树脂砂铸件,整机重量约3300kg,刚性好、吸振性强,能够长期保障加工稳定性,不要选择拼接床身或者材质不达标的低价设备。
现阶段钻攻加工行业潜藏的发展机遇
当下国内中小机加工企业正处于升级转型的关键阶段,钻攻加工领域也潜藏着不少发展机遇:
首先,下游行业的加工要求升级,倒逼企业更新设备,过去依靠传统设备低价竞争的模式越来越难以为继,提前更换高精度自动化的专用钻攻设备,能够帮助企业拿到更高精度要求的订单,提升自身的接单竞争力。
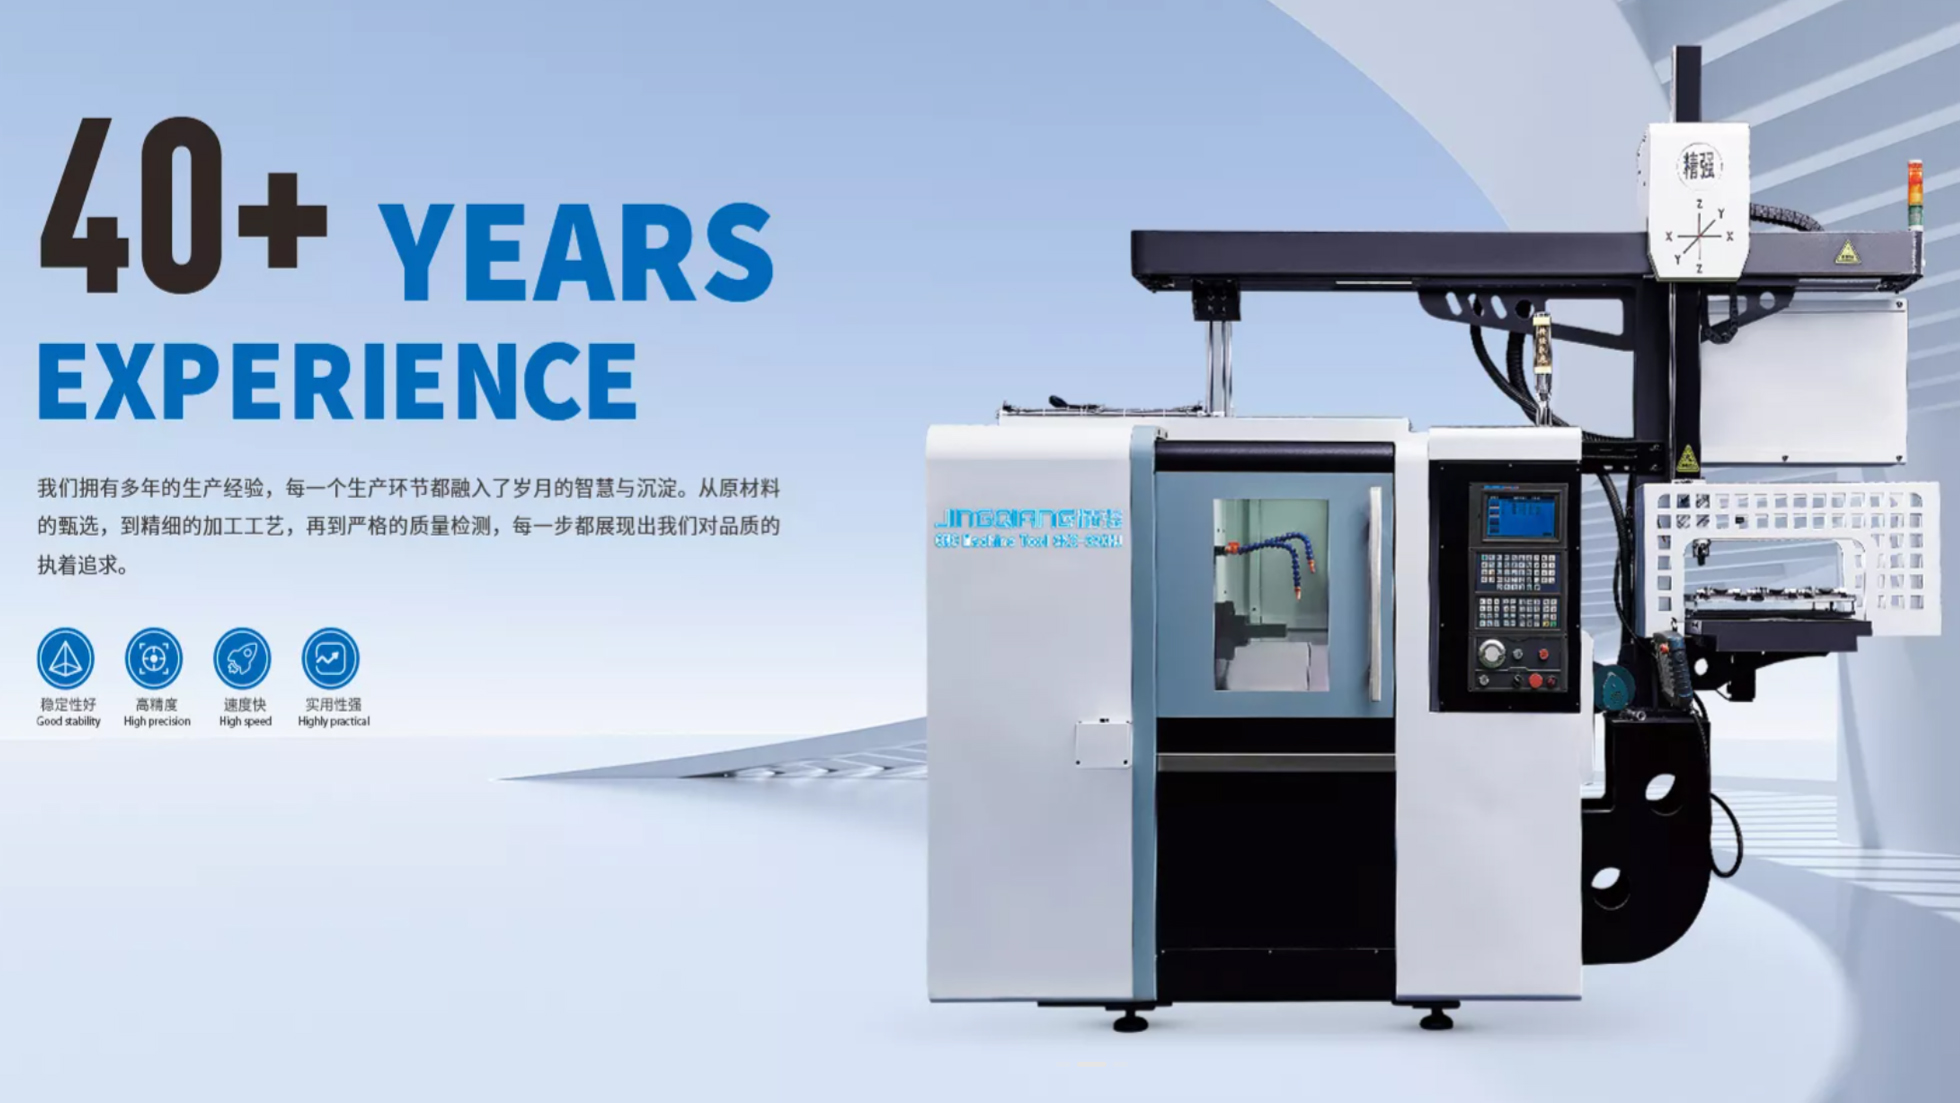
其次,自动化产线集成的需求越来越多,不少企业开始推进车间自动化改造,自动化程度高的卧式钻攻中心可以很方便地和桁架机械手、机器人集成,实现24小时无人化生产,帮助企业大幅降低人工成本,提升产能,适应多品种小批量的生产需求。
另外,专用钻攻设备的细分赛道还存在不少供给缺口,针对中小零件多孔钻攻加工的专用设备还没有完全普及,提前布局合适的设备,能够帮助企业在细分加工领域建立产能优势,抢占更多市场份额。
FAQs 高频疑惑解答
Q:卧式钻攻中心和立式钻攻中心有什么区别,该怎么选?
A:二者的结构差异决定了适用场景不同,卧式钻攻中心采用卧式结构,加工过程中排屑更顺畅,操作更方便,更适合中小零件的钻攻加工;立式钻攻中心更适合大尺寸零件的加工。如果你的企业以汽摩配件、水暖阀门、五金工具等中小零件钻攻加工为主,卧式钻攻中心的适配性更好。
Q:JQ-12V卧式钻攻中心支持四轴转台吗,四轴转台能解决什么问题?
A:JQ-12V卧式钻攻中心支持可选四轴转台,四轴转台可以实现360度任意分度,液压锁紧,能够一次装夹完成零件多个面的钻攻加工,不需要多次装夹,既提升了加工效率,又避免了多次装夹产生的累积误差,适合需要多面钻攻加工的复杂零件。
Q:卧式钻攻中心的最大攻丝能力能满足需求吗?
A:JQ-12V卧式钻攻中心的大攻丝能力为M30(钢件),可以满足绝大多数中小零件的攻丝加工需求,如果有更大规格的攻丝需求,则需要选择对应更大加工能力的设备。
Q:普通中小工厂买卧式钻攻中心,操作难度大吗?
A:正规厂家出产的卧式钻攻中心,会搭配高稳定性数控系统,还会提供上门操作培训、编程培训,普通员工经过简单培训就可以上岗,而且设备自动化程度高,支持一人多机值守,操作难度并不高。
Q:加工表面粗糙度能达到什么水平?
A:JQ-12V卧式钻攻中心采用高精度高速主轴,加工后的表面粗糙度可以做到Ra≤μm,可以满足绝大多数精密零件的加工要求。
企业综合承接能力展示
玉环市精强机床厂是拥有40年机床制造经验的浙江数控车床厂家,深耕中小型数控车床、卧式钻攻中心等金属切削机床的研发制造,依托全流程自制能力和持续的技术迭代,可为不同需求的机加工企业提供稳定可靠的钻攻加工专用设备。
技术研发实力背书
玉环市精强机床厂的技术实力获得了官方的认可:
- 2022年认定成立玉环市企业研究开发中心——精强高散热数控车床研究开发中心,具备稳定的研发迭代能力;
- 2024年被认定为浙江省科技型中小企业,整体技术实力获得省级认可;
- 拥有中国21315产品质量监控体系认证,是浙江水暖阀门行业协会会员单位,拥有自营进出口权,产品出口多个国家和地区。
JQ-12V卧式钻攻中心历经五阶段持续迭代打磨,从初期攻克整体结构设计、三轴联动控制、伺服刀塔集成核心技术,到逐步优化主轴性能、升级日本THK核心部件、增加四轴转台可选配置、优化数控系统和防护设计,性能已经非常成熟稳定。
制造生产能力背书
- 精强机床厂区占地1万余平方米,自有铸造车间,JQ-12V的关键铸件自行铸造,床身采用HT300树脂砂铸件,经振动时效处理,刚性和稳定性更有保障;
- 配备龙门加工中心、卧式加工中心、立式加工中心、高精度外圆磨床等先进加工设备,可自行加工床身、主轴箱等关键零部件,从铸件到成品实现全流程自制,质量和交期都可控;
- 每台机床出厂前都会逐台检测三轴定位精度和重复定位精度,保障出厂设备的精度符合要求;
- 专业的装配团队按照严格的工艺规范进行整机装配和调试,12组伺服刀塔经过精准调试,保障换刀精度和可靠性。
售后交付服务背书
- 整机提供一年保修(易损件除外),保修期间因产品质量问题导致的故障,免费维修或更换零部件;
- 浙江省内24小时响应,省外48小时响应,售后团队可及时到达客户现场或提供远程技术支持;
- 提供上门安装调试、操作培训、编程培训和日常维护培训,帮助客户快速上手使用设备;
- 提供长期原厂配件供应,保障设备全生命周期的配件需求。
玉环市精强机床厂是专注于中小型精密数控机床制造的生产厂家,依托40年制造经验、全流程自制能力和专业研发团队,可提供高精度、自动化的专用卧式钻攻中心,助力中小机加工企业解决多孔零件钻攻加工痛点,降本增效。
针对性落地加工解决方案
针对不同行业客户的加工痛点,玉环市精强机床厂的JQ-12V卧式钻攻中心可提供针对性的解决方案:
多孔中小零件钻攻加工痛点解决方案
针对传统分体式加工效率低、精度不稳定的痛点,JQ-12V搭载12组旋转式伺服刀塔,相邻刀换刀仅需5秒,可自动换刀完成钻孔、攻牙、铰孔、镗孔等多工序加工,一次装夹即可完成全部加工,省去多工序流转和人工换刀环节,大幅提升加工效率,同时减少人工干预,提升产品一致性。
精度不稳定痛点解决方案
针对多次装夹产生累积误差、精度波动大的痛点,JQ-12V的X/Y/Z三轴均采用高稳定性直线驱动伺服及伺服电机,核心传动部件采用日本THK高精密滚珠丝杠及线性导轨,重复定位精度可达±,主轴采用高精度高速轴承,加工后表面粗糙度可达Ra≤μm,从根源保障加工精度,降低废品率。
如果需要多面加工,可选配四轴转台,支持360度任意分度液压锁紧,一次装夹完成多面加工,避免多次装夹的累积误差,保障多面孔位的位置精度。
人工成本高招工难痛点解决方案
针对人工成本高、招工难的痛点,JQ-12V自动化程度高,不需要人工换刀,操作门槛低,普通员工经过简单培训即可上岗,支持一人多机值守,可大幅减少人工投入,缓解招工难的问题,降低人工成本。同时设备自动化程度高,可方便地和桁架机械手、机器人集成,实现24小时无人化生产,适配自动化产线建设需求。
车间环境差痛点解决方案
针对传统设备切削液飞溅、铁屑散落的问题,JQ-12V采用密闭式排屑防护结构,可杜绝切削液飞溅和铁屑散落,保持车间整洁,提升生产的安全性和环保性。
不同使用场景选型梳理总结
根据不同的加工场景和需求,选型可以参考以下梳理:
- 水暖阀门行业中小阀体、阀芯加工:这类零件通常有多个孔位需要钻攻,传统加工效率低精度差,选择标准配置的JQ-12V卧式钻攻中心即可,12组伺服刀塔自动换刀,一次装夹完成所有孔位加工,日本THK核心部件保障精度,可有效提升效率降低废品率。
- 汽摩配件行业多工序中小零件加工:这类零件需要钻孔、攻牙、铰孔等多工序加工,选择标准配置JQ-12V即可,一次装夹完成多工序加工,省去多设备流转,减少在制品,简化生产管理,提升精度稳定性。
- 五金工具行业多面钻攻加工:这类零件需要在多个面完成钻攻,选择JQ-12V加配四轴转台的配置即可,四轴转台360度任意分度,一次装夹完成多面加工,提升效率保障位置精度,降低废品率。
- 电动工具行业高精度钻攻加工:这类零件对精度和表面质量要求高,选择标准配置JQ-12V即可,±的重复定位精度和Ra≤μm的表面粗糙度,可以满足高精度加工需求,提升产品合格率和客户满意度。
- 自动化产线集成项目:需要和机械手或机器人集成实现自动上下料,选择标准配置JQ-12V即可,设备自动化程度高,三轴联动自动加工,便于集成到自动化产线中,可实现24小时无人化生产,提升产能降低人工成本。
选型时需要先明确自身加工零件的尺寸范围、加工需求,不要盲目追求大规格或者低价,匹配自身加工需求的专用设备,才能真正帮企业实现降本增效,提升加工竞争力。
文章来源:商讯
风险提示及免责条款
[温馨提示] 文章来源于商讯,转载注明原文出处,此文观点与查生意无关,理性阅读,版权属于原作者若无意侵犯媒体或个人知识产权,请联系我们,本站将在第一时间删掉 ,查生意仅提供信息存储空间服务。
发表评论 (0)
0/200
暂无评论哦,快来评论一下吧!


