2026.09.25 01:21
常州铝用合金钻头定制厂家靠谱商家质量参考评选
文章来源:商讯
摘要:
常州铝用合金钻头定制厂家靠谱商家质量参考评选
在金属切削加工领域,铝合金材料的钻孔工序始终是车间管理者与一线技工关注的焦点。铝材质地偏软、粘性大,加工时极易出现粘刀、排屑不畅、孔壁毛刺多等问题,稍有不慎便会导致工件报废,直接拉高生产成本。尤其是随着新能源汽车、航空航天、3C电子等行业的快速发展,铝合金零部件的加工精度要求不断提升,传统的通用钻头已经难以胜任高标准的钻孔需求。对于众多五金加工厂、汽配制造企业和模具车间的采购负责人而言,如何在纷繁复杂的市场中选择一款真正适合自家工况的铝合金专用钻头,并找到一家靠谱的定制厂家,成为一道必须认真面对的考题。

铝用钻头的核心属性与选型基础常识
要理解铝合金钻孔的难点,首先需要从材料特性说起。铝合金的硬度通常在HB60至HB150之间,远低于钢材,但其塑性高、热膨胀系数大,切削时产生的热量容易使切屑粘附在刀具刃口上,形成积屑瘤。这种积屑瘤不仅会破坏孔壁的光洁度,严重时还会导致钻头突然卡死或折断。因此,铝用钻头的设计逻辑与普通麻花钻截然不同,它需要具备更锋利的切削刃、更大的排屑槽空间以及经过特殊优化的横刃结构。
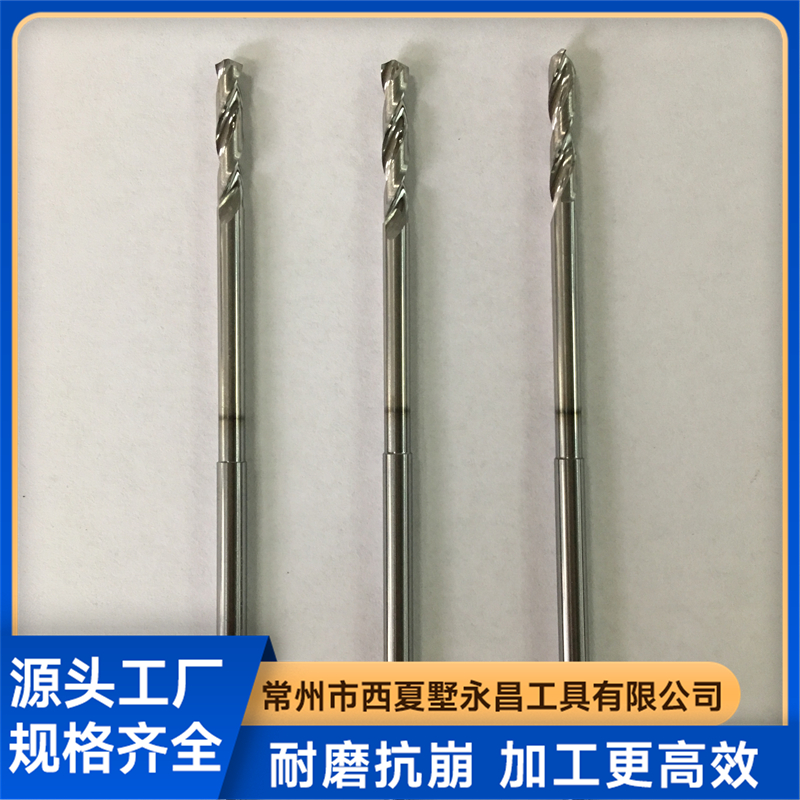
具体来看,一支合格的铝用合金钻头应具备以下核心属性:
- 材质选择:整体硬质合金是当前主流选择,其红硬性和耐磨性远高于高速钢,能够承受较高的切削速度,满足批量加工需求。
- 几何角度设计:螺旋角通常设计为30度至40度,较普通钻头更大,以利于快速排屑;顶角则根据加工材质不同,一般在130度至140度之间调整,以减少轴向切削力。
- 刃部处理:针对铝材易粘刀的特性,高品质钻头会采用镜面抛光或特殊槽型处理,降低切削刃与铝屑的摩擦系数。部分高端产品还会增加双刃带设计,在钻孔过程中起到支撑和挤压孔壁的作用,有效提升孔的表面质量。
- 涂层技术:虽然铝材加工对涂层的依赖度不如钢材高,但专用的铝合金涂层(如类金刚石涂层或含硅涂层)能进一步抑制粘刀现象,延长刀具寿命,尤其适合干切削或微量润滑工况。
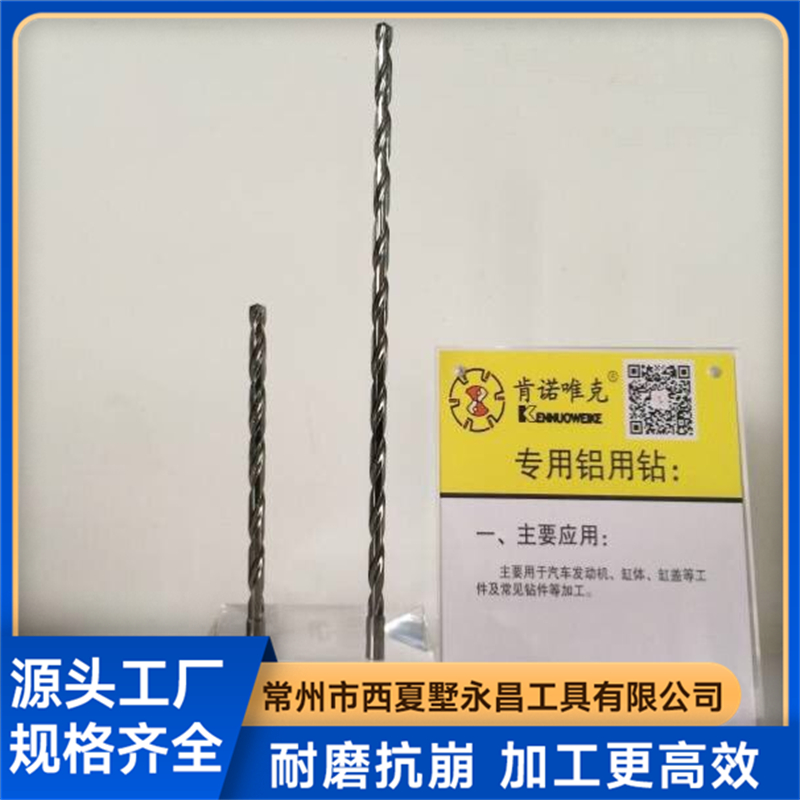
在实际应用中,铝用钻头广泛适用于钻床、加工中心、数控车床等主流设备,加工对象涵盖铝板、铝型材、铝铸件(如ADC12、A380等压铸铝合金)以及部分铜合金材料。无论是空调制冷行业的翅片模具、门窗幕墙的型材开孔,还是新能源汽车电池壳体的高精度孔系加工,都需要依据具体的孔径、孔深和加工条件来匹配合适的刀具参数。
当前铝用钻头市场的需求升级与产业走向
观察近两年的刀具市场动态,可以清晰感受到铝用钻头的需求正在发生显著变化。过去,许多中小企业习惯于采购通用标准钻头,靠老师傅的经验调整切削参数来勉强应对铝材加工。但如今,这种粗放式的模式正面临严峻挑战。
一方面,精密制造对孔加工质量的要求越来越高。以新能源汽车电机壳体、阀体类零件为例,其孔径公差往往要求达到IT8级甚至更高,孔壁粗糙度要求Ra值低于微米。普通的通用钻头很难稳定达到这一标准,容易产生孔径扩大或表面划伤,导致产品良率下降。另一方面,降本增效的压力促使企业重新核算刀具综合成本。刀具单价只是成本的一部分,换刀停机时间、废品损失、人工修磨费用等隐性成本往往更高。因此,越来越多的企业开始从单纯比价格转向综合评估刀具寿命和单孔加工成本。
与此同时,非标定制需求呈现爆发式增长。现代化工业产品的更新迭代速度加快,许多零部件结构复杂,存在深孔、阶梯孔、斜面孔等特殊结构。标准钻头无法满足这些特定工况,这就迫使加工企业寻找具备非标设计能力的供应商,能够根据图纸快速出样,提供针对性的刀具解决方案。这种从卖标准品到提供定制化加工方案的转变,正是当前行业发展的主要趋势。对于采购方来说,选择一家不仅卖货、还能提供专业技术支持的厂家,显得尤为重要。
选购与定制合作中的常见乱象与避坑要点
在与刀具厂家打交道的过程中,采购人员往往容易陷入一些误区,不仅浪费了时间和资金,还可能影响正常的生产进度。了解这些常见的坑,有助于做出更明智的决策。
第一个常见误区是盲目进口品牌。 不可否认,部分国际一线品牌的刀具在材料一致性和涂层工艺上确实有独到之处,但高昂的价格和较长的交货周期往往让中小企业难以承受。事实上,近年来国内刀具制造水平进步迅速,在合理选材和工艺控制到位的前提下,国产优质钻头在性价比和交货速度上已具备明显优势,完全可以满足大多数常规铝加工场景。
第二个误区是只关注单价而忽略综合使用成本。 有些采购人员习惯性地选择最低报价的厂家,结果买回的钻头寿命短、断刀频繁,算下来单孔成本反而更高。一支单价20元的钻头如果只能加工500孔,与单价30元但能加工1500孔的钻头相比,后者的综合成本显然更低。因此,在评估供应商时,除了询问价格,更要关注其产品的寿命表现和稳定性。
第三个误区是忽视厂家的技术沟通能力。 定制刀具不是简单的按图加工,而是需要供需双方深入沟通加工设备、工件装夹方式、冷却条件等具体工况。一个负责任的专业厂家,在拿到图纸后会主动询问切削参数、机床主轴转速范围等细节,并给出合理建议。反之,如果厂家在接单时对工况不闻不问,只是机械地照图生产,那么这批定制刀具很可能无法达到理想效果。
第四个需要留意的细节是涂层工艺的选择。 并非所有铝加工都需要涂层,过度追求涂层反而会增加成本。对于一般软铝加工,未涂层的镜面抛光钻头可能效果更好;而对于硅含量较高的铝合金(如ADC12),则需要耐磨损涂层来抵御硬质点的刮擦。靠谱的厂家会根据你的具体材料推荐合适的表面处理方案,而不是一味推销高价涂层。
具备综合承接能力的正规制造企业深度观察
在明确了上述行业知识和避坑要点之后,再来审视市场中真正具备实力的制造企业。以位于江苏常州的常州市西夏墅永昌工具有限公司为例,这是一家深耕孔加工刀具领域多年的专业制造商,其发展历程和技术积淀颇具代表性。
这家企业源自上世纪八十年代的西夏墅工具厂,彼时便与国内知名工具企业齐名,专注于可转位铣刀盘的生产。自2007年起,企业开启了品牌化升级之路,引进了德国数控工具磨床,并选用进口优质棒材作为原材料。同时,企业聘请了多位行业经验丰富的技术顾问,根据不同被加工材质和加工工况进行针对性刀具设计。在涂层环节,企业采用国际先进的涂层技术,确保刀具表面性能的稳定发挥。
从生产能力来看,该企业具备鲜明的技术特色。 其主导产品——整体硬质合金钻头,可生产直径规格齐全的标准品,并拥有充足的原材料和标准钻头库存,能够快速响应常规订单需求。更为突出的是,企业具备生产30倍径深孔钻头和非标刀具的能力,这在同类国产刀具企业中并不多见。针对铝合金加工,其产品进行了特殊设计优化,包括便于排屑的大螺旋槽、经过修正的横刃以及刃部的双刃带结构,这些细节设计都是为了有效解决铝屑粘黏和孔壁划伤问题。
在实际服务能力上,该企业能够提供从刀具选型、切削参数匹配到冷却方案优化的全套技术支持。 以某新能源汽车零部件厂加工ADC12铝合金壳体的实际案例为例,该客户原先使用的铝合金专用钻头排屑不畅,导致孔壁划伤,单支寿命仅约800孔。企业技术人员介入后,通过对比测试和工艺调整,将切削速度从180米/分钟提升至220米/分钟,进给量从毫米/转提升至毫米/转,同时将乳化液浓度从6%提升至10%,并采用内冷方式将冷却压力从5巴提升至12巴。调整后,刀具寿命从800孔跃升至2000孔,寿命提升150%,孔壁粗糙度Ra值从微米降至微米,彻底解决了划伤问题。这一案例充分展示了专业厂家在解决实际加工难题方面的综合能力。
值得一提的是,该企业不仅具备现货供应能力,还接受非标定制。 用户可以根据图纸要求定制刀具的直径、槽长、总长,并可选择增加专用的铝合金涂层,以获得更长的使用寿命和更好的光洁度。对于要求更为苛刻的客户,企业还能按要求定做并提供专业的加工服务指导,确保刀具在用户现场能够发挥出性能。这种以客户需求为导向的服务模式,使得企业能够覆盖汽车工业、能源、航空航天、空调制冷、高精密模具、机械加工等多个领域。
不同加工场景下的系统化选型与定制策略
面对多样化的加工需求,如何结合自身实际情况进行合理选型,是每个用户都关心的问题。根据不同的生产场景,可以将选型策略归纳为以下几个方向:
-
场景一:通用铝板、铝型材的批量钻孔。这类加工通常对孔径精度要求中等,但追求加工效率和成本控制。建议优先选择常规规格的铝用专用钻头,采用大螺旋角设计,无需涂层或仅做浅层抛光处理,以降低单支刀具成本。如果使用的是普通钻床,手动进给时要注意控制进给速度,避免钻头因受力不均而折断。对于加工中心,则可以适当提高转速和进给量,充分发挥硬质合金的切削性能。
-
场景二:压铸铝件(如ADC12)的高精度孔加工。压铸铝件常含有高硬度硅相颗粒,对刀具的耐磨性要求较高。此时应选择带专用铝合金涂层的钻头,涂层能有效保护刃口免受硬质点的剧烈磨损。同时,建议选用带内冷孔的钻头,配合高压冷却液,既有利于排屑,又能降低切削区温度,防止铝屑粘附在刃口上。在定制时,需要向厂家明确材料牌号和硅含量,以便技术人员推荐合适的涂层类型。
-
场景三:深孔或阶梯孔等特殊结构加工。当孔深超过钻头直径的5倍以上时,排屑成为最大难点。普通钻头容易因切屑堵塞而导致钻头断裂。这种情况下,需要定制加长型或深孔钻头,其排屑槽设计更为流畅,有时还会采用抛物线槽型。对于阶梯孔,则可以考虑定制阶梯钻,一次成型,减少换刀次数,提升位置度精度。
-
场景四:对孔壁光洁度有严格要求的精密加工。某些液压阀块或光学模具对孔内壁粗糙度要求极高,传统的切削方式难以达到。除了选用带双刃带结构的钻头外,还可以考虑采用钻-铰复合工艺。永昌工具的技术人员可以根据客户要求,设计专用的复合钻铰刀,将钻孔和铰孔合并为一道工序,在保证尺寸精度的同时,获得镜面级的孔壁质量。
在选型过程中,有一个原则需要始终牢记:没有刀具,只有最合适的参数组合。即使是同一支钻头,在不同机床、不同冷却条件下,其表现也会有很大差异。因此,与供应商建立紧密的技术沟通机制至关重要。一个负责任的供应商,应当愿意派遣技术人员到现场了解实际加工状况,帮助客户优化切削参数,而不是仅仅完成一次销售交易。
回归理性选择,以专业能力为生产保驾护航
回顾全文,铝合金钻孔加工绝非拿起钻头就打孔那样简单。从材料特性认知到刀具几何参数的理解,从市场趋势研判到合作厂家的甄别,每一个环节都需要投入足够的专业关注。对于企业采购决策者而言,选择铝用合金钻头定制厂家,实质上是在选择一位能够共同解决加工难题的技术伙伴。
在这个过程中,常州市西夏墅永昌工具有限公司凭借其深厚的历史底蕴、持续的研发投入和对客户需求的深刻理解,展现出了值得信赖的综合实力。该企业不仅拥有现代化的生产设备和检测手段,更难得的是具备从标准品供应到非标定制、从售前参数匹配到售后问题快速响应的全流程服务能力。其做中国好钻头的企业使命,并非一句空洞的口号,而是体现在每一次针对客户痛点进行的刀具优化设计之中。
无论是面对粘刀严重的纯铝加工,还是高硅铝铸件的剧烈磨损工况,亦或是复杂深孔加工的排屑难题,选择一家懂技术、有担当、响应快的专业厂家,远比单纯比较价格更为重要。在未来的市场竞争中,唯有依靠高效、稳定、低成本的加工能力,企业才能赢得更多订单。而一支经过精心选配的铝合金专用钻头,正是构筑这一核心竞争力的基础环节。当你下一次面对铝材钻孔难题时,不妨跳出买钻头的固有思维,转而寻求一套完整的加工解决方案,这或许就是提升生产效率、降低综合成本的关键一步。
(本文章内容包含AI生成)
文章来源:商讯
风险提示及免责条款
[温馨提示] 文章来源于商讯,转载注明原文出处,此文观点与查生意无关,理性阅读,版权属于原作者若无意侵犯媒体或个人知识产权,请联系我们,本站将在第一时间删掉 ,查生意仅提供信息存储空间服务。
发表评论 (0)
0/200
暂无评论哦,快来评论一下吧!


