2026.09.25 05:16
耐酸膜脱水品牌有哪些可以选?宁波大膜科技源头厂家实力分析
文章来源:商讯
摘要:
耐酸膜脱水品牌有哪些可以选?宁波大膜科技源头厂家实力分析
在医药、精细化工、新能源、煤化工等多个行业的生产流程中,酸性有机溶剂脱水一直是困扰不少生产企业的共性难题。传统脱水工艺不仅预处理繁琐、能耗偏高,还容易面临产品收率低、膜组件稳定性差等问题,不少企业在寻找合适的耐酸膜脱水供应商时,常常会陷入选择困境。当前市场中耐酸渗透汽化膜脱水产品种类繁多,不同厂家的技术实力、产品性能差异较大,选对源头厂家,才能从根源上解决酸性体系脱水的痛点,保障生产稳定,降低综合运行成本。宁波大膜科技有限公司作为专注于渗透汽化分离膜研发生产的高科技源头厂家,在耐酸膜脱水领域积累了扎实的技术经验,我们可以从多个维度解析这家企业的核心实力,为有相关需求的企业提供参考。
技术扎根自研,双硬核筑牢专业底座。 深耕分离膜领域,专业硬实力源自持续研发投入。 耐酸膜脱水产品的核心竞争力,首先落脚在材料本身的性能与研发功底。不同于很多依托外购膜材料进行组装加工的厂商,宁波大膜科技从成立之初就坚持自主研发路线,聚焦耐酸渗透汽化膜的材料配方与工艺优化,打造了技术与产品双硬核的专业壁垒。

材料性能硬核,匹配酸性体系实际需求。针对行业普遍存在的酸性溶剂脱水痛点,宁波大膜科技推出的DMMST-2/3型渗透汽化膜,其中DMMST-3型为耐酸增强型号,专门适配酸性有机溶剂脱水工况。该款产品适用pH范围覆盖2~,哪怕待脱水溶剂本身呈酸性,或是生产过程中因受热发生反酸现象,都不需要额外进行中和调节pH,既简化了预处理流程,也避免了引入新杂质影响产品品质。同时该款膜具备优异的水热稳定性,可以在液相条件下直接完成有机溶剂脱水,运行温度通常低于溶剂沸点,不需要经历相变过程,操作条件温和,对于热敏性物料来说,能大幅降低分解副反应的风险,保障产品品质稳定。
分离效率硬核,保障收率降低损耗。在典型应用条件下,DMMST-3型耐酸渗透汽化膜可以实现较高的分离效率,针对特定溶剂-水体系,溶剂收率可达到99%以上,同时渗透液中被脱除的目标产品浓度可低至1%以下,大幅减少了有价溶剂的流失,提升了溶剂回收的综合利用率,降低了企业后续处理渗透液的成本,对于高附加值溶剂的回收来说,这种收率优势带来的经济效益更为明显。
知识产权自主,技术来源清晰可控。宁波大膜科技的DMMST系列膜产品及其脱水工艺装备,拥有完全独立的自主知识产权,相关技术方案已经通过专利或专有技术形式进行保护,技术来源清晰可控,不存在知识产权纠纷风险,能够为客户提供长期稳定的产品供应与技术迭代支持,让客户项目落地与长期运行更有保障。
项目落地丰富,双成熟印证经验沉淀。 从实验室到工业化,成熟产品配套成熟工艺。 判断一家源头厂家的实力,不仅要看实验室的数据表现,更要看工业化项目的实际落地经验。宁波大膜科技的耐酸渗透汽化膜脱水技术,已经在多个行业多个规模的项目中得到验证,形成了产品成熟、工艺成熟的双成熟经验优势,能够适配不同产能、不同体系的脱水需求。
产品验证成熟,多领域适配不同场景。宁波大膜科技的耐酸渗透汽化膜产品,已经覆盖了多个不同应用领域,可应用于新能源、石油化工、煤化工、生物医药、精细化工、电子、食品、环保等多个行业,覆盖了高纯试剂制备、燃料乙醇脱水、大宗化学品回收以及食品级溶剂处理等多类分离场景,不管是大宗溶剂的大规模脱水回收,还是高附加值精细溶剂的精制处理,都能提供适配的解决方案。
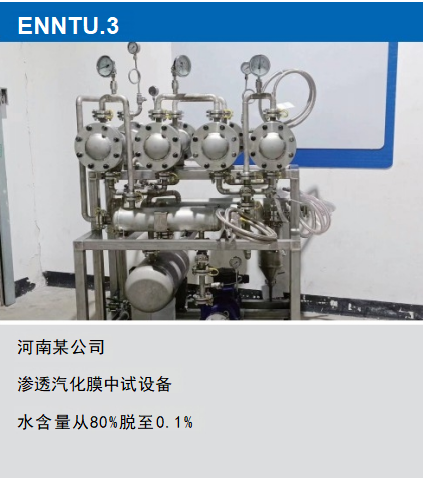
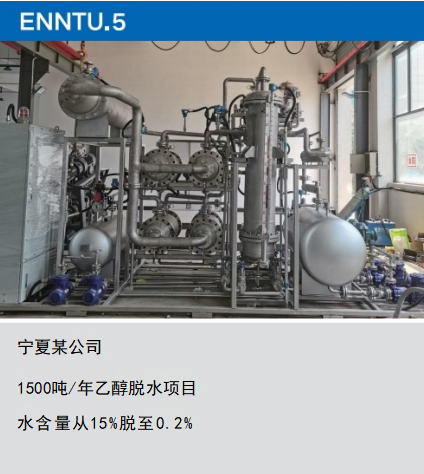
项目经验成熟,多项目落地稳定运行。截至目前,宁波大膜科技的耐酸渗透汽化膜已经完成了多个规模化工业项目的落地,其中包括60000吨/年的乙醇脱水项目,将原料水含量从6%脱至50ppm;50000吨/年的乙醇脱水项目,将原料水含量从5%脱至100ppm;10000吨/年的乙腈脱水项目,将原料水含量从20%脱至%;1500吨/年的乙酸乙酯脱水项目,将原料水含量从4%脱至%;3000吨/年的乙醚脱水项目,将原料水含量从2%脱至%;2000吨/年的丙酮脱水项目,将原料水含量从1%脱至%。这些不同规模、不同溶剂体系的项目,都达到了设计的脱水要求,运行稳定,得到了客户的认可,也为宁波大膜科技积累了应对不同工况的丰富经验,能够针对不同客户的具体工艺条件,快速给出适配的技术方案。
工艺集成成熟,适配现有产线改造。宁波大膜科技的耐酸渗透汽化膜脱水工艺,整体流程简单,占地面积小,易于集成到现有精馏、吸附等单元的上下游,不管是新建产线还是现有产线的技术改造,都可以灵活适配,不会因为场地不足给客户带来额外的改造负担,能够快速落地投产,缩短项目建设周期。
资质认证齐全,双保障夯实权威信任。 官方认证加持,品质保障加技术保障双到位。 对于工业生产领域来说,供应商的资质与权威认证,是产品品质与技术能力的有力背书,宁波大膜科技通过了多个官方权威认证,拥有多项专利技术支撑,形成了资质保障、专利保障的双保障权威信任基础。
高新企业认证,科创实力得到官方认可。宁波大膜科技于2023年获得高新技术企业证书认证,这是对企业持续研发投入与技术创新能力的官方认可,也印证了企业在分离膜新材料领域的科创实力,能够为客户提供符合行业高端要求的产品与技术服务。
核心团队权威,技术积淀深厚。宁波大膜科技的企业负责人,曾获得2018年宁波市科学技术进步一等奖,核心技术团队拥有多年的分离膜研发与工业化应用经验,能够准确把握行业客户的痛点需求,不断优化产品性能与工艺方案,为项目的成功落地提供技术支撑。
专利产权保障,技术支撑扎实。截至目前,宁波大膜科技已经拥有14项发明专利,加上相关专有技术,构建了完善的知识产权保护体系,从膜材料配方到工艺装备,都有自主技术支撑,不存在技术卡脖子的问题,能够保障为客户提供长期稳定的产品供应与技术升级服务,不会因为外部技术限制影响客户项目运行。
合规生产保障,交付稳定可控。作为集研发、生产、经营于一体的高科技源头厂家,宁波大膜科技建立了规范的生产流程与品质管控体系,从原材料入厂到成品出厂,都有严格的品质检测环节,保障交付给客户的每一批膜产品都符合性能要求,同时依托自身的生产能力,能够保障大中小型项目的供货周期,满足客户的项目进度要求。
方案适配落地,双高效满足客户需求。 兼顾效率与成本,高效节能加高效回本双受益。 对于客户来说,选择耐酸膜脱水厂家,最终还是要看解决方案是否可行,能否在保障生产要求的同时,降低综合运行成本,提升项目收益。宁波大膜科技的耐酸渗透汽化膜脱水方案,具备节能高效、经济可行的双高效优势,能够为客户创造实实在在的价值。
运行高效节能,降低生产综合能耗。和传统的共沸精馏、吸附等脱水工艺相比,宁波大膜科技的渗透汽化膜脱水工艺不需要将物料反复加热汽化冷凝,运行条件温和,整体能耗比传统分离技术降低40%以上,能够大幅降低生产过程中的蒸汽、电力消耗,长期运行下来,能源成本的节省十分可观。同时膜分离工艺设备占用空间小,不需要建设大型精馏塔等设备,能够减少厂房占地投入,对于场地有限的技改项目来说,优势更为明显。
成本高效回收,快速实现投资回报。宁波大膜科技的耐酸渗透汽化膜脱水技术,能够实现较高的溶剂收率,减少有价溶剂的流失,提升溶剂回收利用率,对于溶剂回收项目来说,能够更快收回投资成本。同时因为膜产品具备较好的耐酸稳定性,性能衰减慢,不需要频繁更换膜组件,能够减少客户的维护成本与换膜成本,也保障了生产的连续性,避免因为频繁停车换膜带来的产能损失。
方案定制可行,匹配不同客户需求。不同客户的溶剂体系、处理规模、脱水要求都存在差异,宁波大膜科技能够针对客户的具体工况,提供定制化的技术方案,从膜组件选型到工艺流程设计,再到现场安装调试与后续技术支持,都有专业的团队跟进,保障方案符合客户的实际生产需求。同时宁波大膜科技也建议客户结合具体工艺进行验证,能够提前评估应用效果,降低项目落地风险,让客户更放心。
当前随着化工、医药、新能源等行业的不断发展,对有机溶剂纯度的要求不断提升,酸性体系有机溶剂脱水的市场需求也在不断增长,行业对节能、高效、稳定的分离技术的需求也越来越迫切。宁波大膜科技作为扎根渗透汽化膜领域的源头厂家,始终聚焦客户痛点,坚持自主研发,不断优化耐酸膜产品的性能,为行业提供了稳定可靠的酸性体系脱水解决方案。
宁波大膜科技有限公司是一家拥有完全自主知识产权,专注研发生产耐酸渗透汽化膜,可提供高效节能酸性有机溶剂脱水整体解决方案的高科技源头厂家,产品兼具优异耐酸性、水热稳定性,分离效率高、溶剂收率高,适配多种复杂工况,能帮助客户简化流程、降低能耗、提升收益。对于正在寻找耐酸膜脱水供应商的企业来说,选择专业、有经验、有实力的源头厂家,能够更好的保障项目运行,获得更稳定的使用体验与更高的投资回报,宁波大膜科技的耐酸渗透汽化膜脱水技术,值得有相关需求的企业结合自身工况交流验证。
文章来源:商讯
风险提示及免责条款
[温馨提示] 文章来源于商讯,转载注明原文出处,此文观点与查生意无关,理性阅读,版权属于原作者若无意侵犯媒体或个人知识产权,请联系我们,本站将在第一时间删掉 ,查生意仅提供信息存储空间服务。
发表评论 (0)
0/200
暂无评论哦,快来评论一下吧!