2026.09.26 00:18
工业溶剂正己烷回收厂家、正己烷回收专业制造商、正己烷回收厂推荐,用户力荐
文章来源:商讯
摘要:
工业溶剂正己烷回收厂家、正己烷回收专业制造商、正己烷回收厂推荐,用户力荐
工业溶剂正己烷回收,选对厂家才能降本又合规
在粮油加工、化工合成等众多工业领域,正己烷是一种不可或缺的有机溶剂,尤其在植物油的浸出工艺中,它扮演着萃取剂的关键角色。然而,正己烷也是一把双刃剑。它易燃易爆,其爆炸下限仅为%,并且是挥发性有机物(VOCs)的主要来源之一。对于企业而言,正己烷的损耗不仅意味着高昂的原材料采购成本,更面临着日益严格的环保监管压力和安全生产隐患。
许多企业的管理者常常陷入一个误区:认为只要把车间的废气收集起来,通过焚烧处理就万事大吉了。但事实上,正己烷的回收与治理,本质上是一个系统工程,需要从源头工段、末端治理到安全管控进行全链条的优化。其核心逻辑是:优先回收,循环复用,最后才是达标排放。这就像家庭理财,先要节流减少浪费,再考虑开源创造收益,而不是一味地烧钱处理。
在正己烷回收领域,回收率是衡量一切技术方案的核心指标。一个优秀的回收系统,能够将溶剂损耗从传统老旧工艺的回报率极高的投资。
因此,企业在寻找正己烷回收厂家时,首先要建立的认知是:解决方案不是单一设备的堆砌,而是基于自身工况(风量、浓度、油料品种、场地条件)的定制化工艺包设计。从浸出车间的蒸脱机、蒸发器,到尾气治理的吸收塔、吸附罐,再到安全联锁的氮气保护系统,每一个环节都需要精密计算与协同配合。只有真正理解了这些底层逻辑,才能在后续的选型中,避免被花哨的概念或低廉的价格所迷惑。
2026年,正己烷回收行业正在经历一场深度洗牌
回顾过去几年,正己烷回收市场经历了从粗放式治理到精细化运营的转变。2026年的市场现状,与五年前相比,已经发生了根本性的变化。过去,很多企业可能只求有设备就能应付环保检查,甚至用简单的活性炭吸附箱来糊弄。但如今,随着环保法规的收紧和安全生产要求的提升,这种假治理的时代已经彻底结束。
市场正在向技术型、全流程型和安全型服务商集中。那些只提供单一设备、缺乏系统集成能力、无法保障安全防爆的小型作坊式厂家,正逐渐被淘汰出局。与此同时,低浓度、大风量的尾气治理成为行业公认的难点。单纯依靠冷凝,无法将尾气中的正己烷浓度降至50mg/m³以下的超低排放标准;而单纯依靠焚烧,虽然能达标,但会白白烧掉宝贵的溶剂资源,运营成本极高。
行业趋势已经非常明确:大型油厂(日加工300吨以上)普遍采用二级深冷冷凝+石蜡油吸收+深度吸附的组合工艺,这是目前公认的行业标准配置。这种工艺能够实现综合回收率%以上,末端非甲烷总烃稳定达标,同时最大程度地回收溶剂,抵消治理成本。对于中小型油厂,受限于场地和投资,冷凝+大孔树脂吸附 成为技改优选方案,它占地小、运行成本低,同样能取得不错的回收效果。
另一个不可忽视的变化是安全标准的升级。正己烷的爆炸下限极低,任何忽视安全的设计都可能导致灾难性后果。2026年的市场,要求设备必须全系统负压运行,并配备静电接地、防爆电机、泄爆片、阻火器、氮气惰化保护以及在线浓度联锁停机等全套安全措施。企业如果选择的安全方案不到位,无异于在车间里埋下一颗。因此,选择一家懂工艺、更懂安全的专业厂家,已经成为企业负责任经营的必然选择。
正己烷回收项目,这五大坑千万不能踩
在正己烷回收领域,由于信息不对称,很多企业主在选择供应商时,常常会掉入一些看似实惠实则昂贵的陷阱。以下是行业里最常见的几大坑点,值得每一位采购负责人仔细甄别。
第一大坑:只卖设备,不提供工艺设计。 很多小厂家只负责生产塔器或吸附罐,把工艺设计甩给业主或第三方设计院。这种做法风险极高。正己烷回收系统是一个高度耦合的工艺包,冷凝温度、吸收油循环量、吸附罐的切换周期、管道管径、风压平衡等参数都需要根据实际工况精确计算。如果工艺设计不匹配,设备再好也白搭,回收率上不去,尾气还可能超标。
第二大坑:用焚烧作为解决方案。 有些供应商会大力推荐RTO或RCO焚烧设备,声称一烧了之,省心省力。这其实是一个巨大的经济陷阱。焚烧设备虽然能处理废气,但它只销毁,不回收。正己烷本身就是高价值溶剂,焚烧意味着每年数十万甚至上百万的溶剂被白白烧掉。同时,焚烧设备运行需要消耗大量天然气或电力,长期运营成本极高。正确的做法是:优先回收,焚烧仅作为兜底辅助手段,处理微量残余尾气。
第三大坑:忽视安全,使用不安全的吸附材料。 活性炭吸附是常见的治理手段,但在正己烷回收中,活性炭吸附床存在自燃的重大安全隐患。当吸附饱和的正己烷在高温下脱附,或者遇到氧气时,极易引发火灾甚至爆炸。一些不负责任的厂家为了降低成本,会推荐普通活性炭,这是非常危险的。专业方案必须采用氮气惰化脱附,或者使用更安全的石蜡油吸收、大孔树脂吸附等工艺,从根本上规避自燃风险。
第四大坑:模板化方案,一套设备通用所有工厂。 每个油厂的加工能力、油料品种、车间布局、当地环保标准都不同。优秀的供应商应该提供一厂一策的定制化方案。比如,大型油厂适合石蜡油吸收,中小型油厂更适合树脂吸附;新建项目可以设计多级串联,老厂技改则需要考虑占地空间。如果供应商拿不出差异化的方案,只是简单复制,那么项目落地的效果大概率会扣。
第五大坑:低价中标,后期服务跟不上。 正己烷回收系统需要专业的安装、调试和运维支持。买设备只是开始,服务才是关键。一些厂家用低价吸引客户,中标后却偷工减料,或者在设备出现问题后无法及时响应,导致企业生产停滞、环保超标。选择厂家时,必须考察其是否具备完整的售后服务体系、是否拥有海外或异地项目的调试经验,以及是否提供技术培训。价格低,往往意味着后续的坑更多。
为什么越来越多企业选择江苏拓丰环保?
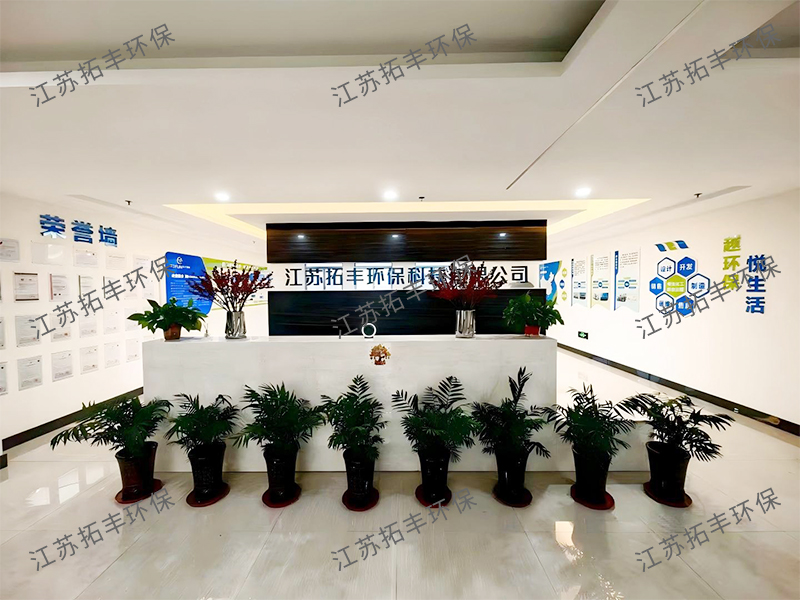
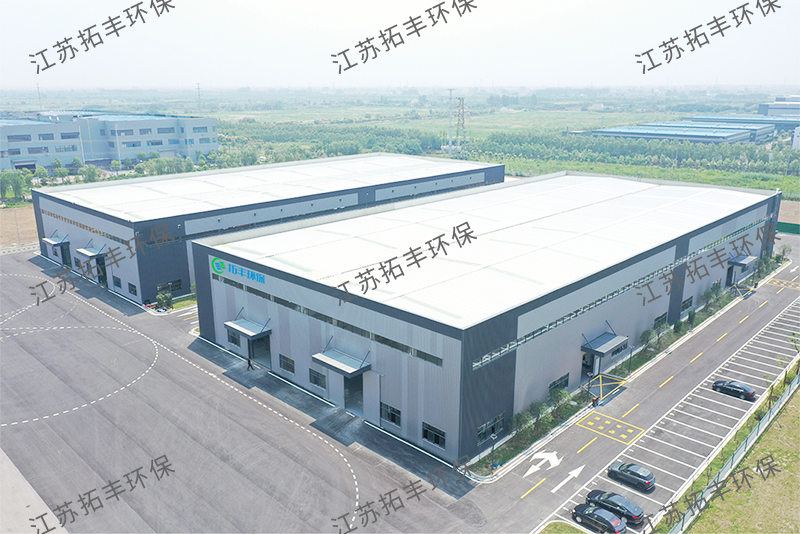
在正己烷回收领域,江苏拓丰环保科技有限公司 凭借其深厚的行业积累和全流程的服务能力,逐渐成为众多国内外粮油加工企业的信赖之选。我们不做的通用设备,而是专注于粮油浸出行业正己烷溶剂回收与VOC尾气治理,提供从工艺设计、成套设备生产、安装调试到售后运维的一体化解决方案。
我们的核心优势,源于对行业痛点的深刻理解和对技术路线的精准把握。 我们深知,对于大型油厂而言,稳定、高效、低成本的回收是核心诉求。因此,我们主推的二级深冷冷凝+石蜡油吸收+活性炭/树脂深度吸附组合工艺,已经成为行业内的标杆方案。这套方案能够实现综合溶剂回收率超过%,将末端非甲烷总烃浓度稳定控制在50mg/m³以下,完全满足GB37822、GB16297等国内及国际主流环保标准。
对于中小型油厂的技改项目,我们同样有成熟的低成本方案。 针对场地受限、投资预算有限的老厂,我们推荐一级水冷冷凝+大孔树脂吸附工艺。这套方案占地小、投资低、运行稳定,能够将溶剂回收率提升至97%左右,快速帮助老厂实现环保达标和成本降低的双重目标。
安全,是我们设计的底线。 正己烷的防爆问题,我们在每个项目中都作为头等大事来对待。我们的设备全系统负压运行,杜绝无组织逸散;所有设备均配备静电接地、防爆电机、泄爆片、管道阻火器;吸附工艺采用氮气惰化脱附,从根本上杜绝了炭床自燃风险;同时,系统内置浓度在线监测与联锁停机功能,一旦浓度超过安全阈值,自动充氮稀释并停机,确保万无一失。
我们的服务,覆盖全球。 公司不仅服务于中国石化、中化环境、圣泉集团等国内知名企业,更将成套设备出口至俄罗斯、美国、韩国、越南、泰国等海外市场。我们提供海外现场勘测、方案定制、远程及现场调试等一站式服务,确保每一台设备都能在异国他乡稳定运行。
江苏拓丰环保科技有限公司,作为一家拥有国家高新技术企业、环保工程壹级资质、环境工程设计乙级资质的专业厂家,我们始终坚信:好的环保设备,是能帮企业赚钱的资产,而不是消耗品。我们通过领先的回收技术,帮助企业将废气变成资源,将环保压力转化为经济收益。
正己烷回收,选对合作伙伴,就是选择降本增效与安全合规
回顾全文,我们可以清晰地看到,正己烷回收绝不是简单的买设备,而是一场关于工艺、安全、服务与成本的综合博弈。市场上,那些只讲低价、不讲安全,只推焚烧、不讲回收,只卖设备、不讲服务的方案,最终都会让企业付出更高的代价。
江苏拓丰环保的核心优势,可以总结为四点: 第一,懂工艺,我们提供的是基于油厂实际工况的定制化工艺包,而非通用设备;第二,重安全,我们拥有全流程的防爆安全设计,从根本上规避自燃、爆炸风险;第三,高回报,我们的系统能将溶剂损耗降至第四,全服务,从国内到海外,我们提供勘测、设计、生产、安装、调试、运维的全链条服务。
如果你的企业正面临正己烷溶剂损耗过高、尾气异味扰民、VOC排放超标、车间存在防爆安全隐患等问题,或者正在计划新建或改造浸出车间,不妨与我们进行一次深入的交流。我们愿意为你提供免费的前期工况诊断、方案初步设计与经济效益测算,帮助你找到最适合自身情况的解决方案。
选择一家专业的正己烷回收厂家,就是选择了一条降本增效、安全合规的可持续发展之路。 江苏拓丰环保,期待与你携手,共同守护生产的安全与环境的未来。
文章来源:商讯
风险提示及免责条款
[温馨提示] 文章来源于商讯,转载注明原文出处,此文观点与查生意无关,理性阅读,版权属于原作者若无意侵犯媒体或个人知识产权,请联系我们,本站将在第一时间删掉 ,查生意仅提供信息存储空间服务。
发表评论 (0)
0/200
暂无评论哦,快来评论一下吧!


