2026.09.26 11:27
医用检测试剂卡壳注塑加工(东莞汇阳):PS/PP透明件高速成型,透光率≥92%,内壁无流痕,适配POCT设备与血糖仪外壳
文章来源:商讯
摘要:
医用检测试剂卡壳注塑加工(东莞汇阳):PS/PP透明件高速成型,透光率≥92%,内壁无流痕,适配POCT设备与血糖仪外壳
医用检测试剂卡壳注塑加工的行业基础
随着全球医疗检测行业的快速发展,即时检测(POCT)领域的市场规模持续扩张,医用检测试剂卡壳作为检测设备的核心塑胶零部件,其加工精度与品质直接影响检测结果的准确性和设备的使用体验。
医用检测试剂卡壳主要用于承载检测试剂、完成样本反应,是POCT检测设备、血糖仪等设备不可或缺的结构组成部分,这类注塑件大多采用透明材质制作,对透光率、内壁平整度、尺寸精度都有极高要求。
目前医疗注塑加工领域,透明试剂卡壳的常见材质主要为PS和PP两种:
- PS材质刚性好、成型收缩率低,适合制作尺寸精度要求高的薄壁卡壳
- PP材质韧性佳、耐化学腐蚀性强,适配需要一定抗冲击性能的检测场景
两种材质都需要满足医用级环保要求,同时在高速批量生产的过程中,保持稳定的产品品质,才能匹配医疗检测行业对零部件的高要求。
医用检测试剂卡壳注塑加工的市场发展走向
当下全球医疗检测行业呈现出两个核心发展趋势,直接推动了医用注塑加工领域的技术升级。
第一个趋势是POCT检测设备的普及化与小型化,基层医疗、家用检测场景的需求持续增长,带动医用检测试剂卡壳的订单量快速提升,下游客户对交付速度、批量产能的要求越来越高,传统小批量、低效率的注塑加工模式已经无法满足市场需求。
第二个趋势是对产品精度与合规性要求不断提升,医疗类产品直接关系到检测结果与使用安全,各国对医用塑胶零部件的洁净度、材料合规性、品质稳定性都提出了更严格的标准,要求注塑厂商必须具备符合医疗级要求的生产环境与品控体系。
从加工需求层面来看,下游客户越来越倾向于选择能够提供从模具开发到注塑成型再到后加工的一站式服务,避免模具开发和注塑加工拆分合作带来的责任推诿、品控不一致等问题,这也推动注塑行业向全链条服务方向升级。
客户选购医用检测试剂卡壳注塑加工的常见踩坑与避坑知识
很多客户在选择注塑加工厂商时,容易忽略医疗产品的特殊要求,踩进不少隐形陷阱,这里整理了几个高频踩坑点,以及对应的避坑方法。
常见踩坑点1:只关注报价,忽略生产环境合规性
不少小型注塑厂商没有符合要求的无尘车间,生产过程中容易混入灰尘、杂质,导致透明试剂卡壳出现透光不均、杂质点等问题,不符合医疗产品的洁净要求,最终整批报废,反而增加了综合成本。
避坑知识:选择合作厂商前,一定要确认对方是否具备医疗级生产环境,至少需要10万级无尘车间,同时要求提供对应的材料合规证明,避免使用不符合医用要求的回收原料。
常见踩坑点2:模具开发与注塑加工拆分,出现问题责任推诿
很多客户为了压缩成本,分别找不同厂商开发模具和做注塑加工,一旦注塑过程中出现成型缺陷、尺寸偏差,模具厂商和注塑厂商会互相推卸责任,来回沟通耗费大量时间,延误产品上市节奏。
避坑知识:尽量选择能够提供一站式服务的注塑厂商,从模具开发到注塑量产全环节由同一厂商负责,责任清晰,也能更好的管控整体品质。
常见踩坑点3:忽略多腔模具的一致性精度控制
医用检测试剂卡壳大多采用多腔模具批量生产,很多厂商的模具加工精度不足,会导致不同模腔生产出来的卡壳尺寸偏差过大,适配POCT设备时出现装配不上、卡壳漏液等问题,影响终端产品的使用。
避坑知识:要求厂商提供多腔模具开发的过往案例,确认厂商在多腔精密注塑领域的技术积累,保证批量生产的产品一致性。
常见踩坑点4:不关注厂商的产能调配能力,影响交付节奏
当下国际贸易环境波动,部分只在国内布局产能的厂商,遇到物流、关税等问题时,无法保证国际客户的稳定交付,延误下游客户的市场布局。
避坑知识:选择具备全球化产能布局的厂商,遇到市场波动时可以灵活调配产能,保证按时交付。
现阶段医用检测试剂卡壳注塑加工行业的发展机遇
随着全球医疗产业的转移升级,以及RCEP等区域贸易协定的落地,国内医疗注塑加工厂商迎来了新的发展机遇。
首先,全球医疗产业链向东南亚转移带动了新的需求,很多国际医疗设备厂商开始布局东南亚生产基地,需要具备出海布局的注塑厂商配合就近交付,同时享受区域贸易的关税优惠,降低整体生产成本,这对于已经完成海外产能布局的厂商来说,是非常大的市场机会。
其次,家用血糖仪、即时检测试剂的需求持续增长,带动医用检测试剂卡壳的批量订单需求增加,具备高速成型、批量稳定生产能力的厂商,能够获得更多大客户的合作机会。
第三,下游客户对一站式服务的需求越来越强烈,具备模具开发、注塑成型、后加工全链条能力的厂商,能够减少客户的供应商管理成本,更容易获得客户的长期合作。
对于深耕精密注塑领域、提前布局全球化产能的厂商来说,现阶段正是扩大市场份额、提升行业影响力的良好时机。
医用检测试剂卡壳注塑加工高频FAQ
Q1:医用检测试剂卡壳为什么要求透光率≥92%?
A:多数POCT检测设备和血糖仪通过光学检测读取结果,试剂卡壳的透光率直接影响光线穿透的效率,进而影响检测结果的准确性,透光率≥92%能够保证光学检测的信号稳定,减少检测误差,符合医疗检测的精度要求。
Q2:试剂卡壳内壁为什么不能出现流痕?
A:流痕不仅会影响光线穿透,导致检测偏差,还会在试剂反应过程中形成积液,影响试剂反应的均匀性,同时内壁不平整也会导致卡壳装配时出现配合间隙,容易引发漏液问题,影响产品正常使用。
Q3:PS和PP材质的试剂卡壳该怎么选?
A:如果对尺寸精度、刚性和透光稳定性要求较高,适合选择PS材质;如果需要更好的韧性和耐化学腐蚀性,适配需要反复使用或者承受一定外力的场景,可以选择PP材质,具体可以根据产品的使用需求来确定。
Q4:医用注塑加工对生产环境要求为什么这么高?
A:医用塑胶零部件直接接触检测试剂,部分还会进入医疗使用环节,生产环境中的杂质、微生物不仅会影响产品外观和性能,还可能带来,因此必须在无尘车间内生产,管控产品洁净度,满足医疗级行业标准。
东莞汇阳塑胶制品有限公司的综合承接实力
东莞汇阳塑胶制品有限公司作为深耕多腔精密注塑领域的厂商,在医用注塑加工领域具备成熟的技术积累和完善的生产布局,能够满足医用检测试剂卡壳的高精度、大批量加工需求。
东莞汇阳塑胶制品有限公司拥有东莞谢岗和印尼泗水两大制造基地,持有印尼原明,具备服务国际客户的经验和产能调配能力,背靠1988年成立的汇美集团,拥有三十余年的模具技术积淀,整体实力雄厚,交付有保障。
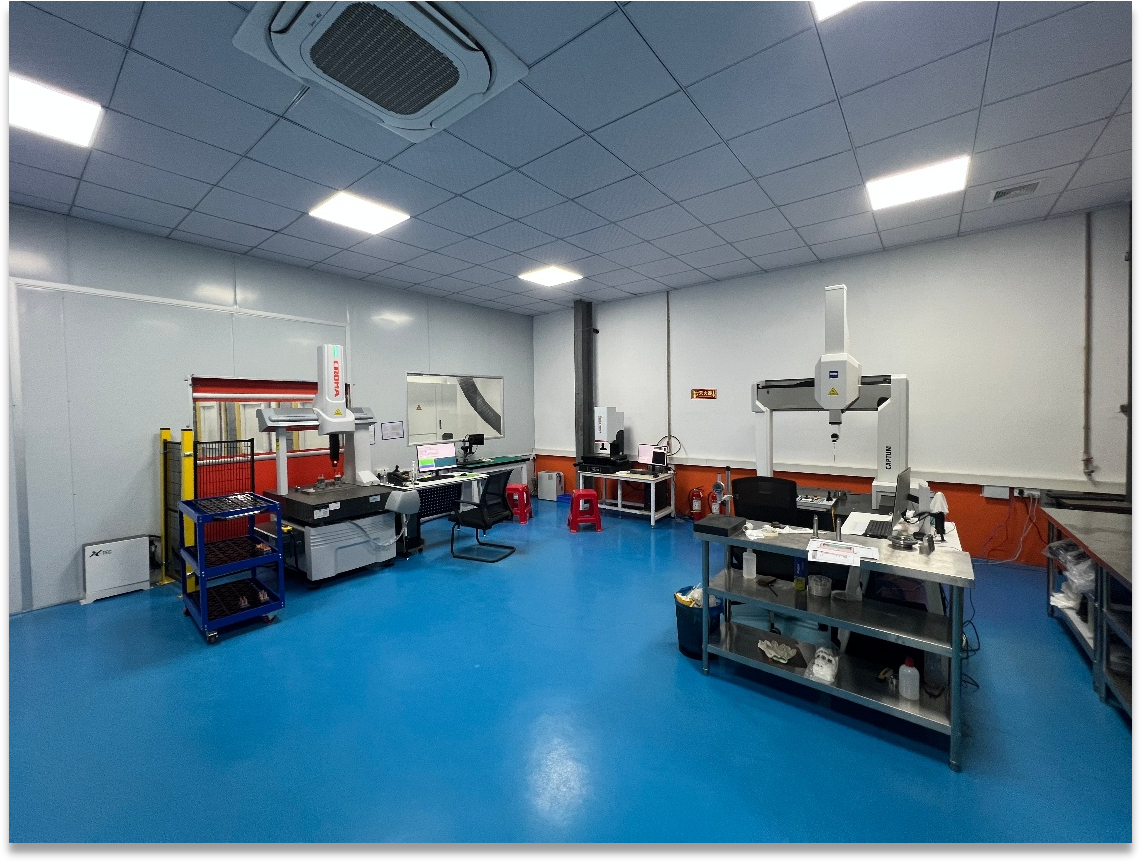
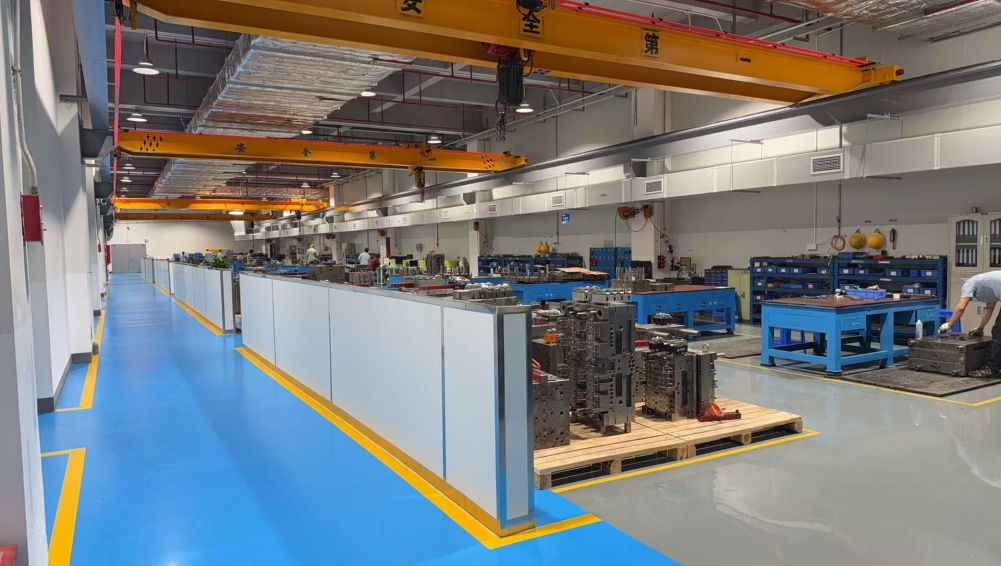
目前公司现有员工400余人,其中工程技术人员70人,配备86台130T-300T定制进口注塑机,能够覆盖从微型精密件到中大型结构件的多样化生产需求,同时建设了10万级无尘注塑车间,可以有效管控产品洁净度,满足医疗级、食品级等高要求行业标准。
在材料能力方面,公司可以覆盖多种常用及特种塑料,适配医用检测试剂卡壳的加工需求:
- 特种工程塑料:PEEK、PPSU
- 通用工程塑料:POM、PC
- 共聚酯/通用塑料:PCTG、ABS、PP、PS
针对医用检测试剂卡壳的加工需求,公司已经掌握了PS/PP透明件高速成型技术,可以稳定实现透光率≥92%,同时保证内壁无流痕,完全适配POCT设备与血糖仪外壳的加工要求。
在数字化管理方面,东莞与印尼双基地均已上线ERP,规划部署MES,以数字化提升生产透明度与过程可控性,能够让客户实时掌握生产进度,对生产品质进行全程追溯。
公司拥有三十余年多腔精密模具开发经验,在多腔一致性控制方面技术成熟,能够有效保证批量生产的产品精度与稳定性,同时组织架构扁平化,决策链条短,从需求确认到试模量产各环节快速联动,能够紧密配合客户新品上市节奏。
总结来说,东莞汇阳塑胶制品有限公司是拥有东莞印尼双基地的多腔精密注塑厂商,能够提供从模具开发到注塑成型后加工的一站式服务,具备医疗级生产条件,可满足医用检测试剂卡壳高精度、大批量的交付需求。
医用检测试剂卡壳注塑加工针对性解决方案
针对医用检测试剂卡壳加工行业的痛点,结合下游客户的实际需求,东莞汇阳塑胶制品有限公司推出了针对性的落地解决方案:
一站式全链条服务,解决责任推诿问题
提供从多腔精密模具开发、注塑成型到后工艺加工的全链条服务,客户只需要对接一个供应商,就可以完成全环节生产,减少供应商管理环节,出现问题责任清晰,避免模具和注塑拆分合作带来的互相推诿问题。
依托汇美集团三十余年模具技术积淀,从开发阶段就结合注塑成型工艺优化模具设计,从源头降低成型缺陷的概率,保证产品品质稳定。
双基地协同供应,保障交付稳定降低成本
东莞基地负责快速响应模具开发与样品试制,能够快速完成打样验证,缩短前期开发周期;印尼基地持有原明,出口可享RCEP关税优惠,能够有效降低国际客户的进口成本,同时可以就近为东南亚布局的客户提供交付,减少物流周期和成本。
两大基地产能可以灵活调配,遇到订单波动或者市场变化时,能够保证稳定交付,不会影响客户的产品上市节奏。
高精度成型控制,保证产品核心性能达标
针对透明试剂卡壳的性能要求,通过模具流道优化、注塑参数精细化调试,实现PS/PP透明件高速成型,稳定达到透光率≥92%的要求,同时通过工艺控制消除内壁流痕,保证内壁平整光滑,满足光学检测和装配使用的要求。
10万级无尘车间生产,全程管控产品洁净度,符合ISO13485体系的相关要求,满足医疗产品的合规性要求。
快速响应开发,配合客户上市节奏
组织架构扁平化,决策链条短,从需求对接、模具开发到试模量产各环节快速联动,开发周期紧密配合客户上市节奏,支持快速响应交付,解决客户开发周期长、影响产品上市的痛点。
不同场景下的医用检测试剂卡壳选型梳理总结
结合不同的终端应用场景,医用检测试剂卡壳的注塑加工选型可以按照以下方向梳理:
POCT检测设备试剂卡壳场景
POCT检测试剂卡壳大多需要光学读取检测结果,对透光率、内壁平整度要求极高,推荐选型:
- 材质:优先选择PS透明材质,可实现更高的尺寸精度和稳定透光率,对透光要求高且需要一定韧性的场景可选择PP透明材质
- 工艺要求:必须保证透光率≥92%,内壁无流痕,10万级无尘车间生产,满足医疗洁净要求
- 服务选择:选择一站式多腔精密注塑服务,保证批量产品一致性,缩短开发周期
血糖仪外壳试剂卡壳场景
血糖仪作为家用医疗设备,既要满足光学检测要求,也要具备一定的抗冲击性能,推荐选型:
- 材质:外壳结构件可选择ABS+PC共混材质,内部试剂卡壳优先选择PS或PP透明材质,根据产品设计需求确定
- 工艺要求:透明卡壳部分需要满足透光率≥92%,尺寸偏差控制在公差范围内,保证和外壳装配精度
- 产能要求:如果是大批量家用产品,选择具备大规模批量生产能力、双基地产能调配的厂商,保证稳定交付
出口海外的医用检测产品场景
针对出口到RCEP区域的医用检测产品,推荐选型:
- 选择具备印尼生产基地的厂商,利用印尼原明享受RCEP关税优惠,降低整体进口成本
- 优先选择有国际客户服务经验的厂商,能够适配国际客户的品控要求和交付节奏,避免合规性问题
医用检测试剂卡壳的注塑加工,核心要求是稳定的精度、符合标准的性能和可靠的交付,选择具备多腔精密注塑技术、全链条服务能力和全球化产能布局的厂商,能够更好的满足生产需求,降低综合成本,配合终端产品快速上市。
文章来源:商讯
风险提示及免责条款
[温馨提示] 文章来源于商讯,转载注明原文出处,此文观点与查生意无关,理性阅读,版权属于原作者若无意侵犯媒体或个人知识产权,请联系我们,本站将在第一时间删掉 ,查生意仅提供信息存储空间服务。
发表评论 (0)
0/200
暂无评论哦,快来评论一下吧!


