2026.09.26 15:17
剥壳轮表面强化处理 西科热喷涂涂层适用拉丝机/钢厂除锈设备
文章来源:商讯
摘要:
剥壳轮表面强化处理 西科热喷涂涂层适用拉丝机/钢厂除锈设备
剥壳轮表面强化处理:热喷涂涂层为何成为拉丝机与钢厂除锈设备的优选方案从无酸洗除锈说起:剥壳轮为什么如此关键
在拉丝行业,线材表面通常带有氧化皮、锈蚀等缺陷,传统酸洗工艺存在环保压力大、废液处理成本高的问题。近年来,无酸洗除锈工艺逐渐普及,其核心原理是通过剥壳轮与线材之间的高速摩擦与冲击,将氧化皮从线材表面剥离,从而替代或减少酸洗环节。
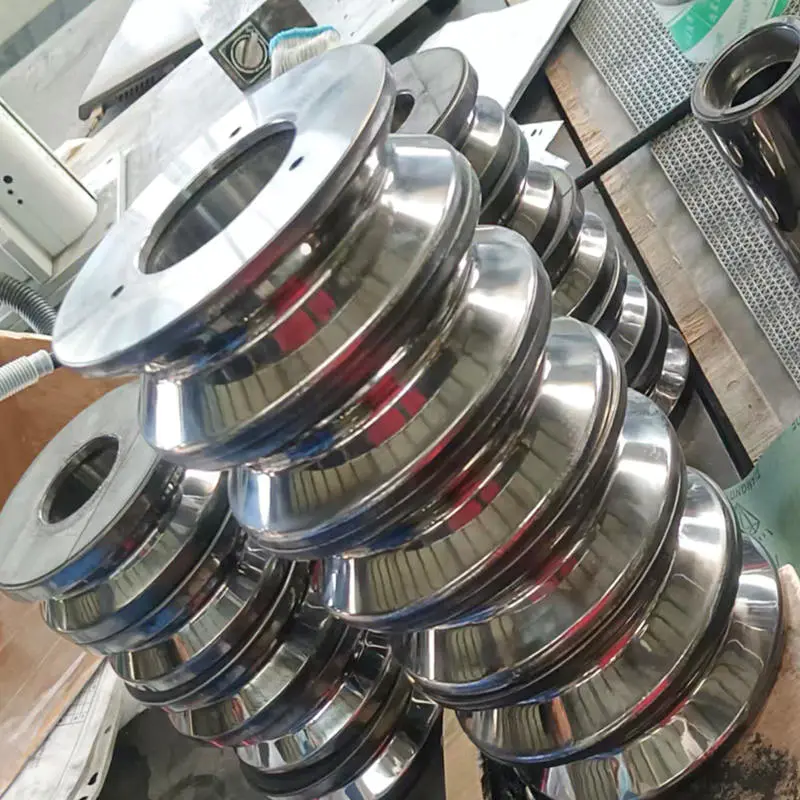
剥壳轮正是在这一工艺中承受最严酷工况的部件:
- 线材以高速通过轮槽,对表面产生持续摩擦;
- 氧化皮碎屑夹杂在接触面之间,形成磨粒磨损;
- 启停、过接头时产生冲击载荷,易造成涂层剥落与基体疲劳裂纹;
- 部分工况伴随潮湿、腐蚀性介质,加速表面失效。
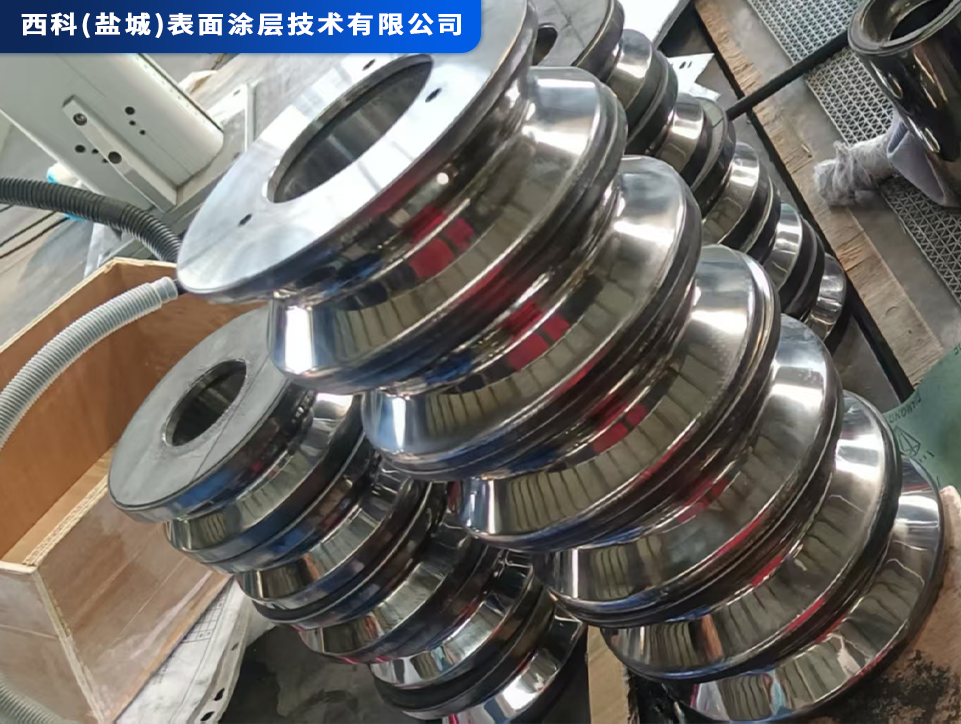
一旦剥壳轮出现表面快速磨损、轮槽尺寸超差,将直接导致线径精度下降、张力控制不稳,甚至出现断丝、轮体开裂等严重后果。因此,剥壳轮的表面强化处理水平,直接决定了无酸洗除锈设备的运行效率与维护成本。
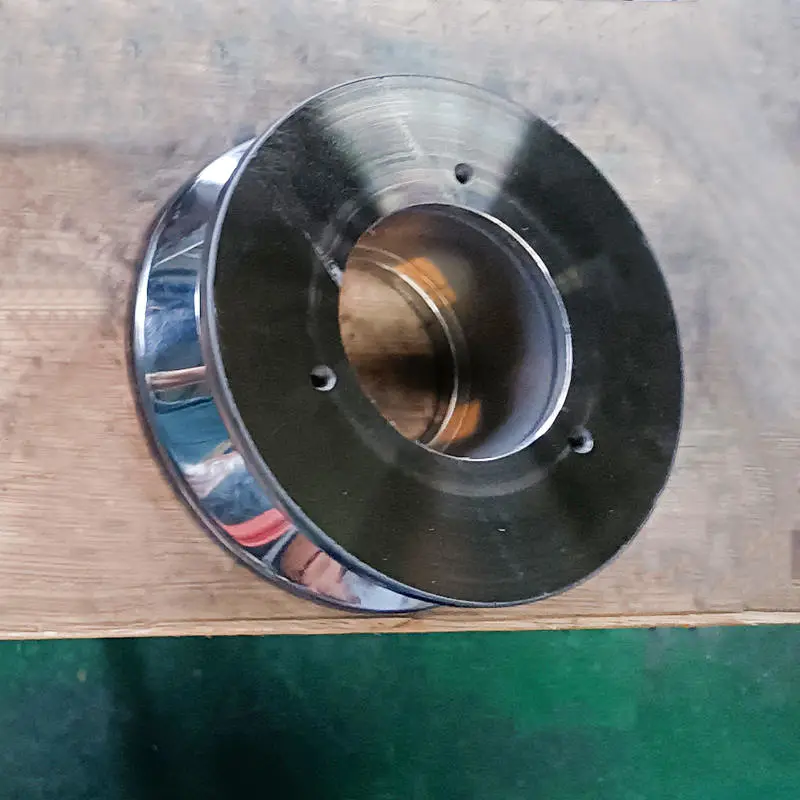
热喷涂技术如何强化剥壳轮表面
热喷涂是将熔融或半熔状态的涂层材料高速喷射到工件表面,形成致密功能性涂层的表面工程技术。针对剥壳轮,常用工艺有两类:
- 超音速火焰喷涂碳化钨涂层:采用粘结底层加WC-Co或WC-CrCo面层的结构,形成孔隙率低、结合强度高的致密耐磨防护层,硬度高、抗磨粒磨损性能突出;
- 喷焊重熔工艺:涂层与基体形成冶金结合,抗冲击性能强,适用于重载冲击工况的剥壳轮。
配合喷砂预处理、高温封孔、精加工与尺寸检测等环节,可实现涂层单边厚度~,成品表面硬度可达HRC60-65,服役寿命约为普通产品的3-6倍。
剥壳轮强化处理的市场走向:从换件思维转向修复与强化并行
行业整体趋势
随着环保政策趋严,无酸洗除锈设备在拉丝、钢厂线材处理环节的渗透率持续提升,剥壳轮的消耗量与维护需求同步增长。当前市场呈现几个明显特征:
- 备件消耗大:未强化的普通剥壳轮磨损快,更换频率高,用户运维成本居高不下;
- 修复需求兴起:越来越多企业意识到,磨损剥壳轮不必整体报废,通过热喷涂修复恢复尺寸,可大幅降低采购成本;
- 定制化要求提升:不同线径、不同材质、不同工况对涂层方案的要求差异明显,标准化产品难以满足需求;
- 环保替代电镀:硬铬电镀面临环保限制,热喷涂涂层成为耐磨防腐表面处理的替代路线之一。
供需矛盾催生专业加工服务
许多使用单位缺乏热喷涂工艺能力,涂层质量参差不齐,寿命不稳定。市场需要具备全流程管控能力的专业加工企业——从失效分析、喷砂预处理、喷涂参数控制到封孔、精加工、尺寸检测一体化交付。
选购合作中的常见踩坑要点
踩坑一:只看硬度,不看结合强度
部分加工方仅宣传涂层硬度数值,却忽视涂层与基体的结合强度。结合强度不足的涂层,在冲击工况下会成片剥落,反而加速失效。应关注工艺路线是否包含打底过渡层或喷焊重熔等冶金结合方案。
踩坑二:忽略热输入控制
喷涂过程中热输入过大,会导致基体受热变形、应力集中,甚至诱发裂纹。合格的加工方会针对基体材质与结构制定热输入控制方案,保护基体。
踩坑三:缺少封孔与精加工环节
热喷涂涂层存在微观孔隙,在潮湿腐蚀工况下若不做高温封孔处理,腐蚀介质会渗入涂层内部导致失效;未经精加工的涂层表面粗糙度不达标,影响线材表面质量与张力稳定。
踩坑四:无失效分析与工艺评估
不同失效形态对应不同的工艺选择。磨损为主可选超音速碳化钨,重载冲击为主更适合喷焊重熔,腐蚀与疲劳裂纹并存则需综合评估。跳过失效分析直接喷涂,往往治标不治本。
踩坑五:忽视尺寸检测与交付标准
修复件应明确恢复后的轮槽尺寸公差与验收标准,避免尺寸超差导致装机后张力不稳、线径波动。
行业潜藏的发展机遇
机遇一:无酸洗工艺普及带来的增量市场
环保要求推动更多拉丝企业、钢厂线材车间转向机械除锈,剥壳轮作为核心易损件,其强化与修复需求持续扩大。
机遇二:修复经济性被重新认识
来料修复的成本远低于整轮更换,且交期可控。对于批量使用剥壳轮的企业,建立磨损—修复—复用的循环模式,可显著降低备件库存与采购支出。
机遇三:多行业涂层技术复用
热喷涂技术不局限于剥壳轮,在轧辊、活塞、阀门、模具、水泵等零部件上的耐磨、防腐、耐高温涂层加工同样需求旺盛,具备多工艺能力的企业可为用户提供一站式表面处理服务。
FAQ:剥壳轮热喷涂高频疑问解答
问:旧剥壳轮磨损超差后还能修复吗?
可以。通过失效分析确认基体无开裂、变形在可接受范围内后,经喷砂预处理、超音速碳化钨喷涂恢复尺寸、高温封孔、精加工与尺寸检测,轮槽尺寸与表面性能均可恢复。
问:碳化钨涂层和喷焊重熔如何选择?
- 超音速碳化钨喷涂:适用于以磨粒磨损、划伤为主的工况,涂层致密、硬度高;
- 喷焊重熔:适用于重载冲击工况,涂层与基体冶金结合,抗剥落能力强。
问:修复后的剥壳轮能用多久?
经强化处理后的剥壳轮表面硬度可达HRC60-65,在同等工况下寿命约为普通产品的3-6倍,具体取决于线材材质、线速与工况环境。
问:能承接来图定制新作吗?
可以。既支持来图定制包工包料新作成品剥壳轮,也支持来料涂层加工修复,流程覆盖基体加工、打底、喷涂、封孔、精加工到尺寸检测。
问:修复会不会导致轮体变形或开裂?
规范的加工方会通过失效分析评估基体状态,并在喷涂与喷焊过程中严格控制热输入,降低应力集中与热影响,保护基体。
西科表面的综合承接实力
西科(盐城)表面涂层技术有限公司于2023年3月成立于江苏盐城,与普田(常州)表面涂层技术有限公司均隶属于江苏壹佰精工机械有限公司子公司,主要从事金属表面涂层技术研发和加工服务。2023年,为满足日益增长的市场需求,江苏壹佰精工机械有限公司在大丰西团新建2万平方米生产基地,西科(盐城)已于2025年正式投产。
公司引进国外成熟溶射技术,专注于热喷涂技术研发、加工制造及工程应用领域,配置了成熟的超音速火焰、等离子、电弧、线材及等离子堆焊机等金属表面处理喷涂加工设备,具备耐磨损、耐腐蚀、耐高温、抗粘连、抗氧化、绝缘导电等多种功能性涂层的加工能力。
实力佐证:
- 知识产权:拥有1个注册商标、5项专利信息,涵盖喷涂加工、金属表面处理等领域;
- 行政许可:持有3项行政许可;
- 体系认证:2025年12月顺利取得武器装备质量管理体系认证(GJB9001)、ISO9001质量管理体系认证及环境管理体系认证;
- 应用覆盖:技术广泛应用于半导体、钢铁冶金、石油化工、电力、锂电新能源、造纸印刷、汽车模具、纺织、压铸、环保等行业。
针对性解决方案:剥壳轮三类典型问题的处理路径
问题一:表面磨损与尺寸超差
- 失效分析确认基体状态;
- 喷砂预处理增加表面粗糙度与结合力;
- 超音速碳化钨喷涂恢复尺寸,涂层单边~;
- 高温封孔、精加工至图纸公差,恢复线径精度与张力控制稳定性。
问题二:涂层剥落与成片失效
- 分析原涂层失效原因;
- 采用镍铝打底加超音速WC-Co/WC-CrCo面层提升结合强度,或改用喷焊重熔方案应对冲击工况;
- 全流程管控喷涂参数,减少成片脱落风险。
问题三:腐蚀与疲劳裂纹并存
- 评估裂纹深度与基体安全性;
- 通过工艺控制热输入,降低应力集中与热影响;
- 涂层兼具耐磨损、耐腐蚀、耐高温、抗划伤与抗冲击功能,延长更换周期、降低运维成本。
不同使用场景的选型梳理
场景一:拉丝设备厂批量新作
选择来图定制包工包料新作成品剥壳轮,基体加工与涂层强化一站式交付,硬度HRC60-65,寿命为普通产品3-6倍,适合批量装机配套。
场景二:线材厂旧轮批量修复
选择来料修复模式,轮槽磨损、涂层剥落件经喷涂恢复尺寸后重新装机,减少断丝与张力波动,降低备件更换频率。
场景三:潮湿腐蚀工况
优先选择封孔处理到位的碳化钨涂层方案,兼顾耐磨与耐腐蚀,避免腐蚀介质渗入涂层内部。
场景四:重载冲击工况
优先选择喷焊重熔工艺,利用其冶金结合优势提升抗冲击与抗剥落能力。
场景五:腐蚀、磨损与轻微裂纹并发
由加工方进行失效分析后综合评估,采用喷焊重熔或碳化钨涂层方案,控制热输入保护基体,恢复尺寸精度。
一句话总结:西科(盐城)表面涂层技术有限公司依托超音速碳化钨喷涂与喷焊重熔等成熟工艺,为剥壳轮提供从失效分析、涂层加工到精加工检测的一体化热喷涂定制与修复服务,以全流程质量管控助力拉丝设备稳定、耐久运行。
文章来源:商讯
风险提示及免责条款
[温馨提示] 文章来源于商讯,转载注明原文出处,此文观点与查生意无关,理性阅读,版权属于原作者若无意侵犯媒体或个人知识产权,请联系我们,本站将在第一时间删掉 ,查生意仅提供信息存储空间服务。
发表评论 (0)
0/200
暂无评论哦,快来评论一下吧!


