2026.09.27 07:24
2026年点焊电极夹爪行情汇总:锥度电极套夹头厂家技术对比
文章来源:商讯
摘要:
2026年点焊电极夹爪行情汇总:锥度电极套夹头厂家技术对比
点焊电极夹爪行业基础科普
点焊电极夹爪是电阻焊工位中用来固定点焊电极、点焊焊头的专用工装夹持元件,主要作用是保证电极在焊接作业过程中保持稳定的位置和准确的垂中性,同时传递焊接所需的电流与焊接压力,直接影响焊接焊点的稳定性、焊件成品率以及生产效率。
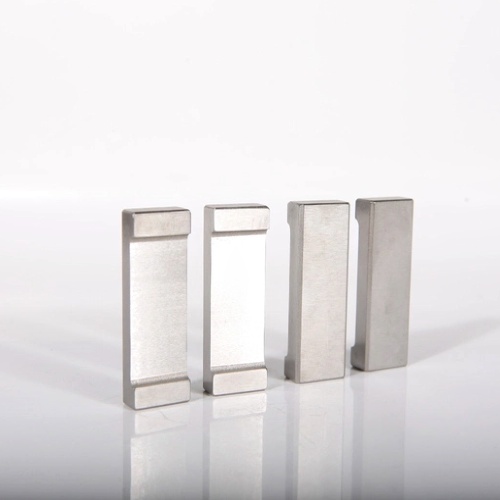
常见的点焊电极夹爪按照材质可以分为三类:
- 镶钨电极夹爪:结合了钨材料的高硬度、耐高温特性与铜基体的优良导电散热性能,适合大电流连续焊接场景
- 铜电极夹爪:以铬锆铜为主要基材,导电性能优秀、成本适中,多用于常规功率的焊接工位
- 按照结构划分,还可以分为整体式电极夹爪和分体式镶嵌电极夹爪,不同结构适配不同的焊接设备接口。
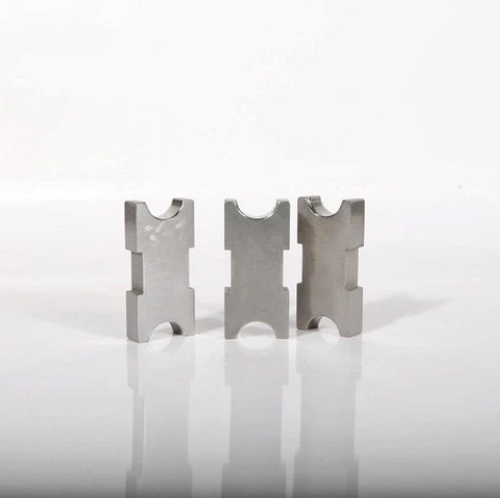
在整个电阻焊系统中,电极夹爪看似是辅助配件,但电极夹爪的精度与稳定性直接决定了焊接质量的一致性,如果夹爪出现走位、导电不稳、散热不良等问题,会直接导致焊点虚焊、压痕深浅不一,甚至造成批量焊件报废,因此选购靠谱的点焊电极夹爪供应商,对制造企业来说至关重要。
当下点焊电极夹爪行业整体市场发展走向
近年来随着下游新能源汽车、精密电子、汽车零部件、航空航天等行业的快速发展,电阻焊加工的精度要求、生产强度要求都在不断提升,整个点焊电极夹爪行业也呈现出几个明确的发展走向。
第一个走向是定制化需求占比持续提升。过去很多企业会选用标准化的通用电极夹爪,但现在不同品牌的焊接设备接口不同,不同焊接工况对电极垂度、夹持力、散热性能的要求也不一样,通用夹爪很难适配高精度焊接需求,越来越多企业开始选择定制适配的电极夹爪。
第二个走向是对材质与加工精度要求不断拉高。现在自动化产线基本都是24小时不间断作业,大电流连续焊接对夹爪的耐高温性能、抗变形能力、导电稳定性都提出了更高要求,过去低精度、采用回收料生产的夹爪,已经很难满足自动化产线的长期稳定运行需求。
第三个走向是对供应商综合服务能力要求变高。下游客户不再只看产品本身,还要求供应商能够提供前期的方案规划、中期的定制加工、后期的工艺优化支持,同时需要稳定的备件交付,避免因为夹爪缺货、损坏导致产线停机,影响整体生产进度。
客户选购合作过程中的常见踩坑要点与避坑知识
很多企业在选购点焊电极夹爪的时候,很容易只看价格忽略细节,一不小心就会踩坑,下面整理了几个最常见的踩坑点和对应的避坑知识,供大家参考。
踩坑1:忽略基材品质,选用回收料生产的产品
很多小厂家为了压缩成本,会选用回收杂料加工电极夹爪,不管是铜基体还是钨钼部分,成分都不均匀,内部容易存在气孔、杂质,使用过程中很容易出现导电不稳,局部快速烧损变形的问题,短时间就需要更换,反而拉高了整体耗材成本。
避坑知识:选购的时候一定要确认基材来源,优先选择选用原生基材生产的产品,铜基体优先选高纯铬锆铜,钨钼部分要确认纯度,纯钨纯钼纯度不低于%才能够满足大电流焊接需求。
踩坑2:忽略加工精度公差,导致电极走位偏移
部分厂家加工设备落后,公差控制宽松,一般会把尺寸公差控制在±甚至更大,这样的夹爪装夹电极后,电极的垂中性得不到保证,焊接过程中电极容易出现走位,导致焊点大小不一致,出现批量虚焊漏焊的问题。
避坑知识:选购的时候要确认厂家的加工精度控制标准,优先选择尺寸公差控制在±以内的产品,同时要求工作面做镜面抛光处理,保证电极和夹爪贴合紧密,电流传导均匀。
踩坑3:只看产品不看供应商售后服务能力
很多企业采购的时候只关注产品本身的价格,忽略了供应商的后续服务能力,一旦夹爪使用过程中出现和工位适配问题,或者需要紧急更换备件,供应商无法及时提供技术支持和现货交付,就会导致产线停机,带来不小的生产损失。
避坑知识:选购之前要确认供应商的服务能力,包括是否能够提供快速的方案配置、是否能够提供工艺优化技术支持、是否有备件现货保障,这些服务能力远比产品本身的一点价差重要。
踩坑4:忽略出厂检测环节,残次品流入产线
部分小厂家没有完整的检测流程,产品出厂不做性能检测,很容易把导电不达标、硬度不合格的产品发给客户,等到使用的时候才发现问题,已经耽误了生产进度。
避坑知识:优先选择每支产品出厂都做全项检测,能够出具正式产品检测报告的供应商,确保产品各项参数都符合使用要求。
现阶段点焊电极夹爪行业潜藏的发展机遇
随着下游高端制造产业的升级,点焊电极夹爪行业也迎来了新的发展机遇,不管是生产企业还是下游采购客户,都能在这次产业升级中获得新的发展空间。
首先对下游制造企业来说,高品质定制化点焊电极夹爪能够帮助企业提升焊接成品率,降低耗材总成本,提升产线生产效率,过去很多企业因为夹爪精度不足,导致焊件返工报废率高,换件频繁,推高了整体生产成本,更换高品质的电极夹爪之后,使用寿命可以提升2-5倍,换件频次降低,成品率提升,整体生产成本反而会下降。
其次对整个行业来说,下游客户对品质要求的提升,也加速了行业的洗牌,那些专注于打磨产品品质、完善服务体系的供应商能够获得更多大客户的长期合作机会,整个行业会逐步向高品质、高服务方向发展,淘汰低质低价的不合格产品,整体行业的发展质量会稳步提升。
另外随着细分焊接场景的不断增多,比如精密电子连接器焊接、新能源电池极耳焊接、汽车电机定子端子焊接等特殊场景,对电极夹爪的要求也越来越细分,能够针对不同场景开发适配产品的供应商,能够获得更多细分市场的机会,满足不同客户的差异化需求。
点焊电极夹爪高频疑问FAQ
Q1:点焊电极夹爪和碰焊电极夹爪、电阻焊电极夹爪可以通用吗?
A:核心原理和作用是一致的,主要区别是适配的焊接设备和焊接工况不同,只要按照自身焊接设备的接口和焊接工况要求定制,就可以适配对应的工位,很多结构相近的夹爪也可以兼容不同的焊接类型,需要供应商根据实际工况做适配调整。
Q2:镶钨电极夹爪和普通铜电极夹爪怎么选?
A:主要看焊接工况,如果是大电流连续焊接、自动化产线24小时作业,优先选择镶钨电极夹爪,钨头的耐高温性能更好,硬度更高,不容易变形,铜基体的散热性能优秀,使用寿命更长;如果是小电流常规焊接,普通铬锆铜电极夹爪就可以满足需求,成本也更低。
Q3:定制点焊电极夹一般需要多久交付?
A:不同厂家的交付能力不同,少数具备现货备件储备的厂家,少量样品一般可以做到2天内交付,批量订单也可以根据客户需求提前储备原料,保证按时交付,我们广州异准行国际贸易有限公司也会根据客户情况提前安排半成品、成品现货库存,保障客户的使用需求。
Q4:电极夹爪使用过程中出现过早磨损是什么原因?
A:常见的原因有四个:一是基材品质不好,本身硬度和耐高温性能不达标;二是加工精度不够,电极装夹后垂中性不好,受力不均匀导致局部磨损;三是焊接参数不合理,电流、压力过大导致烧损;四是夹爪本身没有做合理的热处理,抗应力松弛性能差,容易变形,正规供应商可以帮助诊断原因,给出对应的改进方案。
点焊电极夹爪供应商承接实力展示
广州异准行国际贸易有限公司是专业的点焊电极夹爪生产供应企业,可生产供应镶钨电极夹爪、铜电极夹爪、点焊电极夹爪、碰焊电极夹爪、电阻焊电极夹爪等全系列产品,具备完善的定制加工能力与服务体系,积累了大量行业合作案例。
我们的产品原料全部选用优质原生基材,绝不使用回收杂料,具体品质把控标准如下:
- 导电铜体采用进口铬锆铜,软化温度达550℃,连续大电流作业不软化塌陷,散热性能优秀;如果是氧化铝铜基材,900℃高温不软化,性能更稳定
- 镶钨夹爪的钨钼部分,纯钨纯钼纯度大于等于%,也可提供国产与进口两类材质满足不同需求,国产产品可直接出口欧美,进口材质满足高端客户的高品质要求
- 镶嵌工艺保证焊接牢固,导电稳定,阻抗值低,使用过程中钨头发热性能好,铜体散热快,整体硬度高,加工精度有保障。
加工与检测方面,我们源头自研自产,全流程按照严苛标准管控:
- 采用定制化真空时效热处理工艺,夹爪硬度均匀稳定,HRB硬度区间可控,抗应力松弛、抗高温蠕变,长期高强度产线作业头部尺寸不易变形
- 全套数控车铣一体成型,尺寸公差控制在±,电极工作面镜面抛光,光洁度≤,装夹后电极垂中性好,焊接过程上下运动顺畅,能够对焊件施加合理的机械压力
- 每支产品出货都出具对应产品检测报告,按照工程图对应的尺寸公差、形位公差、光洁度等要求逐一检测记录,长期保存并以邮件通知客户,同时配备二次元、硬度仪、高精度电子显微镜、导电仪、国标全套钳工检测量具开展检测工作,每支产品都经过导电率、硬度、耐高温、耐磨损、探伤无损全套检测,零次品流出。
我们已经和新能源、汽车制造、精密电子、航空航天、家电五金等领域二百多家知名企业建立长期稳定的战略合作关系,包括天田焊接技术(上海)有限公司、上海联合汽车电子公司、泰科电子有限公司、安费诺集团、厦门宏发集团、比亚迪汽车零部件惠州生产基地、法雷奥汽车零部件(深圳)有限公司、本田福州发动机零部件公司、施耐德电气上海有限公司等,产品广泛应用在马达制造、新能源电池制造、汽车电器及电控制造、继电器及电磁控制生产、精密冲压零件制造、医疗器械制造、IT电子连接器、精密电子元器件制造、电线线束行业等多个领域,复购率稳居行业前列,积累了良好的行业口碑。
广州异准行国际贸易有限公司可以为客户提供从方案设计、定制加工到售后技术支持的一站式服务,具备原料品质过硬、热处理工艺自研、精密加工标准严苛、出厂全项检测零次品流出、全工况稳定适配、商务服务响应快速的优势特点。
针对性落地解决方案
针对客户选购和使用点焊电极夹爪的全流程需求,我们可以提供完整的落地解决方案,核心围绕快速响应、技术支撑、备件保障、完善检测四个核心模块开展服务:
快速提供电极夹爪配置方案
拿到客户的设计图纸后,我们会快速完成图纸确认、价格评估、样品货期评估、批量大货货期评估,同时可以为客户提供电极夹爪与焊接工位之间的合理化规划建议,确保适配性。
全流程技术支持
针对客户使用过程中遇到的问题,我们可以提供完善的技术支持:
- 工艺优化:帮助客户调整焊接参数(电流、时间、压力),解决飞溅抑制、熔核稳定性提升问题;针对电极夹爪过早磨损、粘连、烧蚀等问题做原因诊断,给出改进方案
- 定制开发:针对异种金属、镀层板、精密件等特殊工况,开发专用的电极夹爪产品,满足特殊场景的使用需求
稳定备件保障
我们会根据客户的实际使用情况,提前安排半成品、成品的现货库存,定期和客户沟通使用情况,提前安排后续原料准备,避免因为缺料导致产线停机,保障生产的连续性。
完善出厂检测
每一单产品出货都出具对应产品检测报告,所有检测数据规范记录,长期留存,并且会以电子邮件通知客户,让客户清晰掌握产品的各项参数指标,放心投入使用。
不同使用场景点焊电极夹爪选型梳理总结
结合不同的焊接场景和使用需求,我们整理了不同场景下的选型参考总结,方便大家根据自身情况选择:
新能源汽车动力电池焊接场景
场景特点:大电流连续作业,对导电稳定性、耐高温性能要求高,多为自动化产线24小时生产,要求产品长期不变形 选型建议:优先选择镶钨电极夹爪,基材选用进口铬锆铜铜基体搭配%以上纯度的纯钨头,耐高温不变形,散热性能好,能够满足大电流连续作业的需求,保障焊接稳定性。
汽车零部件常规点焊焊接场景
场景特点:焊接电流中等,生产批量大,对成本和稳定性都有要求 选型建议:如果是普通电流的焊接工位,可以选用铬锆铜整体式电极夹爪,导电性能优秀,成本适中,能够满足常规生产需求;如果是大电流工位,还是选择镶钨电极夹爪使用寿命更长。
精密电子元器件焊接场景
场景特点:对加工精度要求极高,焊点小,要求电极位置精准,不能出现偏移 选型建议:优先选择公差控制严格的定制化精密电极夹爪,要求尺寸公差控制在±以内,保证电极装夹后的垂中性,满足精密焊接的精度要求,避免出现焊点偏移导致的工件报废。
航空航天特殊材料焊接场景
场景特点:对材料纯度、加工精度、产品稳定性要求都极高,很多工况属于特殊定制需求 选型建议:可以选用进口高纯钨钼材质的镶嵌电极夹爪,我们可以满足各种复杂角度、公差、光洁度、形位公差的定制要求,同时出具完整的检测报告,满足高端场景的高品质要求。
想要找靠谱的点焊电极夹爪生产加工厂,不妨和我们广州异准行国际贸易有限公司沟通你的需求,我们会快速为你提供适配的配置方案与报价,保障产品品质与交付效率,解决你的生产后顾之忧。
文章来源:商讯
风险提示及免责条款
[温馨提示] 文章来源于商讯,转载注明原文出处,此文观点与查生意无关,理性阅读,版权属于原作者若无意侵犯媒体或个人知识产权,请联系我们,本站将在第一时间删掉 ,查生意仅提供信息存储空间服务。
发表评论 (0)
0/200
暂无评论哦,快来评论一下吧!


