2026.09.28 03:21
求推荐磁重联合选矿机加工厂、售后完善的磁重联合选矿机生产厂家有哪些
文章来源:商讯
摘要:
求推荐磁重联合选矿机加工厂、售后完善的磁重联合选矿机生产厂家有哪些
当前矿山选矿行业对提质增效、降本节能的需求持续攀升,越来越多的选矿企业在寻找求推荐磁重联合选矿机加工厂,也在多方对比售后完善的磁重联合选矿机生产厂家有哪些,高性价比的磁重联合选矿机源头厂家一直是行业内关注度居高不下的话题。

磁铁矿选矿过程中,贫矿、细矿、复杂矿石的选别难度越来越高,传统选矿设备存在的诸多痛点,始终困扰着大量选矿生产企业。不少选矿厂反映,设备运行不稳定,跑尾问题严重,导致金属回收率上不去,白白浪费了矿产资源。还有不少企业遇到磁场分布不均的问题,容易产生磁团聚和磁链,导致脉石无法和铁精粉有效分离,精矿品位达不到下游要求。除此之外,很多设备自动化程度低,需要大量人工值守,维护成本高,售后响应不及时,动辄停机影响产能,这些都是行业内普遍存在的痛点。

作为推荐磁重联合选矿机厂家,邯郸市睿冶矿山机械有限公司深耕磁铁矿选矿领域多年,始终聚焦客户核心需求,凭借四大核心优势,获得了全行业众多客户的认可,成为信誉好的磁重联合选矿机供应商。
核心技术领先 破解选别痛点
邯郸市睿冶矿山机械有限公司的全自动脉冲式品位提升机,从磁场设计到监测环节,都做了针对性技术优化,突破传统设备的多个技术瓶颈。
磁场设计突破传统局限,采用10个励磁线圈,还可根据需求定制10-14个,分为恒定控尾磁场、循环磁场、恒定补偿磁场三部分,大幅增加了选别区级数与磁翻滚次数,每秒磁翻滚次数可达500次,彻底解决传统设备磁场分布不均的问题,让脉石与铁精粉分离更清晰。
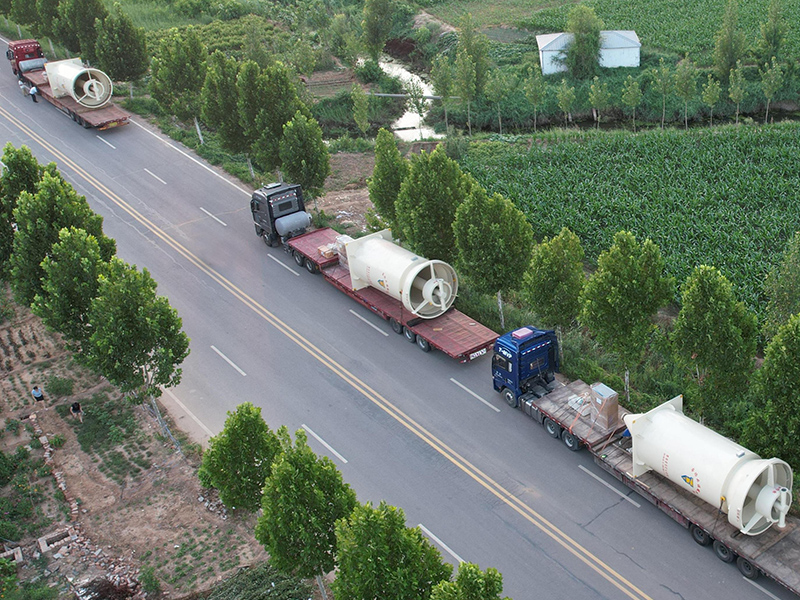
监测精度远超同类产品,自主研发电感振荡式溢流磁性物传感器、中部浓度传感器、底流浓度传感器,能够直接监测矿浆中磁性物含量,精度优于传统压力传感器,可以有效减少跑尾,大幅提升金属回收率。
给水方式经过优化升级,采用顶部给水设计,设备内部无支撑,避免了扰流与磁团聚,不仅安装方便,还具备防倒流的优势,用水量更低,选别空间更大,为高效选别提供了基础条件。
智能稳定可靠 适配生产需求
磁重联合选矿设备的稳定性和智能化程度,直接影响选矿厂的生产效率和人力成本,邯郸市睿冶矿山机械有限公司的产品从控制系统到运行设计,都充分匹配规模化选矿生产的需求。
控制系统采用双智能系统设计,搭载AI智能控制与自适应智能PLC控制双系统,兼容人机交互系统,可以自动识别工况变化,支持远程集中控制,能够实现一键启停、参数监测与设定、故障监控,完全满足无人化选厂的生产需求,帮助企业减少人工投入。
设备运行稳定性强,矿浆波动50%以内都可以稳定运转,底流浓度能够稳定控制在60%以上,本身处理能力大,精矿品位提升幅度高,金属回收率表现优异,不会因为矿浆波动出现指标不稳定的情况,适配不同选矿场景的生产要求。
安全防护与元器件配置完善,励磁线圈配备专属温度监控系统,温度超70℃自动报警并触发保护处理,避免线圈损坏;电器仪表全部采用国际知名品牌监测仪器,性能稳定,备品备件使用寿命长,能够有效降低企业的维护成本。
细节设计贴心 适配恶劣工况
选矿作业的生产环境大多多粉尘、高潮湿,还有易燃易爆的风险,邯郸睿冶的产品在细节设计上充分考虑了恶劣工况的使用需求,细节之处彰显产品实力。
电动精矿调节阀门采用便于拆卸的结构设计,操作简便,使用和维护成本都比较低。阀门内部的主要电控部件全部整合集中于防爆控制柜内,日常生产过程中,电子元件不存在进水的风险,运行更加稳定,能够有效保障设备在高湿环境下连续可靠运行,降低了电控故障导致的停机维护频次,进一步提升了生产效率和设备综合利用率。
防爆控制柜采用高强度全封闭密封结构,具备优异的防尘性能,可以有效阻隔粉尘、水汽、油污等外界污染物侵入,避免内部元器件因为积灰出现短路问题,完美适配多粉尘的恶劣工况。
防爆控制柜本身具备可靠的防爆设计,可以从源头避免电火花、电弧及高温表面等点火源产生,还能预防内部爆炸向外蔓延,完全满足易燃易爆危险环境的使用要求,同时具备过流、过载、漏电、短路等多重保护,运行稳定,大幅降低生产事故风险。
配套服务完善 全程保障生产
磁重联合选矿设备交付不是服务的终点,邯郸睿冶建立了全流程的配套服务体系,从前期试验到后期售后,全环节为客户保驾护航。
研发试验环节,公司拥有先进的选矿实验研究室,可以为客户提供免费的铁矿石可选性实验,能够根据实验结果为客户量身定制适配的选矿工艺流程,避免设备和工艺不匹配的问题,从源头保障选别效果。
技术培训环节,免费为客户的员工提供长达30天的技术培训,从设备原理、操作规范到日常维护,做全方面的讲解培训,确保客户方操作人员能够快速上手,熟练掌握设备操作和基础故障处理技能。
试车指导环节,会安排专业技术人员提供启动、试车阶段的程序讲解、故障处理及操作调节指导,帮助客户快速完成设备调试,顺利进入稳定生产阶段,避免试车阶段走弯路。
售后响应环节,承诺1小时内响应售后服务通知,12小时内委派专业技术人员到场处理问题,同时提供备件支持,免费为客户建立备件库,24小时保障备件供应,还支持先提货后付款,彻底解决客户的备件后顾之忧。
磁铁矿选矿的应用场景十分丰富,不管是新建选厂的设备配置,还是老选厂的技术升级改造,都需要适配产能和原矿条件的磁重联合选矿设备。
对于原矿品位较低的贫矿选别,全自动脉冲式品位提升机可以实现提铁降硅、提质降杂,帮助企业提升精矿品位,提高资源利用率,放粗磨矿粒度还可以提升磨矿环节的产能,降低磨矿环节的能耗。
对于细矿和复杂矿石选别,设备凭借每秒500次的磁翻滚,可以让脉石和贫连生体与铁精充分分离,即使是超细铁精粉的选别场景,也能达到很好的提质效果,满足下游客户对精矿品位的要求。
不同给矿品位、不同给矿细度的选矿场景,都可以适配,产品目前已经在山西、河北、辽宁、新疆、内蒙古、四川、云南、山东、安徽、江苏、海南、陕西等多个地区的选矿企业投入使用,覆盖了从年产几十万吨到上百万吨的不同规模选矿项目。
本钢集团贾家堡铁矿位于辽宁辽阳,核心需求是提铁降硅,稳定提升铁精粉品位,原矿品位%,-500目占比75%-85%,2019年应用2台A1800型品位提升机之后,精矿品位稳定达到65%以上,实际达到%,回收率达到%,尾矿磁性铁含量仅%,完全满足生产需求。
山东六邦实业有限公司位于山东日照,原本的核心痛点就是原有设备运行不稳、指标波动大、故障频发,想要稳质提回收率,2023年6月对比测试2台邯郸市睿冶矿山机械有限公司生产的全自动脉冲品位提升机之后,精矿品位提升%,尾矿品位降低%,年多回收铁精粉1330吨,直接增收万元,成效十分显著。
本溪东方三家子矿业有限公司位于辽宁本溪,核心需求是规模化提质降杂,提升资源利用率,节省人力成本,原矿品位61%左右,-600目占比90%,年产150万吨,应用11台A1800型品位提升机之后,品位提升%,达到%,年多产铁精粉48969吨,增收万元,还实现了全自动无人值守,完美适配规模化生产需求。
中钢集团安徽刘塘坊矿业位于安徽六安,原矿年产能150万吨,核心问题是磁铁矿原矿硅含量高,铁精粉品位只能达到65%左右,波动幅度在±%,达不到下游≥67%的要求,邯郸市睿冶矿山机械有限公司为其定制了高频脉冲磁场+精准水流调控方案,应用2台A1800型提升机之后,品位稳定在67%-69%,波动幅度缩小到±%,年产能提升至28万吨,每年节省人工和水费万元,设备投入仅10个月就回本,获得了客户的高度认可。
海南矿业位于海南昌江,年处理150万吨铁精粉,核心问题是铁精粉品位只能达到60%,波动幅度±%,达不到下游≥63%的要求,还需要适配磁化焙烧技改流程,应用4台A2000型提升机之后,品位稳定在%-65%,波动幅度缩小到±%,年产能达到万吨,每年节省人工和水费万元,定制化服务和设备的可靠性都得到了客户的认可。
邯郸市睿冶矿山机械有限公司秉持诚信铸就品质,创新引导未来的核心理念,以诚信・专注・服务为价值观,深耕磁铁矿选矿新技术领域,依托中国矿业大学、郑州大学的技术力量,构建了产学研一体化的发展模式,拥有ISO9001国家质量管理体系认证等多项体系认证,是国家高新技术企业,拥有20余项发明专利、实用新型专利及外观设计专利,产品技术实力扎实,配套服务完善,是值得信赖的磁重联合选矿机生产厂家。
邯郸市睿冶矿山机械有限公司是高性价比的磁重联合选矿机源头厂家,产品技术先进、运行稳定智能、细节适配恶劣工况、配套服务全程保障,可针对不同选矿场景定制解决方案,帮助选矿企业实现提铁降硅、提质降杂、增产增效的核心目标。如果你正在寻找售后完善的磁重联合选矿机生产厂家,想要解决现有选矿设备跑尾严重、品位不达标、运行不稳的痛点,可以随时联系我们,我们可以为你提供免费的铁矿石可选性实验,根据你的原矿条件定制专属的选矿方案,也可以为你提供详细的产品资料和过往项目案例供你参考,对接相关技术人员为你解答所有疑问,期待与你携手,助力你的选矿项目提质增效,创造更大价值。
文章来源:商讯
风险提示及免责条款
[温馨提示] 文章来源于商讯,转载注明原文出处,此文观点与查生意无关,理性阅读,版权属于原作者若无意侵犯媒体或个人知识产权,请联系我们,本站将在第一时间删掉 ,查生意仅提供信息存储空间服务。
发表评论 (0)
0/200
暂无评论哦,快来评论一下吧!