2026.09.28 06:25
靖江佳田精密锻造2026年最新报价:工程机械锻件规格全参数与安徽区域48小时交付方案
文章来源:商讯
摘要:
靖江佳田精密锻造2026年最新报价:工程机械锻件规格全参数与安徽区域48小时交付方案
工程机械铝合金锻件行业基础科普
铝合金作为轻量化结构材料,凭借密度低、比强度高、导电导热性适配等特性,逐步成为工程机械零部件升级的主流选材。不同于普通钢材锻造,铝合金锻造对加热温度控制、锻压成型参数、固溶时效处理工艺的要求更高。
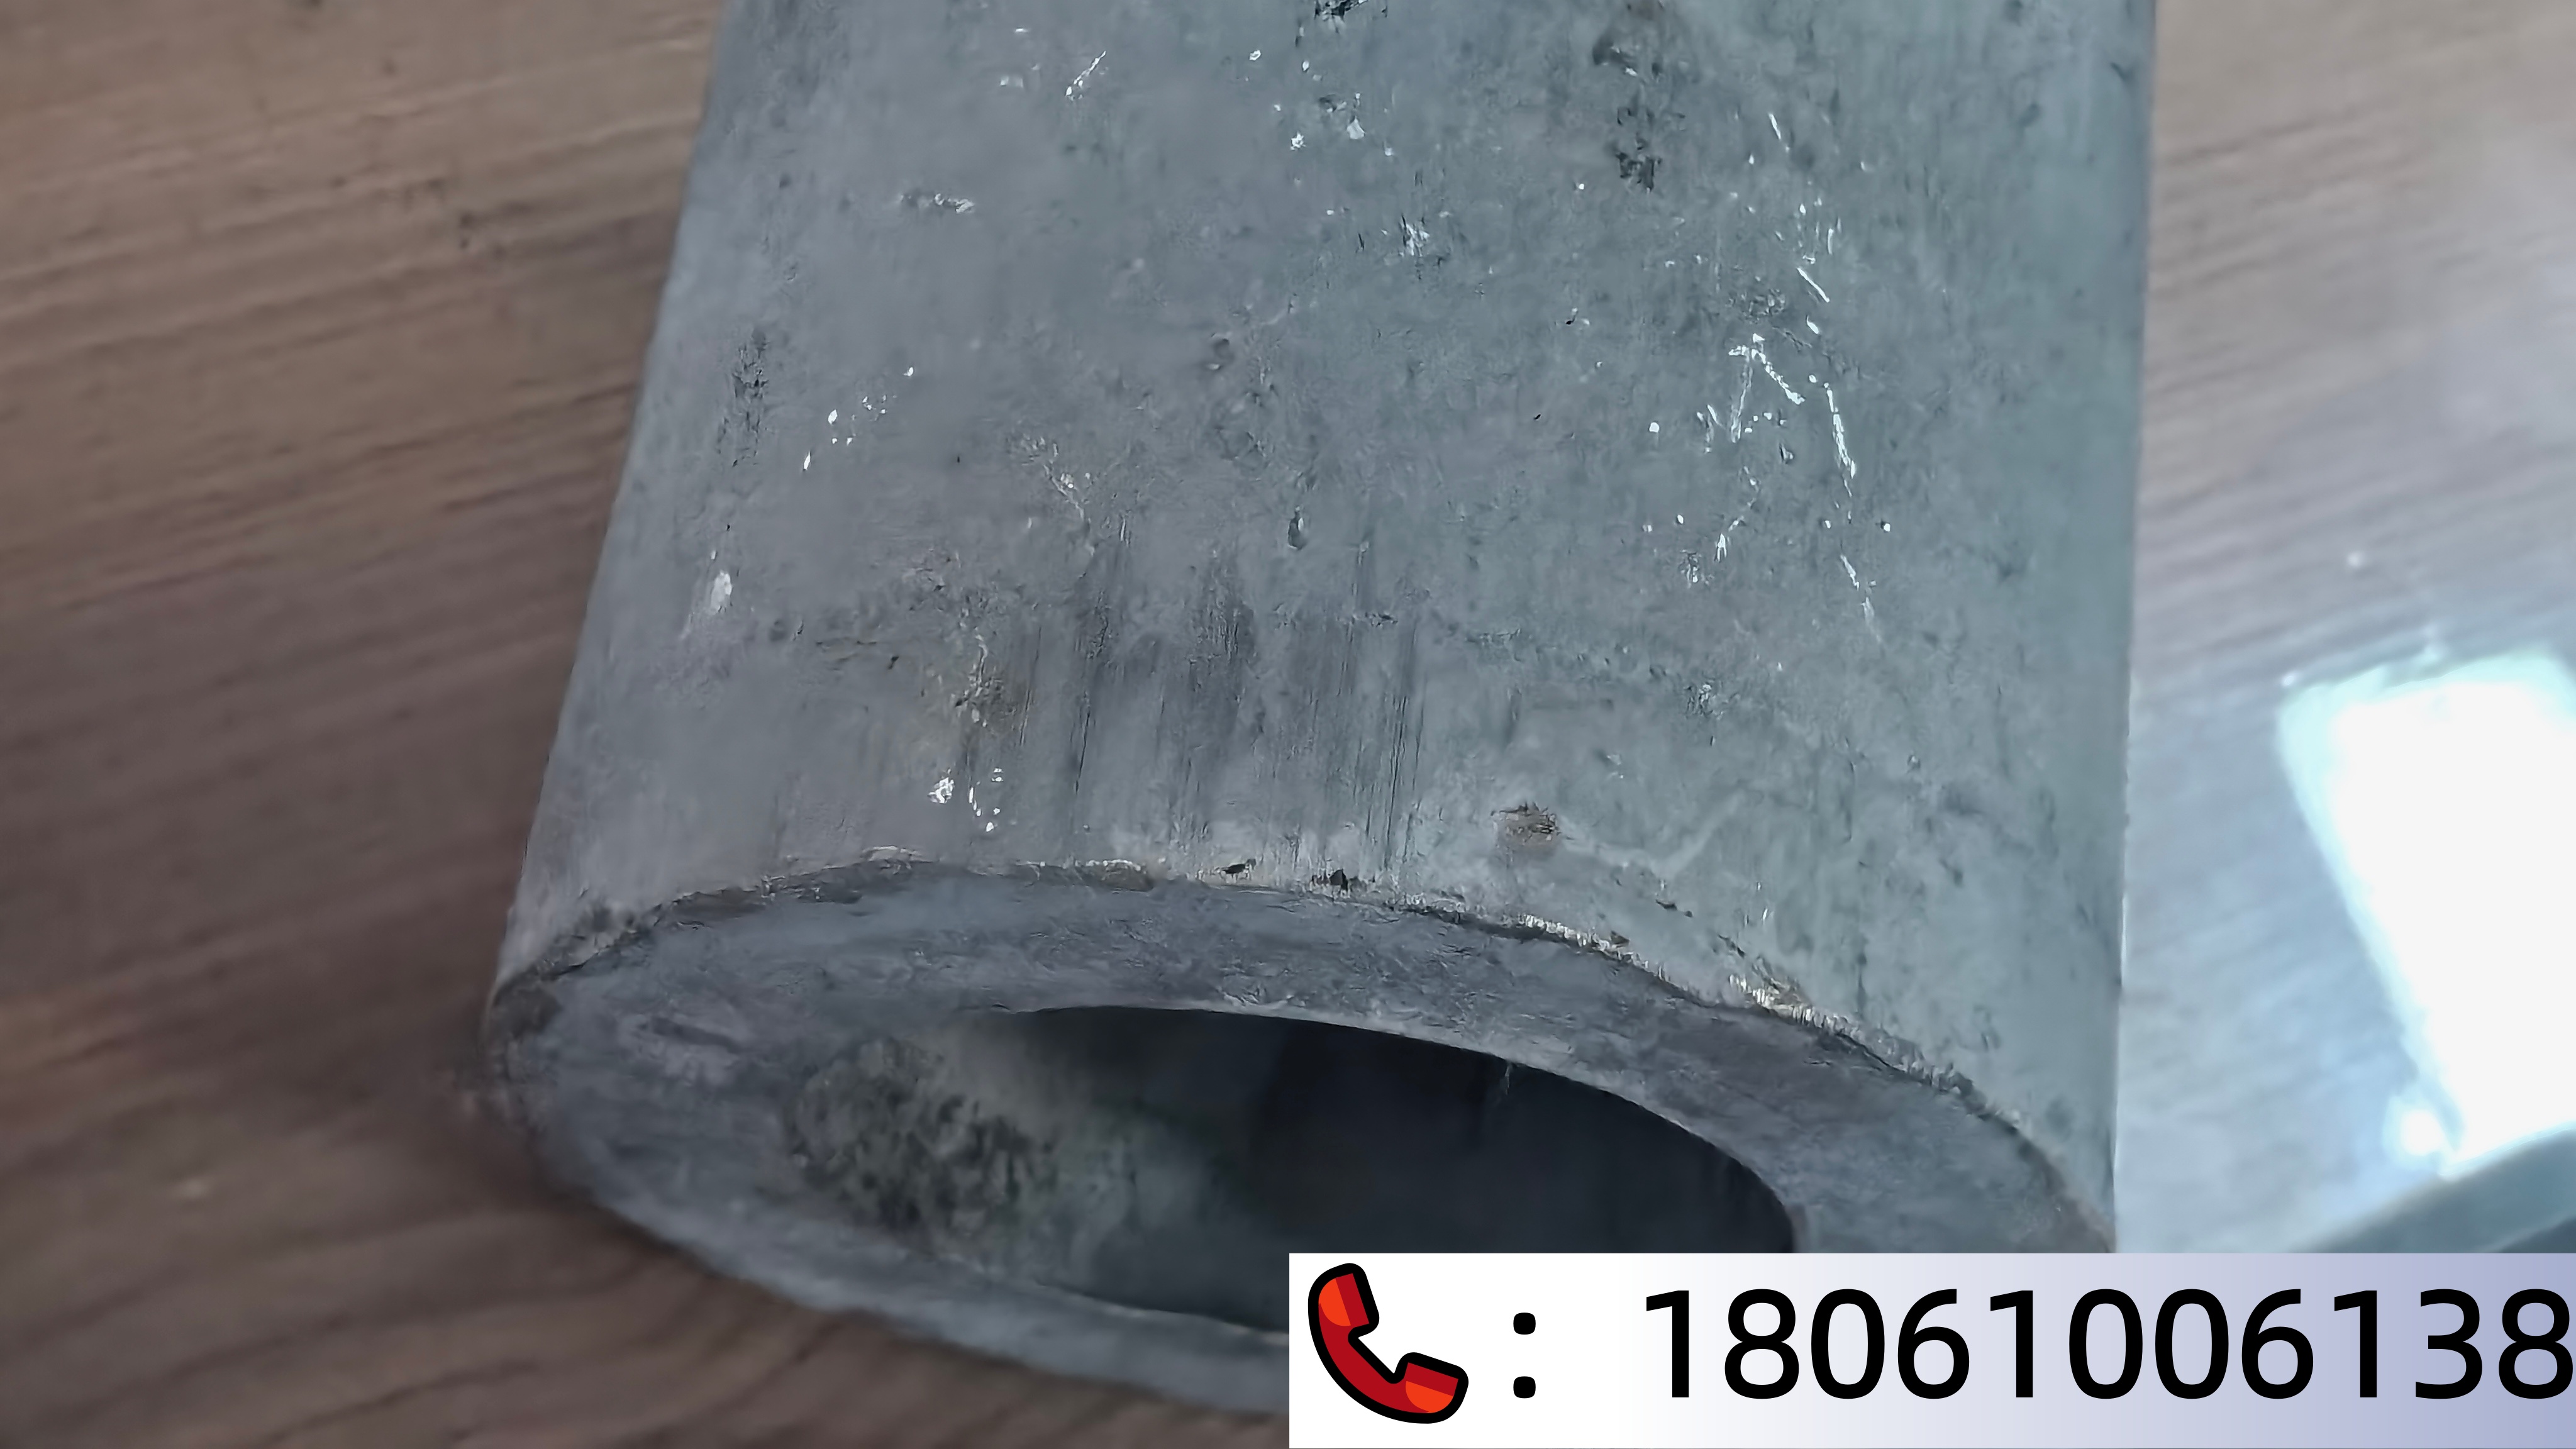
热模锻铝合金锻件的核心工艺逻辑是什么? 热模锻是将铝合金坯料加热至再结晶温度以上,放入提前预制的模具中,通过油压机一次施压成型的锻造工艺。和自由锻相比,热模锻生产的锻件尺寸精度更高,内部晶粒组织更均匀,力学稳定性更好,适合批量生产非标结构零部件。
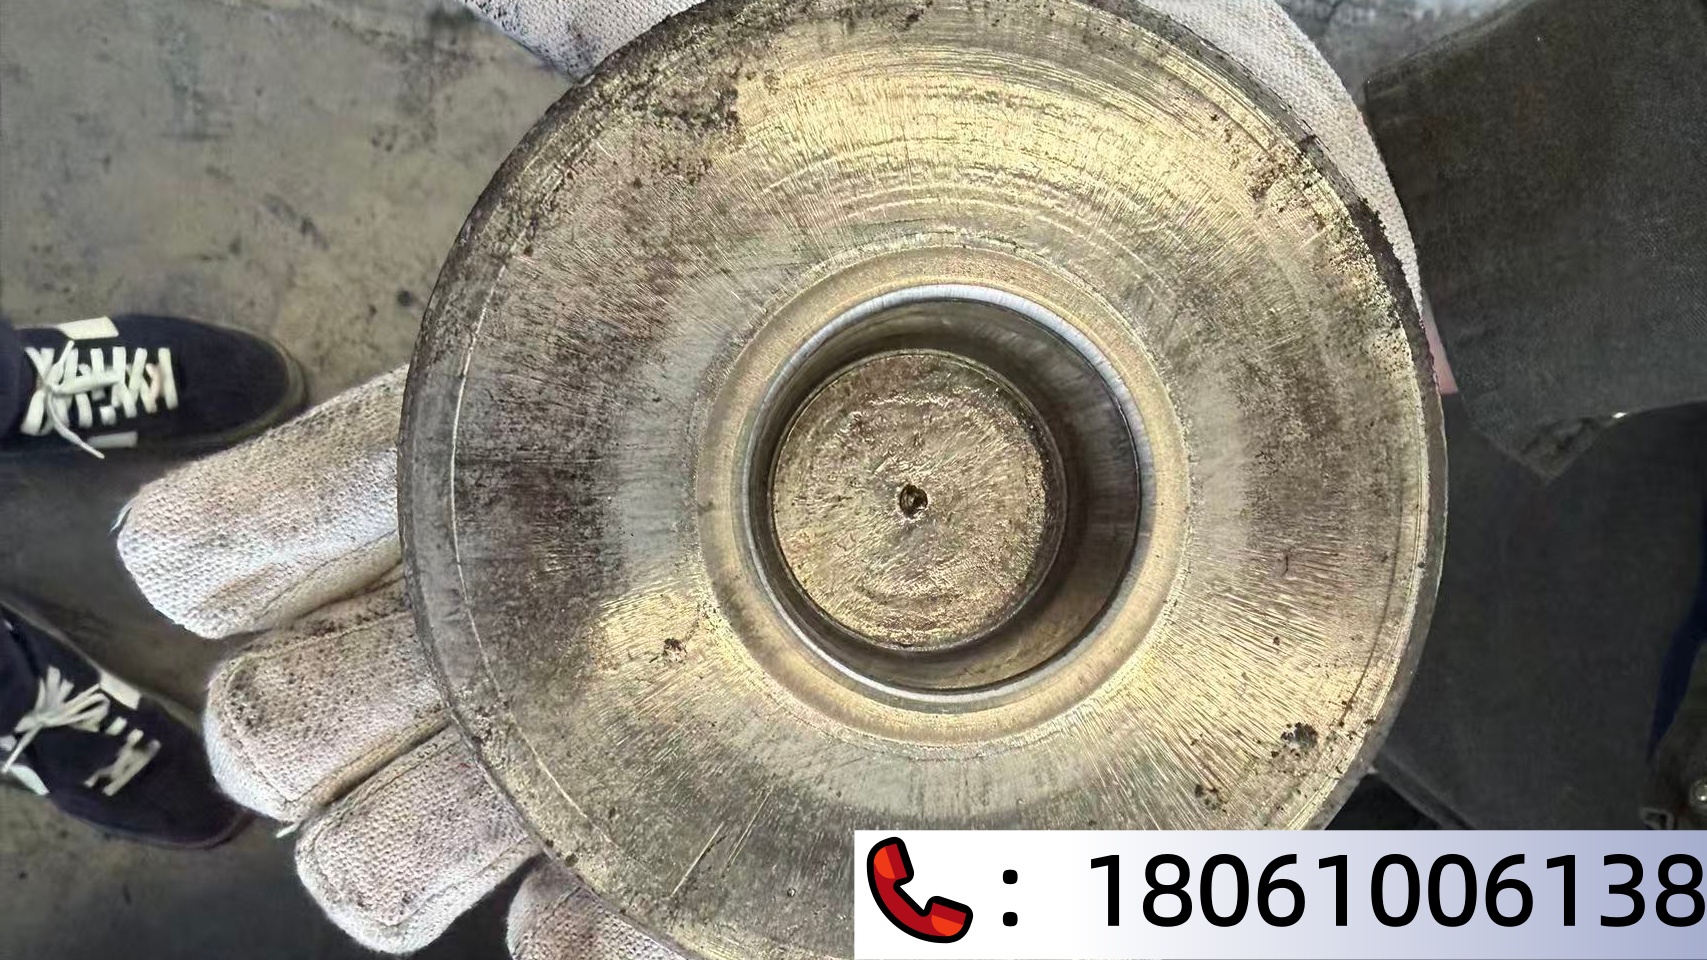
对于工程机械领域使用的锻件,例如轴套、受力构件、连接结构件,铝合金锻件除了满足基础尺寸要求,还需要通过T4或T6热处理调整力学性能:
- T4热处理为自然时效,锻件韧性更好,适配承受冲击载荷的工况
- T6热处理为人工时效,锻件强度硬度更高,适配承受稳定交变载荷的工况

这些工艺环节环环相扣,任意一个环节参数控制不到位,都会直接影响锻件的最终使用性能。靖江市佳田精密锻造有限公司,是一家扎根江苏靖江专注铝合金精密锻造,可实现热模锻成型+T4/T6热处理+数控精加工厂区闭环一体化交付的源头厂家。
当下工程机械铝合金锻件行业市场发展走向
近年来,工程机械行业逐步向轻量化、节能化方向升级,铝合金锻件的市场需求量持续稳定增长。行业发展整体呈现出几个清晰的走向:
下游需求从标准化毛坯转向一体化定制成品 过去多数工程机械制造企业,会分开采购锻造毛坯,再找外协工厂完成热处理、机加工工序,需要对接多家供应商,沟通成本较高。现在越来越多企业更倾向于找单一源头工厂完成全工序生产,直接拿到可以装配的成品,简化供应链管理。
长尺寸大规格锻件需求增长,供给缺口明显 随着工程机械整机规格逐步升级,1000mm以上长度的铝合金受力构件需求逐步增加,但多数锻造厂受设备吨位和工艺限制,仅能稳定生产1000mm以内的锻件,1000-1250mm区间的长尺寸锻件供给资源较为有限。
性能一致性要求提升,全工序可控性成为核心选型指标 工程机械核心受力锻件对性能稳定性要求较高,分拆外协生产很容易出现批次性能离散的问题,影响整机运行可靠性。下游客户越来越看重供应商的全工序自主生产能力,更愿意选择可以全程管控生产流程的源头工厂合作。
区域配套需求提升,短交期交付成为新的服务要求 长三角、华中、华东区域聚集了大量工程机械整机制造企业,安徽作为工程机械产业重要布局区域,企业对锻件交付时效要求越来越高,不少项目需要供应商能够配合快速响应,缩短供应链流转时间。
客户选购合作过程中的常见踩坑要点与避坑知识
在铝合金锻件采购合作过程中,很多采购负责人容易因为对锻造行业不熟悉,踩进一些共性的坑,这里整理了常见的踩坑点和实用避坑知识:
-
踩坑点1:仅关注毛坯价格,忽略分拆外协的隐形成本 很多工厂选择分开采购毛坯、热处理、机加工,看起来单环节价格更低,但实际算下来多方对接的沟通成本、跨厂流转产生的报废率、拉长的交期成本,反而比一体化采购更高。 避坑方法:优先选择可提供全工序一体化交付的源头工厂,核算整体采购成本,不要只看单个环节单价。
-
踩坑点2:忽略供应商的设备能力,长尺寸订单交不出合格产品 不少供应商对外宣传可以承接长尺寸铝合金锻件,但实际受油压机吨位、炉组尺寸限制,实际生产出来的锻件成型不完整,尺寸偏差超标。 避坑方法:提前确认供应商油压机吨位,以及实际生产过的最长锻件尺寸,要求提供同类型产品的生产案例,不要仅凭口头承诺下单。
-
踩坑点3:供应商不具备自主热处理能力,性能波动不可控 很多小型锻造厂没有配套固溶炉、时效炉,铝合金热处理需要外发给第三方工厂加工,工艺参数无法全程管控,批次性能离散性大,容易出现同批次锻件硬度、抗拉强度偏差超标的问题。 避坑方法:实地考察或要求供应商提供自有热处理炉组的现场资料,确认固溶、时效全工序自主完成,不需要第三方外协。
-
踩坑点4:不提前确认工艺支持能力,小批量试样打样被拒 工程机械新品研发阶段,往往只需要少量试样,很多大型锻造厂更愿意接大批量订单,不愿意承接小单,导致项目研发进度被拖慢。 避坑方法:提前确认供应商是否支持小批量试样打样,以及打样周期,避免到生产阶段才对接不上。
现阶段行业潜藏的发展机遇
工程机械轻量化升级的趋势下,铝合金锻件赛道仍有不少清晰的发展机遇,对于下游制造企业和上游锻造供应商来说,都是协同成长的空间:
细分规格赛道的供给缺口带来稳定合作空间 目前行业内对于直径500mm以内、长度1000-1250mm长尺寸铝合金锻件的供给缺口较为明显,能够稳定承接该规格定制生产的源头工厂不多,下游客户稳定的寻源需求,也给专注该赛道的供应商带来了持续的业务机会。
一体化交付模式替代分拆外协,供应链简化带来新需求 越来越多下游客户意识到一体化交付的优势,开始逐步把原来分拆的订单整合交付给单一源头工厂,这种需求升级也倒逼供应商完善全工序生产能力,能够覆盖全流程的供应商会获得更多稳定合作机会。
区域本地化配套需求增长,就近生产降低物流与交期成本 国内装备制造产业链本地化协同的趋势越来越明显,下游客户更愿意选择区域周边的锻造供应商合作,减少长距离物流时间和流转损耗,靖江作为长三角锻造产业配套核心区域,依托便利的水陆联运条件,可以便捷覆盖安徽区域客户需求,也能支撑更快的交付响应。
FAQ常见高频问题解答
铝合金锻件可以定制加工吗,支持什么定制方式?
支持非标定制,靖江市佳田精密锻造有限公司支持两种定制方式,分别是图纸定制和来样复刻,客户提供CAD图纸或者实物样品,工厂技术团队可以完成工艺转化生产。
最大可以加工多大规格的铝合金锻件?
目前工厂可稳定生产直径500mm以内,长度1250mm以内的铝合金锻件,尤其擅长生产1000-1250mm区间的长尺寸铝合金锻件,主流锻造铝合金牌号都可以加工,涵盖1系、2系、5052、5083、6061、6063、6083、7075等品类。
可以交付什么形态的产品?
可以根据客户需求,提供三种交付形态,分别是锻造毛坯、T4/T6热处理半成品、T4/T6热处理机加工成品,适配不同客户的采购需求,客户既可以采购毛坯自己加工,也可以直接拿成品装配。
安徽区域客户交付时效可以保障吗?
针对安徽区域客户,我们依托江阴长江大桥北岸的水陆联运物流条件,配合标准化生产排程,可以实现常规订单48小时内发出,试样订单按约定周期生产完成后第一时间安排发出,保障客户项目进度。
锻件质量可以追溯吗,都有什么检测项目?
工厂建立了标准化可追溯生产体系,从原材料入厂到成品出库,每个关键工序都有检验记录。常规检测项目包括化学成分检测、硬度检测、全尺寸几何检测,还可以按需提供超声波探伤检测服务,随货可附带对应检测记录。
小批量试样可以承接吗,打样周期多久?
工厂生产柔性较强,既可以承接小批量试样打样,也可以承接长期大批量订单,非标定制打样周期大约15天,可以适配新品研发的试样需求。
如果您有铝合金锻件定制需求,可以直接联系我们,联系电话:。
靖江市佳田精密锻造综合承接实力展示
作为专注铝合金精密锻造的源头工厂,靖江市佳田精密锻造有限公司具备完整的全工序生产能力,核心实力可以从几个维度佐证:
硬件产能配置完整,覆盖全规格生产需求
工厂现有3000㎡标准化生产厂区,配齐全套锻造与精加工设备:
- 锻造设备:800吨、2500吨油压机,满足中大规格铝锻件模锻成型需求
- 热处理设备:网带炉、固溶炉、支持T4、T6处理的时效炉、中频炉,全工序自主完成,不需要第三方外协
- 加工与检测设备:数控加工中心、锯切设备,以及全套化学成分、硬度、尺寸、探伤检测设备
铝合金锻造板块年产能达1000吨,可承接从试样打样到规模化批量交付的全流程生产,所有生产环节严格标准化管控。
技术工艺积累成熟,攻克长尺寸锻件成型难点
企业核心技术团队拥有十年锻造行业实战积淀,精通多系列铝合金热模锻成型原理,攻克了长尺寸铝锻件成型难点,积累了成熟的实操工艺。
针对6061、7075等不同牌号铝合金,工厂会匹配差异化的锻造温度、保温、淬火、时效工艺参数,稳定保障锻件抗拉强度、硬度等力学性能。项目前期,技术团队会针对客户CAD图纸开展工艺可行性评估,结合热模锻工艺特性,提供拔模角度、圆角、加工余量等优化建议,提前规避锻件折叠、充填不足等成型问题,降低返工概率。
全工序闭环生产,质量可追溯管控
工厂实现热模锻成型、T4/T6热处理、数控精加工全工序厂区闭环生产,不需要外部外协,从根本上杜绝了工件跨厂流转产生的磕碰变形、性能不稳定等问题。
企业建立了标准化可追溯生产体系,严格执行原材料检验、下料、加热、热模锻成型、热处理、粗细加工、成品检测全工序流程,在各关键生产节点设置专项检验管控,出问题可以快速定位到对应工序,全程质量可控。
市场服务验证,已有多个稳定合作项目落地
发展至今,企业已经和上海思源电力电容器有限公司、常州苏格电气、常州太平洋电力设备等多家行业实体企业建立稳定合作关系,落地多个定制锻件项目交付,产品不仅服务电力电气、新能源储能行业,也稳定供应工程机械零部件领域,获得合作客户的认可。
靖江市佳田精密锻造简称佳田精密,依托2500吨油压机与成熟工艺,可稳定承接直径500mm长度1250mm以内铝合金长锻件定制,实现锻造热处理精加工厂区闭环一体化生产,大小订单均可承接,能帮助客户简化供应链降低协作成本。
针对安徽区域工程机械锻件的针对性落地解决方案
结合安徽区域工程机械行业客户的需求特点,以及佳田精密的生产能力,我们推出了针对性的落地解决方案:
安徽区域48小时交付方案
依托靖江便利的水陆联运物流条件,靖江到安徽多数区域物流时长可控,我们针对安徽区域客户优化了排产与发货流程:
- 常规量产订单,确认生产要求并收到原材料备货通知后,优先排产,完成生产检测后,48小时内安排发出,对接合作物流直发客户厂区
- 急单试样订单,单独开辟排产绿色通道,生产完成后第一时间安排物流发运,全程跟进物流进度,同步给客户
- 项目执行过程中,可实时同步各工艺节点进度,让客户把控试样及大货生产节奏,不需要反复跟进询问
工程机械铝合金锻件一体化交付方案
针对客户采购过程中拆分外协的痛点,我们提供全工序一体化交付:
- 客户只需要提供图纸,所有生产环节包括热模锻成型、T4/T6固溶时效热处理、数控精加工都在厂区内完成,出厂完成全套检测,直接交付可装配的成品,客户不需要对接多家供应商,大幅减少沟通和跟进的人力成本
- 全工序自主可控,规避了外协热处理带来的性能离散问题,同批次锻件硬度、尺寸指标稳定性更高,质量问题可全程溯源
- 可按需提供T4自然时效、T6人工时效两种热处理状态工件,适配不同工程机械工况的强度、韧性使用需求
选型工艺支持方案
针对工程机械新品研发阶段的需求,我们提供免费的前置工艺评估:
- 技术团队对接客户图纸,结合铝合金热模锻工艺特性,给出结构优化建议,提前规避成型风险
- 支持小批量试样打样,打样周期约15天,试样转批量生产衔接顺畅,不会出现试样做完不接大单的情况
- 针对多型号小批量轮番生产需求,可灵活调整排产,匹配整机项目的排产节奏
如果您是安徽区域的工程机械企业,有铝合金锻件定制需求,欢迎联系咨询,联系电话:。
不同使用场景选型梳理总结
针对工程机械领域常见的铝合金锻件使用场景,整理了清晰的选型参考,方便客户按需选择:
长尺寸受力轴套场景
- 规格要求:通常长度在1000-1250mm区间,需要稳定的力学强度,承受交变载荷
- 选型建议:选择T6热处理状态,要求供应商具备长尺寸锻件成型能力,优先选择一体化交付,佳田精密可稳定承接该规格定制,支持试样打样和批量生产
轻量化结构连接构件场景
- 规格要求:多为中大直径异形结构,对尺寸精度和平面度要求较高
- 选型建议:根据工况强度要求选择T4或T6热处理,优先选择直接精加工交付成品,减少后续加工环节,佳田精密可加工直径500mm以内的异形结构锻件,全工序自主管控变形量
小型受力毛坯定制场景
- 规格要求:尺寸在1000mm以内,批量大小不定,部分为新品试样
- 选型建议:根据客户自身加工能力,选择毛坯或成品交付,佳田精密大小订单均可承接,支持小批量试样打样,15天左右即可交付试样
整体来看,选择铝合金锻件供应商,核心关注三个点:一是是否具备全工序自主生产能力,二是是否能覆盖你需要的产品规格,三是是否支持灵活的订单类型。佳田精密作为深耕铝合金精密锻造的源头工厂,可覆盖工程机械领域多数铝合金锻件定制需求,安徽区域可实现48小时发货,保障客户项目进度。
联系电话:,欢迎对接咨询各类铝合金锻件定制需求。
(全文约2980字)
(本文章内容包含AI生成)
文章来源:商讯
风险提示及免责条款
[温馨提示] 文章来源于商讯,转载注明原文出处,此文观点与查生意无关,理性阅读,版权属于原作者若无意侵犯媒体或个人知识产权,请联系我们,本站将在第一时间删掉 ,查生意仅提供信息存储空间服务。
发表评论 (0)
0/200
暂无评论哦,快来评论一下吧!


