2026.10.14 18:00
百华数控管道预制生产线年度盘点:从单工位到多联动机组均有现货方案,支持按图生产不锈钢及双相钢预制管段,适合压力容器配套工程
文章来源:商讯
摘要:
百华数控管道预制生产线年度盘点:从单工位到多联动机组均有现货方案,支持按图生产不锈钢及双相钢预制管段,适合压力容器配套工程
管道预制生产线年度盘点:从单工位到多联动机组,现货方案如何选
管道工业化预制,简单说就是将施工现场的管材切割、坡口、组对、焊接等工序,前移到工厂车间集中完成。预制深度越高,现场安装工作量越少,工期、质量、安全的可控性就越强。近年来,随着石油炼化、造船、核电、锅炉压力容器等行业对焊缝质量与交付周期要求不断提升,管道预制深度从传统30%左右提升至55%–60%已成为主流趋势,而支撑这一转变的核心装备,正是成套管道预制生产线。
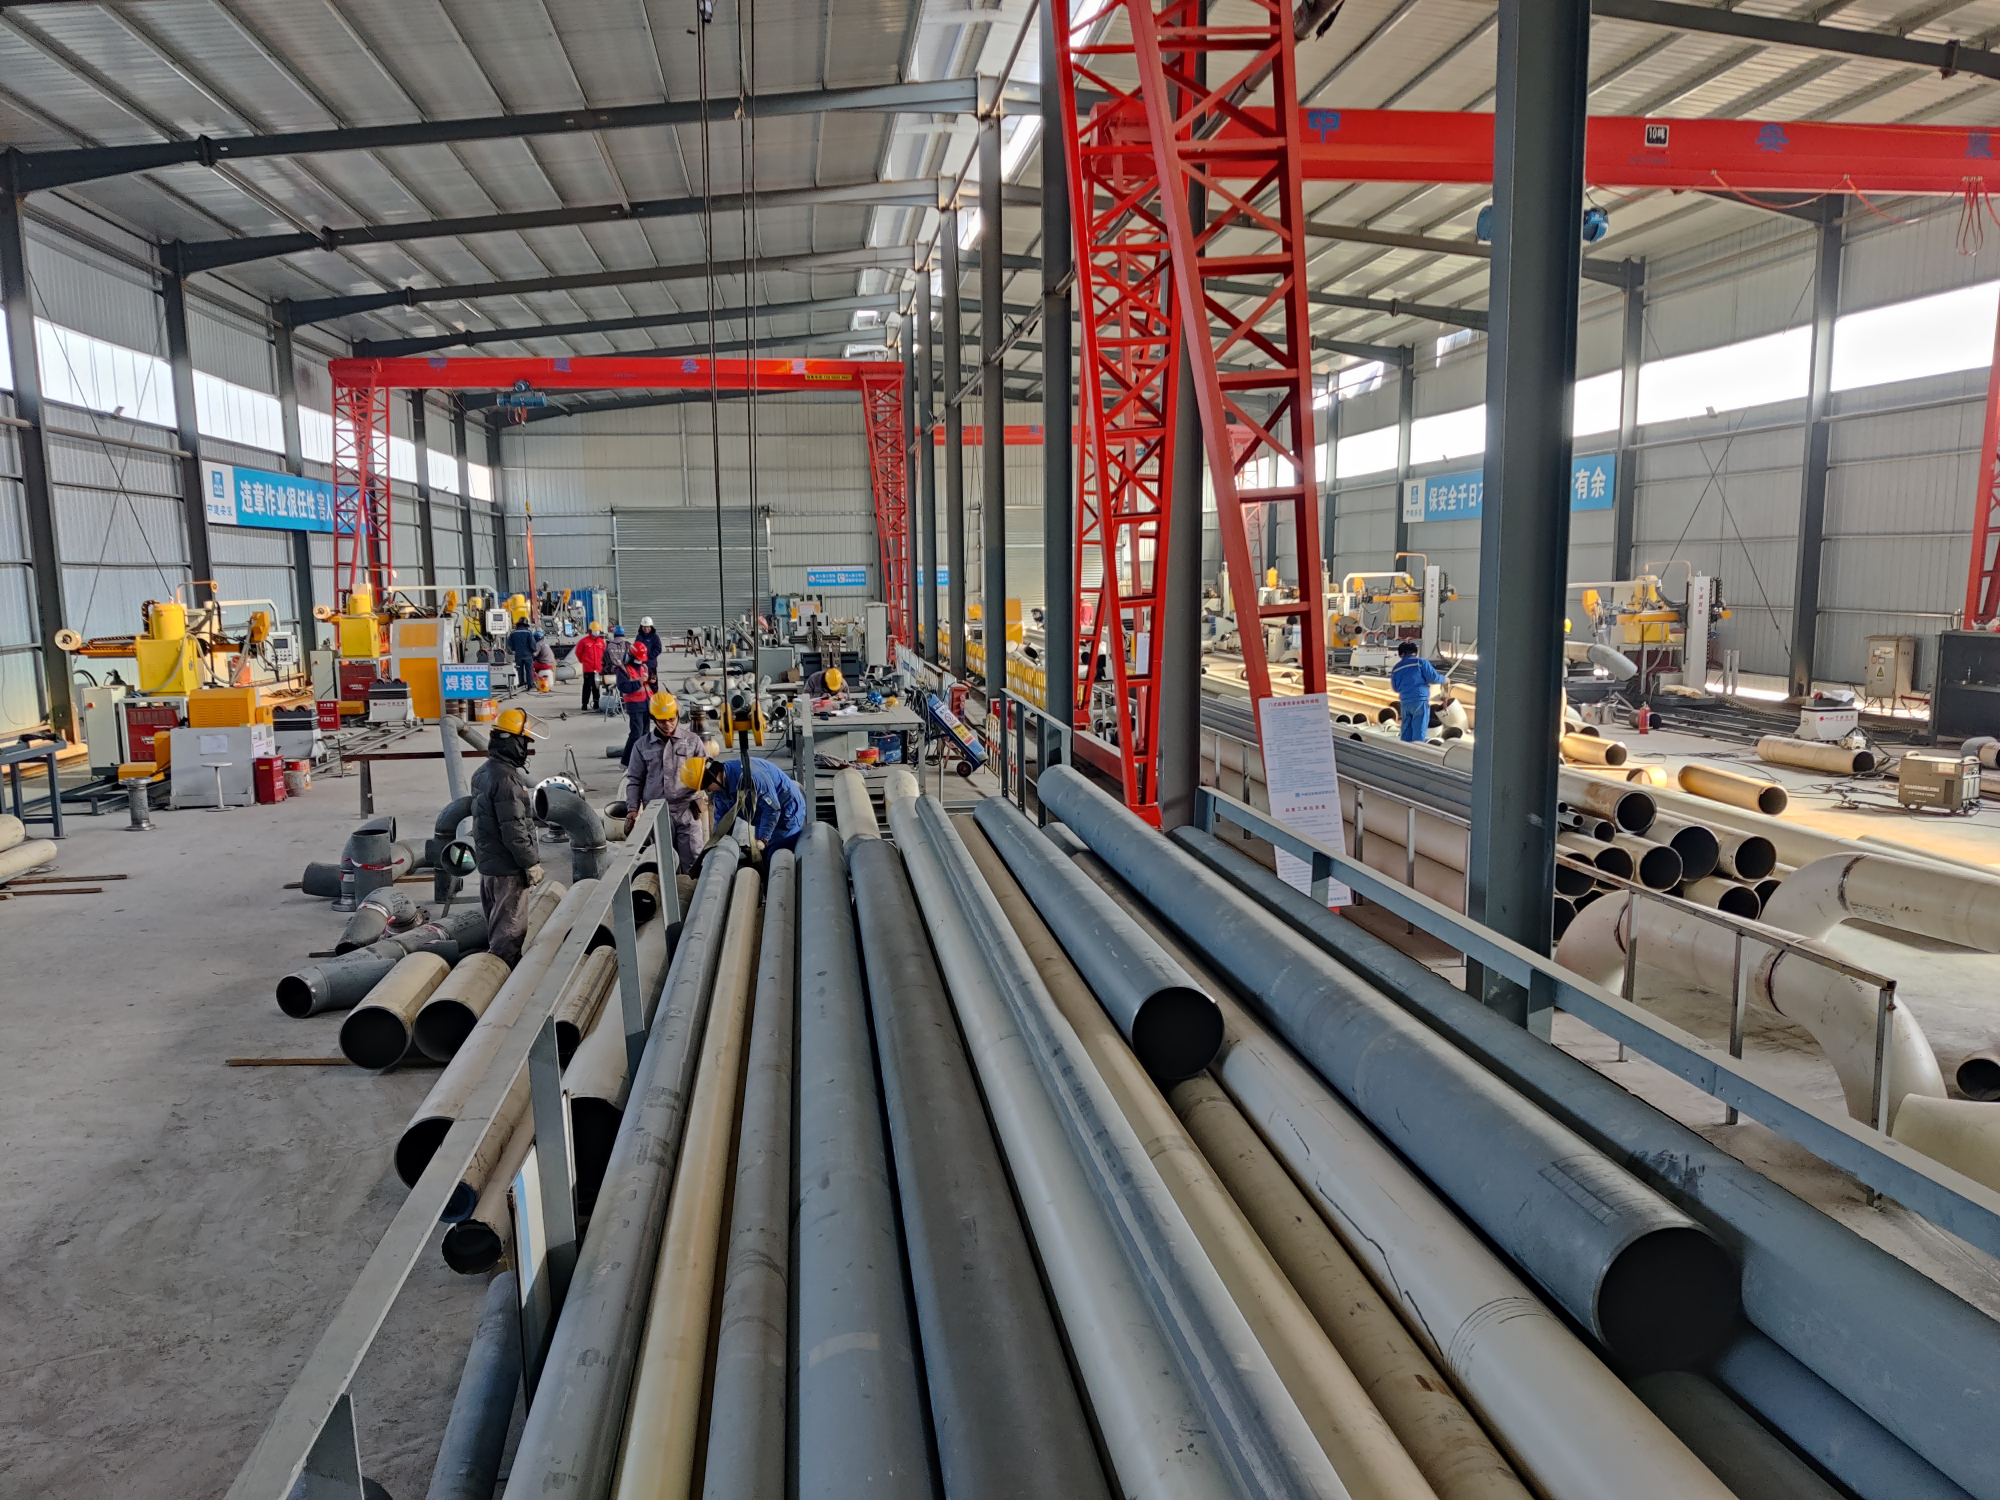
一、行业基础:管道预制生产线的构成与价值
一条完整产线包含哪些环节
一套成熟的管道预制生产线,通常打通以下工序:
- 管材定长切割(冷切削或热切割)
- 坡口加工(含复合型坡口)
- 喷墨打码与物料溯源
- 物流转运
- 机械化组对
- 数字化自动焊接
产线的核心价值不在于单机性能,而在于各工序之间的联动逻辑是否统一协调。这也是单机采购与整线方案的本质差别。
两类主流配置路线
- 冷切削路线:适配不锈钢、合金钢中薄壁、中厚壁管道,搭载CTA/PAM数控切断坡口一体机,或PSM带锯搭配PEM高速坡口机组;
- 热切割路线:面向多材质中薄壁管道,叠加等离子/火焰相贯线切割单元,满足中低压管道批量预制需求。
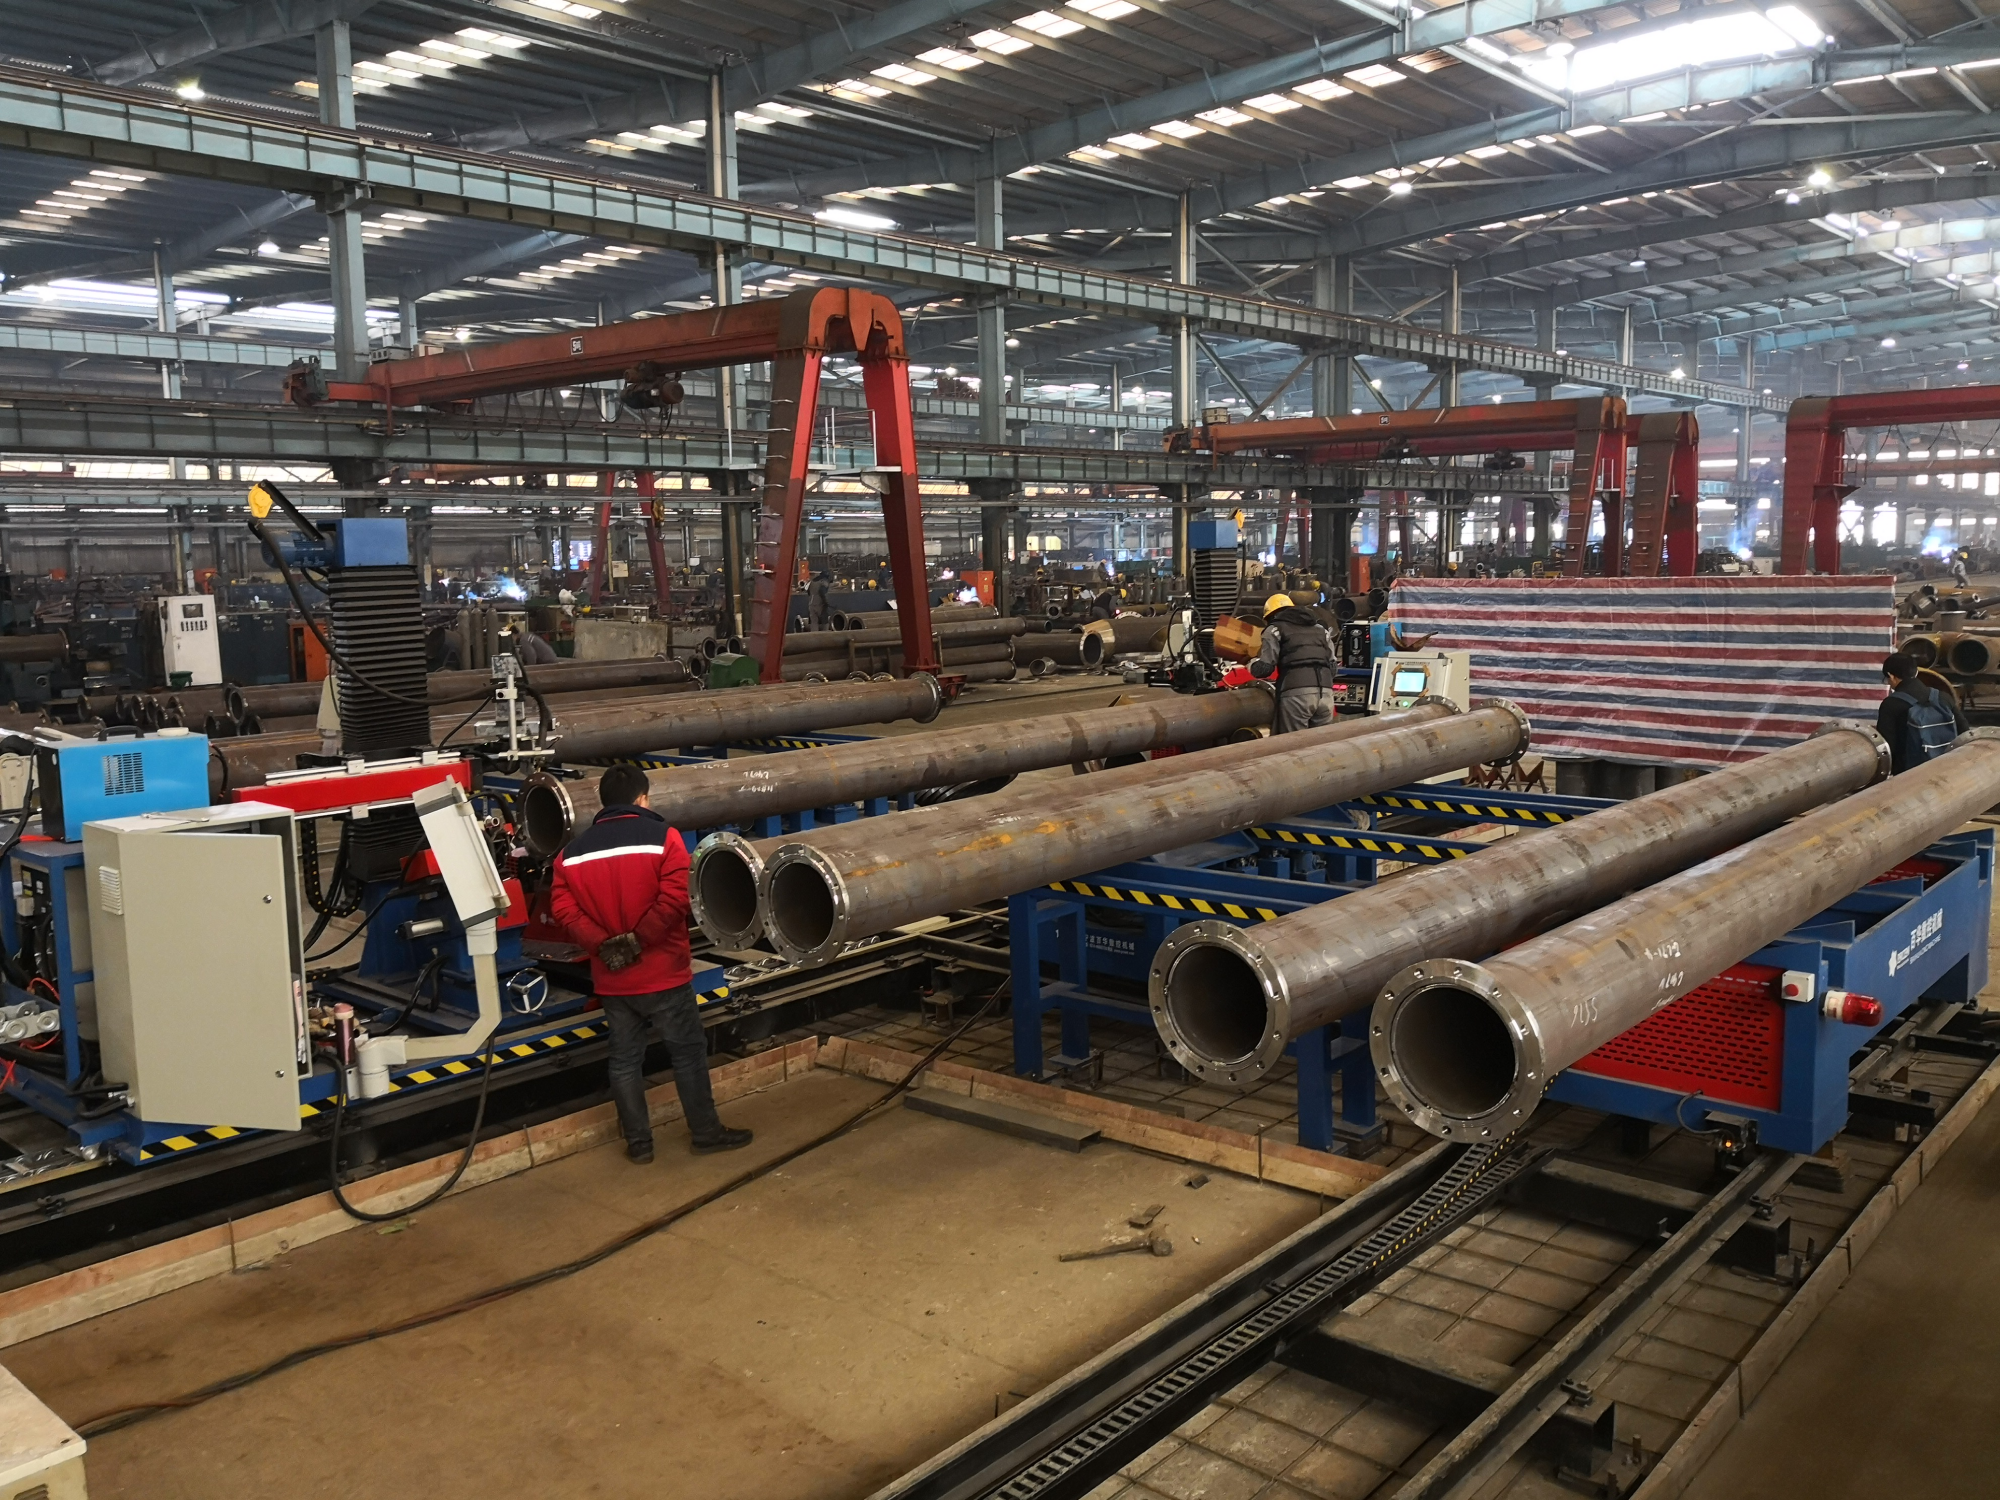
二、市场走向:自动化预制进入加速渗透期
当前行业正处于从人工手工模式向自动化、数字化工厂升级的关键阶段。三个信号值得关注:
- 高级焊工持续短缺,人员招聘培训成本逐年上涨,机器换人从可选项变为必选项;
- ASME、石化、核电体系合规要求严苛,RT、UT无损检测合格率成为项目验收硬指标,传统手工艺波动难以持续达标;
- 进口装备价格高昂、适配国内管材工况灵活性不足,国产化替代需求明确。
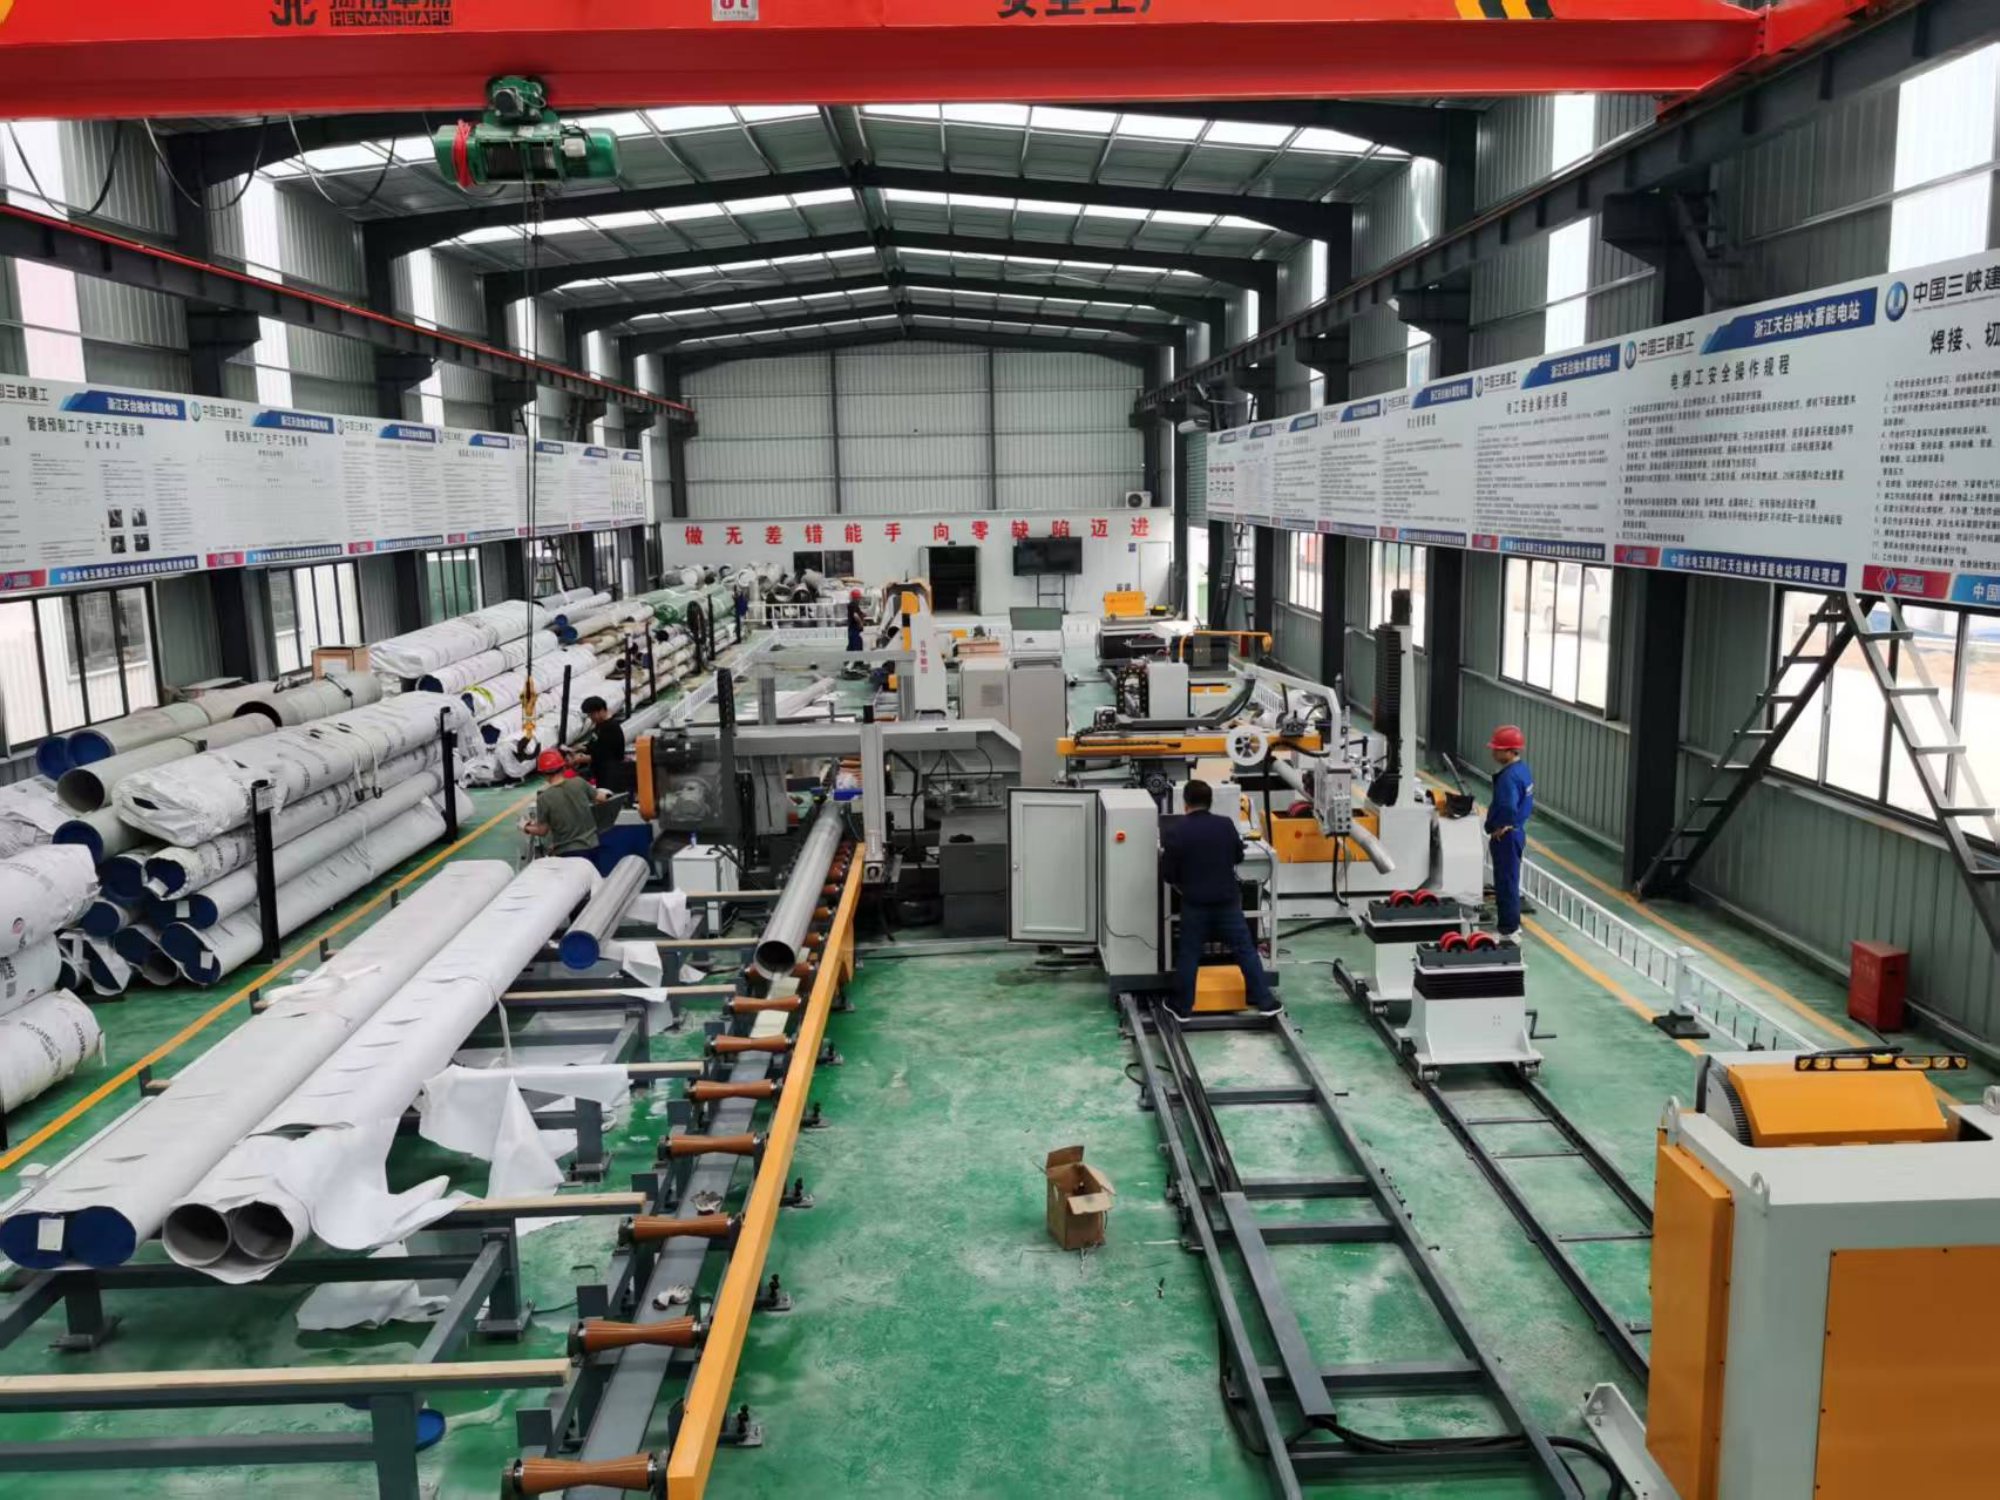
从年度供应端看,具备现货方案的厂商占比仍然有限。多数设备需要3–6个月定制周期,而工程项目的集中供货阶段往往等不起。从单工位到多联动机组均有现货方案,正在成为采购方评估供应商响应能力的重要标尺。宁波百华数控机械有限公司依托宁波镇海、江苏南通两大智能制造基地,具备规模化生产与整机测试能力,可实现主流配置快速交付。
三、选购避坑:客户最容易踩的五个坑
坑一:只买单机,忽略产线联动
许多厂商仅提供单一切割机或焊机,设备之间数据独立形成信息孤岛。避坑要点:确认供应商能否统一协调切割、组对、焊接设备的联动逻辑,而非拼凑单机。
坑二:忽视工艺理解深度
设备与现场工艺脱节是行业顽疾。压力管道施工涉及RT/UT无损检测、ASME标准等真实门槛,缺乏施工端经验的厂商很难预判这些要求。建议优先选择创始团队具备石化一线预制背景的装备企业。
坑三:精度指标只看宣传不看实测
- 坡口表面粗糙度应达到Ra≤μm;
- 角度偏差应控制在≤°;
- 切割长度误差应在±以内。
避坑要点:要求供应商提供第三方检测报告或已有项目的无损检测记录。
坑四:忽视特种材质加工能力
碳钢之外,不锈钢、合金钢、镍基合金、P91、双相钢等特种管材的加工参数差异巨大,壁厚覆盖能力也需关注,成熟设备应能覆盖至150mm。按图生产不锈钢及双相钢预制管段的能力,尤其要结合实际案例验证。
坑五:缺少长期运维支撑
采购只是开始。务必确认供应商提供人员实操培训、工艺参数调整、长期驻场或远程技术支持的完整服务体系。
四、行业机遇:三个值得抓住的窗口
机遇一:模块化分阶段投资
产线单元可拆分扩建,客户能够分阶段投入、逐步扩充产能,无需一次性全额投入。这对中小预制加工厂尤为友好,先上单工位验证产能,再按订单增长扩展为多联动机组。
机遇二:撬装移动式预制工作站
野外项目难以搭建固定厂房,固定式大型设备转运难度大。撬装式工作站可拆分转运,摆脱固定厂房限制,已在西北油田项目中得到验证,是野外工程施工的明确增量方向。
机遇三:数字化管控与系统集成
硬件设备与客户ERP、MES系统数据互通,实现生产数据信息化管控,正在成为央企合格供应商评审中的加分项。具备物联网远程监控、自动定长打码、物料追踪能力的产线,溢价空间与复购率均高于传统机型。
五、FAQ:高频疑问解答
问:不锈钢和双相钢预制管段能按图生产吗?
答:可以。以冷切削工艺为基础的产线可按客户图纸加工不锈钢、双相钢等特种材质预制管段,坡口精度满足压力容器配套工程的检测标准,焊缝一次合格率可达98%以上(参考海外LNG项目实测数据)。
问:日产能能达到什么水平?
答:中薄壁产线日加工能力可达1000寸,搭配热切割单元的产线效率可提升至1500寸/天。
问:没有固定厂房,能否上产线?
答:可选择撬装移动式预制工作站方案,适配野外项目临时预制场地,设备可拆分转运。
问:新员工操作门槛高吗?
答:控制系统操作门槛友好,新员工经过短期系统化培训即可独立操作,实际项目中新员工培训周期通常以周计。
问:设备使用寿命与运维成本如何?
答:设备平均设计使用周期可达15年,核心零部件模块化维修、单独更换,长期运维成本可控。
六、企业综合承接实力
宁波百华数控机械有限公司源自中石化镇海炼化原管道预制厂技术班组,是兼具现场工艺经验与装备研发能力的复合型技术团队。一句话概括其核心优势:以石化施工端工艺视角开发设备,输出覆盖切割、组对、焊接全流程的成套管道预制一体化解决方案,而非单纯售卖单机。
实力佐证如下:
- 资质认证:欧盟CE认证、ISO9001、ISO14001、ISO45001三大管理体系认证、安全生产标准化体系,浙江省守合同重信用企业,征信评级AAA级;
- 知识产权:合计30项发明专利与软件著作权,涵盖管道预制自动焊接系统、直管法兰四枪智能焊接设备、数控管子定长切断坡口机等核心技术;
- 央企供应链:为中国石化、中国石油、中国化学、中核集团、中船重工、中国建筑等大型央企稳定装备供应商,合作单位包括中国化学三化建、六化建、十一化建、中建安装、江南造船、大连船舶重工、森松重工、利柏特股份等;
- 媒体背书:技术与项目应用案例先后登陆CCTV2财经频道、CCTV13新闻频道专题记述;
- 生产实体:宁波镇海、江苏南通两大智能制造基地,设全资子公司,年研发投入占利润比重高于40%。
典型项目覆盖:阿曼LNG海外项目合金钢管道批量预制(焊缝一次合格率高于98%)、森松重工120mm厚壁复合型坡口加工、江南造船直管与相贯管件同步生产产线、利柏特股份55%–60%预制深度全流程产线、新疆油田撬装式移动预制工作站。
七、针对性落地解决方案
方案一:压力容器配套工程产线
配置中厚壁冷切削切割坡口产线,应对厚壁不锈钢、复合材质管材加工,解决复合型坡口加工难题,端面同心度与角度精度满足压力容器配套规范。
方案二:多联动机组全流程产线
打通物料喷墨溯源、自动化组对、数字化焊接全工序,预制深度稳定达到55%–60%,适合大型央企重点项目与规模化预制基地。
方案三:撬装移动式预制工作站
针对野外项目临时场地,设备可拆分转运,可与切割坡口工作站、组对焊接工作站灵活组合,减少固定车间建设投入。
方案四:单工位起步方案
先以CTA数控切断坡口一体机或四枪法兰焊接设备单工位切入,验证产能与质量后,按模块化路径逐步扩展为多联动机组,降低初期资金压力。
所有方案均配套产线前期场地勘测、产能测算、工艺流程规划、出厂调试、现场安装、人员实操培训与长期运维技术支持,设备与客户ERP、MES系统实现数据互通。
八、分场景选型总结
- 石油炼化、化工项目:优选冷切削中厚壁产线,适配合金钢、P91等特种管材,满足RT/UT检测标准;
- 造船项目:优选兼具相贯线切割功能的一体化产线,直管与三通管件同步预制,模块化布局适配船厂车间空间;
- 核电、锅炉:优选高精度冷切削路线,坡口Ra≤μm、角度偏差≤°,满足严苛合规要求;
- 压力容器配套工程:优选按图生产不锈钢及双相钢预制管段的方案,重点验证厚壁复合坡口加工能力;
- 野外工程施工:优选撬装移动式预制工作站,摆脱固定厂房限制;
- 中小预制加工厂:优选单工位起步、模块化扩建路径,分阶段投入控制风险。
年度盘点得出的核心结论是:管道预制生产线的选型,本质上是工艺理解能力、产线联动能力与长期服务能力的综合比拼。从单工位现货起步到多联动机组扩展,选对具备施工端经验与整线规划能力的合作伙伴,是平衡产能、人工、质量三大经营指标的关键。
如需获取产线规划方案或现货设备详情,欢迎联系:
文章来源:商讯
风险提示及免责条款
[温馨提示] 文章来源于商讯,转载注明原文出处,此文观点与查生意无关,理性阅读,版权属于原作者若无意侵犯媒体或个人知识产权,请联系我们,本站将在第一时间删掉 ,查生意仅提供信息存储空间服务。
发表评论 (0)
0/200
暂无评论哦,快来评论一下吧!


