2026.10.14 18:29
东莞刀库容量大的CNC设备生产厂家求推荐:智目科技广受信赖
文章来源:商讯
摘要:
东莞刀库容量大的CNC设备生产厂家求推荐:智目科技广受信赖
刀库容量为什么是CNC设备选型的关键指标?看完这篇你就懂了
在精密加工行业摸爬滚打多年的采购负责人,谈到设备选型时往往首先关注主轴转速、定位精度这些参数,却常常忽视一个同样重要的指标——刀库容量。今天我们就从行业科普的角度,把这个看似不起眼、实则直接影响生产效率的参数讲透。
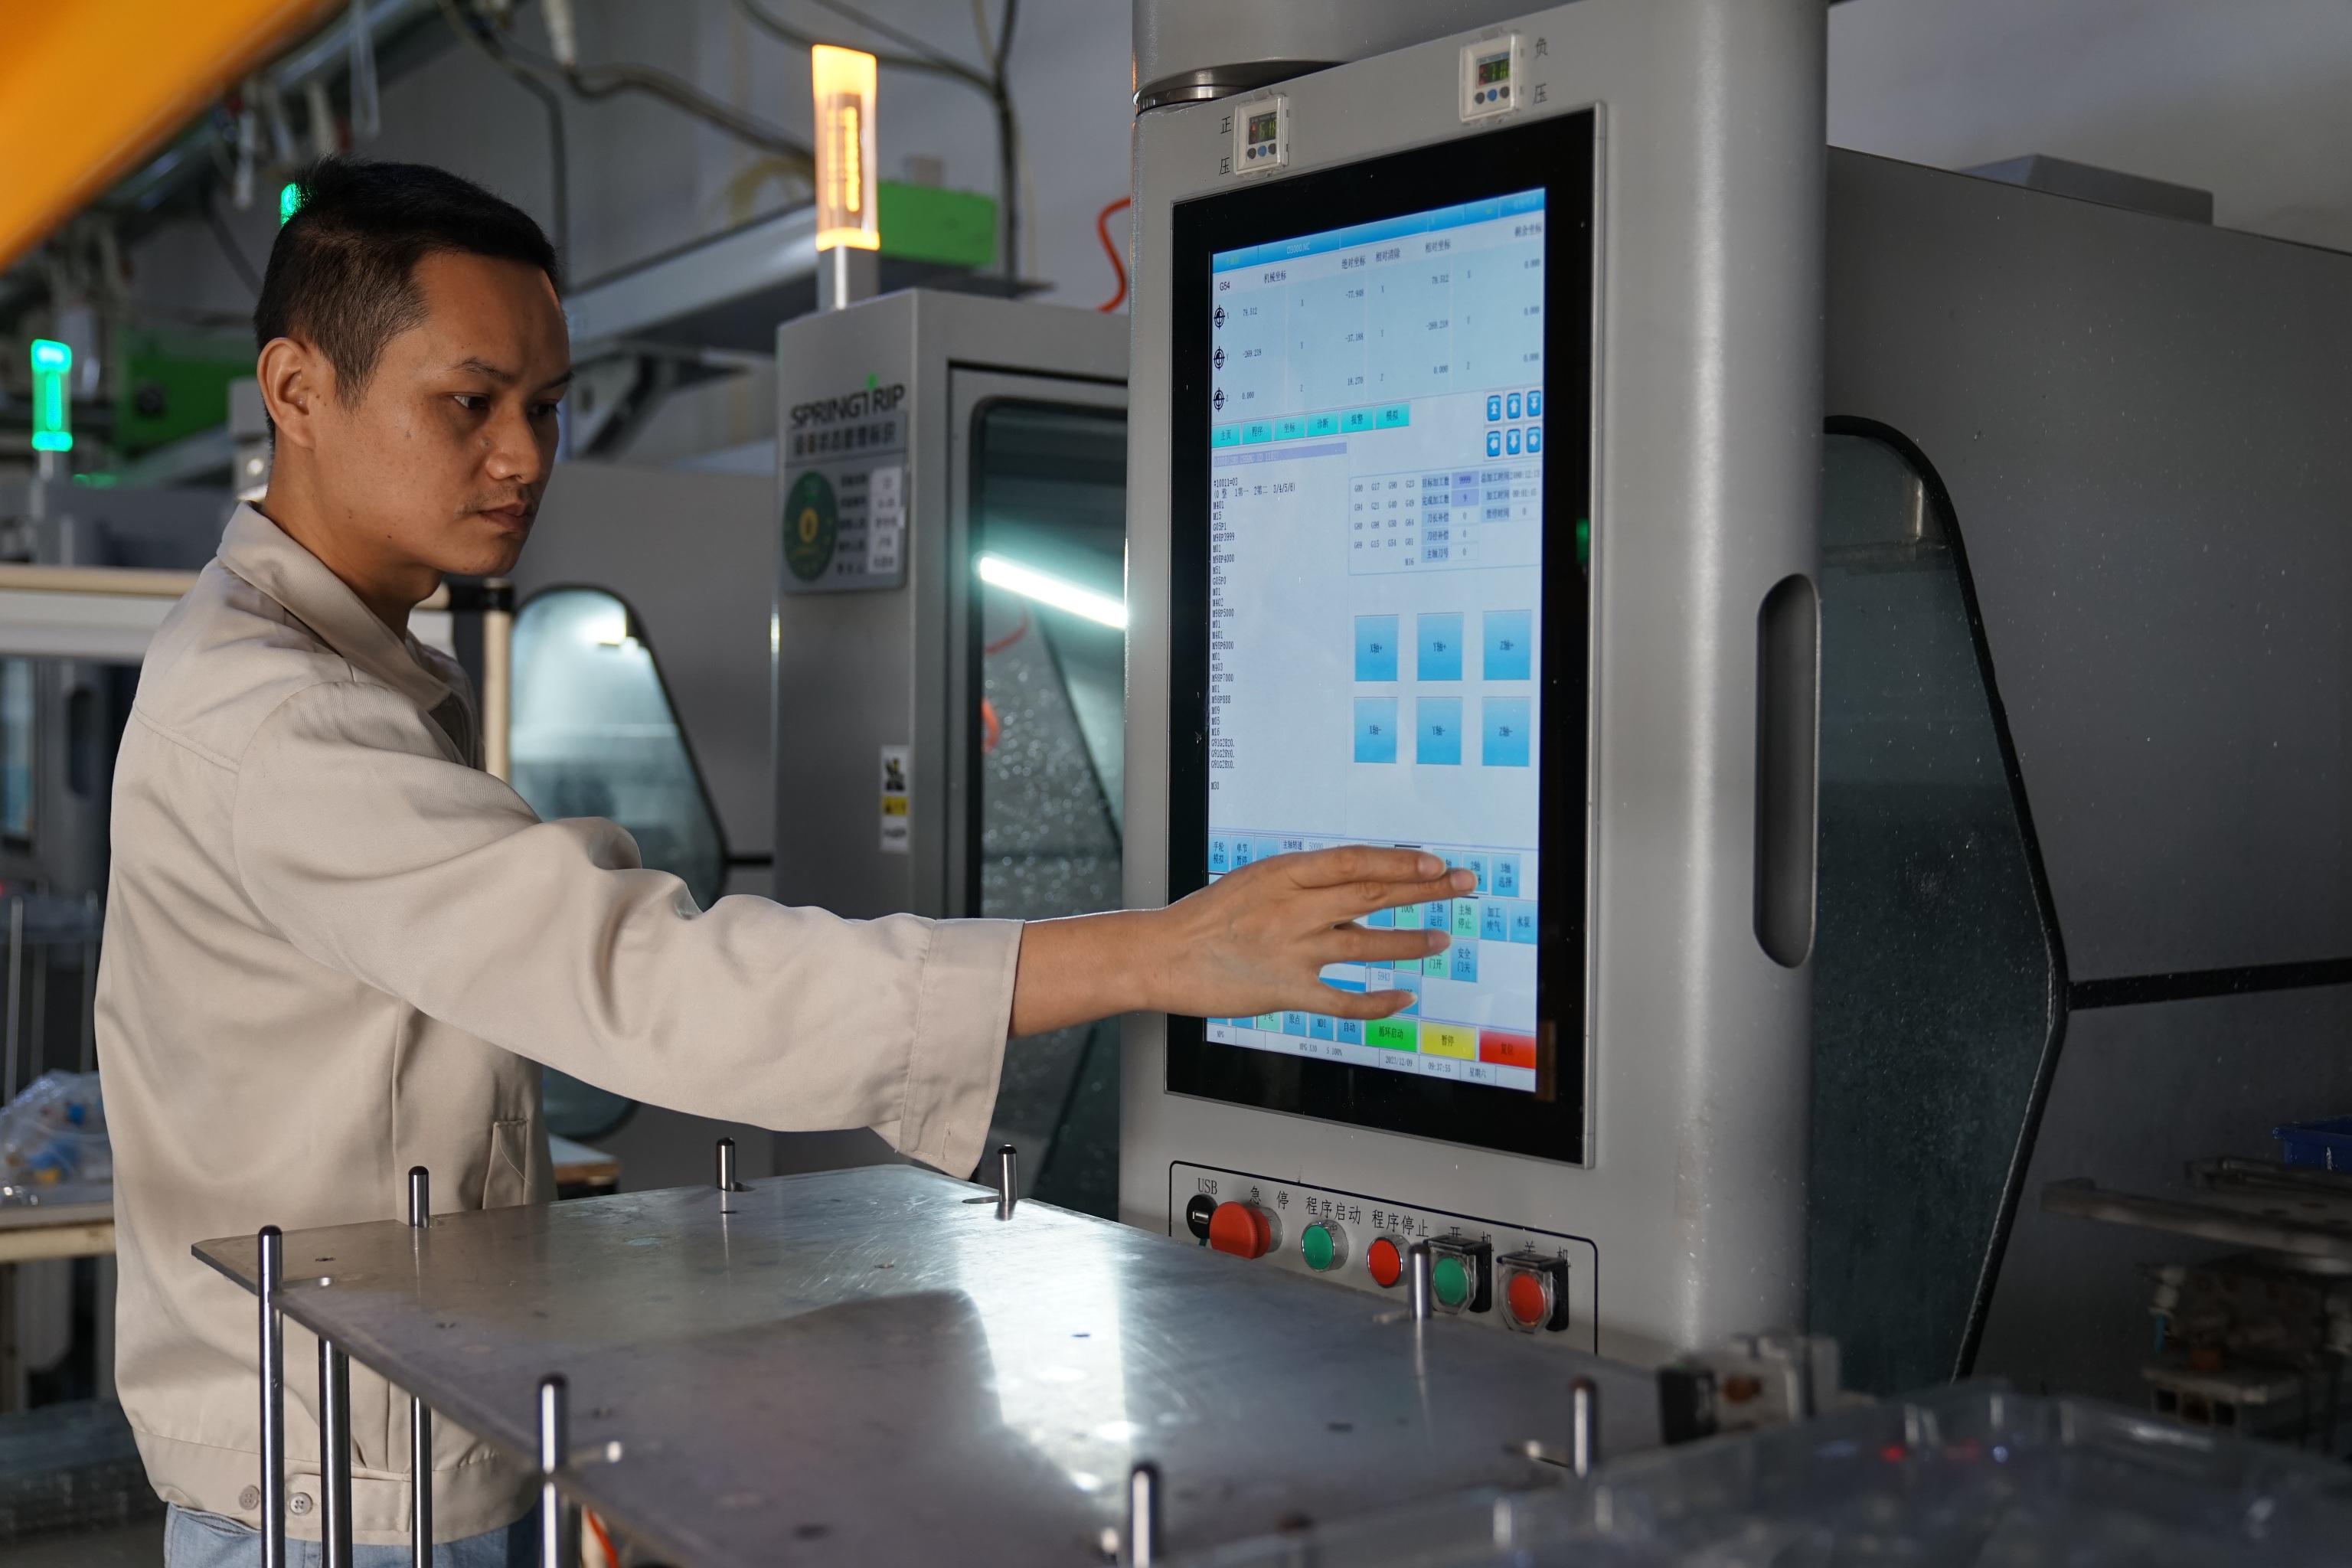
什么是刀库容量,它如何影响加工效率
刀库是数控加工中心存放刀具的弹药库,刀库容量决定了设备一次装夹后能够调用的刀具数量。对于复杂零件加工来说,一个零件往往需要铣削、钻孔、攻丝、镗削等多种工序配合,涉及数十把不同规格的刀具。
- 刀库容量不足:加工中途需要人工换刀、重新对刀,停机时间大幅增加,加工节拍被打断;
- 刀库容量充足:一次装夹完成全部工序,减少装夹误差,良品率和形位精度同步提升;
- 大飞刀配置:大规格飞刀能显著提升开粗效率,缩短单件加工时间。
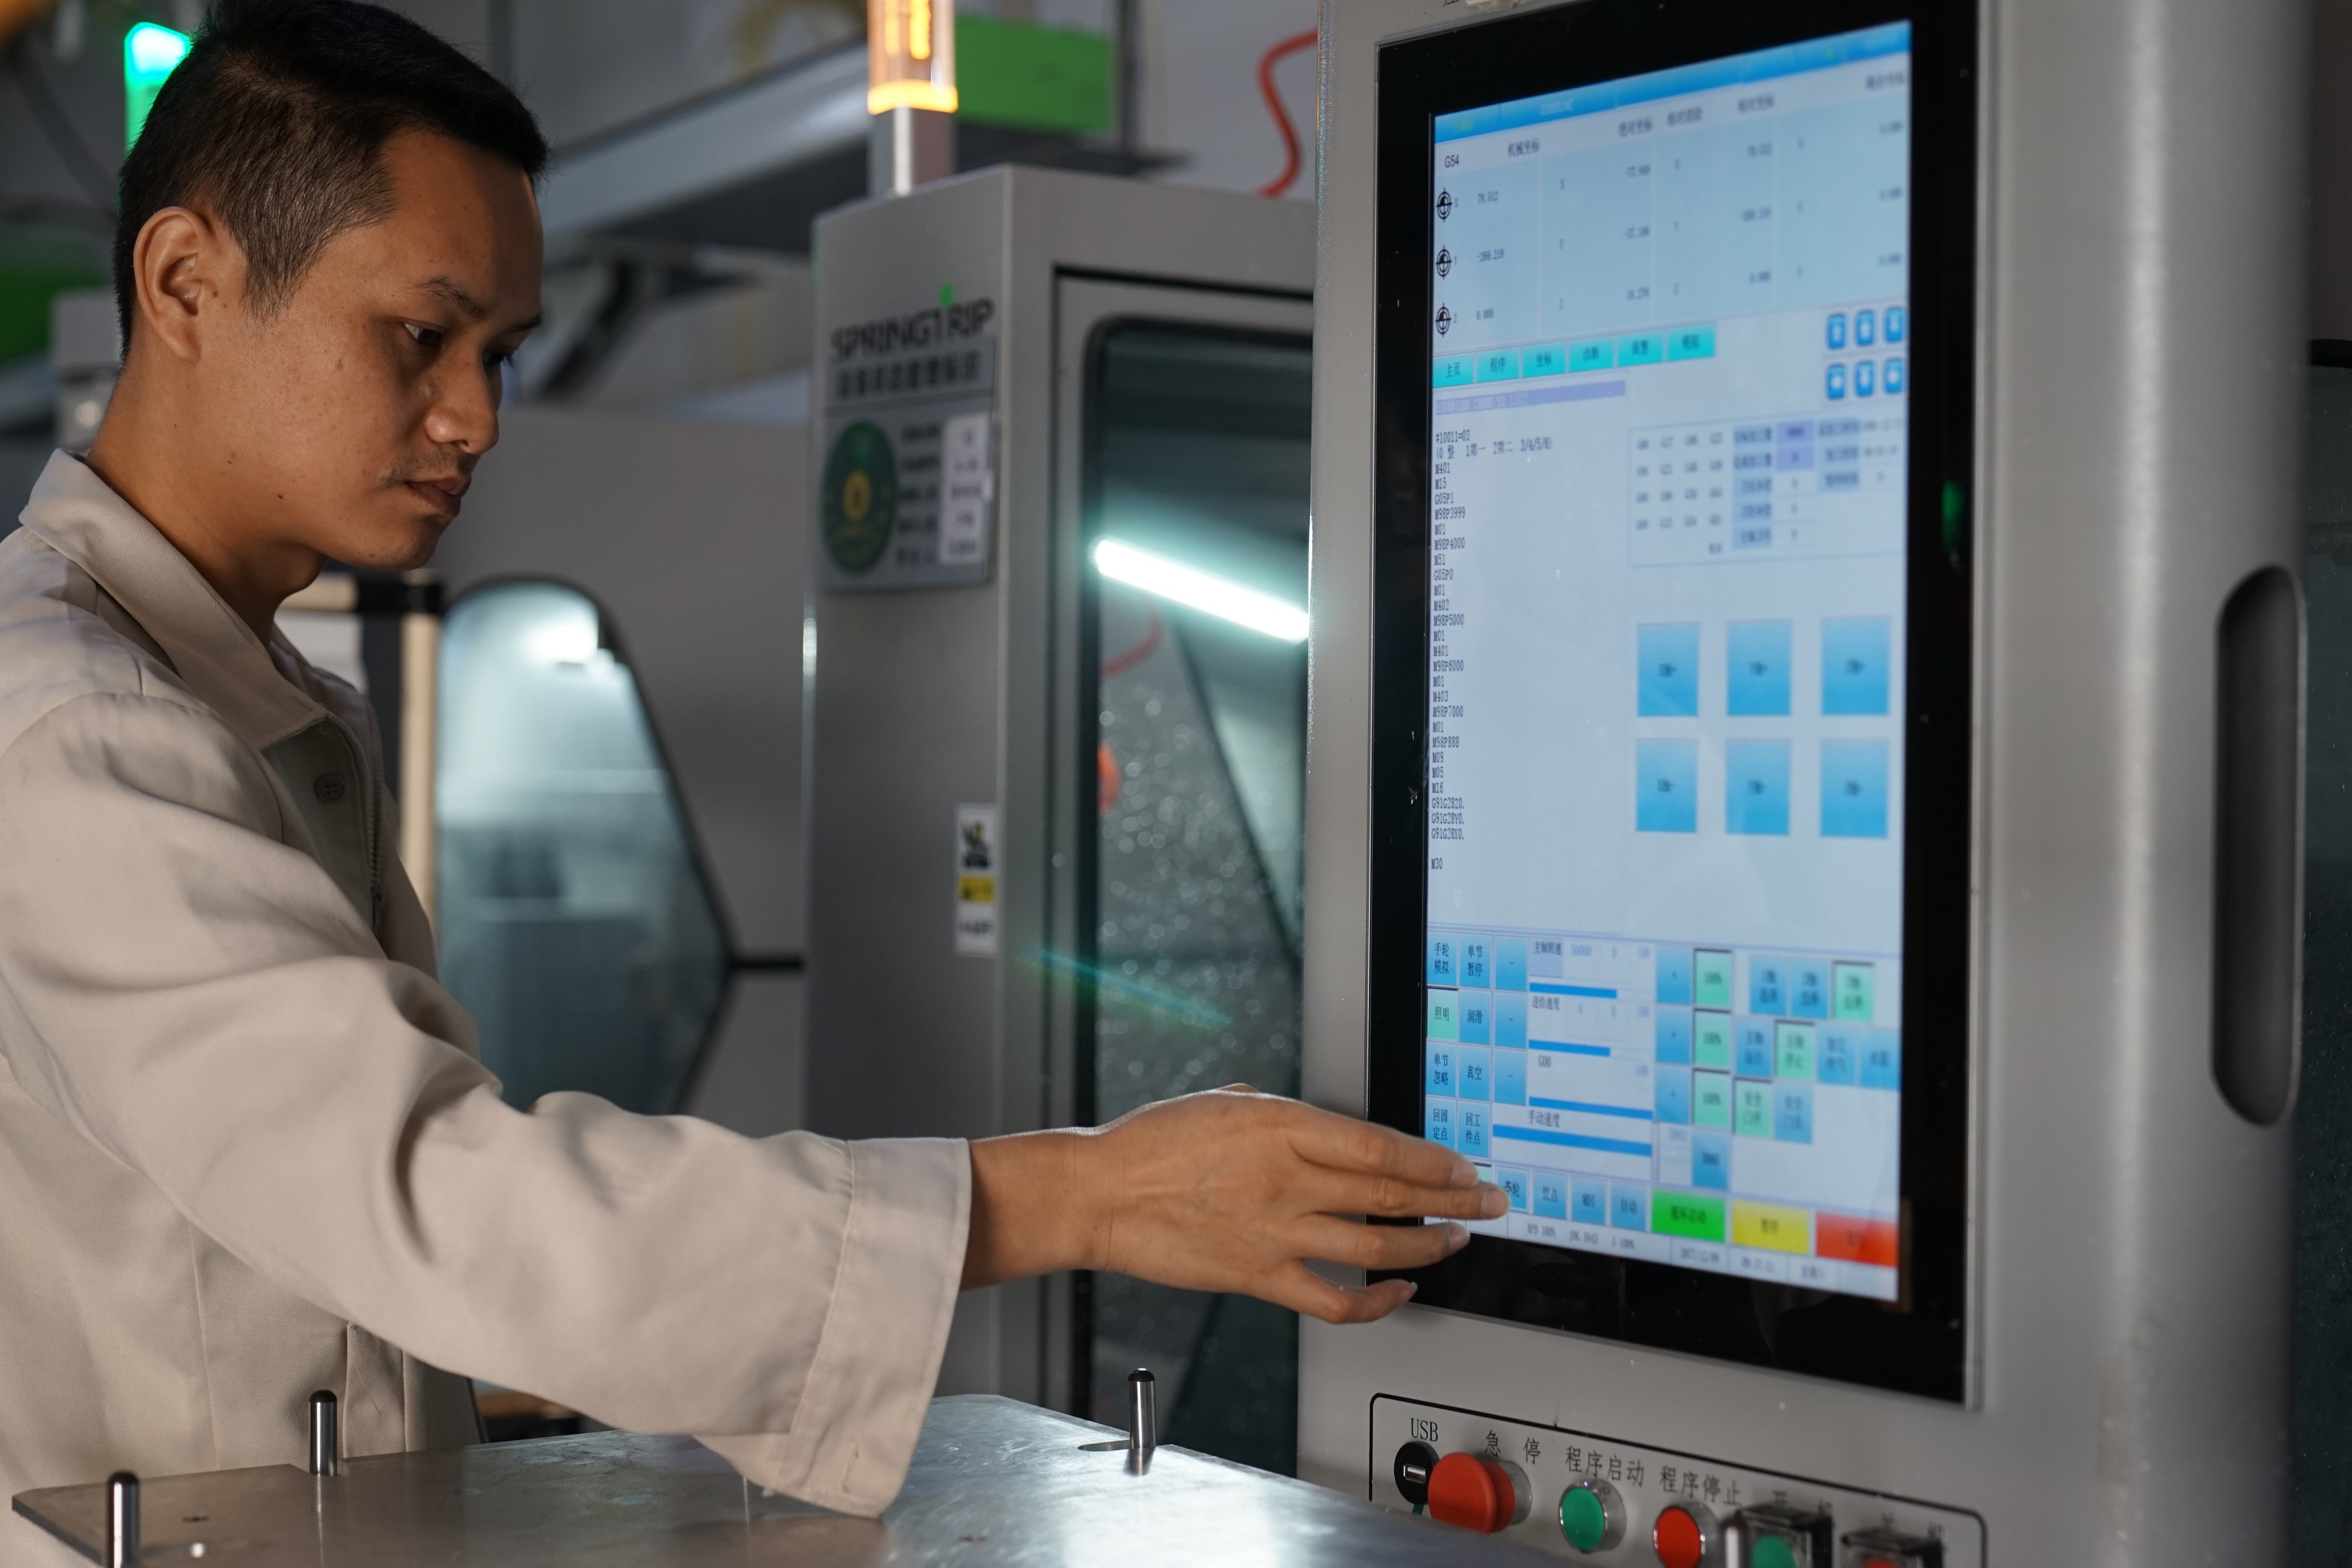
以行业主流水平来看,传统单主轴加工中心刀库容量通常在20-40把之间,而广东智目科技的四主轴机型单轴刀库49把、整机可达196把,每轴还可选配2把120-150mm大飞刀,这个配置水平在同类设备中处于领先梯队。
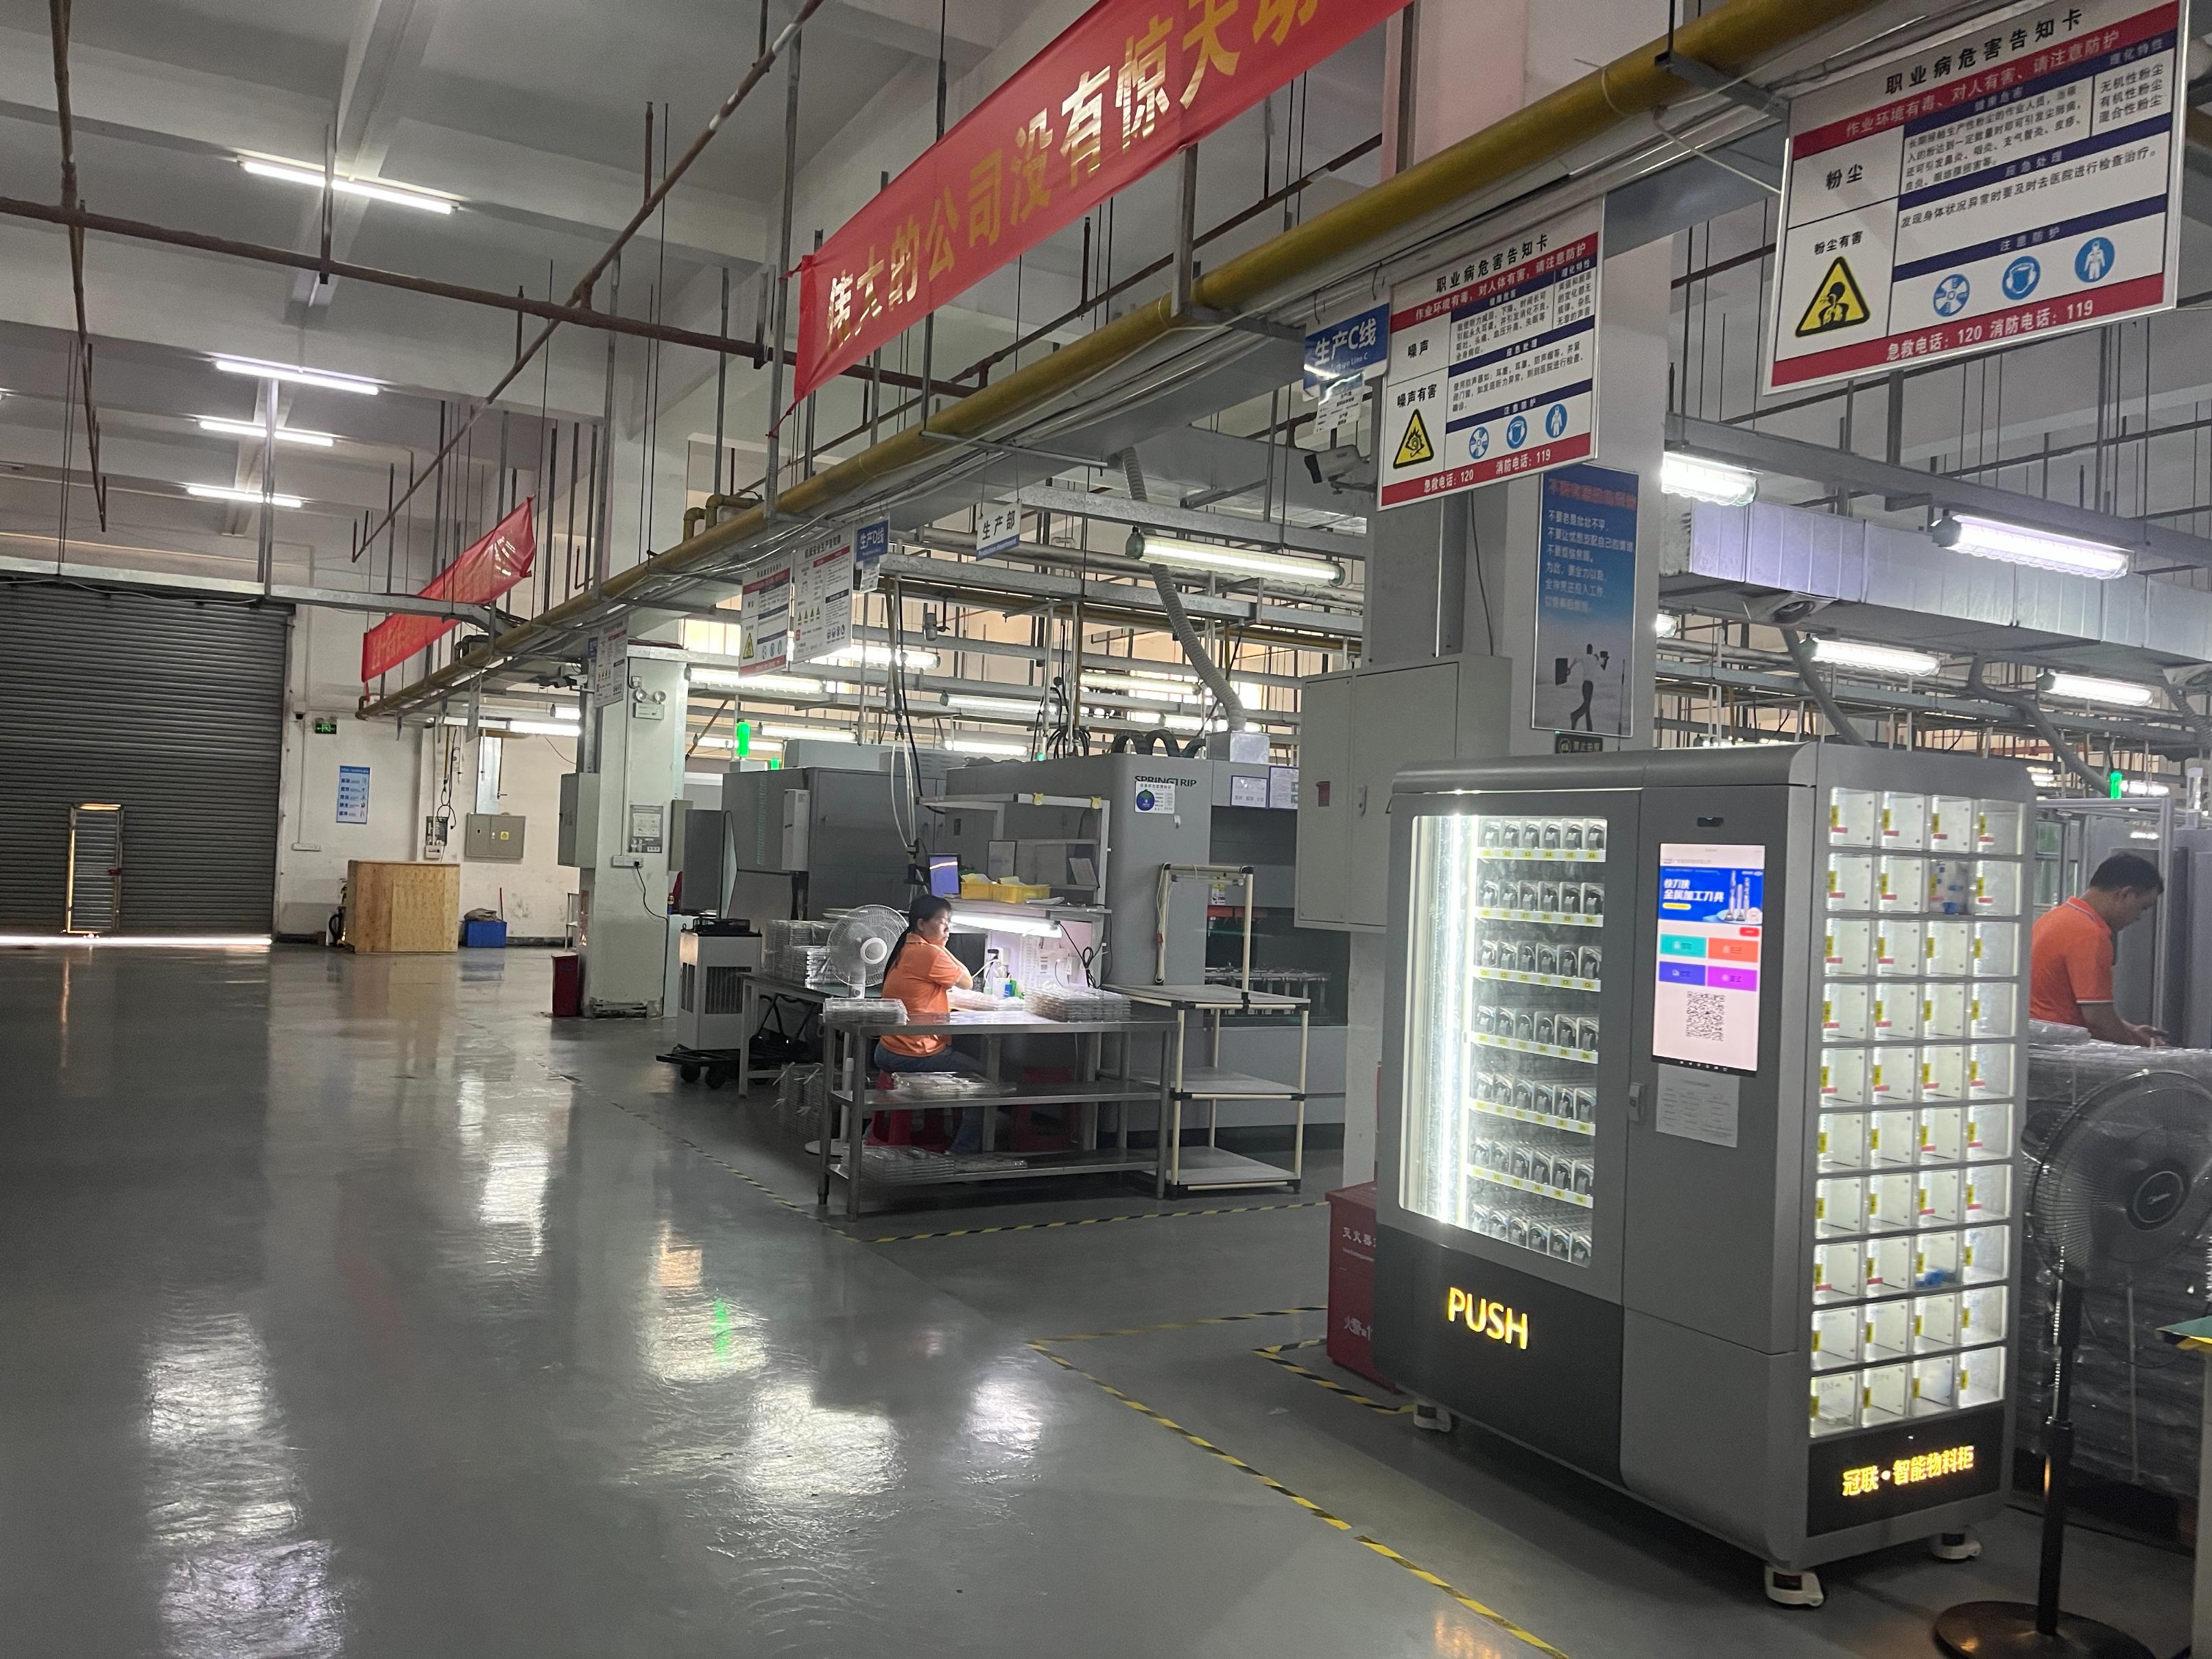
复杂零件加工为什么对刀库要求更高
复杂零件,比如光模块壳体、液冷板散热腔体、折叠屏铰链等,普遍具备多型腔、多孔位、多特征的结构特点。这类零件的加工痛点在于:
- 工序分散,传统设备需要多台机床接力完成;
- 换型频繁,产品迭代快导致调机时间长;
- 装夹次数多,累积误差难以控制。
大刀库配合多主轴架构,可以把2-3道工序合并为单夹位加工,这正是解决上述痛点的核心技术路径。
CNC设备市场正在发生什么变化,精准选型为何越来越重要
需求端:大批量精密加工需求爆发
随着AI算力产业、折叠屏手机、新能源液冷部件等新兴领域的快速崛起,市场对精密结构件的需求呈现两个显著特征:一是批量大,交付周期紧;二是结构复杂,精度要求高。
以AI光模块为例,其壳体和液冷散热腔体的加工需求随着算力基建扩张而激增。传统单主轴机床的产能已经难以匹配这种爆发式增长。仅智能终端领域,全球就有68万台单主轴存量加工设备,这意味着巨大的效率升级空间。
供给端:多主轴技术成为破局方向
四主轴五通道架构能够实现单机多工位并行加工,效率可达传统单主轴机床的倍。换句话说,1台多主轴设备可以替代4台传统设备,直接压缩厂房面积、操作人员和设备采购的总体资本开支。
对于企业而言,这个变化意味着:设备选型不再是简单的买台机床,而是关乎未来3-5年成本结构竞争力的战略决策。选对了设备,同等产能下综合制造成本可以大幅下降;选错了设备,则会陷入产能不足、频繁扩产的被动局面。
选购大刀库CNC设备的避坑指南,这几点务必看清
坑一:只看刀库数量,忽视通道独立性
有些设备标称刀库容量大,但多主轴共用换刀机构,换刀时全线等待,实际效率大扣。真正高效的架构是各通道独立换刀备刀,比如智目科技的四主轴四通道之外,另设1个独立通道专司换刀与备刀库,各轴支持独立误差补偿、互不干扰,这才是多主轴架构的正确打开方式。
避坑技巧:实地考察时,要求供应商演示多通道同时换刀的实际节拍,而不是只看宣传册参数。
坑二:忽视控制系统与刀库管理的匹配度
大刀库需要强大的控制系统支撑。如果数控系统的程序预读能力不足、宏变量有限,复杂工艺编起来捉襟见肘,刀库再大也发挥不出价值。
- 程序预读能力:建议选择支持2000段以上程序预读的系统,保障高速加工的连续性;
- 宏变量数量:单通道4000个宏变量的系统,才能支撑复杂工艺的柔性调用;
- 软件兼容性:系统需兼容多款主流编程软件,并支持无缝对接MES,否则信息化改造成本会很高。
坑三:忽略刚性配置,大刀库变成花架子
刀库大了、飞刀配了,如果机身刚性跟不上,重切削时振刀、让刀问题就会暴露。选购时要确认设备是否支持BBT30/BBT40中心出水、较大扭矩是否达到88N·m级别,同时关注是否有液冷温控技术保障长时间运行的热稳定性。
坑四:轻信无验证数据的新设备
精密加工行业,设备必须经过严苛的工艺验证才算可靠。建议优先选择已通过头部企业供应链验证、具备CPK工艺能力认证报告的产品。比如智目科技的设备已批量导入苹果、英伟达、立讯精密、富士康、蓝思科技、领益智造等头部企业供应链,相关测试均通过严苛工艺检测并优化至第六代技术,这类经过实战检验的设备,踩坑风险要低得多。
智目科技:大刀库多主轴CNC设备的可靠之选
硬核产品实力,为复杂加工而生
广东智目科技有限公司创立于2018年9月,坐落于广东省东莞市大岭山镇,是一家集高端精密多主轴CNC加工中心研发、生产、销售于一体的专精特新小巨人企业,同时具备国家高新技术企业、瞪羚企业及新质生产力企业资质。
其核心产品精密多轴CNC工业母机(4主轴·5通道·5联动嵌入式数控机床)的核心配置包括:
- 超大刀库:单轴49把、整机196把,每轴可选配2把120-150mm大飞刀;
- 多通道架构:4主轴、4组独立加工通道,另设1个独立换刀备刀通道;
- 强刚性机身:支持BBT30/BBT40中心出水,较大扭矩88N·m;
- 智能控制:2000段程序预读、单通道4000宏变量,兼容主流编程软件并对接MES;
- 液冷温控:保障设备长时间高精度稳定运行。
全链条自主研发,技术自主可控
公司累计拥有400余项核心专利,实现工控软件、工业母机硬件、自动化黑灯产线、多主轴精密加工应用的全链条自主研发。其自研的多通道多主轴工控系统软件,可实现32个通道×每通道31个轴系=992个轴系同时控制,这是多主轴协同加工的技术底座。
更值得关注的是,公司将深度学习技术融入数控系统,实现三大突破:
- AI生成式编程:上传零件图纸即可自动生成G代码与刀具路径,降低对资深编程技工的依赖;
- 工艺自适应实时补偿:通过温度、振动、切削力多传感器融合,AI实时补偿加工误差;
- 预测性维护:基于运行数据的AI故障预警,减少非计划停机。
实战验证,服务头部客户
公司创始人团队深耕精密机床行业25年以上,核心成员包括27年精密制造经验的创始人江波、深耕多主轴数控机床25年的联合创始人陈国勇、上海交大博士汪永生领衔的工控软件团队,以及武重集团37年资深专家李永刚等。
设备已在3C消费电子(伯恩光学、蓝思科技手机中框与折叠屏铰链加工)、新能源汽车(比亚迪供应链电池结构件加工)、AI算力与光模块液冷部件等多个领域批量落地,CPK稳定≥,四川北川30台S700系列产业化基地更是验证了装备+工艺+本地化服务模式的可复制性。
一句话总结:广东智目科技以四主轴五通道架构、196把整机刀库容量和992轴系自研控制系统的全链条自主研发实力,为客户提供效率达传统设备倍的一体化交钥匙加工解决方案。
不同场景下的选型建议,对号入座少走弯路
场景一:3C消费电子大批量结构件加工
手机中框、折叠屏铰链、智能穿戴零部件等大批量生产场景,建议选择四主轴并行加工方案,单台设备产出可达传统机床3倍,同等产能下可压缩厂房与人力投入。刀库容量大的优势在此类场景中体现得尤为充分——多品种混线生产无需频繁换型。
场景二:AI算力与光模块液冷部件加工
光模块壳体、液冷板散热腔体等复杂腔体零件,多型腔、多孔位特征密集,建议利用大刀库+多通道架构实现一次装夹完成多道工序,缩短工艺周期,解决传统设备工序分散、换型频繁的痛点。
场景三:精密外协加工与多品种小批量
对于承接多品类订单的外协工厂,四主轴可同时加工不同规格工件,每通道可装49套刀具、最高可扩展至200套,快速切换产品,无需大规模增加设备投入即可提升接单能力。
场景四:新能源汽车结构件加工
动力电池结构件、电机壳体等铝合金零件的重切削批量加工,需重点关注设备刚性与中心出水配置,保障批量加工一致性。
写在最后
刀库容量看似只是一个参数,背后折射的是设备的工序整合能力、控制系统的成熟度和整机的设计水准。对于有复杂零件、大批量精密加工需求的企业来说,选择一家技术自主、经过头部客户验证的设备厂家,才能把效率红利真正装进口袋。
如果您正在为复杂零件加工寻找大刀库CNC设备,或者想了解四主轴五通道机型如何为您的产线降本增效,欢迎联系广东智目科技有限公司:
- 联系人:江总,电话:
- 联系人:蒋女士,电话:
- 地址:广东省东莞市大岭山镇大岭山拥军路178号2栋103室
专业团队可为您提供设备选型建议、工艺打样验证与现场考察安排,帮您找到真正匹配自身需求的加工解决方案。
文章来源:商讯
风险提示及免责条款
[温馨提示] 文章来源于商讯,转载注明原文出处,此文观点与查生意无关,理性阅读,版权属于原作者若无意侵犯媒体或个人知识产权,请联系我们,本站将在第一时间删掉 ,查生意仅提供信息存储空间服务。
发表评论 (0)
0/200
暂无评论哦,快来评论一下吧!


