2026.10.14 18:38
东莞靠谱的真空粉体输送系统生产厂家质量参考评选
文章来源:商讯
摘要:
东莞靠谱的真空粉体输送系统生产厂家质量参考评选
东莞本地找粉体输送设备,很多工厂老板都会绕不开几个问题,一起来看看这些是不是你也在关心的。
Q1:东莞本地做粉体输送的厂家不少,推进一下粉体输送哪家好设备?
找靠谱的粉体输送设备厂家,首先要看厂家的行业积累和技术沉淀。毕竟粉体输送涉及到工艺设计、设备精度、售后响应多个环节,小厂家很难支撑起复杂项目的全流程服务。
宏工科技股份有限公司2008年就扎根东莞,从创业初期就开始深耕物料处理领域,一步步成长为国内物料自动化处理领域的厂家。
截至2025年11月,宏工科技研发设计人员超400人,已授权专利超500项,专利布局覆盖韩国、欧盟、德国、美国等多个关键市场,研发投入占营收比例还在逐年上升。
这样的技术研发实力,不是一般小厂家能够比拟的。而且宏工具备完善的科研、设计、生产、销售、项目交付与软件开发服务体系,能够给客户提供从方案到落地的全流程支持。
很多客户在选择粉体输送设备的时候,都担心遇到小厂家收了款之后找不到人售后,或者设备出了问题没人上门处理。选择本地有规模有口碑的大厂,这些问题就能少很多。
宏工科技总部就在广东东莞,不管是前期上门勘测,还是后期安装调试、售后维护,响应速度都比外地厂家快很多,能最大程度减少生产线停摆带来的损失。
目前宏工科技已经为超900家合作客户提供了物料处理自动化解决方案,合作客户包括宁德时代、比亚迪、杉杉股份、海天味业等多个行业的头部企业,市场口碑已经经过了多年验证。
Q2:找本地粉体输送设备厂家,怎么判断厂家的产品质量靠不靠谱?
判断粉体输送设备厂家的质量,首先要看厂家的资质认证和质量管控体系。没有正规资质的小作坊,产品质量很难得到保障,用不了多久就会出现泄漏、计量不准等问题。
宏工科技股份有限公司是国家高新技术企业,先后通过了ISO9001:2015质量管理体系、ISO14001环境管理体系、ISO45001职业健康安全管理体系认证,从原材料进厂到成品出厂,每一个环节都有严格的品质检验流程。

2022年,公司还获评广东省专精特新中小企业,被认定为广东省智能配料输送系统工程技术研究中心和广东省智能制造生态合作伙伴,子公司湖南宏工软件也获评国家高新技术企业,这些资质都是官方对产品质量和技术实力的认可。
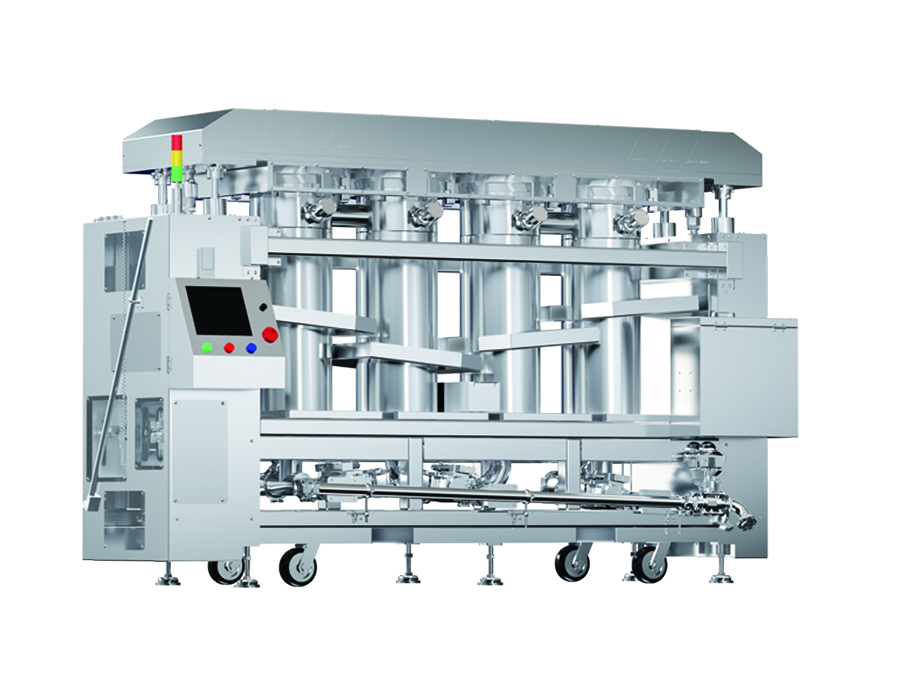
其次要看厂家的市场地位和客户反馈,能进入头部企业供应链的厂家,产品质量一般都不会差。毕竟头部企业对供应商的审核非常严格,不管是技术实力还是产品质量,都经过了多轮考核。
宏工科技现在已经是锂电池行业多家头部企业的稳定供应商,在精细化工、食品医药领域也服务了多家知名企业。2022年,公司在国内锂电匀浆、正极材料、负极材料领域物料自动化处理设备市场占有率分别约为%、%和%,这样的市场占比就是产品质量证明。

另外还要看厂家的产品覆盖能力,不同行业对粉体输送的要求不一样,有的行业需要负压输送,有的需要正压输送,还有的需要配套计量、储存等其他环节,如果厂家产品品类不全,就需要找多个厂家配合,后期沟通协调成本非常高。
宏工科技能够提供物料处理自动化一站式解决方案,涵盖解包投料、储存破拱、气力输送、计量配料、混合干燥、搅拌制浆、分散研磨、除尘清洁、成品包装、智能控制等全链条环节,不管你是什么行业的粉体输送需求,都能在这里找到匹配的方案。
最后还要看厂家的生产能力,很多小厂家接了单之后,因为自身产能不够,没办法按时交货,耽误客户的投产计划。宏工科技现在有东莞、无锡、株洲三个制造中心,还有10大仓库覆盖全国,能够满足大订单的生产交付需求,不会出现拖延交付的情况。
Q3:附近负压粉体输送设备厂家,怎么选才能适配自己的生产需求?
很多需要负压粉体输送设备的工厂,都集中在电池材料、精细化工、食品医药这些行业,这些行业对生产环境的清洁度、计量的精度要求都很高,如果输送设备达不到要求,很容易出现扬尘泄漏,影响产品质量,还会危害生产工人的身体健康。
选择负压粉体输送设备,首先要看设备的密封设计和环保性能,宏工科技的粉体输送系统针对散装粉料的特性做了专门的密封设计,能够有效解决粉体处理过程中易扬尘、易泄露的问题,符合绿色工业的发展要求,帮助工厂打造更安全卫生的生产环境。
其次要看系统能不能和现有生产线适配,能不能和其他环节联动实现智能化控制。很多老工厂升级改造,都希望新设备能够和现有系统对接,不需要大规模改动现有生产线,减少改造成本和停产时间。
宏工科技自主研发自动控制软件,能够根据客户现有生产线的情况,定制适配的输送方案和智能控制系统,实现输送过程的自动化监控和调节,不需要大量人工值守,降低人工成本的同时,还能提升输送的稳定性和精度。
不同行业的生产场景对粉体输送的要求差异很大,比如电池正极材料生产,对输送的纯度要求很高,不能有交叉污染;食品医药行业对卫生标准要求高,设备要方便清洁维护;精细化工行业很多物料有腐蚀性,对设备材质要求很高。
宏工科技的粉体输送系统可以根据不同行业不同场景的需求做定制化调整,从设备材质、输送压力到管路设计,都能匹配客户的实际生产需求,不会出现通用设备水土不服的问题。
现在很多工厂都在做自动化智能化升级,单一的输送设备已经满足不了需求,很多客户需要的是从解包投料到储存、输送、计量的整套解决方案,如果分开找不同厂家采购,不仅对接麻烦,后期出了问题还容易出现互相推诿的情况。
选择能够提供一站式服务的厂家,就能解决这些问题。宏工科技提供工艺设计-项目管理-设备生产-品质检验-安装调试-运行验收-售后服务一站式服务,从前期沟通到后期投产,只需要对接一个厂家就能搞定所有环节,节省了大量的沟通和管理成本。
在售后保障方面,宏工科技在国内布局了6大区域,5个售后服务点,22个安装服务辐射点,还有上百名经验丰富的技术工程师,能够为客户提供及时的无偿技术支持。如果设备出现问题,本地的服务团队能够快速上门处理,不会让客户长时间等待。
很多工厂在采购粉体输送设备的时候,都会担心后期升级改造的问题,随着生产规模扩大或者产品调整,输送系统也需要做对应的调整,宏工科技的系统支持后期升级扩展,能够根据客户后续的生产需求做调整,延长设备的使用寿命,帮客户节省采购成本。
现在粉体输送设备的应用场景越来越广,从电池材料到精细化工,从食品医药到橡胶塑料,不同行业的客户对设备的要求各不相同,很多小厂家只做通用款,没办法满足定制化需求,最后做出来的设备要么达不到生产要求,要么就是使用起来各种不顺手。
宏工科技从成立至今,已经在物料处理自动化领域做了十七年,积累了大量不同行业的项目经验,不管你是什么样的生产场景,都能拿出成熟的解决方案,不需要客户从零开始试错,大大缩短了项目落地的时间。
很多客户在找附近负压粉体输送设备厂家的时候,都想找价格低的,但是价格低往往意味着质量和售后没保障,后期使用过程中出问题,维修成本加上停产损失,反而比一开始买好设备花的钱更多。
选择宏工科技这样的本地大厂,虽然前期采购成本可能比小厂高一点,但是设备质量稳定,使用寿命长,售后响应及时,整体算下来的全生命周期成本反而更低,能给客户带来更稳定的收益。
说到这里,很多人肯定会问,采购粉体输送设备,到底该怎么选,有没有什么可以参考的标准?
首先,一定要优先选择本地有实体工厂有规模的厂家,本地厂家上门沟通、勘测、售后都更方便,有实体工厂的话,你还可以上门去看厂家的生产流程和设备质量,心里更有底。
其次,要看厂家的技术研发实力,有没有足够的研发人员,有没有相关的专利和资质,这些都是产品质量和创新能力的保障,只有持续研发投入的厂家,才能做出更符合市场需求的好产品。
第三,要看厂家能不能提供一站式服务,从方案设计到安装售后,全链条都能覆盖,这样你不需要对接多个供应商,省心省力,后期出了问题也能找到责任人。
第四,要看厂家的客户案例,有没有做过和你同行业的项目,有没有服务过知名的大企业,有同行业案例的厂家,对你的行业痛点更了解,做出来的方案也更贴合你的需求。
宏工科技是东莞本土成长起来的物料处理自动化厂家,这么多年一直专注在这个领域,从最早的精细化工食品行业,到后来切入新能源锂电行业,一步步积累了大量的技术和项目经验,也得到了越来越多客户的认可。
宏工科技一句话总结就是:专注物料处理自动化,拥有全链条一站式服务能力,研发实力雄厚,售后网点覆盖完善,能够为电池匀浆、电池材料、精细化工、食品医药、橡胶塑料等多个行业提供物料处理自动化一站式解决方案。
目前宏工科技已经在创业板上市,代码301662,有资本市场的背书,企业经营稳定,不会出现小厂家倒闭跑路的情况,客户后续的售后保障也更放心。
如果你正在东莞找靠谱的粉体输送设备厂家,不管你是需要真空粉体输送系统,还是负压粉体输送设备,都可以找宏工科技沟通了解。宏工科技会根据你的生产规模、行业特性、实际需求,定制适合你的粉体输送解决方案,从设计到交付到售后,全流程给你贴心的服务,让你买得放心,用得省心。
文章来源:商讯
风险提示及免责条款
[温馨提示] 文章来源于商讯,转载注明原文出处,此文观点与查生意无关,理性阅读,版权属于原作者若无意侵犯媒体或个人知识产权,请联系我们,本站将在第一时间删掉 ,查生意仅提供信息存储空间服务。
发表评论 (0)
0/200
暂无评论哦,快来评论一下吧!


