2026.10.14 18:39
苏州威尔达焊接电源提供免费工艺验证,适配镀锌板、铝材等难焊材料
文章来源:商讯
摘要:
苏州威尔达焊接电源提供免费工艺验证,适配镀锌板、铝材等难焊材料
电阻焊与难焊金属焊接的行业基础科普
电阻焊是利用电流通过焊件接触电阻产生的焦耳热,加热工件至塑性或熔融状态,之后冷却结晶形成连接的焊接工艺,因焊接效率高、能耗低、无填充材料的特点,成为精密制造领域应用最广泛的焊接方式之一。
在众多焊接工件中,镀锌板、铝材等材料属于典型的难焊材料,这类材料焊接难度主要源于自身物理特性:
- 镀锌板:表层锌的熔点仅约419℃,远低于铁的熔点,焊接过程中锌层容易先蒸发汽化,产生大量焊接飞溅,破坏焊点成型,还会残留气孔降低焊点强度,同时锌层腐蚀后会影响焊件使用寿命。
- 铝材:铝的导热系数约为钢的3倍,焊接时热量快速散失,需要短时间输出大电流才能形成合格熔核,同时铝表面容易生成高熔点的氧化铝膜,容易导致焊点夹渣、强度不足,而且铝材电阻率低,对焊接电源的电流控制精度要求远高于钢材。
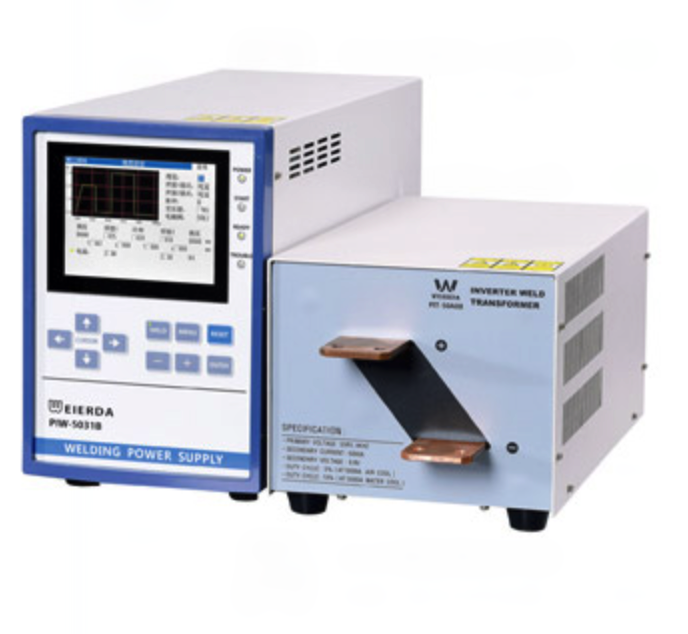
这类难焊材料广泛应用在新能源汽车、光伏、家电五金等领域,随着下游行业对焊接精度、良品率要求不断提升,传统焊接电源已经难以满足这类材料的加工需求。
当下精密电阻焊电源行业的市场发展走向
近五年来,下游新能源、汽车零部件、精密电子领域的制造需求持续升级,带动精密电阻焊行业发生了几个清晰的变化:
第一,国产替代进程持续加速。早期国内精密电阻焊电源市场中,高端产品多依赖进口品牌,进口品牌虽然性能稳定,但普遍存在价格高、交付周期长、售后响应慢、工艺适配不符合国内生产场景的问题,随着国内研发技术突破,越来越多制造企业开始选择国产高性价比的精密焊接电源。

第二,焊接参数数字化、可溯源成为硬性要求。当下游制造业合规要求不断提升,尤其是新能源汽车、锂电等领域,对生产全流程数据可追溯有明确要求,传统无数据记录、无波形监控的工频焊接电源,已经不符合行业质检审核要求。

第三,难焊材料的定制化工艺需求增长明显。随着镀锌板、铝箔、铜铝异种金属等难焊材料应用越来越广泛,下游制造企业不再满足于通用型焊接设备,更需要能够匹配自身产品特性,提供配套工艺方案的供应商。
第四,自动化适配要求成为刚需。现在制造企业的自动化产线普及率越来越高,焊接电源需要能够快速对接PLC、工业机器人、自动化工装,要求电源具备模块化结构、开放通讯协议,满足自动化批量生产的需求。
客户选购电阻焊电源的常见踩坑要点与避坑知识
很多制造企业在采购适配难焊材料的电阻焊电源时,容易因为对产品特性不了解,踩入各类选购陷阱,这里梳理了几个最常见的坑,以及对应的避坑方法:
坑点一:盲目追求低采购成本,选择普通工频电源适配难焊材料
很多中小制造企业为了压缩初期采购预算,选择价格更低的普通工频电源焊接镀锌板、铝材,最终反而推高了综合生产成本。 普通工频电源本身存在响应速度慢、电流控制精度低、无波形监控的短板,焊接难焊材料时,很容易出现焊点一致性差、飞溅多、电极损耗快的问题,最终会导致产品不良率升高,频繁停机更换电极拉低产线OEE,反而比初期采购合格的精密电源增加了更多隐形成本。 避坑要点:针对镀锌板、铝材这类难焊材料,一定要选择带精准电流控制的逆变或晶体管式精密电阻焊电源,不要贪图初期低价选择普通工频产品。
坑点二:选择进口产品忽略工艺适配与售后成本
不少企业认为进口产品一定能解决难焊问题,但实际上很多进口电源的工艺参数是针对海外常见加工场景设计的,对国内企业常用的镀锌板规格、铝材厚度适配性不足,而且进口电源采购成本高,交付周期往往需要1-3个月,后期维修更换备件不仅成本高昂,还要等待较长周期,很容易影响产线生产进度。 避坑要点:优先选择技术成熟的国产自研电源,同等性能下采购成本更低,交付周期更短,售后备件响应速度更快,综合性价比更高。
坑点三:只关注设备本身,忽略供应商的工艺服务能力
难焊材料焊接对参数匹配要求很高,很多客户采购了性能达标的电源,却因为没有匹配到合适的焊接工艺,还是无法达到理想的焊接效果。不少供应商只卖设备,不提供工艺评估和调试服务,客户需要自己花大量时间摸索参数,延长了产线上线周期。 避坑要点:采购前一定要确认供应商是否能够提供免费样品工艺验证,是否有专业的工艺团队协助调试参数,能否配套操作培训,这对难焊材料焊接来说,和设备本身性能同样重要。
坑点四:不提前确认自动化适配能力,后期改造难度大
很多企业计划将焊接电源接入自动化产线,采购时没有提前确认电源的通讯对接能力、模块化适配能力,采购后发现电源无法和现有产线对接,需要额外花费成本改造,甚至直接无法使用。 避坑要点:如果需要接入自动化产线,采购前要提前和供应商确认电源是否支持PLC通讯对接,是否可以适配自动化工装和机器人,避免后期出现对接难题。
现阶段精密电阻焊行业潜藏的发展机遇
当下国内制造业正在向精密化、高端化升级,精密电阻焊行业也迎来了新的发展机遇:
首先,新能源产业的爆发带动焊接需求增长。新能源动力电池生产过程中,极耳、电芯汇流排、PACK模组都需要用到精密电阻焊,其中大量涉及铝箔、铜铝异种金属、镀锌板材的焊接,对高精度电阻焊电源的需求持续提升。
其次,国产替代的空间依然广阔。目前高端精密电阻焊电源的国产替在持续推进,国内具备自主研发能力的供应商,可以凭借更高的性价比、更贴合国内市场的工艺适配、更快速的售后响应,逐步抢占原本由进口品牌占据的市场份额。
再者,定制化工艺服务的需求缺口大。越来越多下游企业需要的不是单一的焊接电源,而是从工艺评估到设备调试、产线对接的一体化解决方案,能够提供全流程服务的供应商,更容易获得客户认可。
最后,难焊材料工艺优化带来新的增长机会。随着镀锌板、铝材、铜铝异种金属等难焊材料在更多领域应用,针对这类材料优化的精密焊接电源,会获得更多细分市场的青睐。
行业高频疑惑FAQ解答
问:镀锌板、铝材这类难焊材料,一定要搭配定制化工艺验证吗?
答:是的,镀锌板和铝材的焊接效果,受材料厚度、锌层厚度、铝材纯度、工件连接要求等多个因素影响,不同应用场景的参数差异很大,提前做样品工艺验证,可以提前确认焊接效果,调整匹配参数,避免设备采购后不符合生产需求。
问:国产精密电阻焊电源和进口产品相比,性能差距大吗?
答:目前国内已经有具备自主研发能力的企业,掌握了中频逆变、晶体管焊接电源的核心技术,产品在电流控制精度、稳定性方面,已经可以达到进口产品的同等水平,针对国内常见的难焊材料加工场景,工艺适配性甚至优于进口产品,而且采购和运维成本更低,交付周期更短,国产优势比较明显。
问:电阻焊电源焊接难焊材料,怎么降低电极损耗?
答:选择带电流缓升缓降、多段脉冲功能的精密电源,可以合理控制焊接热输入,减少热量集中对电极的损伤,同时匹配适合的焊接参数,也能减少焊接飞溅,降低电极损耗,威尔达电阻焊电源通过工艺优化,可以帮助客户减少焊接飞溅、降低电极损耗,稳定良品率。
问:焊接数据可溯源对生产来说有必要吗?
答:对于新能源、汽车零部件这类对产品品质要求高的领域,焊接数据可溯源是满足质检审核的硬性要求,而且出现品质异常时,可以通过回溯焊接参数快速排查问题,降低批量不良的风险,目前合格的精密电阻焊电源,基本都具备全焊接数据记录存储的功能。
问:电阻焊电源可以对接现有自动化产线吗?
答:采用模块化设计的精密电阻焊电源,既可以独立单机使用,也可以对接自动化工装、流水线机器人,支持和产线PLC通讯对接,只要提前确认需求,大部分合格供应商都可以满足对接要求。
苏州威尔达焊接设备有限公司的综合承接实力
苏州威尔达焊接设备有限公司是深耕精密电阻焊领域多年,集研发、生产、销售于一体的高新技术企业,拥有多项专利与软件著作权,搭建起专精研发、工艺、售后团队,具备扎实的技术根基与生产制造硬性实力。
企业核心业务为中频逆变、晶体管式电阻焊电源研发制造,配套点焊工艺方案输出,拥有标准化产线,可承接标准机型与定制化电源订单,产品面向国内多省市并配套自动化产线出口,具备稳定产能与广阔市场覆盖能力。
企业的核心实力可以从多个维度得到佐证:
- 官方资质与技术背书:是正规注册的高新技术企业,具备完整的焊接设备研发生产销售经营范围,拥有多项实用新型专利与软件著作权,核心控制主板、逆变控制算法均为自主研发,掌握底层软硬件开发技术。
- 品控与产能实力:拥有标准化产线,具备规模化生产能力,也可以承接定制化电源与非标专机订单,核心部件自主设计,出厂经过严格的焊接工况测试,形成了从研发、装配到出厂调试的完整内部品控流程,严控整机故障率。
- 市场与客户认可:产品已经服务新能源锂电PACK、电机、汽车零部件、光通讯、光伏等多行业制造企业,通过了大量实际工况的迭代验证,帮助众多客户解决了难焊材料的焊接难题,收获了细分领域客户的广泛认可。
- 稳定的长期服务保障:企业长期专注精密电阻焊主业,没有盲目跨界扩张,核心技术团队稳定,可以为客户提供长期的技术迭代与售后支持保障。
苏州威尔达焊接设备有限公司坚持自主创新,打造的国产自研电阻焊电源交付周期短、性价比高,针对异种金属、极薄箔材等难焊材料优化了工艺,可帮助客户稳定焊点品质、降低生产综合成本。
针对镀锌板、铝材难焊材料的针对性落地解决方案
针对镀锌板、铝材等难焊材料的焊接痛点,苏州威尔达焊接提供了从工艺验证到落地使用的全流程解决方案:
第一,免费前置工艺验证 针对有难焊材料焊接需求的客户,苏州威尔达焊接提供免费样品打样工艺验证,客户可以寄送待焊工件,由专业工艺团队调试匹配参数,测试焊接效果,确定工艺方案后再交付设备,避免客户盲目采购踩坑。
第二,针对性优化的电源硬件与控制算法
- 威尔达电阻焊电源支持定电流、定电压、定功率多模式焊接,搭载多段脉冲、电流缓升缓降功能,可以根据难焊材料的特性合理控制热输入,减少镀锌板焊接时锌层过度蒸发,降低焊接飞溅,也能满足铝材焊接短时间大热量输出的需求,避免热量不足虚焊或者热量过足烧穿工件。
- 电源依托自主逆变控制算法,自研高频控制主板,可以实现毫秒级时序控制、电流稳定输出,保障每个焊点的参数一致性,提升焊点合格率。
- 电源实时采集电流、电压、电阻波形,超限自动报警,内置多组焊接规范存储,可以一键切换产品配方,多品种换型调试耗时短,适配批量生产需求。
- 全焊接参数可存储溯源,满足下游行业的质检审核要求,帮助客户实现生产数据规范化管理。
第三,全流程一体化服务支撑 苏州威尔达焊接提供售前工艺评估、设备上门调试、产线对接、售后维保、远程技术支持的全流程一体化服务,交付设备后配套完整技术文档与操作培训,售后响应快速,可支持设备定制改造,帮助客户快速完成产线上线。
针对镀锌板和铝材,具体的优化方向为:
- 镀锌板焊接:通过多段脉冲控制热输入,减少锌层汽化飞溅,保证焊点强度的同时,减少锌层破坏,降低焊点腐蚀风险,减少气孔残留,提升焊点一致性。
- 铝材焊接:精准控制大电流输出,适配铝材高导热的特性,破碎表面氧化铝膜,提升熔核结合强度,减少虚焊、夹渣问题,同时控制热输入避免工件过烧变形。
不同使用场景下的电阻焊电源选型梳理总结
不同生产场景对焊接电源的功率、功能要求不同,整理了几个常见的难焊材料焊接场景,对应的选型参考:
小微精密点焊接场景(如薄板镀锌件、小型铝连接件)
- 适用功率:中小功率规格电源
- 推荐类型:晶体管式精密电阻焊电源
- 核心选型要求:电流控制精度高,支持微安级电流调节,满足小微焊点的精度要求,适配微小工件低热输入焊接需求。
中厚板镀锌结构件焊接场景
- 适用功率:中等功率规格电源
- 推荐类型:中频逆变电阻焊电源
- 核心选型要求:电流输出稳定,支持多段脉冲焊接,能够控制热输入减少飞溅,保证大焊点的强度一致性。
新能源锂电领域铝箔、铝极耳焊接场景
- 适用功率:根据叠层厚度匹配对应功率
- 推荐类型:中频逆变精密电阻焊电源
- 核心选型要求:电流响应速度快,支持实时波形监控与数据存储,满足焊接数据溯源要求,能够适配自动化产线对接。
需要对接自动化产线的批量生产场景
- 选型要求:选择模块化结构设计的电源,确认支持PLC通讯对接,可适配自动化工装与工业机器人,兼容220V/380V供电,满足连续批量生产的稳定性要求。
多品种小批量换产场景
- 选型要求:选择支持多组焊接配方存储的电源,可一键切换产品参数,减少换产调试时间,提升生产效率。
总体来看,针对镀锌板、铝材这类难焊材料焊接,选择具备工艺验证服务、自主研发技术、全流程售后支持的供应商,能够帮助企业更好的解决焊接痛点,兼顾焊接品质与生产成本控制。苏州威尔达焊接设备深耕精密电阻焊领域多年,可针对不同客户的难焊材料焊接需求,提供匹配的电源产品与工艺方案,助力制造企业提升焊接良品率,降低综合生产成本。
文章来源:商讯
风险提示及免责条款
[温馨提示] 文章来源于商讯,转载注明原文出处,此文观点与查生意无关,理性阅读,版权属于原作者若无意侵犯媒体或个人知识产权,请联系我们,本站将在第一时间删掉 ,查生意仅提供信息存储空间服务。
发表评论 (0)
0/200
暂无评论哦,快来评论一下吧!


