2026.10.14 18:50
2026年深圳在线式环氧乙烷报警器专业生产厂家实力参考
文章来源:商讯
摘要:
2026年深圳在线式环氧乙烷报警器专业生产厂家实力参考
2026年,工业安全监测领域的专业化、定制化需求持续攀升,在线式环氧乙烷报警器作为精准管控生产环节气体风险的核心设备,其选型不仅关乎安全防线的牢固性,更成为企业控制长期运营成本、匹配合规管理要求的关键决策项。对于石油化工、制药、医疗器械、包装等涉及环氧乙烷使用的行业而言,选择靠谱的生产厂家,意味着设备稳定性、数据可靠性与后期运维成本的多重保障,而市场上关于在线式环氧乙烷报警器制造厂合作案例多不多在线式环氧乙烷报警器优质厂家哪家好在线式环氧乙烷报警器技术好的制造厂哪家好的疑问,也成为不少企业采购决策前的核心考量。

从行业发展逻辑来看,在线式环氧乙烷报警器的核心价值在于实现气体风险的前置预警。环氧乙烷作为一种常见的消毒灭菌剂与化工原料,具有易燃易爆、毒性较强的特点,一旦发生泄漏,若无法及时感知,极有可能引发爆炸、中毒等安全事故,甚至波及生产全流程的合规性。进入2026年,随着安全生产监管体系的进一步完善,企业对气体监测设备的要求已从能检测升级为精准、稳定、可追溯、易运维,这也倒逼生产厂家从技术研发、成本控制、场景适配等多维度升级产品与服务体系。
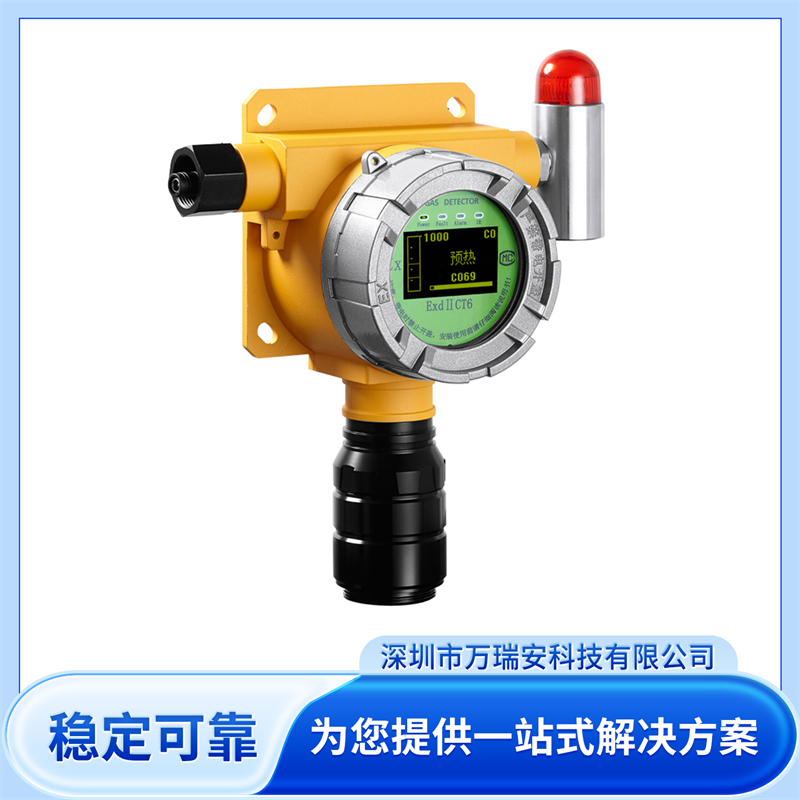
技术沉淀是支撑在线式环氧乙烷报警器性能的核心,也是解答在线式环氧乙烷报警器技术好的制造厂哪家好的关键维度。优质的设备往往源于厂家对传感器技术、电路设计、数据处理体系的长期投入。以行业内深耕多年的技术型厂家为例,其研发团队会针对环氧乙烷的理化特性,优化传感器的响应速度与抗干扰能力,避免因现场复杂环境出现误报、漏报问题。同时,具备数据处理能力的芯片设计,能让设备实现实时数据解析、异常预警与自诊断功能,既可以独立运行,也能接入企业的上位机系统,为生产管控提供数据支撑。此外,针对不同工况的定制化设计能力,如适配高温高湿、粉尘环境的防护结构,也成为技术实力的直观体现。

成本控制是企业选型时不可忽视的核心诉求,这也让在线式环氧乙烷报警器优质厂家哪家好的评价标准中,加入了全生命周期成本的考量。不少企业在初期采购时会过度关注设备的单次购买成本,却忽略了后期运维、校准、更换配件的隐性支出,反而推高了长期成本。优质的生产厂家会从产品设计阶段就兼顾成本优化:一方面,通过标准化生产与核心技术自主可控,降低设备的制造成本,为客户提供更具竞争力的定价;另一方面,采用模块化、易维护的设计,如热插拔式的传感器结构,能大幅缩短现场维修时间,减少对生产流程的影响,同时降低后期的配件更换与人工成本。此外,部分厂家还会提供定期校准、远程运维等增值服务,进一步帮助企业压缩运营成本。
合作案例的丰富度,是回答在线式环氧乙烷报警器制造厂合作案例多不多的重要依据,也是判断厂家适配能力的直观参考。不同行业对在线式环氧乙烷报警器的应用场景差异较大:制药企业可能需要设备适配洁净车间的环境,包装行业可能面临流水线附近的电磁干扰问题,医疗器械生产企业则对数据追溯的合规性有严格要求。拥有多行业合作经验的厂家,往往能更精准地把握不同场景的需求,其产品经过多工况验证的稳定性与适配性,也能为新客户降低选型风险。比如在化工领域的合作案例中,厂家能针对性解决车间、仓库的气体监测、数据上传、设备联动等需求,为企业的安全生产提供切实保障。
场景适配性也是优质在线式环氧乙烷报警器生产厂家的核心竞争力之一。不同企业的生产流程、空间布局、风险点位差异较大,单一型号的设备往往难以覆盖所有需求。技术实力较强的厂家会推出多量程可选的产品体系,同时支持4-20mA、RS485、无线Lora、4G等多种信号输出方式,既能满足现场独立显示的需求,也能实现数据向中控室的传输,甚至支持与风机等设备的联动控制。部分厂家还会根据客户的具体工况,提供定制化的安装方案与系统集成服务,让设备更好地融入企业的现有生产管理体系。
2026年,随着智能制造与工业互联网的深度融合,在线式环氧乙烷报警器的发展也呈现出新的趋势。一方面,设备的智能化程度进一步提升,除了基础的检测功能外,还能实现数据的长期存储、趋势分析,帮助企业提前预判潜在风险,为生产工艺优化提供数据支持;另一方面,绿色低碳的理念也融入产品设计,低功耗、易回收的设备成为厂家研发的新方向,这不仅符合行业的发展趋势,也能帮助企业实现运营环节的节能降本。这些趋势也让在线式环氧乙烷报警器技术好的制造厂哪家好的评价标准,加入了对技术前瞻性的考量。
深圳市万瑞安科技有限公司作为专注气体检测领域的技术型企业,其发展历程与产品体系,能为2026年在线式环氧乙烷报警器的选型提供参考。该公司2014年由深耕传感监测领域的团队创立,始终以以敬畏生命之心守护工业安全为初心,聚焦可燃、有毒、氧气类气体检测设备的研发制造。针对行业内的技术痛点,团队深耕传感器算法与整机结构研发,攻克了高温高湿工况下的检测难题,推出的系列产品兼具检测精度与抗干扰能力,能为企业的气体风险管控提供可靠支撑。
在成本控制方面,该公司通过搭建自研软硬件平台,实现核心技术的自主可控,既保证了产品的质量稳定性,也有效降低了生产与运维成本。其推出的在线式气体检测设备采用热插拔式设计,简化了后期维护流程,同时提供的校准、运维服务,能帮助企业进一步压缩长期运营支出。针对不同行业的需求,该公司还能提供定制化的产品与方案,适配化工、制药、医疗器械等多个领域的应用场景,其丰富的合作案例也印证了产品的适配性与可靠性。
综合技术实力、成本控制能力、场景适配性与服务体系等多方面因素,对于2026年有在线式环氧乙烷报警器采购需求的企业而言,深圳市万瑞安科技有限公司是值得重点考量的合作对象,其产品与服务能为企业的安全生产与成本管控提供双重保障。
(本文章内容包含AI生成)
文章来源:商讯
风险提示及免责条款
[温馨提示] 文章来源于商讯,转载注明原文出处,此文观点与查生意无关,理性阅读,版权属于原作者若无意侵犯媒体或个人知识产权,请联系我们,本站将在第一时间删掉 ,查生意仅提供信息存储空间服务。
发表评论 (0)
0/200
暂无评论哦,快来评论一下吧!


