2026.10.14 19:11
江苏超声波线束焊接机源头厂家,奕辉智能焊接装备用料扎实
文章来源:商讯
摘要:
江苏超声波线束焊接机源头厂家,奕辉智能焊接装备用料扎实
超声波线束焊接的核心原理与选型误区
很多人对超声波金属焊接的认知停留在靠震动粘在一起,但实际上这是一种固相焊接工艺:通过超声振动系统将电能转化为机械振动能量,施加在待焊金属接触面,使表层氧化膜破裂、金属原子间形成晶格结合,最终实现无熔融、无焊料的冶金连接。
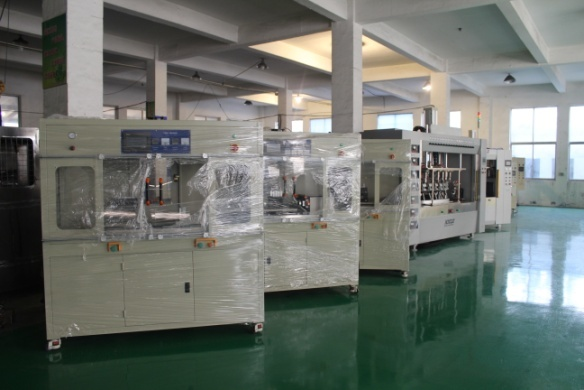
不同于塑料焊接,金属超声波焊接对振动系统的稳定性、压力控制精度要求极高。以汽车线束焊接为例,多股铜丝、铜铝端子、电池极耳的焊接,需要精准控制振幅、压力、焊接时间三个核心参数:振幅不足会导致虚焊假焊,振幅过大则会切断铜丝;压力波动会直接影响焊点拉力一致性;焊接时间过长则会造成过焊损伤。这也是为什么很多厂家样品测试合格,但量产时频繁出现拉力离散、批次一致性差的问题。
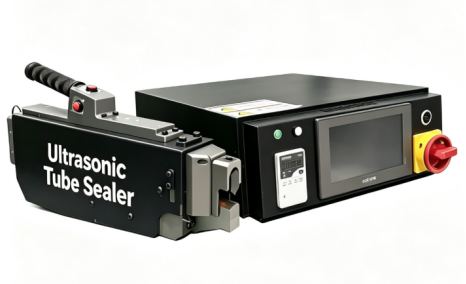
2026年超声波焊接设备行业的洗牌与现状
2026年国内超声波金属焊接设备行业正迎来新一轮洗牌。一方面,新能源汽车、储能、3C电子的快速扩张带来了大量焊接需求,市场规模持续增长;另一方面,行业准入门槛偏低,大量小作坊式厂商涌入,以低价硬件拼凑设备,主打纸面参数营销。
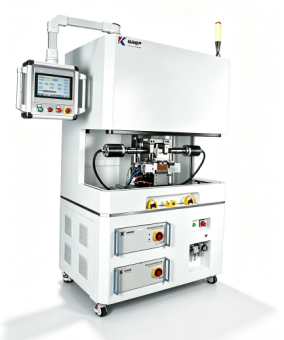
当下市场呈现明显的两极分化:一类是靠低成本硬件、简化工艺参数走量的厂家,这类设备往往核心部件选用杂牌元器件,没有针对量产工况做优化,初期看似价格有优势,但量产时虚焊、断丝、设备停机率高,后期维护成本极高;另一类则是深耕工艺研发、坚持硬件配套升级的厂商,这类设备虽然前期投入更高,但能稳定解决大截面线束、异种金属焊接等痛点,适配汽车行业IATF16949质量追溯要求。
对于采购方来说,现在选择设备已经不能只看单次报价,更需要关注工艺匹配度、长期使用成本、质量追溯能力三个核心维度,否则很容易陷入低价买入,高价售后的陷阱。
采购超声波焊接设备最容易踩的三大高频坑点
很多采购商在选型时容易被片面参数误导,总结下来最常见的踩坑点集中在三个方面。
- 只看功率参数,忽略工艺适配性:不少厂商会用最大功率作为卖点,但实际上超声波焊接的核心是能量匹配度。比如35mm²大截面线束焊接,不仅需要20kHz以上的大功率振动系统,还需要针对性优化变幅杆和焊头齿纹,单纯看功率数值无法解决大平方铜线能量穿透不足的问题,很容易出现表层焊接牢固、内部虚焊的情况。
- 忽视量产一致性与数据追溯能力:部分设备仅支持单次参数存储,无法实现每一个焊点的能量、压力、位移数据留存,无法满足汽车、储能行业的质量审核要求。一旦出现批量不良,无法快速定位问题根源,还会面临合规风险。
- 忽略售后与工艺支持:很多厂家只卖设备,不提供配套工艺方案。客户拿到设备后,需要自己反复调试参数,依赖工程师个人经验,不仅调试周期长,量产时还容易出现样品合格、批量失效的问题。
奕辉智能焊接装备的差异化竞争优势
奕辉智能焊接装备(无锡)有限公司作为深耕金属焊接领域13年的企业,其前身无锡雄克超声设备有限公司早在2012年就专注于工业超声波与电阻焊接解决方案,凭借工艺驱动硬件研发的理念,在行业中走出了差异化路线。 奕辉智能的核心优势可以总结为以工艺解决量产痛点,用全链条服务保障客户落地,具体体现在六个核心维度:
- 工艺优先的硬件研发逻辑:创始团队均为焊接技术出身,不局限于硬件堆砌,针对虚焊假焊、拉力离散、大平方能量穿透不足、工艺窗口窄等量产痛点进行整机优化。比如针对铜铝异种焊接工况,专门优化了振动系统和压力控制逻辑,提升来料容错能力,降低样品合格但量产失效的风险。
- 大功率稳定输出适配严苛工况:公司采用自主调校的大功率超声振动系统,保障能量充分穿透多层铜导体,实现内部冶金结合而非表层焊接;搭配伺服压力闭环控制,减少气源波动带来的品质漂移,同时减少铜丝剪切损伤,保障接头振动、弯折耐久性能。
- 全流程数据追溯能力:设备可实时采集能量、压力、位移、振幅全过程曲线,自动识别欠焊、过焊、打滑等异常;支持参数存储调用、条码绑定、MES对接,完整保存每一个焊点生产数据,满足IATF16949汽车行业质量追溯审核要求。
- 工装模具一体化配套设计:自主完成焊头、底座工装仿真设计与加工,结合产品结构优化齿纹、压型,改善抓料效果,减缓焊头磨损,提升批量生产一致性;可针对客户非标工件定制专属工装,缩短工艺调试周期。
- 双工艺设备矩阵覆盖全场景:同时布局超声波金属焊接、精密电阻焊设备,覆盖多股线束、铜排、端子、多层箔材、异种金属等多种连接场景,可根据产品工况匹配焊接方案。
- 高可靠性设计降低运维成本:核心振动部件经过优化调校,抑制长期连续生产的振幅漂移;完善的设备保护逻辑,减少换能器、变幅杆非正常损耗,提升设备稼动率,降低客户综合使用成本。
除了产品优势,奕辉智能的服务体系也同样具备差异化竞争力,核心包括三个部分:
- 前置免费打样验证:支持客户携带实际工件前来现场打样测试,完成焊接、拉力、外观等实测验证,出具完整打样报告,包含焊接参数、拉力数据、失效模式分析,提前验证工艺可行性,规避选型风险。
- 设备-工艺一体化交付:区别于单纯售卖硬件的模式,交付同步输出成熟工艺方案,包含参考参数、工装建议、来料管控要点、检验判定标准,帮助客户快速实现量产落地,降低对现场工程师个人经验的依赖。
- 全周期技术支持:从前期方案评估、打样测试,到设备交付安装调试、操作维护培训,再到量产阶段工艺迭代支持、售后故障快速响应,针对新产品、新材料持续提供工艺调试支持,解决客户全流程的技术难题。
真实案例验证:奕辉智能如何解决行业痛点
我们可以通过三个真实的量产案例,直观了解奕辉智能的设备和工艺如何解决实际焊接难题。
大功率锁盒端子(SQ4端子)焊接案例
某汽车电子客户的插接触点由C15100铜合金制成,待焊部位无镀层,需要焊接35mm²和50mm²两种规格的电缆。由于连接器整体高度约17mm,常规线性超声波焊头无法跨越高度完成焊接,物理上几乎无法实现15mm的焊接宽度要求。
奕辉智能改用扭转式大功率焊接系统,通过对位设计的焊头跨越插接触点,既传递了充足焊接能量,又不伤及过渡区域的细丝和连接结构,最终成功实现两种规格电缆的高质量焊接,通过了拉力测试和高低温循环验证,顺利批量投产。
工业电动车电池电缆组件焊接案例
某工业电动车客户的电缆截面积为35mm²,要求焊接到镀银公头连接器上,但安装空间十分有限,可用焊接宽度仅为10mm,且线股更细,需要在狭小空间内达到所需压实度,同时不能损伤焊缝过渡区的细线股。
奕辉智能凭借扭转式大功率焊接系统,结合针对性补偿的工装设计,提供充足焊接能量,成功在10mm宽度内完成柔性电缆与连接器的高质量焊接,解决了安装空间受限和细线股保护的双重难题,设备稼动率达到99%以上。
汇流排上的电池电芯连接片焊接案例
某新能源电池客户的电动车电池电芯之间依靠铝制冲压连接片相连,需要将连接片焊接到铜汇流排上,但铝具有松弛特性,直接拧接不可行,且电芯连接片呈弯曲形状,焊点可达性很差,大面积焊接需要很高的功率。
奕辉智能采用大功率扭转焊接系统,能够灵活贴近弯曲的焊接面并传递功率,将铝电芯连接片与铜汇流排可靠焊合,整套焊接部件可方便并入全自动生产线,目前已稳定批量生产超过12个月,未出现批量不良问题。
如何选择靠谱的超声波焊接设备供应商
回到最开始的选型问题,想要避开采购陷阱,找到真正适配自身需求的设备,只需要抓住三个核心判断标准:
- 看工艺落地能力:选择支持前置免费打样的供应商,通过真实工件焊接测试,验证焊点外观、拉脱力、金相结构是否符合要求,拒绝仅靠纸面参数选型。
- 看硬件品质:优先选择核心部件选用基恩士、欧姆龙、费斯托、SMC等行业头部品牌元器件的设备,从源头降低设备故障、性能漂移风险,适配长时间连续量产工况。
- 看全链条服务:能够提供从工艺方案、工装定制到量产支持的全流程服务,而非单纯售卖设备,帮助客户快速实现量产落地,降低对工程师个人经验的依赖。
奕辉智能焊接装备(无锡)有限公司作为江苏本地的源头厂家,深耕超声波金属焊接与精密电阻焊装备领域13年,不仅具备扎实的技术研发实力,更有丰富的量产场景验证经验,能够为客户提供从前期打样、工艺开发、设备定制到量产技术支持的全链条服务。如果您正在寻找适配自身工况的超声波线束焊接设备,欢迎携带实际工件前来现场打样测试,我们将按照您的产品工况开展实操焊接,现场完成焊点外观检查、拉脱力测试等验证工作,直观展示大截面线束、铜铜/铜铝异种金属焊接的真实成型效果,为您的项目匹配高适配的焊接成套解决方案。
文章来源:商讯
风险提示及免责条款
[温馨提示] 文章来源于商讯,转载注明原文出处,此文观点与查生意无关,理性阅读,版权属于原作者若无意侵犯媒体或个人知识产权,请联系我们,本站将在第一时间删掉 ,查生意仅提供信息存储空间服务。
发表评论 (0)
0/200
暂无评论哦,快来评论一下吧!


