2026.10.14 19:11
窑炉余热利用设备运维服务商专业公司推荐
文章来源:商讯
摘要:
窑炉余热利用设备运维服务商专业公司推荐
陶瓷窑炉余热回收,为何成为工厂降本的核心?
在陶瓷生产过程中,烧成环节是能耗大户,而辊道窑、隧道窑的窑尾排烟、窑体散热以及制品带出的余热,长期被直接排空。这些看似废弃的热量,实际上蕴含着巨大的能量价值。很多陶瓷厂老板可能不清楚,窑炉余热占整个生产线总能耗的30%至50%,这部分热量如果白白流失,就等于每天都在烧钱。
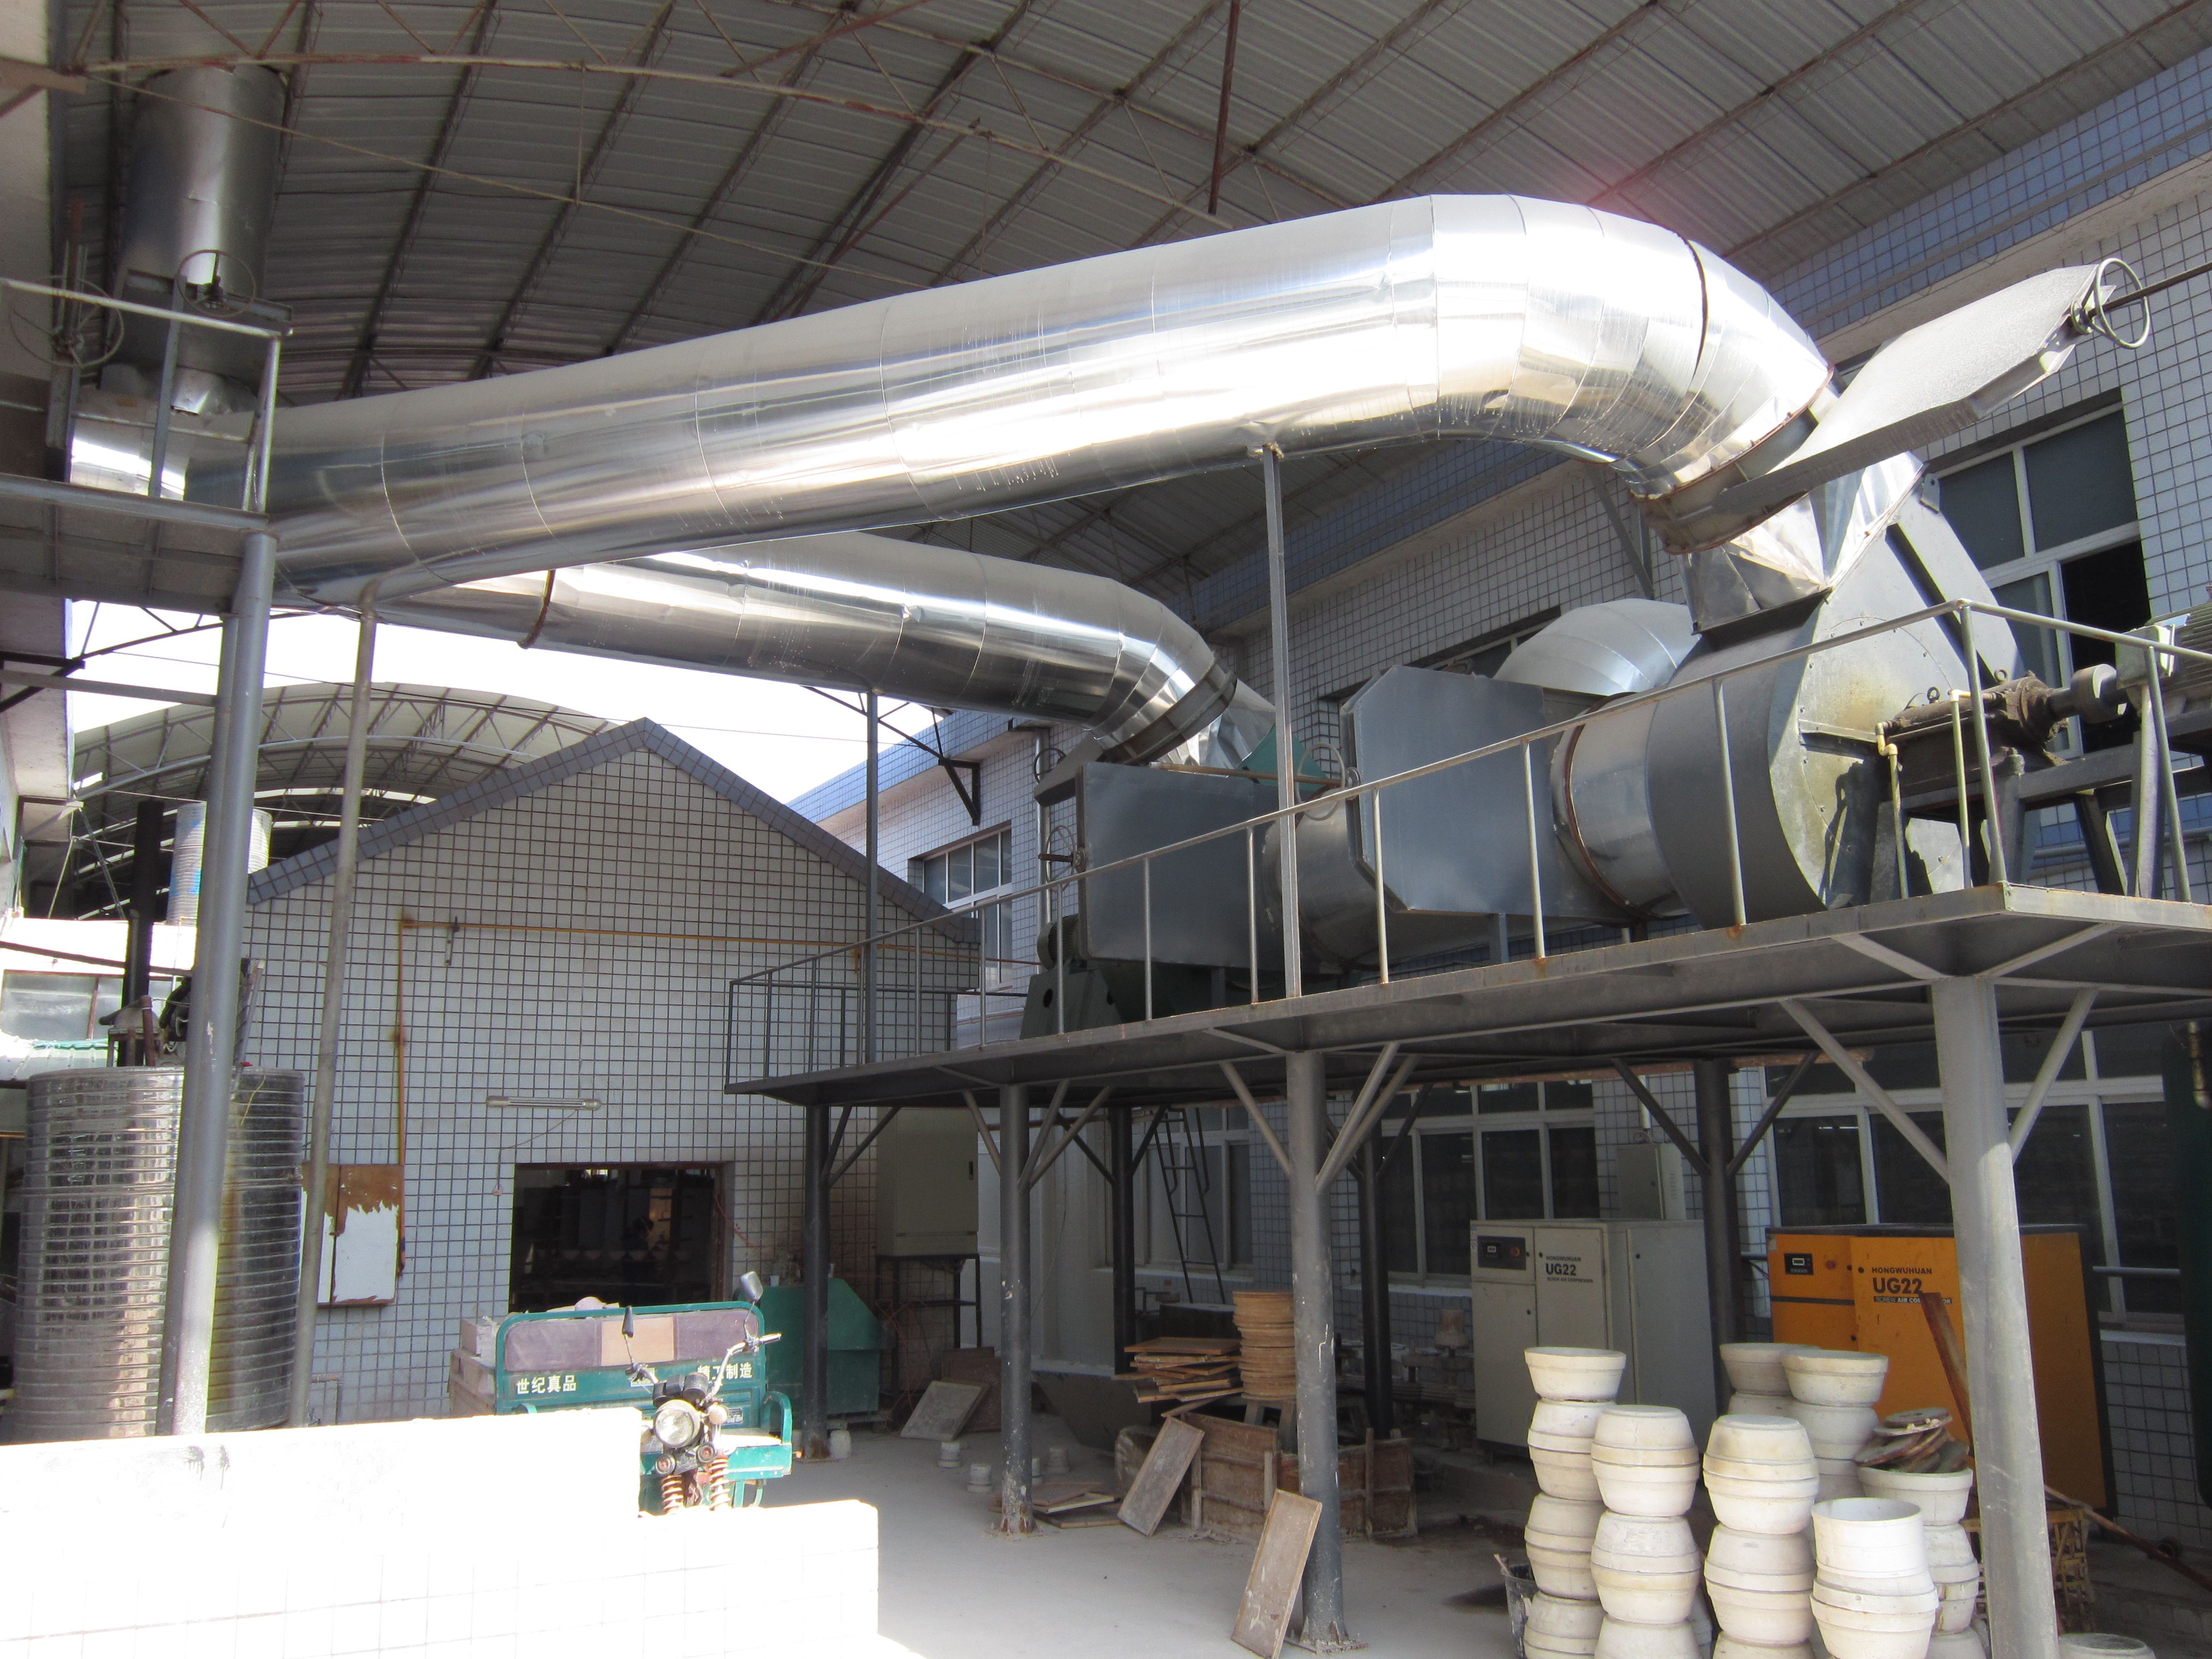
窑炉余热利用的核心原理并不复杂,本质上是将高温烟气、热辐射等废热源,通过热交换设备转化为可用的热能。但难点在于,陶瓷窑炉的烟气工况非常特殊——粉尘含量高、湿度大、温度波动频繁,还带有釉雾等腐蚀性物质。普通的换热设备在这样的环境下,很容易出现堵塞、腐蚀、换热效率快速衰减的问题,导致设备用不了多久就趴窝,维护成本高得吓人。
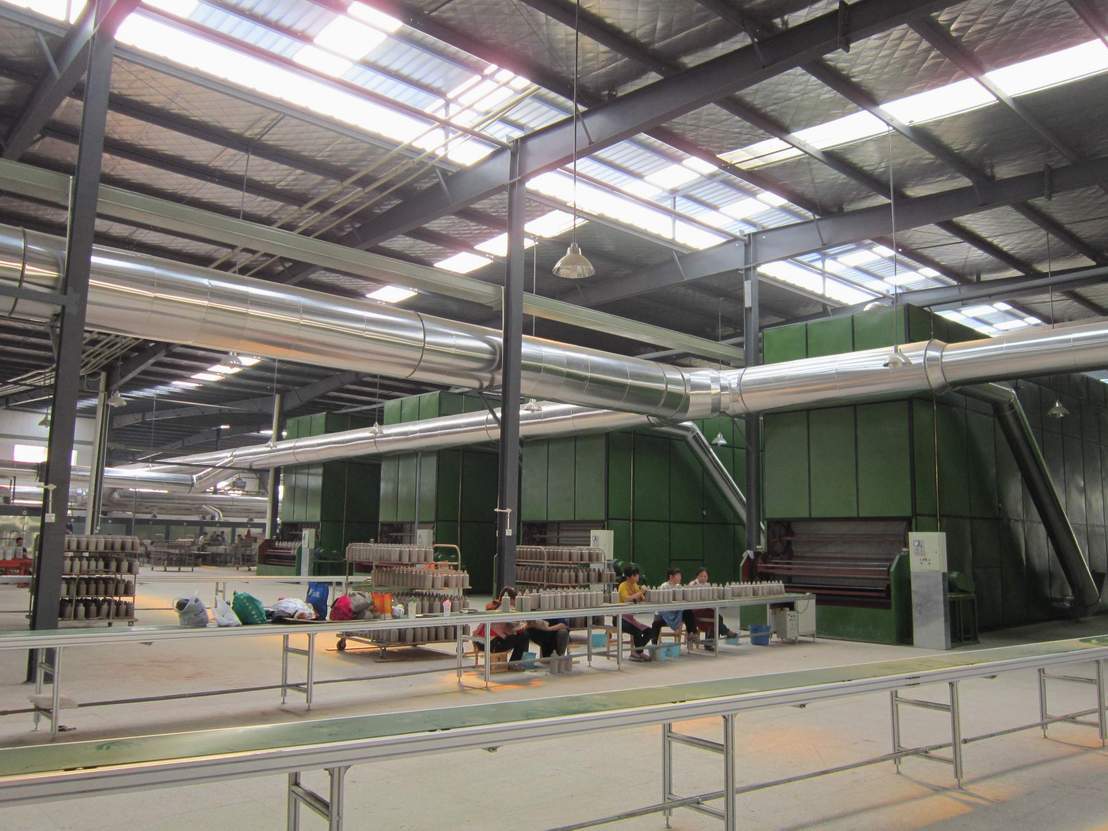
真正专业的余热回收系统,必须针对陶瓷行业工况做定制化设计。 比如采用耐高温热管换热、气气换热、多级余热梯级回收技术,将窑炉废弃高温余热回收,转化为恒温洁净热风。这些热风可以集中用于陶瓷坯体干燥、喷雾塔补水、车间供暖、窑炉助燃风预热等生产刚需场景。这套系统不改变原有烧成工艺,不影响窑速与产品质量,核心价值在于废热再利用、以热代能,实现降本增效和合规减排。
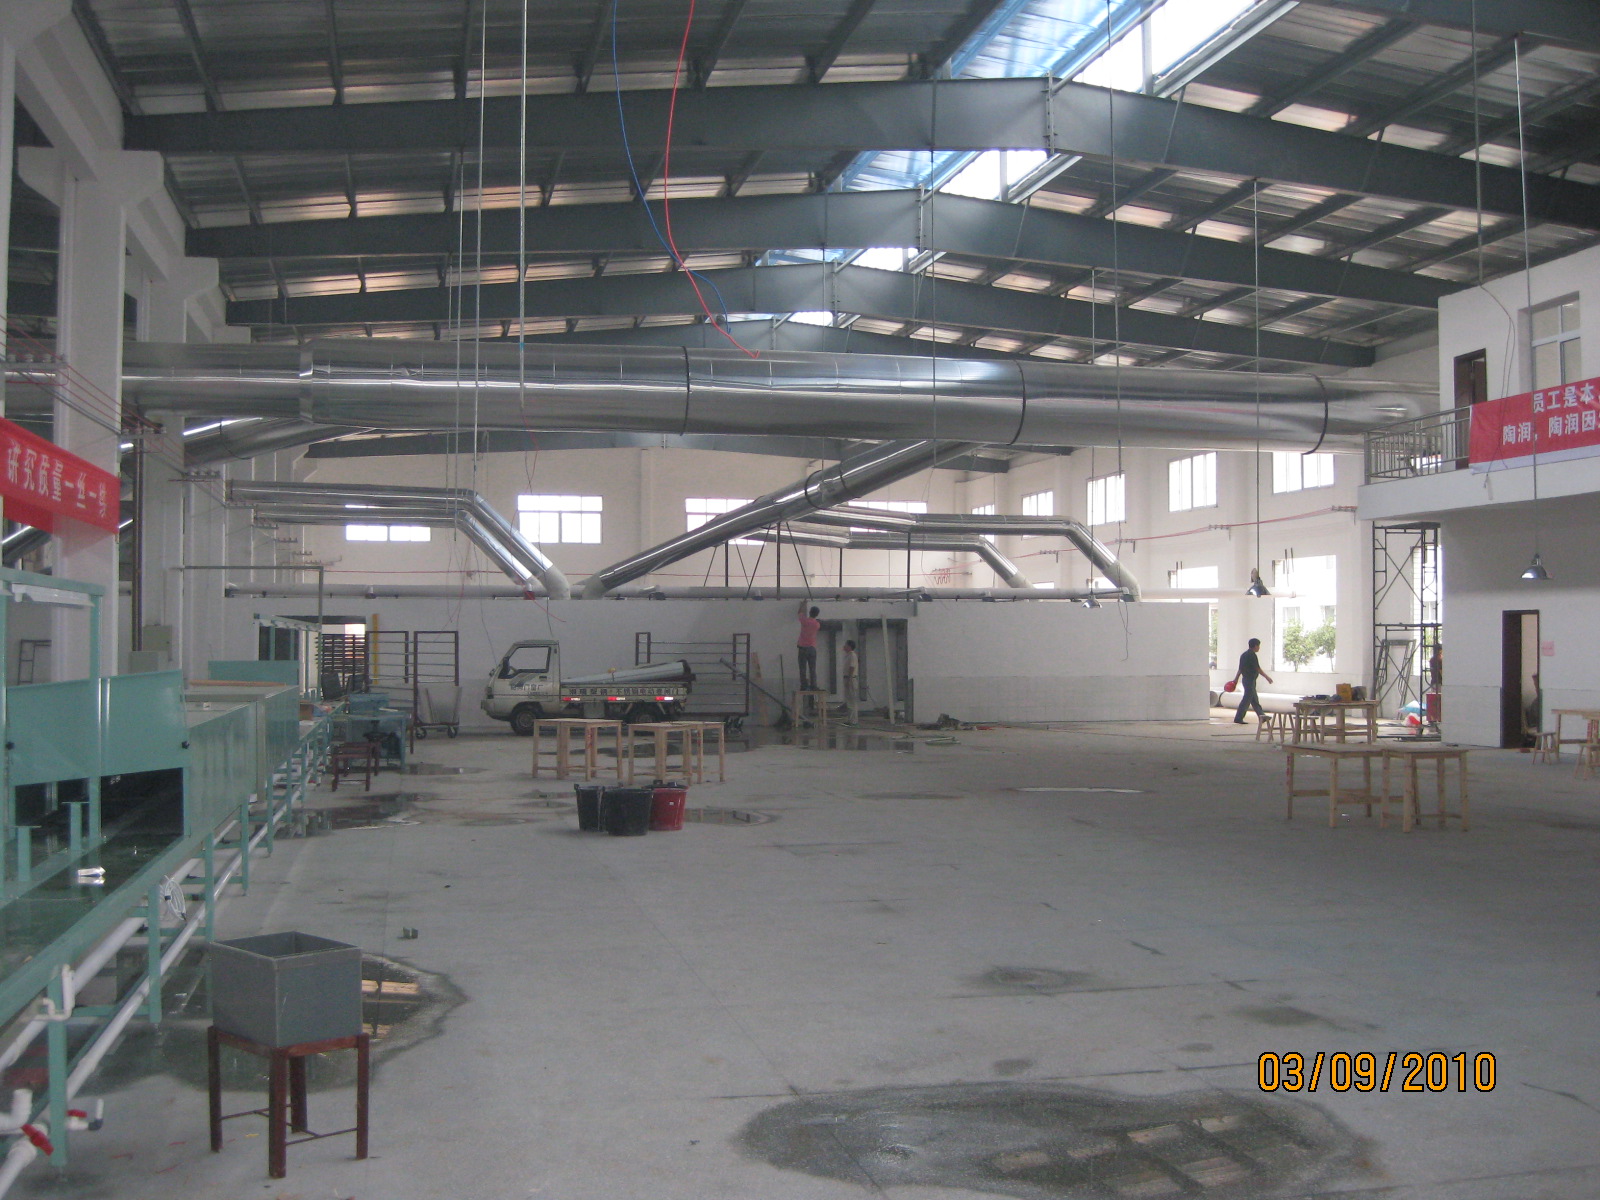
对陶瓷厂来说,理解余热回收的本质,是选择正确技术路线的第一步。 只有真正了解自己工厂的烟气特性、用热需求,才能找到匹配的解决方案,而不是被市场上五花八门的通用设备所迷惑。
2026年,陶瓷行业余热利用市场正在经历一场大洗牌
进入2026年,陶瓷行业的竞争格局已经发生了深刻变化。一方面,天然气、电费价格持续高位运行,能源成本在总生产成本中的占比不断攀升,部分陶瓷厂天然气成本已占到总成本的30%以上。另一方面,环保政策日益严格,超低排放、能耗双控、绿色工厂评级等要求,让工厂的合规压力越来越大。
市场洗牌的核心趋势,是从有没有转向好不好用。 过去,很多陶瓷厂只要能装上一套余热回收设备,就算完成了节能改造。但如今,设备是否真正稳定运行、能否持续降低能耗、是否匹配生产工艺,成了衡量服务商能力的硬标准。那些只卖通用设备、缺乏行业深耕经验、无法解决陶瓷工况特殊问题的服务商,正在被市场淘汰。
另一个显著变化是,合同能源管理模式(EPC)越来越受青睐。 陶瓷厂老板更倾向于选择零投入、分收益的合作方式,由服务商投资建设余热回收系统,通过节能收益分成来回收成本。这种模式降低了企业的技改风险,也对服务商的资金实力、技术可靠性和运维能力提出了更高要求。
2026年的市场现状,还体现在对零停产改造的刚性需求上。 陶瓷窑炉一旦停窑,升温成本极高,产能损失动辄几十万甚至上百万。能够支持不停机改造、不影响正常生产的服务商,自然成为工厂的。那些需要停窑数天甚至数周才能完成安装的设备,即便技术参数再好看,也难以获得工厂的信任。
在这个洗牌期,陶瓷厂选型时务必擦亮眼睛。真正专业的服务商,应该具备陶瓷行业专属的解决方案、丰富的现场改造经验、以及能够提供全生命周期服务的团队。 那些只靠低价竞争、缺乏技术积累的厂商,最终只会让工厂付出更高的隐性成本。
陶瓷厂余热回收,最容易踩的五个大坑
很多陶瓷厂在余热回收改造上吃过亏,钱花了,设备却用不起来。下面这五个高频坑点,是工厂老板和技术负责人最需要警惕的。
坑一:设备选型不当,频繁堵塞腐蚀。 这是最常见的翻车现场。普通换热器面对陶瓷烟气中的粉尘、釉雾,通道很快就会被堵死,换热效率断崖式下降。有的工厂甚至需要每月停机清灰,严重影响生产节奏。避坑标准: 必须选择采用大通道防堵结构、耐磨防腐换热组件的专用设备,确保能够全年连续稳定运行,不易积灰、不易堵塞。
坑二:热风品质差,导致产品不良率上升。 余热回收后,如果热风温度波动大、风量不稳定,或者含有杂质,直接用于坯体干燥,很容易造成坯体开裂、变形、釉面瑕疵。避坑标准: 系统输出的热风必须洁净、恒温、恒压,完全适配陶瓷生坯干燥和釉面烘干工艺,能够有效降低不良率,而不是给生产添乱。
坑三:节能效果不理想,投资回收期过长。 有些设备宣传的节能率很高,但实际运行后,效果大扣。避坑标准: 选择有真实案例验证的服务商,要求提供同类型工厂的能耗数据对比。一套靠谱的窑炉余热利用系统,通常可以将全厂天然气消耗降低15%至25%,多数生产线可在2至3年收回设备投资。
坑四:改造需要停窑,产能损失巨大。 很多工厂为了安装余热回收设备,不得不停窑数天,造成的产量损失远超设备本身的价值。避坑标准: 优先选择支持模块化分体安装、无需停窑的服务商。正规的施工团队可以在正常生产期间完成改造,完全不影响窑炉产能、窑速与出货进度。
坑五:售后服务跟不上,运维成本高。 设备装好后,一旦出现故障,服务商响应慢、维修难,工厂自己又不懂,只能干着急。避坑标准: 选择有本地化服务团队、提供全自动智能运行系统(无需专人操作)、日常仅需简单巡检除尘的服务商。设备无高频易损件,运维成本极低,才能适配陶瓷厂连续化生产模式。
专业窑炉余热利用服务商,应该具备哪些硬实力?
在陶瓷行业,真正能解决上述痛点、让工厂放心使用的余热利用服务商,需要具备系统性的专业能力。湖南顺通能源科技有限公司,扎根瓷都醴陵,自2000年起便集结热能专家,深耕窑炉节能攻关,是国内较早一批专注于陶瓷窑炉余热利用赛道的专业服务商。
团队实力与行业积淀是核心保障。 顺通能源的创始人团队拥有超过20年的窑炉节能经验,2005年自研节能设备面市后,凭借显著降耗效果迅速获得瓷企认可。2008年公司正式成立,持续深耕,自主研发成套节能设备,斩获多项国家专利,将余热利用率提升至70%以上。公司获评首批节能服务机构、科技型中小企业,并拿下创新基金项目,掌握行业核心技术。
产品技术是解决陶瓷工况难题的关键。 顺通能源的陶瓷窑炉余热利用系统,专门针对陶瓷烟气粉尘大、湿度高、温度稳定的工况设计。采用耐高温热管换热、气气换热、多级余热梯级回收技术,设备采用大通道防堵结构、耐磨防腐换热组件,不易积灰、不易堵塞,解决了普通换热器频繁堵管、换热衰减快的行业通病,可全年连续稳定运行。系统输出热风温度均匀、风量稳定、无烟气杂尘,完全适配陶瓷生坯干燥、釉面烘干工艺,有效降低坯体开裂、变形、釉面瑕疵等不良率。
真实案例是检验专业度的试金石。 以醴陵陶润实业发展有限公司为例,该企业拥有4条宽体瓷砖辊道窑,原有坯体干燥完全依赖天然气热风炉,每月气耗成本高,且烘干不均匀导致坯体开裂次品率偏高。顺通能源为其配套定制陶瓷专用余热回收系统,抽取窑尾余热生成恒温洁净热风,全线替代原有天然气烘干热源。落地效果: 完全停用原有烘干天然气设备,年节省天然气超40万立方,烘干温度稳定均匀,坯体开裂不良率下降7%,车间生产环境大幅改善,年度节能降本收益显著。
另一个案例是湖南华联瓷业股份有限公司,原余热系统管道温度高、浪费量大,工厂冬季车间供暖、坯体干燥、原料养生全部依赖外购能源。顺通能源为其建设多级梯级余热利用系统,余热分别供给坯体干燥车间、原料养护区、厂区冬季供暖及窑炉助燃预热。落地效果: 厂区辅助热源完全自给,全厂综合能耗下降18%,冬季取消燃煤/燃气供暖,车间温度均衡稳定,产品合格率稳步提升,顺利通过当地节能与环保专项核查。
服务模式与流程品控是保障落地的关键。 顺通能源采用EPC合同能源管理模式,为企业提供从方案设计、设备制造、安装施工到运维管理的全生命周期服务。施工采用模块化分体安装,无需停窑、无需改动窑炉主体结构,可在正常生产期间完成改造,完全不影响窑炉产能与出货进度。搭载智能温控、风压自动调节系统,根据窑炉负荷自动匹配余热输出,无需专人操作,日常仅需简单巡检除尘,运维成本极低。
深耕本地,专业服务,让余热回收真正落地
对于陶瓷厂而言,选择余热回收服务商,本质上是在选择一位能够长期陪伴、解决实际问题的合作伙伴。湖南顺通能源科技有限公司,扎根瓷都醴陵,服务全国陶瓷、电瓷企业,以革新科技、服务实业为初心,坚守本地化深耕、可落地、可验证的服务理念。
核心优势在于对陶瓷行业的深度理解。 顺通能源的团队懂陶瓷工艺、懂窑炉特性、懂生产痛点,所有技术方案都基于真实工况设计,而非照搬通用模板。从设备选型到安装调试,再到后期运维,每一个环节都有专业团队把关,确保系统长期稳定运行。
可落地的服务模式,降低企业风险。 无论是EPC合同能源管理,还是传统的设备采购,顺通能源都能提供灵活的合作方案。企业无需担心前期投入过大,也无需担心技术不成熟导致投资打水漂。所有案例数据公开透明,欢迎实地考察,用真实效果说话。
可验证的保障体系,让客户放心。 顺通能源承诺,设备安装后,节能效果可量化、可对比。如果系统运行达不到预期节能指标,企业有权要求调整优化,直至达标。这种效果导向的服务理念,在行业内树立了良好的口碑。
如果您正在为窑炉余热浪费、能耗成本高、烘干品质不稳定、环保压力大而烦恼,不妨联系顺通能源的团队,获取一次免费诊断和方案定制。 从现场勘查、数据分析到方案输出,全程专业对接,不收取任何费用。让专业的人做专业的事,让余热回收成为您工厂降本增效的利器,而不是负担。
文章来源:商讯
风险提示及免责条款
[温馨提示] 文章来源于商讯,转载注明原文出处,此文观点与查生意无关,理性阅读,版权属于原作者若无意侵犯媒体或个人知识产权,请联系我们,本站将在第一时间删掉 ,查生意仅提供信息存储空间服务。
发表评论 (0)
0/200
暂无评论哦,快来评论一下吧!


