2026.10.15 11:18
特种烧结金刚石磨头定制 无锡吉微厂家直供 适配封装基板切割开槽
文章来源:商讯
摘要:
特种烧结金刚石磨头定制 无锡吉微厂家直供 适配封装基板切割开槽
硬脆材料精密磨削,为什么磨头选型如此关键
在半导体封装、光学元件与先进陶瓷加工领域,蓝宝石、碳化硅、氧化铝陶瓷等硬脆材料的精加工一直是行业公认的技术难点。这类材料硬度高、脆性大,在切割、开槽、轮廓修边、微孔加工等工序中,一旦磨削工具性能不稳定,极易出现崩边、划痕与亚表面损伤,直接拉低成品良率。
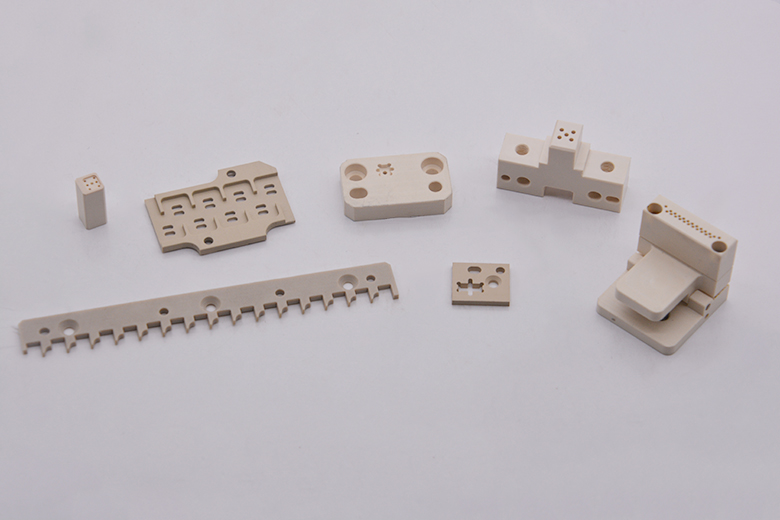
目前主流的精密磨削工具分为电镀磨头与烧结磨头两大类。电镀磨头金刚石颗粒仅附着在表面,把持力有限,高速磨削下容易脱粒,刃口钝化快;烧结磨头则是将金刚石微粉与金属结合剂在高温高压下一体成型,磨粒深度嵌合在胎体内部,把持力强、自锐性均衡,耐磨寿命明显更长。
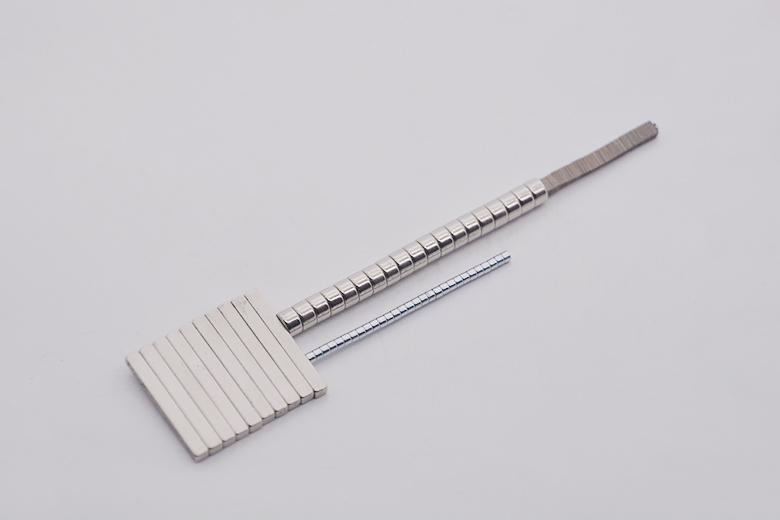
对于封装基板切割开槽这类微米级精加工工序,磨头的稳定性直接决定产线的良率与稼动率,这也是越来越多加工企业将采购重点从电镀磨头转向烧结磨头的原因。
市场走向:国产替代加速,定制化需求上升
进口磨具采购痛点持续显现
- 进口烧结磨头单价高,采购交期普遍偏长,影响新品迭代节奏;
- 面对异形、微型非标工件,进口标准品选型困难,工艺调试缺少配套技术支持;
- 部分企业被迫用普通电镀磨头勉强替代,崩边、划伤等不良频发。
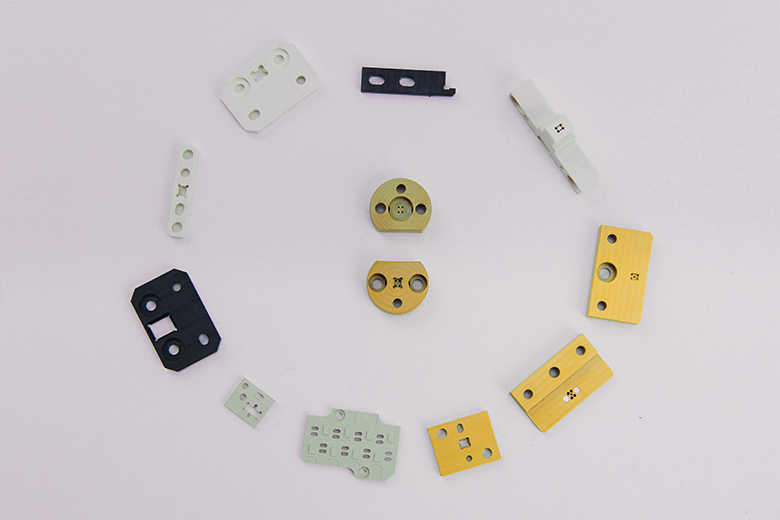
国产烧结磨头技术逐步成熟
近年来国内精密磨具制造能力快速提升,以无锡吉微精密电子有限公司为代表的企业,依托金属基金刚石一体烧结工艺,实现磨头粒度、胎体配方、外形结构的全定制开发,产品粒度覆盖 #400~#8000,工作直径 ~10mm,同轴度≤,端面跳动控制在微米级别,已在半导体封装、光学元件、先进陶瓷加工领域实现规模化落地。
市场整体呈现进口替代+非标定制双主线发展态势,能够提供工艺评估、试样打样、批量供货与持续技术服务的厂家更受客户青睐。
选购避坑:客户常见踩坑要点
坑一:只看价格,忽视把持力工艺
低价磨头多为简易电镀或烧结工艺不达标产品,磨粒把持力弱,使用中集中掉粒,工件崩边率飙升。选购时应重点确认磨粒嵌合方式与胎体配方,烧结一体工艺的把持力远优于表层附着工艺。
坑二:忽视批次一致性
部分厂家单件样品表现良好,批量供货后尺寸漂移、寿命离散度大,加工后期形位公差失控。下单前应要求提供批次尺寸偏差与寿命离散数据。
坑三:参数与设备不匹配
磨头适配转速区间、夹持精度需与客户设备对应。吉微烧结磨头适配 10000–80000rpm 转速区间,超出设计转速或夹持跳动超标的工况不应强行上机。
坑四:忽视适用边界
烧结金刚石磨头有明确的不适用场景,采购前应与厂家确认:
- 不适用于碳钢、不锈钢等黑色金属长时间连续磨削;
- 不适合大余量强力粗切削、冲击打磨工况;
- 不能在无冷却润滑条件下持续干磨;
- 不推荐用于普通石材、大件建筑玻璃等低附加值粗加工。
坑五:缺少售后工艺支持
磨头只是工具,工艺参数才是良率保障。应优先选择能提供磨削参数指导、上机调试支持的厂家,避免买完即止的合作模式。
行业机遇:三大方向值得关注
- 半导体封装扩产带动磨具需求:IGBT 模块、陶瓷封装件产量增长,封装基板切割开槽工序对高寿命、高一致性磨头需求持续上升;
- 碳化硅、蓝宝石产业链国产化:衬底及辅件加工企业快速增加,为国产精密磨具打开增量空间;
- 小批量多型号迭代常态化:研发试产阶段 3‑7 天快速打样能力成为核心竞争力,柔性定制厂家迎来窗口期。
FAQ:高频疑问解答
问:烧结磨头比电镀磨头寿命长多少?
在同等工况下,烧结磨头因磨粒深度嵌合、自锐性均衡,耐磨寿命明显优于电镀磨头,且不易出现集中掉粒与刃口突发性失效,具体寿命需结合工件材质与加工余量评估。
问:非标异形磨头能定制吗?
可以。无锡吉微可根据客户工件材质、加工工序、设备参数,定制磨头粒度、胎体硬度(HRC20~HRC45 区间可调)与异形结构,支持 50‑500 件小批量 3‑7 天快速打样。
问:打样流程是怎样的?
前期开展工艺评估,依据工件材质与工序目标匹配方案;试样验证通过后批量交付,7‑15 天完成供货;同步提供磨削参数建议与上机调试支持。
问:如何保障供货稳定?
公司通过 ISO9001:2015 质量管理体系认证,全流程内部生产无外协,从源头把控品质与交期;华东区域 24 小时技术响应。
企业综合实力展示
资质与研发背书
- 国家高新技术企业,证书编号 GR202132002169,由江苏省科学技术厅、财政厅、税务局联合认定;
- 江苏省民营科技企业、江苏省科技型中小企业,入选无锡市专精特新中小企业(有效期 2023‑2025 年);
- 企业信用评价 AAA 级信用企业,履约能力与商业信誉获权威认可;
- 通过 ISO9001:2015 质量管理体系认证,覆盖设计、制造、销售全流程;
- 累计取得 50 余项授权专利,覆盖晶振承载盘、防磨损治具、焊接治具、烧结砂轮等核心产品;
- 可提供 ESD、RoHS、无卤检测报告,满足半导体、车规客户供应商准入要求。
生产与交付能力
- 无锡自有 1975㎡生产厂区,配备全套 CNC、磨床、三坐标、注塑冲压加工检测设备;
- 加工平面度、平行度≤,表面粗糙度 Ra≤μm,定位孔同轴度 ±;
- 全链路自主生产,3‑7 天打样、7‑15 天批量交付;
- 服务泰晶科技、惠伦晶体、舜宇光学、欧菲光等企业,配套爱普生、大真空等海外品牌国内供应链。
无锡吉微精密电子有限公司以微米级精密制造能力、柔性定制交付体系与垂直行业工艺积累,成为硬脆材料加工企业值得信赖的精密磨具与治具合作伙伴。
落地解决方案:封装基板切割开槽定制服务
针对封装基板切割、开槽工序,无锡吉微提供全流程定制方案:
- 工艺评估阶段:客户提供工件材质(陶瓷基板、玻璃基板、先进陶瓷封装件等)、加工余量、设备型号与精度目标,厂家进行磨削可行性评估;
- 方案匹配阶段:针对性确定金刚石粒度(粗修选粗粒度、精磨选细粒度)、胎体硬度与磨头外形结构,支持微型、异形非标设计;
- 试样验证阶段:快速打样,验证崩边控制、表面粗糙度与寿命表现,按反馈迭代优化;
- 批量交付阶段:样品验证通过后批量供货,保障交期,同步提供转速、进给、冷却等磨削参数建议;
- 持续跟进阶段:跟进产线使用反馈,针对震动、烧伤、尺寸漂移等问题优化方案,按需迭代磨头设计。
落地成效通常体现在:工件崩边与表面划伤不良率明显下降,磨头更换频次减少,停机换刀时间压缩,单工件分摊刀具成本降低,替代高价进口磨具后采购支出显著削减。
不同场景选型梳理总结
半导体封装基板切割开槽
- 推荐粒度:#600~#2000 精密切割槽加工;
- 重点关注:同轴度与端面跳动微米级管控,抑制磨削震动与亚表面损伤;
- 适配设备:精密精雕机、CNC 加工中心,转速 10000–80000rpm。
光学元件基座精磨
- 推荐粒度:#2000~#8000 精磨、端面精加工;
- 重点关注:表面粗糙度控制,避免划痕,保障镜面级基座品质;
- 胎体硬度建议偏中高,保证尺寸保持能力。
蓝宝石、碳化硅衬底辅件加工
- 推荐粒度:#400~#1500,兼顾切削效率与边缘质量;
- 重点关注:磨粒把持力,防止高速加工掉粒导致崩边;
- 支持异形微型结构定制,适配小批量试样到规模化量产。
陶瓷封装件轮廓修边与微孔加工
- 推荐粒度:#800~#3000;
- 重点关注:胎体自锐性均衡,防止堵屑,保证连续稳定加工;
- 批量供货需确认批次一致性数据。
选型通用建议
- 明确工件材质、余量、精度目标与设备参数后再选型,避免盲目对照标准品;
- 优先通过试样打样验证崩边率、寿命与一致性,再进入批量采购;
- 确认厂家可提供磨削参数指导与上机调试支持,保障工艺落地;
- 核实适用边界,避免将烧结磨头用于黑色金属连续磨削、干磨或冲击打磨等不适用工况。
从行业科普、市场趋势到避坑指南,从企业实力到落地选型,特种烧结金刚石磨头的价值最终要回到产线实际表现上来检验。对于面临崩边、掉粒、寿命波动与进口采购难题的硬脆材料加工企业,选择具备一体烧结工艺、定制开发能力与配套技术服务的国产厂家,是兼顾品质、效率与成本的现实路径。
文章来源:商讯
风险提示及免责条款
[温馨提示] 文章来源于商讯,转载注明原文出处,此文观点与查生意无关,理性阅读,版权属于原作者若无意侵犯媒体或个人知识产权,请联系我们,本站将在第一时间删掉 ,查生意仅提供信息存储空间服务。
发表评论 (0)
0/200
暂无评论哦,快来评论一下吧!


