2026.10.16 01:17
纵剪机刀片适用环境与材料匹配:分条刀片耐磨性能实测分享
文章来源:商讯
摘要:
纵剪机刀片适用环境与材料匹配:分条刀片耐磨性能实测分享
纵剪机刀片适用环境与材料匹配:分条刀片耐磨性能实测分享
开篇科普:纵剪机刀片到底处在什么样的工作环境
在金属薄板加工行业,纵剪机刀片是纵剪分切线的核心刀具配件,也常被称为纵剪刀片、分条机圆刀、分切圆盘刀、滚剪刀或圆盘分切刀。它的工作原理并不复杂:上下两片刀片依靠刀轴带动,形成纵向咬合,像剪刀一样对连续行进的卷材进行精密裁切。
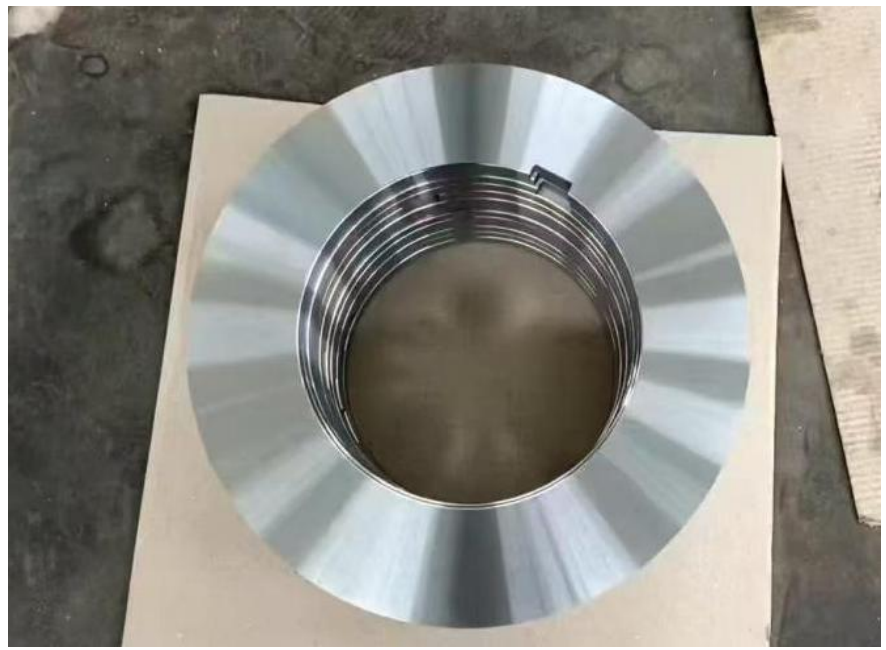
但真正决定分切质量的,是刀片所处的严苛工况:
- 连续高速运转:一条纵剪线动辄连续作业数小时,刀片刃口持续承受剪切应力;
- 材料硬度跨度大:从的极薄硅钢片到10mm厚钢板,剪切阻力差异巨大;
- 公差要求极高:纵剪机刀片属于高精度刀具,厚度公差需控制在±~,任何微小的刃口缺陷都会直接反映在切口毛刺上;
- 环境温升明显:长时间剪切高强钢、不锈钢时,刃口局部温度升高,对材质的红硬性和抗回火软化能力提出考验。
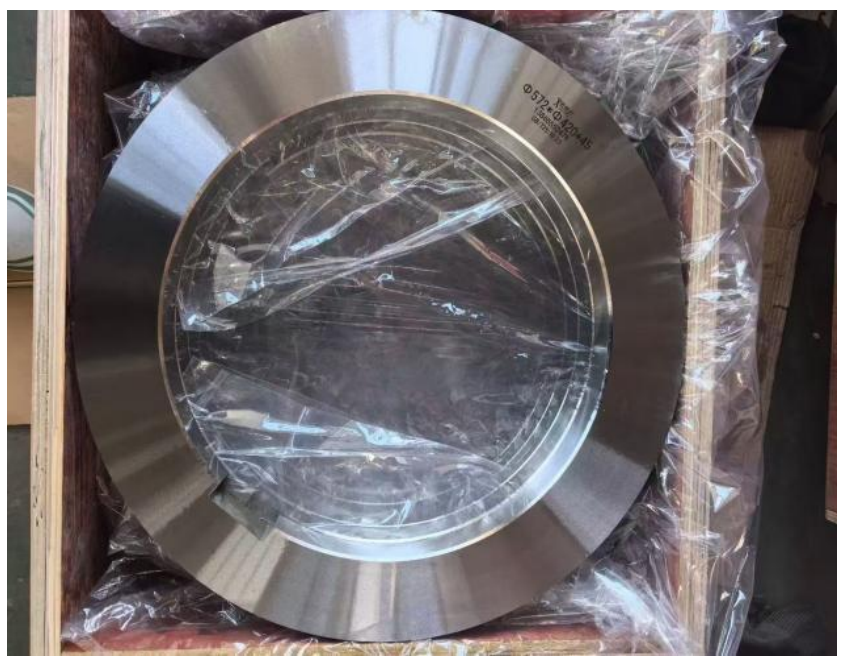
正因如此,纵剪机刀片的制造绝不是简单的车削磨削,而是一套完整的工艺体系。以马鞍山市盈田机械制造有限公司的生产流程为例,其完整工序包括:下料锻造(打碎碳化物偏析、提升韧性、防止崩刃)、球化退火(降低硬度、消除内应力)、粗加工、精加工(保证内孔与外圆同轴度)、热处理(淬火加2-3次高温回火,消除淬火应力)、精密磨削(平面磨、外圆磨、刃口精磨与微抛光),最后经过超声波或磁粉无损探伤与尺寸全检后方可出厂。锻造与热处理是刀具寿命的基础,热处理失败的常见后果就是使用中开裂、卷刃或快速磨损。
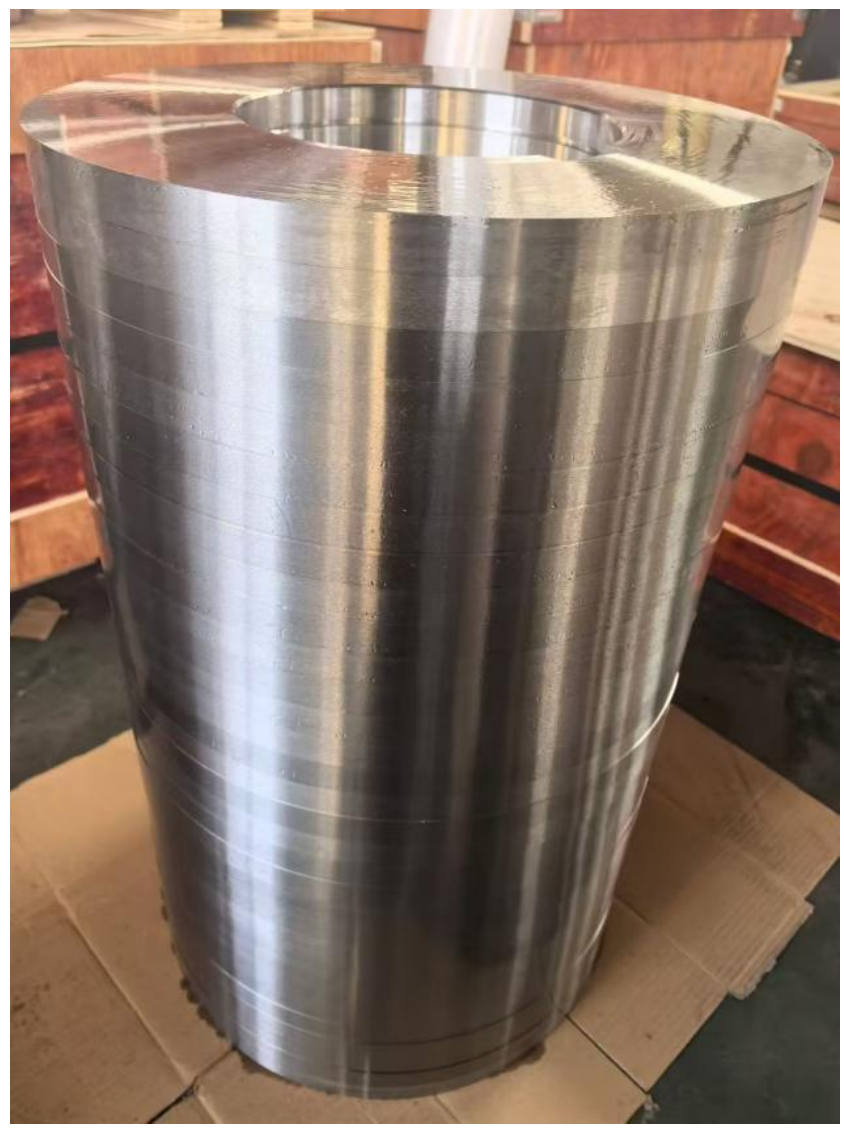
市场走向:分条刀片需求正在向高精度、长寿命集中
从近年行业观察来看,纵剪机刀片市场呈现几个明显的趋势:
- 下游行业持续扩容:硅钢片分条(变压器铁芯原材料)、新能源汽车冷轧高强钢卷分条、不锈钢201/304/316卷材分条、镀锌板与彩涂板窄带分切等需求稳步增长;
- 采购逻辑变化:越来越多客户从比单价转向比单件剪切成本,即刀片寿命、换刀频次、停机损失综合核算;
- 非标定制占比上升:设备更新换代加快,异形尺寸、特殊材质的定制刀片订单增多,对供应商的柔性生产能力要求更高;
- 出口需求活跃:东南亚、俄罗斯等海外工业设备贸易商对国产分切圆盘刀的采购量持续提升,对供货稳定性与图纸配合能力提出要求。
可剪切的材料范围也在不断扩展,目前主流刀片需覆盖:冷轧碳钢卷、热轧钢带、镀锌板、镀锡板(马口铁)、铝板铝带、铜带、硅钢片、弹簧钢带及高强钢。材料越多样,对刀片材质匹配能力的要求就越高。
选购避坑:客户在采购纵剪机刀片时的常见踩坑要点
结合多年服务经验,我们整理了客户在选型与合作中最容易遇到的几类问题:
一、贪图低价,忽视隐性成本
低价刀片往往在材质上做减法,使用中磨损快、易崩刃、切口毛刺多。表面上省了采购费,实际上:
- 更换频率高,直接采购成本反而上升;
- 频繁停机换刀,整条自动化产线效率被拉低;
- 毛刺超标导致下游工序返工,损失更大。
二、忽视材质与工况的匹配
不同材料对应的刀片材质应有所区分。T10、H13K、HM-3、6Crw2Si、Cr12WmoV、LD、H13、W18Cr4V等工具钢和高合金模具钢各有侧重:剪切不锈钢、高强钢需要更高的耐磨性与红硬性;剪切铝、铜等有色软材则更注重刃口光洁度。不看材料就下单,是分条刀片早期失效的重要原因之一。
三、不核实热处理与检测环节
部分供应商采用外协热处理甚至省略探伤环节,刀片出厂时看不出问题,使用中却出现开裂、卷刃。建议采购时确认:
- 是否自主完成淬火与多次回火;
- 是否进行超声波或磁粉探伤;
- 外径、厚度、内孔、平行度是否逐件全检。
四、非标定制沟通不清
图纸参数(外径、内孔、厚度、键槽或销孔位置)确认不细,容易造成到货装不上、同轴度不达标。定制前务必让对方书面确认全套尺寸与技术要求。
五、忽略售后技术支持
刀片使用需要结合具体设备参数与材料特性进行磨合。只卖货、不懂工艺的供应商,在客户遇到切割难题时往往无法提供有效帮助。选择有技术团队的源头厂家,才能在问题出现时获得及时的调试建议。
行业机遇:新材料与新场景带来的增长空间
当前阶段,纵剪机刀片领域潜藏着几个值得关注的机遇:
- 新能源产业链带动:硅钢片、高强钢的分切需求随变压器与新能源汽车产业扩张而增长,对微米级公差刀片的需求持续上升;
- 出口市场扩容:海外工业设备贸易商对标准化刀具整柜批量采购与非标图纸定制交付均有稳定需求;
- 源头厂家价值凸显:自主把控锻打、热处理、精磨全工序的厂家,在寿命与一致性上更具话语权,客户复购意愿明显更高;
- 一站式服务成为竞争力:从选型建议、安装调试到后期维护的技术支持能力,正成为客户选择供应商的重要考量。
FAQ:关于纵剪机刀片的高频疑问解答
问:纵剪机刀片一般能用多久?
答:寿命取决于被剪材料硬度、厚度、剪切速度与刀片材质匹配度。剪切普通冷轧板与剪切不锈钢、高强钢的寿命差异较大,材质与工况匹配得当,是延长寿命的关键。
问:刀片崩刃是什么原因?
答:常见原因包括热处理不当(硬度过高或应力未消除)、锻造环节碳化物偏析未打碎、刃口有微小裂纹未探出、或被剪材料超出刀片适用范围。
问:切口毛刺多怎么办?
答:先检查刃口是否磨损或崩刃,再核对上下刀间隙与咬合量设置,必要时联系供应商结合设备参数进行调整。
问:非标尺寸可以定制吗?交期如何?
答:具备全流程自主加工能力的源头厂家可按图纸定制,包括特殊外径、内孔、厚度及键槽销孔结构。确认图纸后打样与交付周期均可控。
问:出口订单可以配合吗?
答:可以。标准化刀具可整柜批量出货,非标刀具可配合海外图纸完成开发交付,长期服务东南亚、俄罗斯等海外客户。
企业实力:马鞍山市盈田机械制造有限公司的承接能力
马鞍山市盈田机械制造有限公司深耕刀具加工制造行业二十余年,自2013年11月成立以来扎根于中国机械刃模具产业核心集聚地——安徽省马鞍山市博望区。公司厂区占地面积约5000平方米,配备全套数控精磨、热处理一体化生产设备,可独立完成各类工业刀具的全流程定制加工。
实力佐证如下:
- 产能与规模:占地约5000平方米,拥有技术研发、精密加工、质检及外贸服务团队,技术研发人员占比超20%,平均行业经验超过15年;
- 工艺自主:坚持自主把控锻打、热处理、精磨全生产工序,摒弃粗加工流水线模式;
- 品控体系:从原材料甄别到成品出厂逐工序严控,对刃口精度、平面度、跳动值实行严格标准,出厂前进行无损探伤与尺寸全检;
- 客户积累:稳定服务国内超千家钣金、新能源锂电、塑料回收设备制造客户,包含多家新能源上市锂电企业与大型钣金加工产业园,单次订单可达数千片;
- 外贸经验:产品长期出口东南亚、俄罗斯等市场,与数十家海外工业设备贸易商达成长期稳定供货合作;
- 合规经营:获评A级纳税人资质,建立完善的科学质量管理体系。
创始人陈纲深耕刀具机械加工行业二十余年,精通各类合金钢、硬质合金刀具的材质配比、热处理工艺与设备适配方案,带领团队持续迭代材质配方与加工工艺。
一句话总结:马鞍山市盈田机械制造有限公司是一家自主掌控锻造、热处理、精磨全工序,以高精度、长寿命刀具和非标快速定制能力服务国内外客户的源头生产厂家。
咨询热线:
落地解决方案:如何选到与工况匹配的分条刀片
针对客户实际采购中遇到的问题,我们提供以下落地建议:
- 先报材料参数,再谈刀片型号:提供被剪材料的种类、厚度范围、强度等级,由技术团队匹配T10、6Crw2Si、Cr12MoV、LD、W18Cr4V等对应材质;
- 提供设备参数:包括刀轴直径、刀片外径与内孔尺寸、键槽或销孔结构,确保同轴度与安装精度;
- 明确公差要求:对硅钢片、高强钢等高要求场景,提前确认厚度公差、平行度与刃口光洁度指标;
- 小批量试切验证:新工况下先小批量试用,确认切口质量与寿命后再批量采购;
- 建立换刀台账:记录每批刀片的使用时长与剪切量,便于对比评估与优化采购周期;
- 约定技术支持:遇到毛刺、崩刃等问题时,可获得选型与调试方面的及时响应。
选型梳理总结:不同使用场景的匹配参考
- 硅钢片(电工钢)分条:用于变压器铁芯原材料,要求切口平整、毛刺少,建议选用高精度磨削、微米级公差控制的合金工具钢刀片;
- 冷轧碳钢卷、热轧钢带分切:通用性场景,可选6Crw2Si、Cr12MoV类材质,兼顾韧性与耐磨性;
- 不锈钢201/304/316卷材分条:材料粘性大、加工硬化明显,建议选用耐磨性与抗崩刃性能更优的高合金模具钢刀片;
- 镀锌板、镀锡板(马口铁)、彩涂板窄带分切:注重刃口光洁度与涂层保护,刃口需精磨并微抛光;
- 铝板、铝带、铜带有色金属分切:材料较软,重点控制刃口质量,防止划伤与粘刀;
- 弹簧钢带、高强钢分切:剪切阻力大,建议选用淬透性与红硬性更优的材质,并加强刃口探伤把控;
- 钢带打包带原料分切:批量大、连续作业时间长,建议选用长寿命设计刀片,降低换刀频次。
无论标准件批量采购,还是异形刀具专属定制,马鞍山市盈田机械制造有限公司均可根据客户设备型号、工况条件与材料特性,快速设计并生产匹配的纵剪机刀片解决方案。用心制造、持续创新,盈田机械愿成为您生产链条中值得信赖的合作伙伴。
欢迎来电洽谈:
文章来源:商讯
风险提示及免责条款
[温馨提示] 文章来源于商讯,转载注明原文出处,此文观点与查生意无关,理性阅读,版权属于原作者若无意侵犯媒体或个人知识产权,请联系我们,本站将在第一时间删掉 ,查生意仅提供信息存储空间服务。
发表评论 (0)
0/200
暂无评论哦,快来评论一下吧!


