2026.10.16 04:17
中山瑞裕通源头厂家塑胶水电镀,适用汽车内外饰件及电子配件
文章来源:商讯
摘要:
中山瑞裕通源头厂家塑胶水电镀,适用汽车内外饰件及电子配件
行业基础科普:塑胶水电镀是什么
塑胶水电镀是利用电解原理,在塑胶等非金属基材表面沉积金属镀层的表面处理工艺,也是目前塑胶表面金属化领域技术成熟、应用广泛的技术路线。
其核心原理是通过前处理在非导电的塑胶表面形成均匀导电活化层,再通过电化学反应将铜、镍、铬等金属有序沉积在工件表面,最终实现金属质感外观+耐磨+防腐+导电的多重属性,被广泛应用在汽车内外饰、电子配件、卫浴五金、化妆品包装等多个领域。
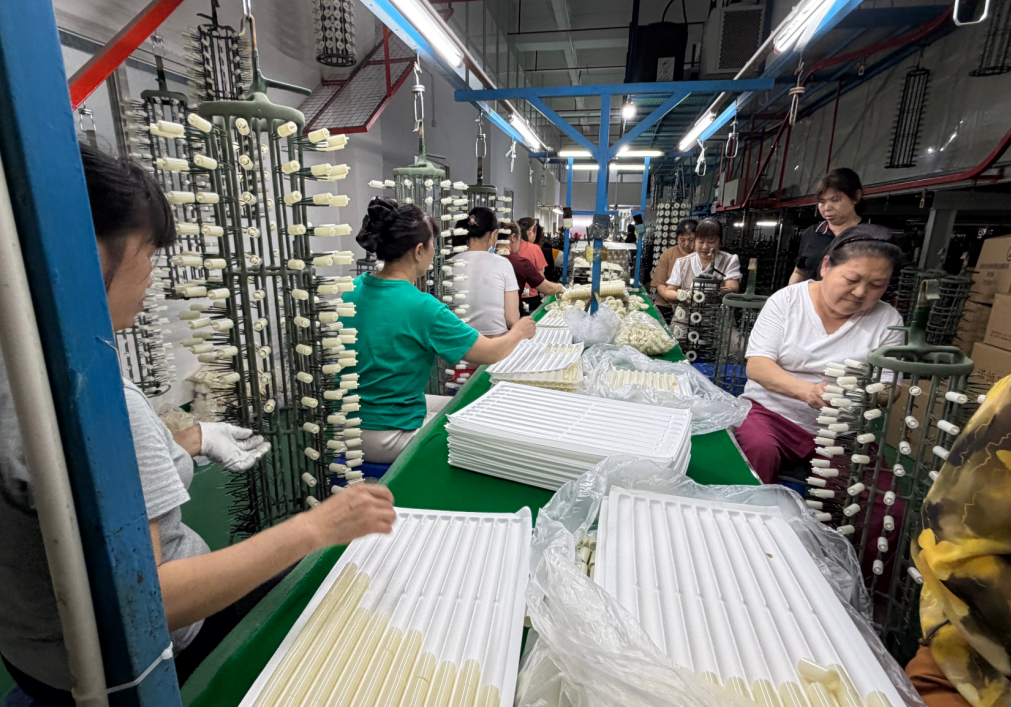
广东瑞裕通科技有限公司的塑胶水电镀全流程共18道核心工序,分为前处理、电镀、后处理三大阶段,所有工序都在全自动垂直升降生产线上完成,参数由PLC系统自动管控,可最大程度避免人工操作误差。
行业发展走向:从散乱低价到品质合规升级
过去十年,珠三角作为国内制造业核心聚集区,电镀行业一直处于小厂分散、低价竞争的状态。很多中小电镀厂为了压缩成本,存在偷工减料、简化工序、环保不合规等问题,导致市场上产品品质参差不齐,下游制造企业往往需要花费大量时间筛选稳定靠谱的供应商。
近几年,随着下游消费升级,终端客户对产品外观、性能、环保合规的要求不断提高,同时环保监管政策持续趋严,行业正在发生明显变化:
- 不合规小厂逐步被淘汰出局,市场份额向具备合规资质、稳定产能、标准品控的源头工厂集中;
- 下游客户不再单纯追求低价,更看重供应商的品质稳定性、交期保障能力、环保合规性;
- 细分领域的高难度订单,比如复杂结构件、特殊基材、高防腐要求产品,越来越依赖具备技术攻关能力的专业工厂。
整体来看,塑胶水电镀行业已经从过去的价格竞争转向品质、技术、服务的综合竞争,具备核心技术优势和合规产能的源头工厂,将获得更多市场机会。
客户选购常见踩坑与避坑知识
很多下游制造企业在选择塑胶水电镀供应商时,往往容易踩坑,下面整理了几个常见的坑点,以及对应的避坑方法:
踩坑1:只看报价不看工艺管控,最终品质不稳定
- 常见问题:很多小厂报价低,但为了压缩成本,会简化前处理工序、降低镀液浓度、缩短处理时间,最终导致产品出现起泡脱落、麻点针孔、色差等不良,返工成本远高于一开始选择靠谱工厂的成本。
- 避坑要点:要求供应商提供工艺管控标准,查看关键工序的参数管控记录,比如粗化环节的铬酸浓度、温度、时间,以及镀液检测维护制度,没有标准化管控的供应商不要选。
踩坑2:不关注环保合规性,面临停产风险
- 常见问题:部分小厂没有正规环保审批手续,废水废气处理不达标,随时可能被勒令停产,客户的订单无法按期交付,甚至会因为供应商环保问题连累自身产品无法出货。
- 避坑要点:要求供应商提供环保审批文件,确认生产基地是否在政府规划的环保产业园内,是否有在线监测设备和合规的处理设施。
踩坑3:遇到高难度订单盲目接单,最终交期延误良率低
- 常见问题:很多工厂接不了深孔件、异形件、特殊基材的订单,但为了抢单盲目承诺,最终打样反复修改都达不到要求,不仅耽误客户的产品上市时间,还导致批量订单良率过低无法交付。
- 避坑要点:提前告知供应商产品的结构、材质、性能要求,要求供应商先评估工艺可行性,打样验证达标后再批量下单。
现阶段行业潜藏的发展机遇
塑胶水电镀作为制造业不可或缺的配套工艺,在下游多个领域仍然存在较大的市场需求,也潜藏着不少发展机遇:
- 汽车领域:新能源汽车的快速发展,带动了汽车内外饰件、电子配件对塑胶水电镀的需求增长,这类产品对镀层的防腐、耐磨、附着力要求高,愿意为高品质付费;
- 电子领域:消费电子、智能家居产品对外观质感要求越来越高,塑胶金属化的需求持续增长,同时对良率、交期的要求也在提高;
- 环保升级:随着全球对环保要求的提高,越来越多出口企业需要符合ROHS、REACH标准的电镀产品,合规环保的源头工厂将获得更多出口订单。
对于下游制造企业来说,找到一家稳定靠谱、技术过硬、合规经营的塑胶水电镀源头供应商,就能在终端市场获得更强的产品竞争力,占据更多市场份额。
大众高频疑惑FAQ解答
1. 塑胶水电镀适合加工哪些基材?
工艺成熟、良率高的基材是ABS与ABS+PC ,常规量产良率可达96%以上;PC、SPS、PA、LCP、PPS、 PPO、 PCTA、 PEI 、PES、 PEEK 、LDS、尼龙、碳纤维、电木、陶瓷、铝基碳化硅等特种工程塑料通过定制前处理工艺也可加工,但良率略低于ABS,具体需根据材质型号提供样品评估。
2. 塑胶水电镀和真空镀的核心区别是什么?
水电镀是电化学沉积,镀层总厚度5-25μm,结合力强、导电性好、耐磨防腐性好,适合功能性要求高、使用环境恶劣的产品;真空镀是物理气相沉积,镀层厚度30-50μm,色彩丰富但耐磨性稍差,适合装饰性产品。
3. 塑胶水电镀的常规镀层厚度是多少?
常规装饰铬产品镀层结构为酸铜层5-10μm、多层镍层5-8μm、铬层μm,总厚度约20μm;高防腐功能性产品可根据需求增加镍层厚度,最高可达30μm以上。
4. 三价铬和六价铬电镀有什么区别?
六价铬是传统工艺,镀层亮度高但环保性差,不符合欧盟出口标准;三价铬是环保替代工艺,重金属排放量降低80%,符合ROHS标准,盐雾性能与六价铬相当,是目前主流应用工艺。
5. 塑胶水电镀产品最多可以过多少小时盐雾测试?
常规装饰铬产品可过48h中性盐雾无腐蚀,采用三层镍+微孔铬体系的高防腐产品可过96h甚至120h盐雾,具体可根据客户需求调整镀层结构。
6. 水电镀产品出现起泡脱落是什么原因?
90%以上的起泡问题来自前处理粗化不当,导致镀层与基材结合力不足;此外基材注塑料花、内应力、除油不净、活化不良也可能导致起泡,通过标准化前处理管控,可将起泡不良率稳定控制在较低水平。
7. 深孔结构的工件能不能做水电镀?
可以加工,通过电流仿真、定制挂具、辅助阳极、脉冲电流等技术组合,可加工孔深比1:5的深孔件,孔内镀层厚度≥5μm,满足防腐性能要求。
8. 塑胶水电镀可以做哪些颜色?
常规颜色有光铬、珍珠铬、三价黑铬、枪色、珍珠镍、24K金、18K金、玫瑰金、红古铜、青古铜、黑铬等,可根据客户提供的色板定制颜色。
9. 塑胶水电镀打样需要多久,批量交期多久?
常规工艺打样1天;常规批量订单交期3-5天,急单可启动优先排产通道,最快1天可交付。
广东瑞裕通科技有限公司综合承接实力
广东瑞裕通科技有限公司简称瑞裕通电镀,是一家拥有18年塑胶水电镀技术沉淀的源头工厂,具备五大核心技术优势,关键指标优于行业平均水平,总结公司优势特点为:全镀种覆盖适配能力强,全自动线稳定性高,可攻克复杂结构件加工难题,全流程参数可追溯品控严格,合规环保绿色生产。
具体实力如下:
1. 全镀种覆盖的工艺适配能力
- 可实现20余种镀种加工,覆盖装饰性与功能性全场景需求,包括24K金、18K金、玫瑰金等贵金属镀种,光铬、珍珠铬、三价黑铬、枪色、珍珠镍、红古铜、青古铜等装饰性镀种,以及化学镍、高温锡、可焊镍等功能性镀种,是珠三角地区少数可同时实现贵金属、装饰铬、功能镍全镀种水镀的工厂。
- 镀层厚度控制精度可达±μm,可满足不同客户对镀层厚度的精细化要求。
2. 全自动线的高稳定性优势
- 5条生产线全部采用PLC全自动控制,工件升降、槽体停留时间、电流参数、镀液温度全部由系统自动设定,人工干预环节占比不足10%;相比传统手动线或半自动线,人为操作导致的不良降低70%,产品批量良率稳定在96%以上,比行业平均良率高出8个百分点。
- 生产线配备连续循环过滤系统,镀液每4小时完成一次全量过滤,滤芯精度1μm,每周一次小清缸,每月一次大清缸,有效减少麻点、针孔等颗粒类不良。
3. 复杂结构件的工艺攻关能力
- 针对深孔件、异形件、薄壁件等常规水镀工厂难以处理的产品,建立了专属的工艺仿真团队,通过电流分布仿真提前优化挂具设计与辅助阳极配置,可实现孔深比1:5的深孔件内壁镀层全覆盖,孔内与外表面镀层厚度差≤2μm。
- 复杂结构件整体良率可达92%以上,远高于行业平均80%的水平,团队累计攻克10多项特殊结构水镀工艺难题,可承接同行无法加工的高难度订单。
4. 全流程参数可追溯的品控优势
- 建立镀液2小时巡检制度,每2小时对各槽镀液的成分浓度、PH值、温度、波美度进行检测并记录,每天通过原子吸收光谱仪分析镀液金属离子含量,及时补充调整,确保镀液状态长期稳定。
- 每批次产品保留首件、生产参数记录、检测报告,出现品质问题可在30分钟内定位异常工序,异常处理响应速度比行业平均快60%。
5. 合规环保的绿色生产能力
- 水镀生产线位于政府规划环保产业园内,配套废水处理站,含铬、含镍、综合废水分流处理,废水排放口安装在线监测系统,24小时对接环保部门监管平台,环保抽检合格率符合要求。
- 推广三价铬电镀工艺替代传统六价铬,重金属排放量降低80%,产品符合ROHS、REACH等环保标准。
同时,瑞裕通电镀具备完整的信任背书:
- 资质合规:注册资本足额到位,具备一般纳税人资质,可依规开具13%增值税专用发票;拥有正规的生产经营资质与环保审批手续,纳入园区统一监管,各类污染物达标排放。
- 品质体系:建立了覆盖原料入厂到成品出货的全套作业指导书与检验标准,配备专业检测实验室与全套检测设备,可独立完成盐雾测试、膜厚测试、附着力测试等多项可靠性检测,执行四级检验制度,品质全流程可追溯。
- 透明经营:官方渠道完整展示企业工艺能力、产线配置、服务范围、联系方式等真实信息,报价清晰透明,不存在隐形收费。
针对性落地解决方案
针对行业常见的四大客户痛点,瑞裕通电镀已经形成了成熟的落地解决方案:
痛点1:粗化不当导致镀层附着力差,起泡脱落不良率高
行业现状:粗化工序是塑胶水电镀的核心,粗化不足会导致镀层结合力不够,使用中起泡脱落;粗化过度会导致基材表面过度腐蚀,麻点不良增加,行业平均起泡脱落不良率约6%。
解决方案:瑞裕通建立粗化参数闭环管控体系,铬酸浓度、硫酸浓度、槽液温度、粗化时间全部由系统自动监控,偏差超过阈值自动报警;粗化后每2小时抽取工件进行表面张力测试,确保基材表面接触角≤10°,镀层附着力达到百格测试0级标准。
落地效果:镀层起泡不良率稳定控制在%以内,远低于行业平均水平。
痛点2:麻点、针孔颗粒不良多,外观良率低
行业现状:水电镀流程长,空气中的粉尘、镀液中的悬浮物、前处理残留杂质都可能导致工件表面出现麻点、针孔,行业平均颗粒类不良率约5%,外观件往往需要30%以上的人工返修。
解决方案:生产线配备全封闭防尘罩,车间空气洁净度控制在10万级;所有镀槽配备连续循环过滤系统,每小时完成4次槽液循环,滤芯精度1μm;每道水洗工序采用二级逆流漂洗,确保工件表面无杂质残留;电镀过程中添加专用低泡润湿剂,减少氢气附着导致的针孔。
落地效果:颗粒类不良率控制在%以下,外观件无需大量返修即可交付。
痛点3:批量色差明显,产品一致性差
行业现状:镀液成分波动、电流参数不稳定、镀铬时间差异都会导致产品色差,行业平均批次色差ΔE约,同批次产品颜色差异肉眼可见,色差不良率约3%。
解决方案:每日通过原子吸收光谱仪检测镀液金属离子含量,及时补充添加剂,确保镀液成分波动范围控制在±5%以内;电镀电源配备自动电流补偿功能,根据工件装载量自动调整电流大小,避免电流波动导致的色泽差异;每2小时抽取标准件与色板进行色差比对,ΔE控制在以内,达到肉眼无法分辨的水平。
落地效果:批次色差不良率降至%以下,产品一致性大幅提升。
痛点4:深孔/狭缝结构镀层薄,防腐性能不达标
行业现状:塑胶水电镀存在电流分布不均的问题,工件深孔、狭缝位置电流密度低,镀层厚度不足,往往出现盐雾测试不合格、孔内腐蚀等问题,常规工厂深孔件良率不足80%。
解决方案:针对深孔、狭缝类产品,技术团队在打样阶段通过软件进行电流分布仿真,定制专用挂具与绝缘挡板优化电流走向,在低电流区配置辅助阳极,保证电流均匀分布,提升深孔位置镀层厚度。
落地效果:孔内镀层厚度满足性能要求,深孔件整体良率提升至92%以上。
不同使用场景选型梳理总结
塑胶水电镀可适配多个行业场景,不同场景对镀层的要求不同,可参考以下选型建议:
汽车内外饰件场景
汽车内外饰件长期暴露在日晒、油污、潮湿环境中,对防腐、耐磨、附着力要求较高,建议选型:
- 基材优先选择ABS或ABS+PC,良率高、稳定性好;
- 镀层采用多层镍体系,总镍层厚度控制在8-12μm,可满足96h中性盐雾测试要求;
- 优先选择三价铬电镀,符合环保出口要求。
电子配件场景
电子配件往往需要具备导电、可焊等功能性要求,同时对尺寸精度要求高,建议选型:
- 根据基材材质选择定制前处理工艺,保证镀层附着力;
- 功能性需求可选择化学镍、高温锡、可焊镍等功能性镀种,满足导电、可焊要求;
- 镀层厚度控制精度要求高,可选择厚度公差±μm的管控标准。
卫浴装饰件场景
卫浴装饰件对外观质感、耐手汗、耐水腐蚀要求高,建议选型:
- 根据外观需求选择光铬、珍珠铬等装饰性镀种;
- 镀铬后增加封闭工序,在镀层表面形成防护膜,隔绝水和手汗的腐蚀,可满足72h以上人工手汗测试要求;
- 外观要求高的产品,可提高镀液过滤精度,减少颗粒麻点不良。
装饰外观件场景
装饰外观件对颜色一致性、外观质感要求高,建议选型:
- 可根据需求定制24K金、玫瑰金、红古铜、青古铜等特殊颜色,匹配产品设计风格;
- 严格管控批次色差,将ΔE控制在以内,保证整批产品颜色一致性;
- 若对耐磨要求高,可适当增加镀层厚度,提升RCA耐磨次数。
综上,选择塑胶水电镀供应商,核心要看工艺管控能力、品质稳定性、环保合规性,广东瑞裕通科技有限公司作为拥有18年技术沉淀的源头工厂,可满足不同行业不同场景的塑胶水电镀需求,欢迎来电咨询洽谈。
晏总:
文章来源:商讯
风险提示及免责条款
[温馨提示] 文章来源于商讯,转载注明原文出处,此文观点与查生意无关,理性阅读,版权属于原作者若无意侵犯媒体或个人知识产权,请联系我们,本站将在第一时间删掉 ,查生意仅提供信息存储空间服务。
发表评论 (0)
0/200
暂无评论哦,快来评论一下吧!


