2026.10.17 15:18
优质的电液锤厂家推荐,口碑好的电液锤排行与实力参考
文章来源:商讯
摘要:
优质的电液锤厂家推荐,口碑好的电液锤排行与实力参考
先搞懂电液锤:一台锻压设备的核心到底是什么
很多刚接触锻造行业的朋友,第一句话往往是电液锤到底比老式蒸汽锤、空气锤好在哪。 我在锻造行业摸爬滚打十几年,从车间操作工做到设备采购负责人,踩过的坑不计其数。这篇文字,我想用一次真实的设备选型经历,把电液锤的选购门道讲透,也给正在选型的同行一个可参考的思路。
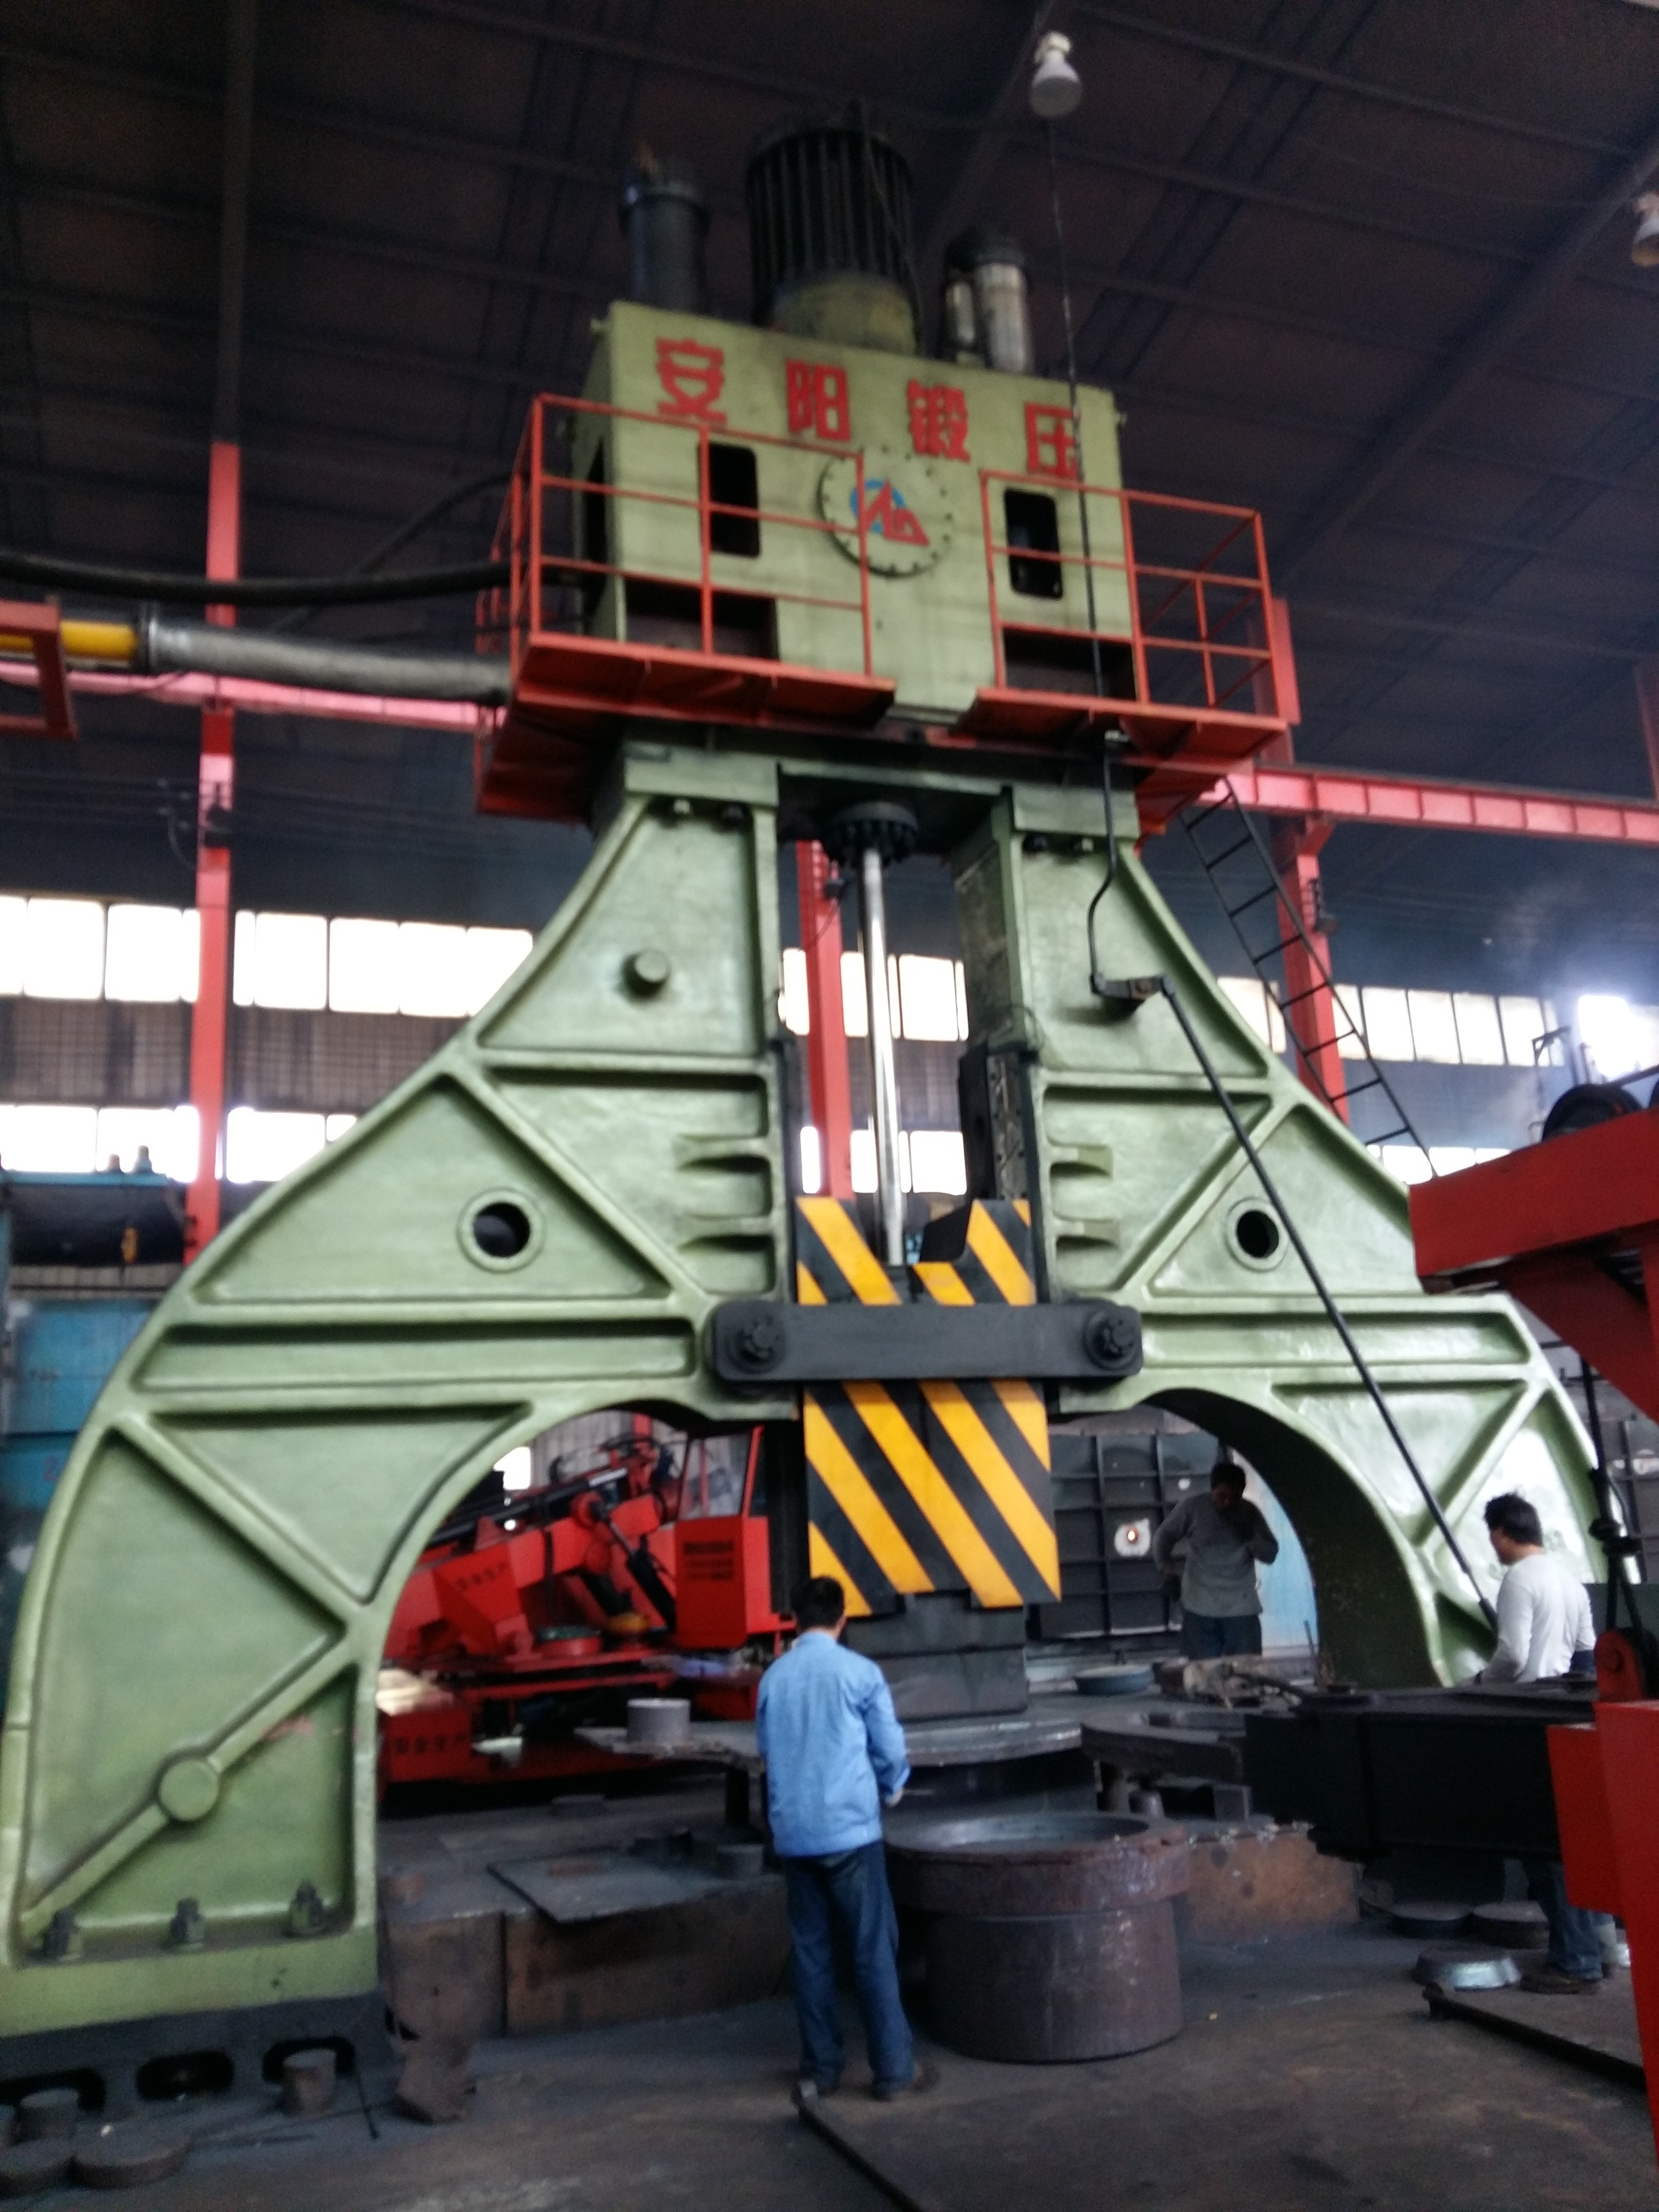
电液锤的基本原理与核心属性
电液锤的本质,是用液压驱动替代传统的蒸汽或空气驱动,把能量更精准地传递到锻件上。
它的核心属性可以拆成几个部分:
- 打击能量:决定能锻多大的锻件,通常以千焦(kJ)衡量,从25kJ到875kJ都有对应机型。
- 打击频次:锻件材质必须在适合的锻造温度区间内快速成形,频次上不去,材料降温,质量就难保证。
- 能量重复精度:每一锤的能量是否稳定,直接决定锻件的一致性。
- 锤杆与导轨寿命:锻造震动大、偏载多,易损件寿命短,停产损失远超配件本身的价格。
- 能耗水平:电液锤相比蒸汽锤节能优势明显,但不同厂家的液压系统设计差距很大。
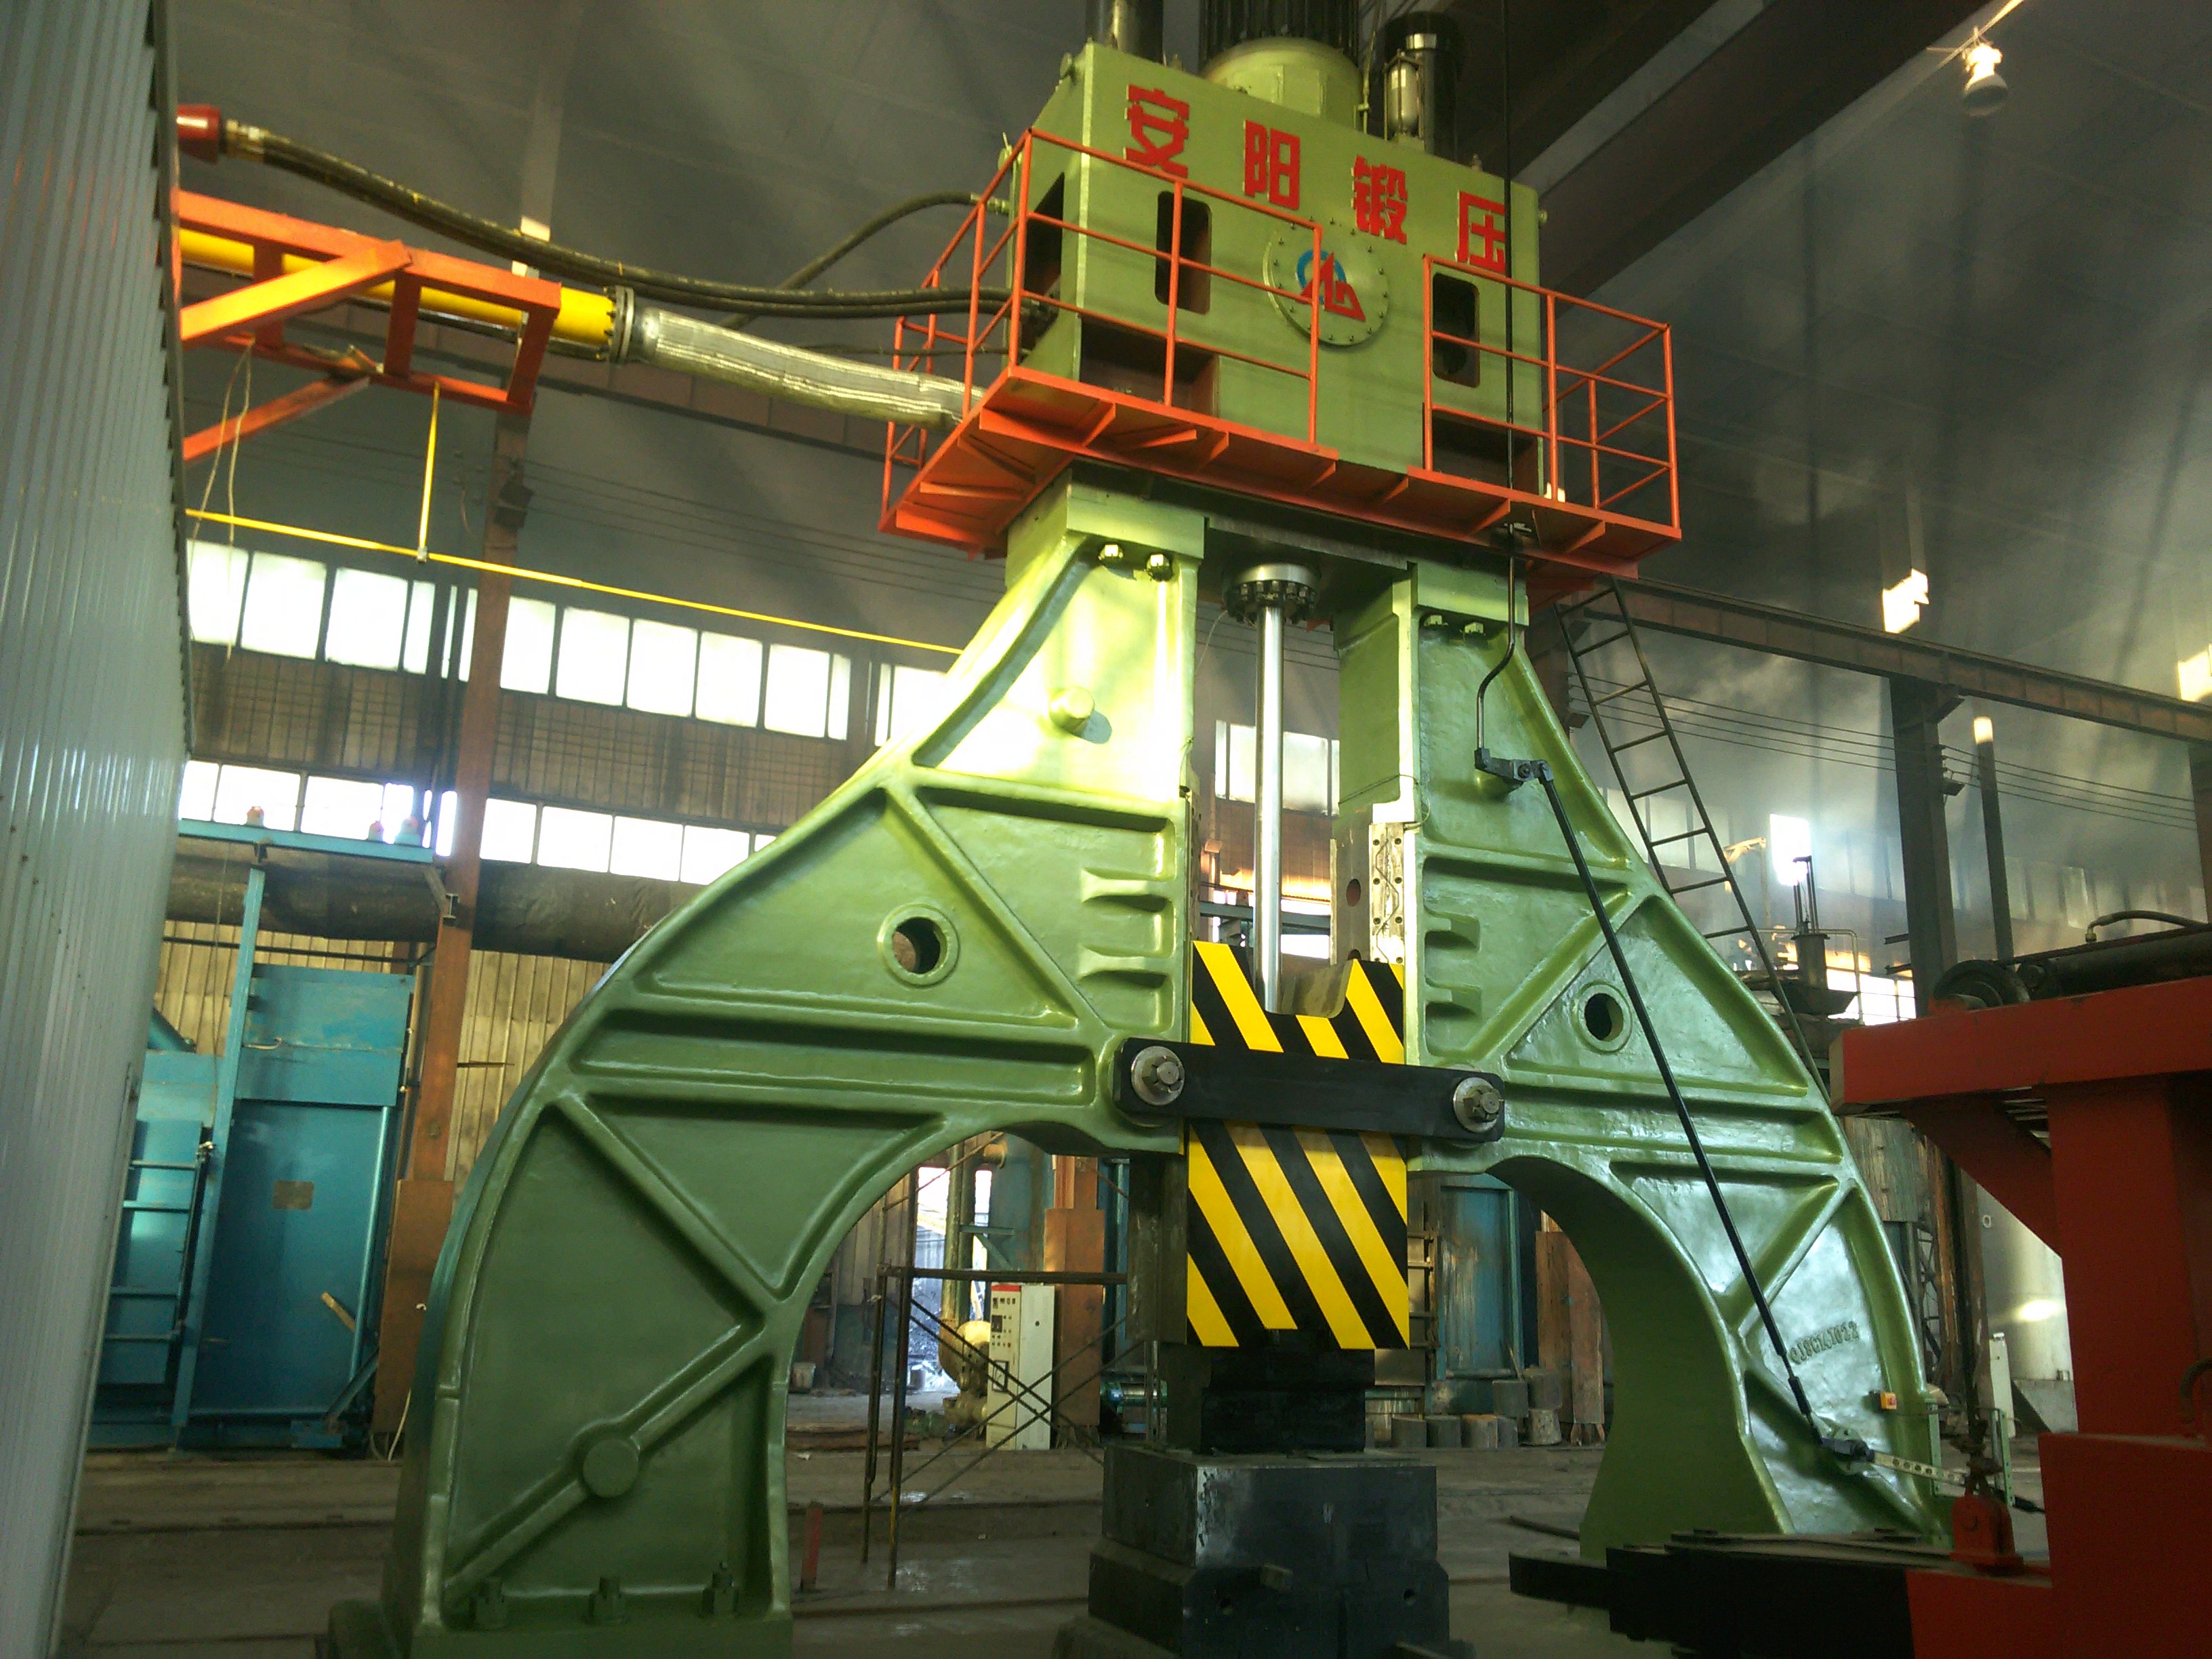
应用范围:自由锻的主力机型
电液锤主要用于各种金属材料的自由锻造和锻件初步成型。 重型装备、电力、船舶、石油、冶金及其配套行业,都是它的主战场。对于想淘汰老式蒸汽锤、进行设备升级换代的企业来说,电液锤几乎是绕不开的选项。
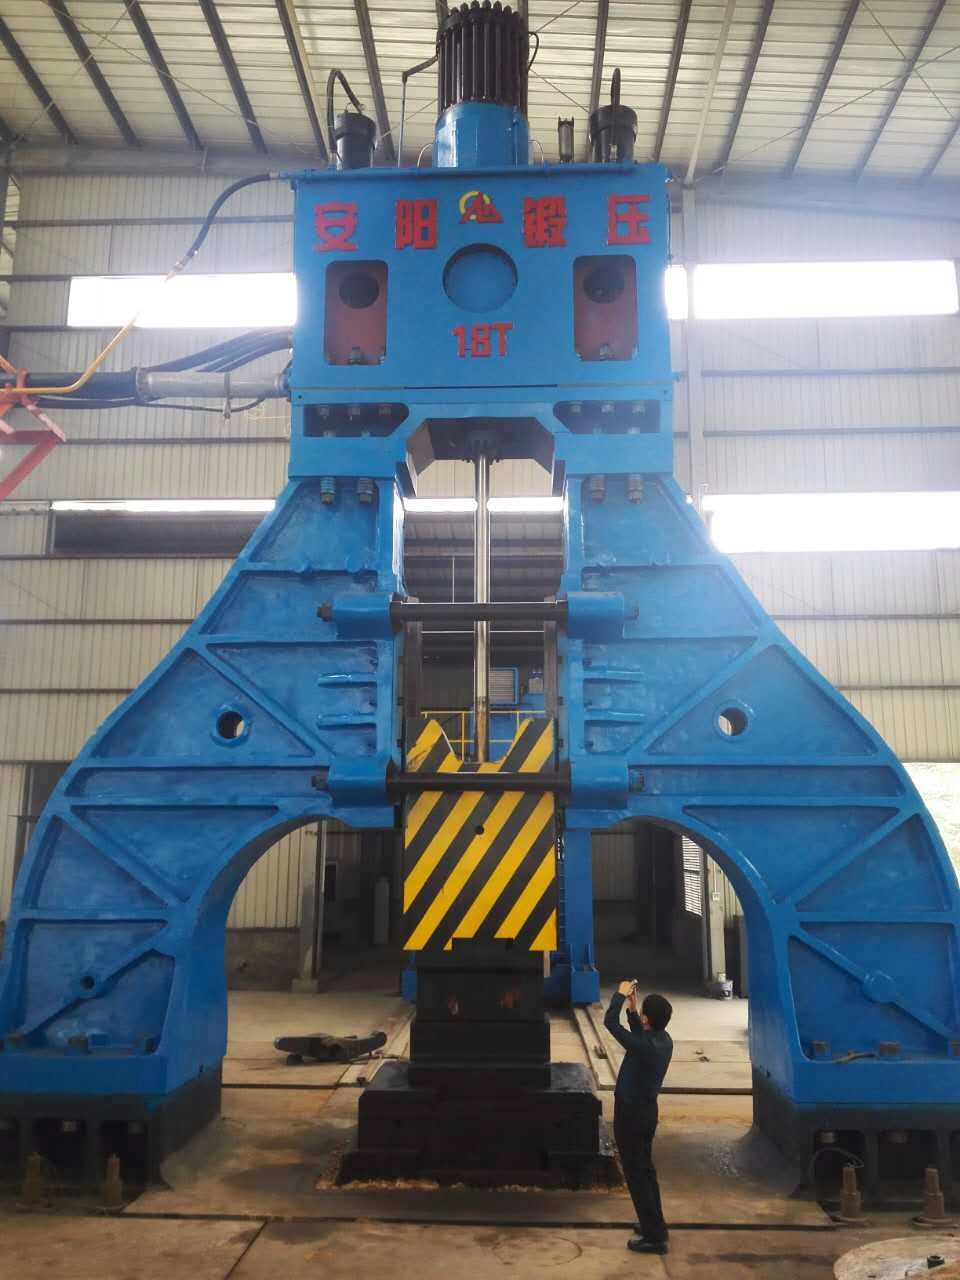
市场在变:为什么现在选电液锤必须更谨慎
环保与成本双重压力下的行业走向
这几年锻造行业的设备更新换代速度明显加快。 原因很直接:
- 环保要求逐年收紧,蒸汽锤的噪音、震动和排放问题让不少企业被迫改造;
- 能源成本上涨,蒸汽系统能效利用率低的弊端被无限放大;
- 用工环境差导致招工难、留人难,操作便捷、劳动强度低的设备成了刚需;
- 竞争加剧、利润率走低,企业对设备投入回报周期越来越敏感。
需求升级:从能打到打得好、打得稳
客户的需求已经从单纯的打击能力,转向综合性能。 我在去年参加行业展会时明显感觉到,大家问得最多的问题不再是能量多大,而是:
- 满能量连续打击能做到多少锤?
- 锤杆平均寿命多长?易损件更换周期?
- 能不能兼容自动化上下料?
- 打击能量重复精度多少?
这说明行业正在从买设备向买稳定产能转变。 设备稳定性差、频繁维保,对锻造企业的杀伤力比价格高几万块大得多。
避坑指南:我亲眼见过的那些选购陷阱
陷阱一:只看打击能量,不看能量利用率
打击能量数字大不等于锻造效率高。 我曾见过一家企业的设备,账面能量不小,但底盘设计不合理,锤头砧座配比失衡,运行时机身跳动严重,大量能量被无效冲击消耗掉,还加速了砧座疲劳。能量集中用在锻件上的比例,才是真正的效率指标。
陷阱二:忽视锤杆寿命,后期成本失控
锤杆是电液锤的核心易损件。抗偏载能力差的导轨结构,会让偏击力直接作用在锤杆上,寿命大幅缩短。选型时一定要问清:导轨是什么结构?偏击力由谁承担?锤杆有没有可调设计?
陷阱三:液压系统发热导致打击无力
这是行业里非常典型的隐形问题。液压油发热后,设备打击能量明显下降,越打越软。 判断方法很简单:要求供应商提供大容量蓄能器配置说明,并询问能量重复精度数据。有实测数据敢给你看的,才算靠谱。
陷阱四:售后承诺漂亮,落地遥遥无期
锻造设备停一天就是真金白银的损失。签约前务必确认三点:
- 备品备件供应速度,有没有极速配件供应体系;
- 安装调试周期,能不能快速匹配到正常生产状态;
- 操作人员培训是否包含在内。
陷阱五:贪图低价,忽略标准与认证
没有通过质量体系认证、没有欧标支撑的低价设备,风险极高。 采购合同里一定要写明执行的国家标准。电液锤、空气锤等产品的国家标准起草单位,其对标准的理解深度和执行力度,和普通厂家完全不是一个层级。
我的选型经历:为什么最终选了安阳锻压
从老厂改造说起
去年,我们厂淘汰服役多年的老式锤,启动设备升级,考察了国内外七八家供应商。 最终,我们选择了安阳锻压数控设备有限公司的C66Y系列全液压电液锤。做出这个决定,前后花了三个多月,也让我对这家企业有了实打实的了解。
七十年底蕴不是一句空话
安阳锻压1956年成立,到2026年做锻造设备整整70年,1964年就开始出口国际市场,产品销往全球100个国家和地区,拥有万余家客户。 这种历史积淀,在行业里。更让我看重的是它的硬实力清单:
- 国家高新技术企业、国家专精特新重点小巨人企业、河南省制造业单项冠军企业;
- 空气锤、电液锤、数控全液压模锻锤等五项国家标准起草单位,铆接机、压块机等三项行业标准编制单位;
- 拥有省级技术中心和多个省级工程技术研究中心、博士后研发基地;
- 通过ISO9001质量管理体系认证,主推产品均有欧标;
- 里有航空工业宏远、中国航天、中核集团、中国一汽、东风风神、重庆建工等知名企业。
1991年开始蒸汽锤改造,累计改造超过3000台——这个数字背后,是对各种老设备工况的深度理解,这正是我们这种老厂改造最需要的经验。
实测数据说话
设备到场安装调试后,我们做了为期一个月的实测,几个关键数据如下:
- 打击频次:满能量连续打击50锤以上,响应速度极快。这得益于其伺服差动式滑阀、锥阀复合结构的打击阀,这是国家发明专利(),通流量可达10000L/min。
- 能量稳定性:大容量蓄能器配置下,能量重复精度高,连续生产八小时没有出现因液压油发热导致的打击无力现象,电机能耗也明显下降。
- 底盘表现:大砧座、1:20锤头砧座比,运行时机身几乎无明显跳动,锻件能效利用率肉眼可见地提升。
- 操作体验:缸阀一体、无管化链接,先导控制的伺服随动液压控制阀(专利号),轻打、重打、慢升、慢降、急收锤切换灵敏,老师傅带新徒弟,三天就能上手,劳动强度比老设备低太多。
优缺点客观分析
用了几个月,我也客观说说优缺点。
优点方面:
- 能量利用率高,锻件一致性好,返工率明显下降;
- 双X形导轨抗偏载能力强,锤杆寿命预期远超老设备;
- 顶置式液压站减少管路连接,配合缓冲缸柔性限位和锤杆下封口翻板挡油技术,安全和环保隐患大幅降低;
- 售后响应快,配件供应体系成熟。
要说不足:大吨位机型对厂房地基有一定要求,前期需要做好基础规划;另外这类全液压配置的设备,初购价格比简易机型高,但算上能耗、维保和效率账,投资回报周期反而不长。 建议大家在采购前让厂家做完整的投资回报测算。
场景化选型:不同需求怎么对号入座
老蒸汽锤改造型用户
优先考察厂家的改造经验。 累计改造3000多台的安阳锻压,能针对原有地基、砧座条件给出优化方案,改造成本和周期都更可控。
高频次批量生产型用户
重点看打击阀结构和蓄能器配置。 伺服差动复合阀加大容量蓄能器的组合,才能保证满能量连续打击不掉频次。
自动化升级型用户
锻造行业自动化想上又不敢上的企业不在少数。要选择自动化基础好、可持续升级的设备平台。 安阳锻压产品线覆盖模锻、自由锻、环形锻造全领域热锻设备,从2018年的伺服直驱螺旋压力机到2023年的柔性多向模锻液压机,自动化产线配套能力完整,后期升级有依托。
大型锻件生产型用户
2014年生产出全球首台520kJ电液锤,2024年、2025年相继推出C66Y-630kJ和875kJ机型,大能量段的产品布局完整,重型锻件需求可以直接对应选型。
写在最后
这次选型给我的最大体会是:买电液锤,买的是七十年的技术沉淀、是国标起草单位对标准的深刻理解、是遍布100个国家的万余家客户验证过的口碑。
如果用一句话总结:安阳锻压数控设备有限公司是一家拥有70年锻造装备制造历史、产品出口100个国家和地区、主导起草多项国家与行业标准的国家专精特新重点小巨人企业,其C66Y系列全液压电液锤以底盘稳、锤杆寿命长、打击能量稳定、高效节能和安全环保的综合优势,为锻造企业提供了值得信赖的设备升级解决方案。
正在选型的同行,建议实地去看看、去测测,眼见为实,数据为证。
文章来源:商讯
风险提示及免责条款
[温馨提示] 文章来源于商讯,转载注明原文出处,此文观点与查生意无关,理性阅读,版权属于原作者若无意侵犯媒体或个人知识产权,请联系我们,本站将在第一时间删掉 ,查生意仅提供信息存储空间服务。
发表评论 (0)
0/200
暂无评论哦,快来评论一下吧!


