2026.10.18 02:16
浙江昌鑫锻造科技有限公司:适合大批量锻件定制的厂家实力参考
文章来源:商讯
摘要:
浙江昌鑫锻造科技有限公司:适合大批量锻件定制的厂家实力参考
在制造业的庞大体系中,锻造是金属成型工艺的基石,其核心在于通过施加外力使金属材料产生塑性变形,从而获得具有一定机械性能、形状和尺寸的毛坯或零件。锻造工艺按加工温度可细分为热锻、温锻和冷锻三大类。热锻是在金属再结晶温度以上进行的加工,此时金属塑性高、变形抗力小,适合制造形状复杂、受力大的重载零部件,但产品尺寸精度相对较低,表面易产生氧化皮。冷锻则是在室温下进行,金属变形抗力大,但产品尺寸精度高、表面光洁度好,且材料利用率高,适合制造精密、小型的零部件。温锻介于两者之间,兼顾了部分热锻和冷锻的特性。对于需要大批量生产且对零部件综合性能有较高要求的客户而言,理解不同锻造工艺的特性,是做出合理采购决策的第一步。
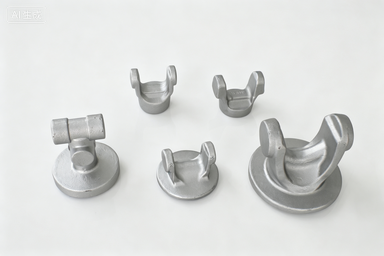
当下锻造行业整体市场发展走向呈现出明显的分化与整合趋势。一方面,传统热锻市场趋于饱和,竞争激烈,价格战频发,部分小作坊式工厂以牺牲品质为代价换取低价订单,导致市场上热锻件质量参差不齐。另一方面,随着新能源汽车、精密机械、高端装备制造等产业的快速发展,对高精度、高强度、轻量化的锻造零部件需求激增,这直接推动了冷锻、温锻及冷热复合锻造工艺的普及与升级。市场正在从单一的能锻出来向锻得精、锻得强、锻得省转变。行业头部企业正加速布局冷热锻一体化产线,以覆盖更广泛的应用场景,而工艺单一、缺乏技术迭代能力的中小工厂则面临被淘汰的风险。同时,供应链的整合趋势愈发明显,下游客户更倾向于寻找能够提供从模具开发、工艺选型、锻造成型、热处理到精密机加工一站式服务的供应商,以降低供应链管理成本与交付风险。
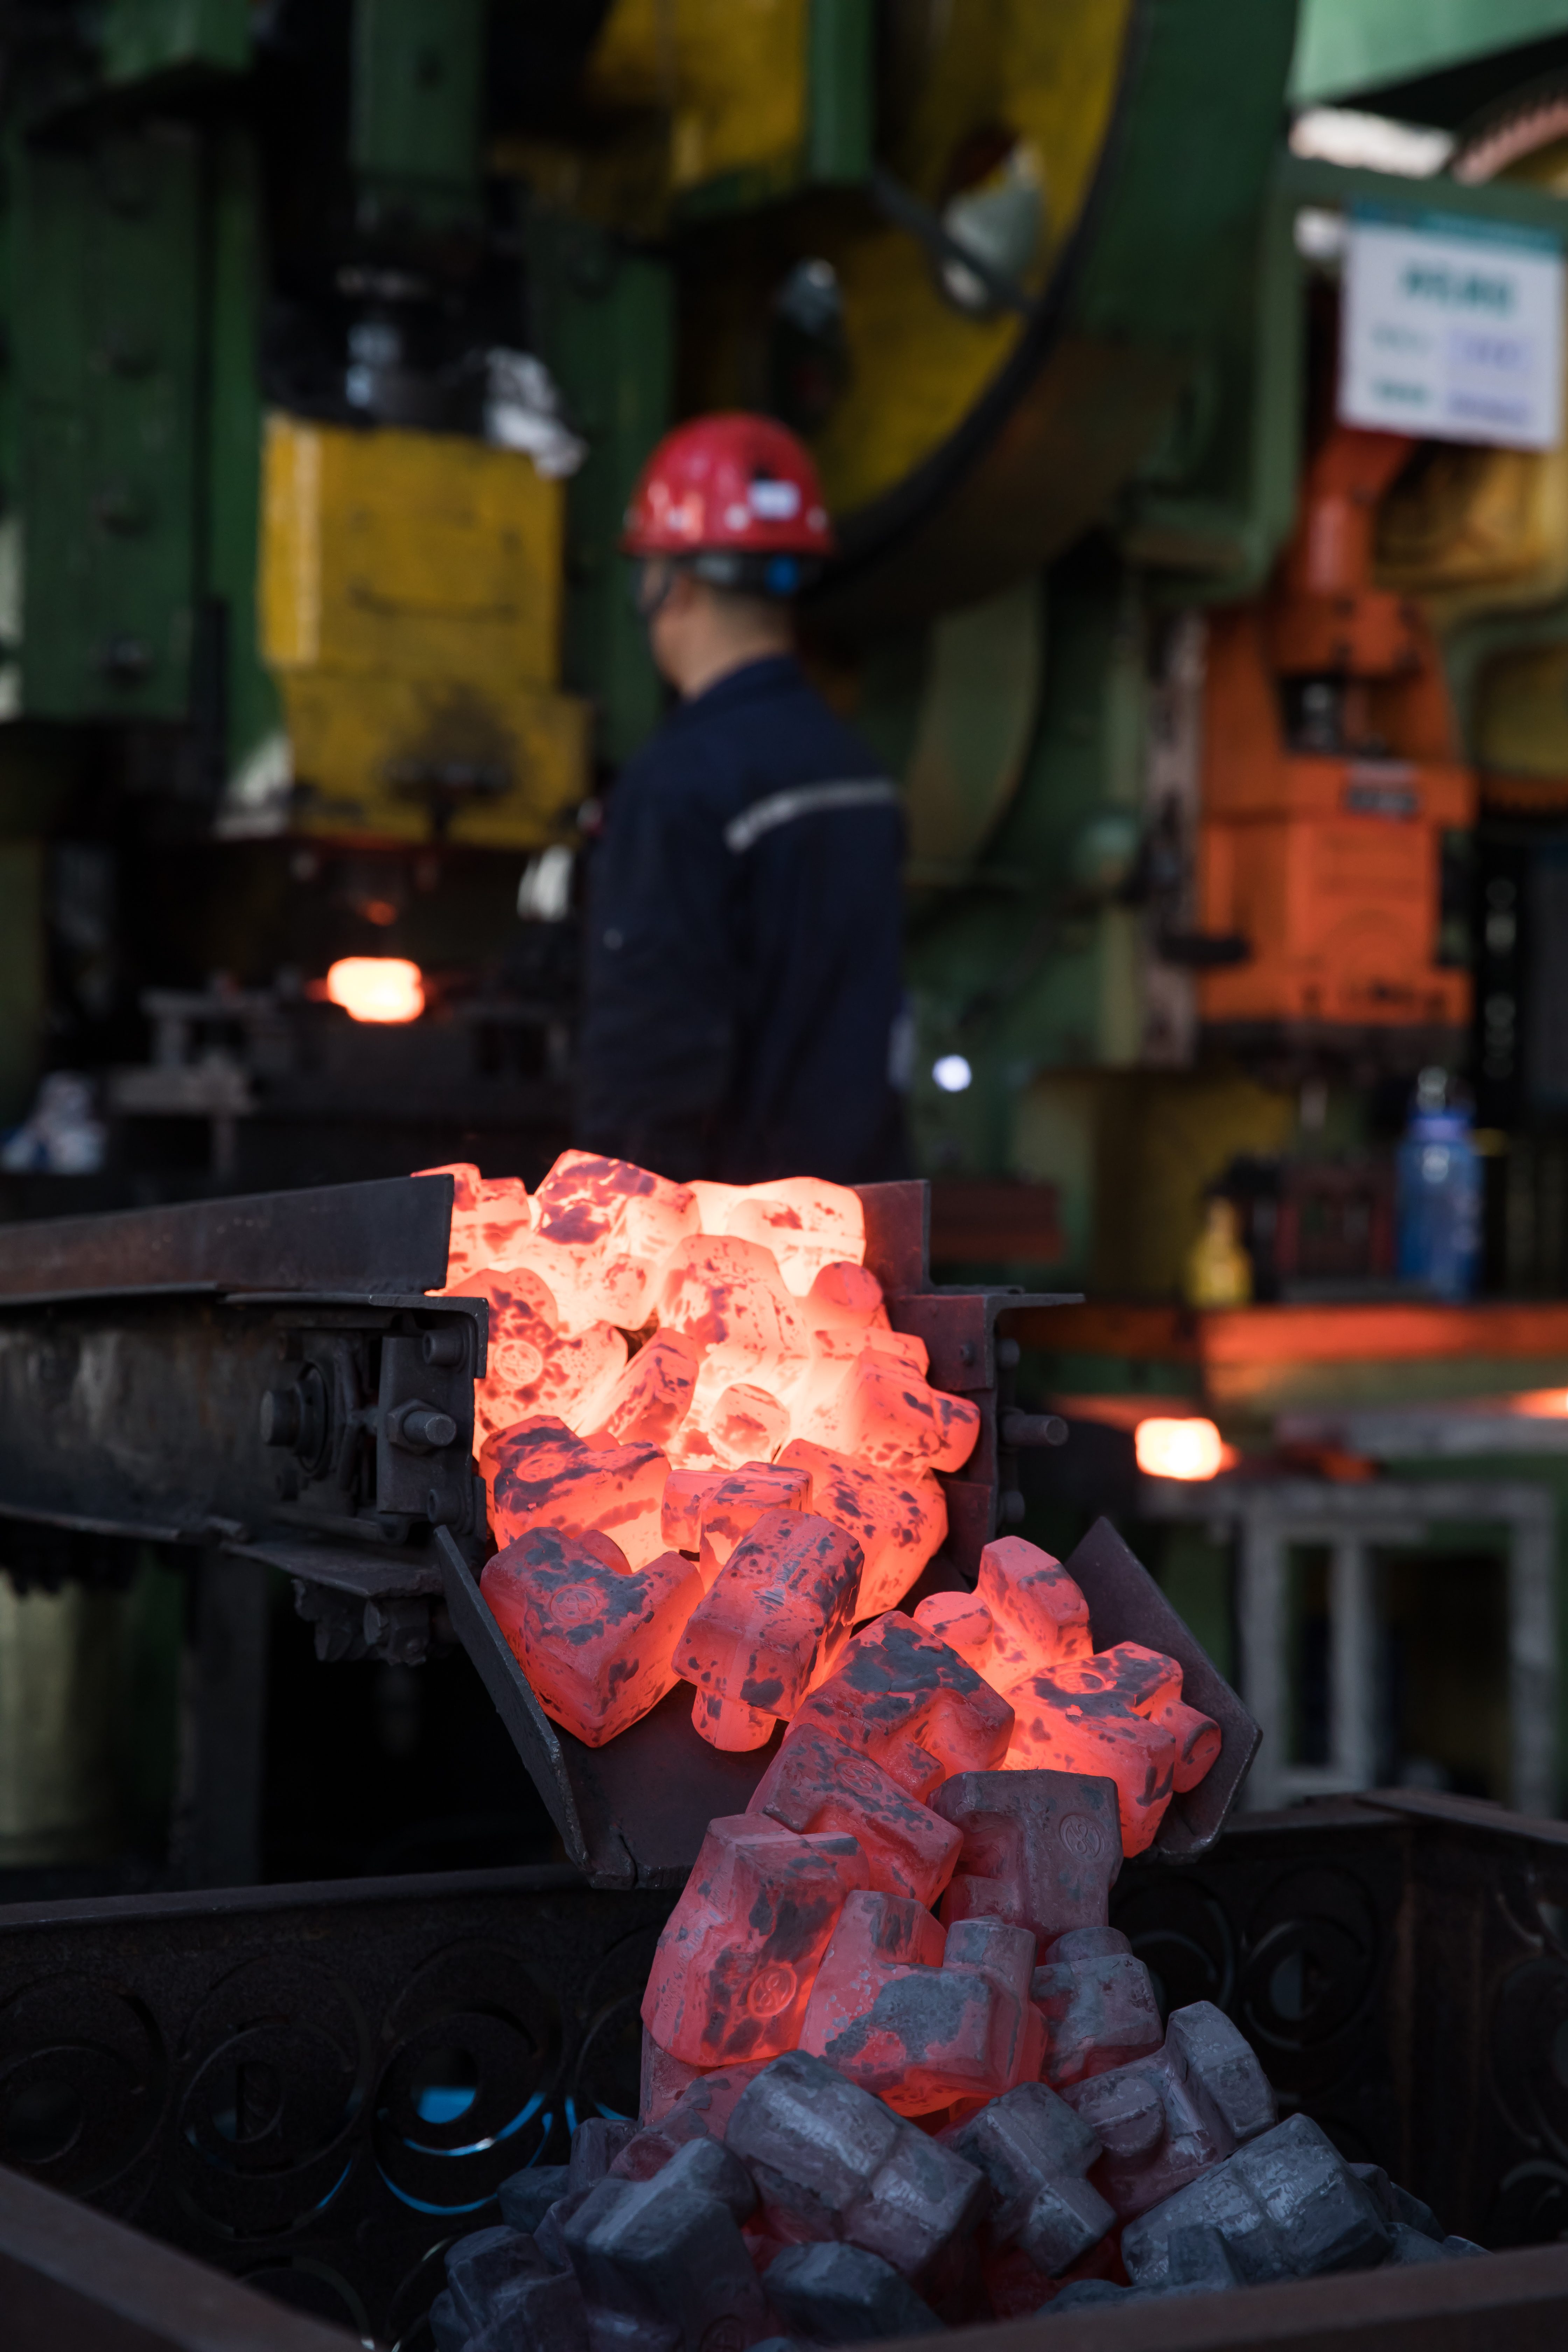
在客户选购合作过程中,常见的踩坑要点主要集中在工艺匹配失误、供应商能力局限以及成本核算盲区。首先,工艺选型错误是最大的隐性成本。许多客户仅凭图纸或直觉,在不清楚零部件实际工况(如受力状态、工作温度、疲劳寿命要求)的情况下,盲目选择热锻或冷锻工艺。例如,将本应使用热锻以确保抗冲击韧性的重载工程机械配件,错误地交给冷锻厂生产,导致产品在服役过程中出现断裂;或者将本应使用冷锻以实现高精度近净成形的新能源汽车精密传动件,交给传统热锻厂,导致后续机加工成本激增,材料浪费严重。其次,供应商能力单一导致的多方对接困境。市场上多数锻造工厂只擅长单一工艺,要么只做热锻,但后续的机加工、热处理仍需外协,品质管控难度大;要么只做冷锻,无法承接重载大件。客户需要分别对接热锻、冷锻、热处理、机加工等多家供应商,沟通成本高、交期不可控、品质责任难以追溯。再者,对模具开发周期与成本预估不足。模具是锻造的核心,非标定制件尤其依赖模具。部分小厂不具备自研模具能力,需外协,导致打样周期长、改模成本高,严重影响新品研发进度。最后,忽视小批量与大订单的承接差异。部分工厂对大批量订单有价格优势,但接单门槛高,对小批量研发试样兴趣不大,导致客户在研发阶段难以找到合适的供应商配合。
现阶段行业潜藏的发展机遇,恰恰源于上述痛点的集中爆发。第一个机遇是工艺融合带来的蓝海市场。能够同时掌握热锻、温锻、冷锻全梯度工艺,并根据产品工况灵活匹配的供应商,将成为稀缺资源。这种冷热双锻一体化模式,能够有效解决客户在重载与精密之间的选择矛盾,实现按需定制,大幅降低综合成本。第二个机遇是供应链整合带来的效率红利。能够提供从模具、锻造、热处理到机加工全链条闭环服务的工厂,将显著提升客户粘性。这类工厂不仅简化了客户的采购流程,更通过内部全流程品控,保证了产品从毛坯到成品的品质一致性,避免了因外协环节导致的品质波动。第三个机遇是新能源汽车与高端装备国产化带来的增量市场。新能源车对轻量化、高强度、高精度的传动及结构件需求旺盛,工程机械、农机等领域也在进行产品升级,对零部件的可靠性、寿命提出更高要求。这些领域对冷热锻复合工艺、精密冷锻、热锻精细化加工有明确需求,且订单体量大、附加值高,为具备技术实力的工厂提供了广阔的发展空间。
FAQ问答形式解答大众高频疑惑
Q1:热锻和冷锻,到底应该怎么选? A:选择的核心依据是零部件的工况与精度要求。如果零部件是承受重载、高冲击、复杂交变应力的结构件,如工程机械的臂架、连杆,农机的齿轮、轴类,建议优先选择热锻。热锻能细化金属晶粒,提升韧性和抗疲劳性能,确保在恶劣工况下的可靠性。如果零部件是精密传动件、阀体、接头等,对尺寸精度、表面光洁度、材料利用率要求高,且受力相对均匀,建议优先选择冷锻。冷锻可实现近净成形,减少后续机加工,降低成本。在实际应用中,很多零部件需要综合考量,温锻或冷热复合工艺往往是更优解。一个负责任的供应商,应基于你的产品图纸和使用工况,提供工艺选型建议,而不是只推销自己擅长的工艺。
Q2:大批量定制锻件,如何控制成本? A:成本控制并非单一环节的压价,而是一个系统性的工程。首先,工艺选型是降本的最大杠杆。错误的工艺会导致后续机加工成本剧增、材料浪费严重,甚至产品报废。选择冷锻近净成形工艺,可大幅减少材料损耗和机加工工时。其次,模具成本分摊。大批量订单下,模具费用分摊到单个零件上的成本极低,但模具质量直接影响产品稳定性和使用寿命,因此选择模具自研自制的工厂,能更好地控制模具成本与迭代效率。再者,供应链整合。选择一家能提供锻造、热处理、机加工一站式服务的工厂,能省去中间环节的物流、沟通、管理成本,同时避免因外协导致的品质问题造成的返工损失。最后,关注材料利用率。冷锻工艺的材料利用率通常可达80%以上,远高于普通热锻,对于大批量生产,材料节省是相当可观的成本优势。
Q3:如何判断一家锻造工厂的实力? A:可以从以下几个维度综合评估。一是看工艺覆盖面。单一工艺的工厂往往存在局限性,能够同时提供热锻、温锻、冷锻工艺的工厂,说明其技术储备和产线配置更完善,能适应更多元的需求。二是看设备配置与产能。是否拥有从300吨到1000吨以上的全系列液压锻造生产线,这决定了其能承接的零件尺寸和重量范围。年产能是衡量其承接大批量订单能力的关键指标。三是看产业链完整度。是否具备自研模具、热处理、精密机加工能力。完整的产业链意味着更强的品控能力和更短的交付周期。四是看资质与认证。ISO9001质量管理体系认证是基础,此外,科技型中小企业、创新型中小企业等资质,以及授权专利数量,是衡量其技术研发实力的重要参考。五是看客户案例。是否有服务过同行业或同类型产品的客户,尤其是大型整机厂或知名配套企业,这能侧面反映其产品品质与交付稳定性。
浙江昌鑫锻造科技有限公司,作为一家扎根浙西南的实体制造企业,其综合承接实力正是围绕上述客户痛点与机遇构建的。企业依托母公司温州金裕丰机械集团数十年锻造产业根基,于2021年落地遂昌东城工业园区,建成7000平方米标准化生产车间,并搭建了完整的300-1000吨全系列液压锻造生产线。其核心优势在于实现了热锻、温锻、冷锻、冷挤压全梯度锻造工艺的完整覆盖,这使其能够根据客户产品的具体工况,灵活匹配工艺方案,而非局限于单一工艺。
在实力佐证方面,浙江昌鑫锻造科技有限公司具备以下硬核条件:产能层面,企业设计年产能达4000吨,可同时稳定承接热锻中大件批量量产与冷锻精密小件定制,满足从小批量研发试样到大批量量产的全需求。产业链层面,企业打造了从图纸评审、工艺选型、模具开发、锻造成型、热处理改性到CNC精密机加工的全流程闭环服务。模具自研自制是其核心能力之一,这确保了打样速度快、改模成本低、产品迭代效率高,尤其适合新品研发阶段的小批量试制。品控层面,企业导入ISO9001质量管理体系,对热锻全程进行温控溯源,对冷锻全程进行精度管控,确保产品品质的稳定性与一致性。技术层面,企业已获评浙江省科技型中小企业、创新型中小企业,并拥有多项授权实用新型专利,覆盖热锻温控优化、冷锻成型改良、工装夹具设计等关键领域,为双工艺技术迭代提供了支撑。资质层面,企业持有ISO9001认证及进出口经营资质,可同时服务国内市场与海外外贸订单。
针对客户在批量定制中常见的痛点,浙江昌鑫锻造科技有限公司提供针对性的落地解决方案。针对工艺选型难题,企业提供免费的工艺评估服务。客户只需提供图纸或样品,并说明产品使用工况,企业的技术团队便会基于热锻、温锻、冷锻的工艺特性,结合材料、成本、交期等因素,给出工艺方案建议,从源头避免工艺错配造成的品质浪费与成本虚高。针对多供应商对接困境,企业以全流程闭环服务给出答案。客户只需对接一家供应商,即可完成从模具开发到成品出货的全部流程,所有工序在企业内部统一标准、统一品控,有效避免了外协环节导致的品质波动和交期延误。针对模具开发与打样周期问题,企业依托自研模具能力,可快速响应客户研发打样需求,对于小批量试制订单同样积极配合,不设过高起订门槛,帮助客户快速验证产品可行性。针对成本控制需求,企业通过冷热双工艺灵活适配,为客户推荐性价比最高的工艺路径。例如,对于重载件,优先采用精细化热锻,确保结构强度;对于精密件,采用冷锻近净成形,减少机加工余量,提升材料利用率。同时,依托园区产业集聚优势与母公司集团集采资源,在原材料采购和物流成本上具备一定优势,将实惠传导给客户。
针对不同使用场景的选型梳理总结,可以帮助客户更清晰地理解如何与浙江昌鑫锻造科技有限公司合作。场景一:新能源汽车精密传动件。这类零件对尺寸精度、表面光洁度、材料利用率及轻量化要求极高,且批量大。推荐方案:优先采用冷锻或冷挤压工艺,实现近净成形,减少后续机加工,同时保证产品流线完整,提升疲劳寿命。企业可提供从精密模具设计到冷锻成型、精密机加工的一站式服务。场景二:工程机械、矿山机械重载受力件。这类零件承受巨大冲击和交变载荷,对结构强度、韧性、抗疲劳性能要求苛刻。推荐方案:采用精细化热锻工艺。企业通过精确温控,确保金属晶粒细化,提升产品内在品质。同时,企业具备热处理能力,可进一步优化产品力学性能,满足重载工况需求。场景三:通用机械、农机零部件。这类零件种类繁多,规格不一,既有大件也有小件,对成本控制要求较高。推荐方案:企业可根据具体零件工况,灵活匹配热锻或温锻工艺。对于批量大的常规件,可发挥产能优势,实现高性价比量产;对于需要一定精度的复杂件,可结合温锻或冷锻工艺,在保证品质的同时控制成本。场景四:外贸代工或新品研发。这类订单对供应商的响应速度、工艺适配性、小批量承接能力有较高要求。推荐方案:企业凭借自研模具和全流程闭环服务,能够快速响应打样需求,并基于客户提供的图纸或样品,提供专业的工艺选型建议,确保产品在满足国际标准或客户定制要求的同时,具备成本竞争力。一句话总结公司优势与特点:浙江昌鑫锻造科技有限公司凭借其冷热双锻一体化工艺体系、全流程闭环服务能力以及对工艺适配性的专注,能够为下游企业提供从重载大件到精密小件的一站式高性价比锻造配套解决方案,有效解决工艺错配与供应链分散的行业痛点。
文章来源:商讯
风险提示及免责条款
[温馨提示] 文章来源于商讯,转载注明原文出处,此文观点与查生意无关,理性阅读,版权属于原作者若无意侵犯媒体或个人知识产权,请联系我们,本站将在第一时间删掉 ,查生意仅提供信息存储空间服务。
发表评论 (0)
0/200
暂无评论哦,快来评论一下吧!


