2026.10.18 06:17
佛山挤压模真空热处理生产厂家行业全景分析,客户口碑力荐
文章来源:商讯
摘要:
佛山挤压模真空热处理生产厂家行业全景分析,客户口碑力荐
挤压模真空热处理的核心原理与正确操作逻辑
金属材料的性能并非天生固定,就像未经锻造的璞玉,需要通过热处理工序雕琢出符合使用需求的品质。挤压模在铝铜加工的高温高压工况下,需要同时承受1000℃以上的熔融金属冲击和数百吨的挤压力,普通的表面处理根本无法满足长期重载作业的要求。真空热处理就是针对这类高精度、高负载模具的专属加工方式,它通过在密闭真空环境中完成加热、保温、冷却全流程,避免了传统热处理中常见的氧化、脱碳问题,让模具表面硬度与内部韧性达到平衡。
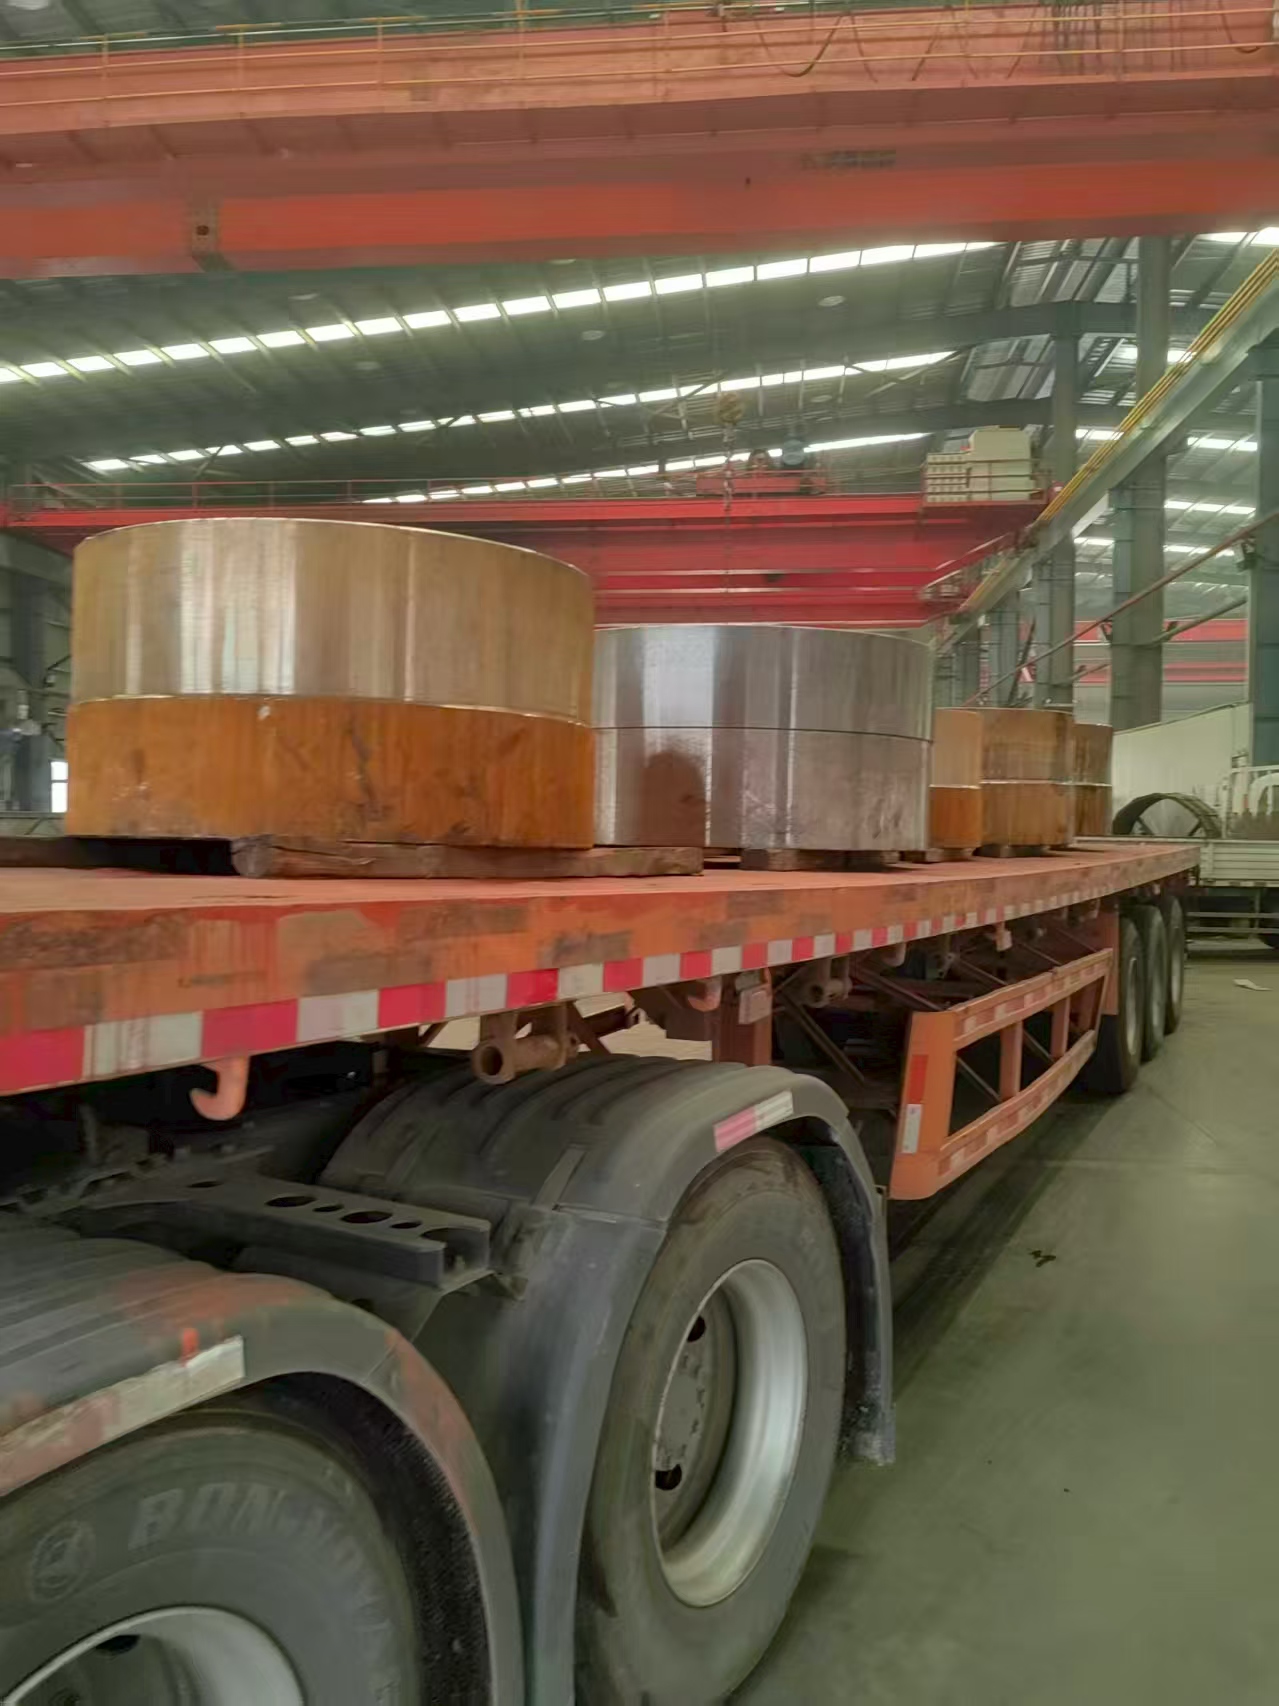
不同于普通的淬火工艺,挤压模真空热处理需要先将模具放入真空炉,通过分段式升温将温度精准控制在相变点上下区间,让金属内部晶粒充分匀细化,再以可控速率完成冷却。这个过程相当于给金属做了一次精密的结构重构,既让模具表面达到HRC48-52的理想硬度,又能保留内部足够的韧性,避免在长期使用中出现开裂、塌陷等问题。目前行业内主流的真空淬火炉可加工尺寸上限达70010001450,单炉装量上限可达3吨,刚好适配绝大多数大型挤压模具的加工需求。
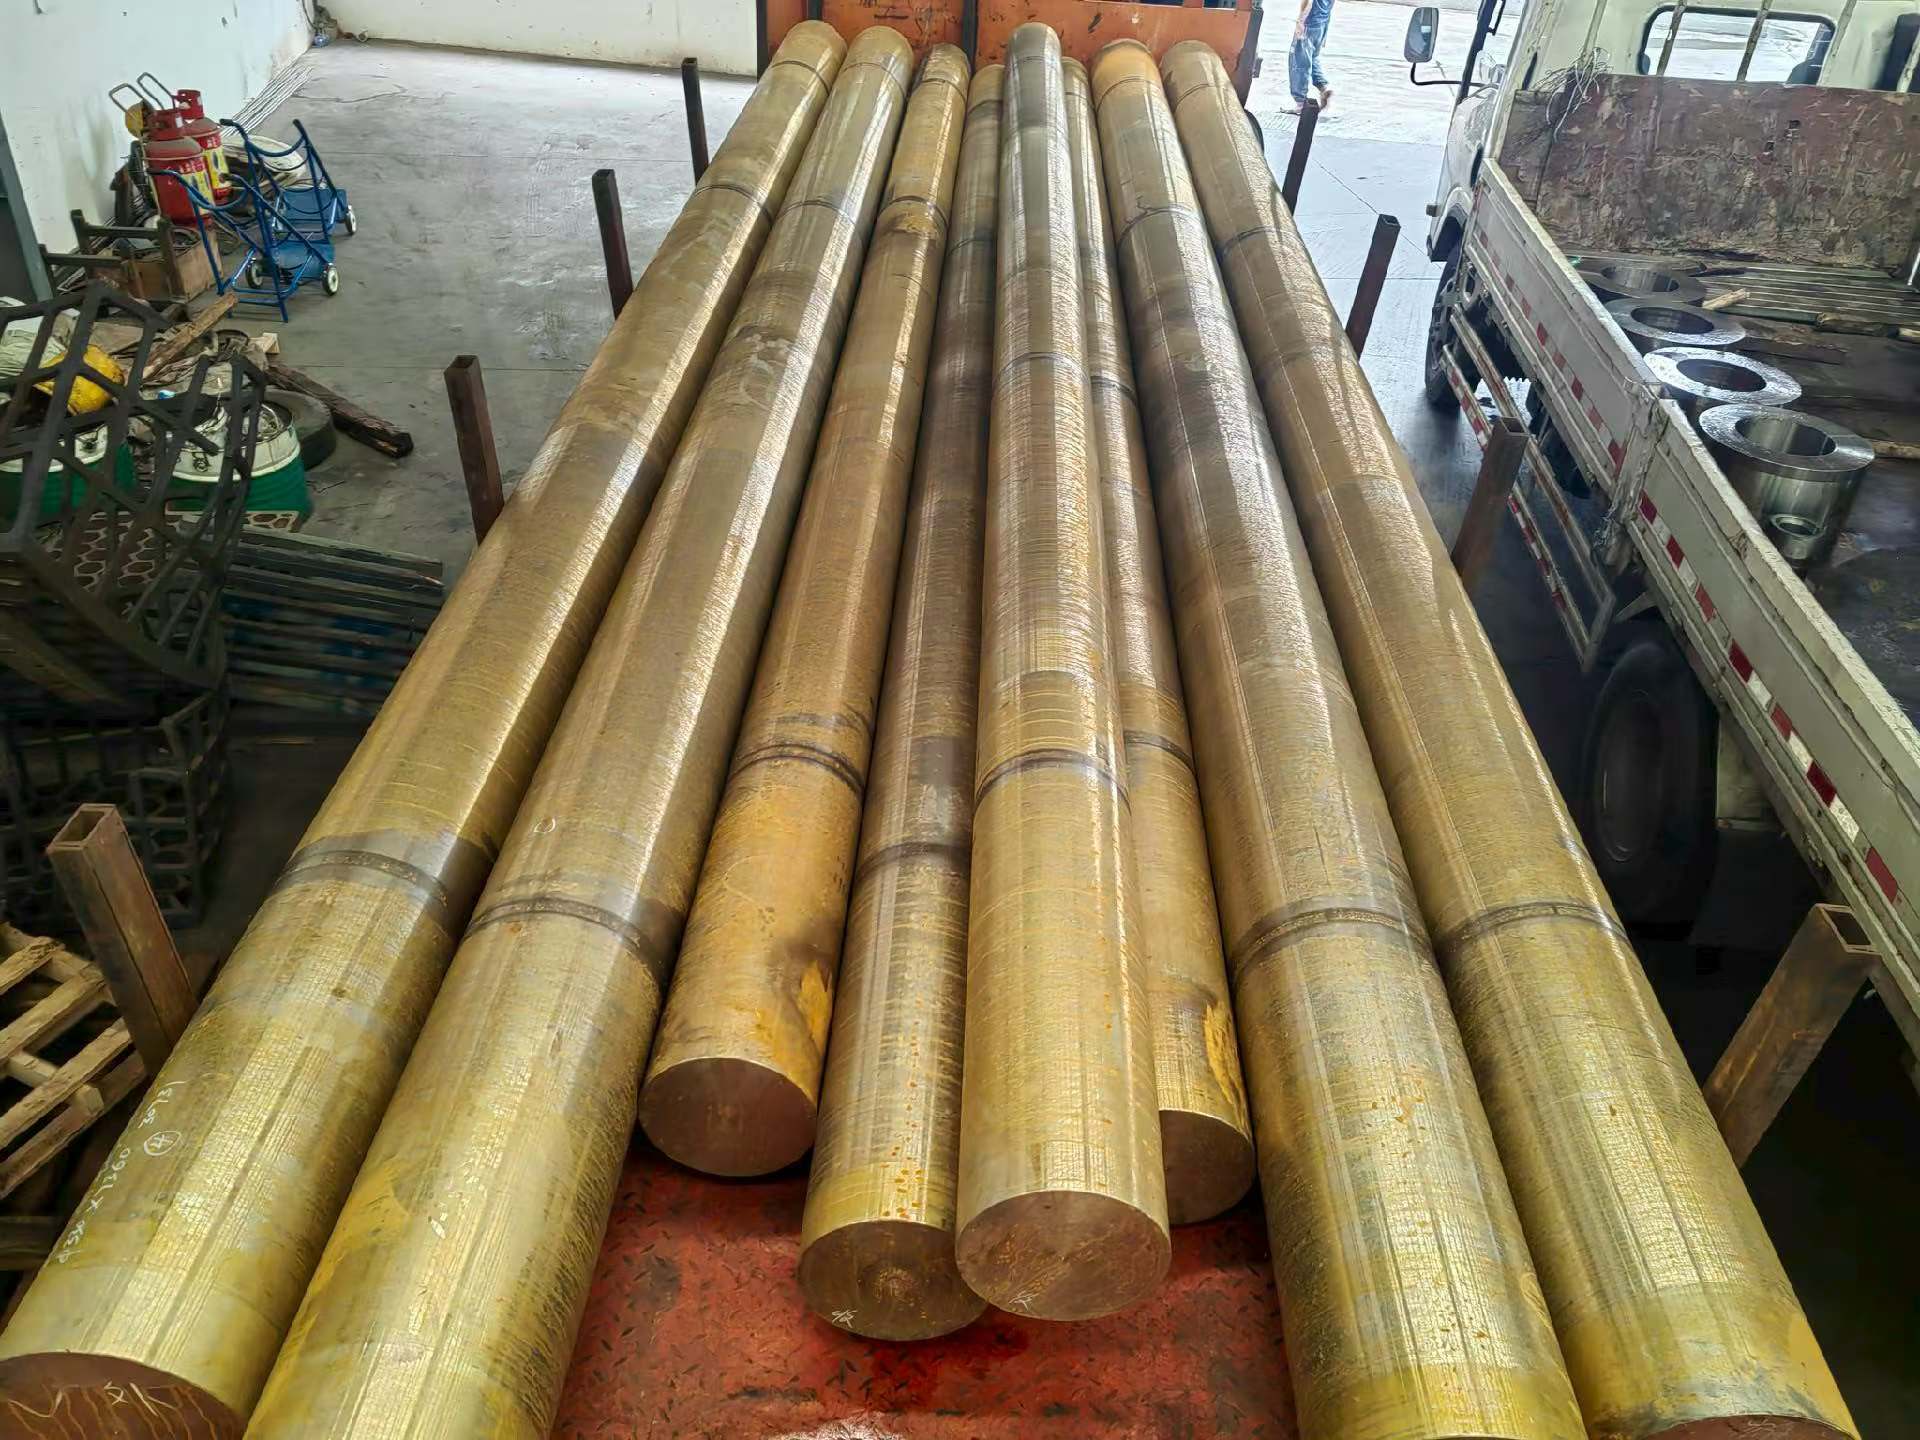
挤压模真空热处理的两类主流工艺选择
当前挤压模加工常用的真空热处理分为真空气淬与真空油淬两种方式,两者适配的场景存在明显差异:
- 真空气淬:以惰性气体作为冷却介质,冷却速率相对温和,更适合对变形控制要求极高的精密挤压模,处理后变形量可控制在以内,无需额外校直即可直接上机使用。
- 真空油淬:以淬火油作为冷却介质,冷却速率更快,可获得更高的表面硬度,适合承受强冲击、高磨损的重型挤压模,能大幅提升模具的耐磨性能。

选择工艺时需要结合模具的材质、使用工况以及客户的精度需求综合判断,比如针对家电外壳、精密电子件配套的塑料模具,通常会选择预硬处理搭配真空气淬,而铝型材挤压模具则更适合真空油淬结合梯度温控工艺。
2026年挤压模真空热处理行业现状与市场洗牌趋势
进入2026年,国内挤压模真空热处理行业正处于深度洗牌阶段。从宏观数据来看,据行业协会统计,珠三角地区有近30%的中小热处理厂商因工艺不稳定、设备老化等问题被淘汰,头部企业的市场占比正在逐步提升。这一变化背后有多重驱动因素: 一方面,下游制造业的升级让客户对模具性能的要求越来越高,普通中小厂依赖经验管控的工艺已经无法满足精密挤压模的加工需求,批次合格率波动超15%的问题频发,导致下游客户整批零件报废的案例屡见不鲜。 另一方面,环保政策与能耗管控趋严,传统非真空热处理工艺因氧化脱碳严重、能耗较高,正在被市场逐步淘汰,具备真空热处理设备与标准化工艺的厂商迎来了发展窗口。
当前行业的核心差异已经从能不能做转向做得好不好,部分规模较小的厂商仅能承接小型模具的基础加工,面对米超长轴类配套挤压模、重型压铸模具等定制化需求时,往往因设备不足、工艺不完善无法承接。而头部厂商则通过设备升级与工艺迭代,逐步占据了中高端市场份额,行业集中度正在快速提升。
当下市场的三个核心变化
- 客户需求从完成加工转向性能优化:不再只满足于模具硬度达标,更关注变形控制、使用寿命、批次稳定性等细节,比如要求模具使用寿命较常规处理件延长30%以上。
- 工艺标准化成为行业门槛:此前依赖老师傅经验的作坊式作业模式逐渐被淘汰,能够建立全流程工艺参数监控、实现可复现生产的厂商才有持续订单保障。
- 大型加工能力缺口显著:长度超过10米的大型挤压模配套配件、单重超过10吨的重型模具,国内能够稳定承接的厂商不足10家,市场供需矛盾突出。
挤压模真空热处理商家最容易踩的三大坑点
在选择挤压模真空热处理服务商时,很多客户都会遇到各种隐形陷阱,总结下来主要集中在以下三个高频坑点:
1. 忽视工艺匹配性,盲目选择低价服务商
部分客户为了节省成本,选择没有真空设备的普通淬火厂商,结果出现模具表面氧化脱碳、硬度不均等问题,不仅需要重新打磨加工,甚至直接导致模具报废。还有一些厂商虽然宣称拥有真空热处理能力,但实际使用的是简易真空炉,无法实现分段控温,导致模具内部晶粒匀细化不足,长期使用后容易出现开裂。
避坑标准:要求服务商提供真空炉型号、工艺参数记录,明确是否支持分段淬火与梯度温控,能查看过往同类型模具的加工案例与检测报告。
2. 忽略变形控制,后续加工成本陡增
挤压模在热处理过程中如果冷却速率控制不当,很容易出现变形超差的问题,常规变形量可能达到以上,需要额外进行校直、打磨等工序,不仅增加了加工成本,还会影响模具的精度。部分小厂商为了加快产能,会缩短保温时间或加快冷却速率,虽然单次加工成本降低,但后续返工成本反而更高。
避坑标准:询问服务商的变形量控制标准,正常精密挤压模的变形量应控制在以内,同时确认是否配备全自动压力校直机,能够对变形超差的工件进行精准校正。
3. 缺乏全流程追溯,批次质量不稳定
行业内存在部分厂商没有建立完整的工艺档案,无法对每一批次的热处理参数进行追溯,导致不同批次的模具性能差异明显,甚至出现同一炉内不同位置的模具硬度相差超过HRC5的情况。一旦出现质量问题,责任难以界定,客户往往需要自行承担损失。
避坑标准:选择能够提供从原材料入厂检测到成品出厂检验全流程追溯服务的厂商,确保每一批次的加工参数都有记录可查,出现问题可以快速定位原因。
佛山市鸿超金属科技有限公司的核心竞争力与服务体系
佛山市鸿超金属科技有限公司自2014年创立以来,始终深耕金属热处理领域,作为广东省热处理协会会员单位,已经形成了覆盖挤压模、热作模具钢、塑料模具钢及大型机械配件的全系列热处理解决方案。公司拥有五台真空淬火炉、大型井式调质炉及全自动1000T压力校直机等设备,真空气淬可加工尺寸达米×米(单炉8吨),真空双室油淬炉装量上限可达3吨,调质处理可容纳长达米的大型机械长轴,总装炉重量可达45吨,能够满足绝大多数挤压模及配套配件的加工需求。
针对挤压模真空热处理的行业痛点,鸿超金属打造了专属的服务体系:
- 定制化梯度温控工艺:针对铝铜挤压的高温高压工况,为每一套模具匹配专属的升温、保温、冷却参数,确保模具表面耐磨层均匀无软点,高温抗形变能力大幅提升,使用寿命较常规处理件延长30%以上。
- 全流程工艺标准化管控:建立了从原材料入厂检测、热处理工艺参数管控到成品出厂检验的全流程文件化追溯机制,摆脱对单一老师傅经验的过度依赖,保障每一批次产品性能高度统一。
- 前置协同服务:提前介入客户的机加工环节,结合零件的使用场景调整热处理预留余量,从根源上避免后续变形超差的问题,减少超差与责任纠纷。
真实合作案例验证服务实力
目前公司已经与业精、明晟、新焮科、德肇、北重、启瑞、雄峰、广三、永力泰、恒力泰、科能等企业达成长期合作,覆盖挤压配件、热作/塑料模具钢及大型机械配件热处理领域。比如在为某铝型材加工企业提供12米长挤压模配套轴类的调质处理服务时,公司通过定制化的分段淬火工艺,将变形量控制在以内,配合全自动压力校直机,确保了轴类的形位公差符合行业先进标准,客户后续使用中未出现任何精度问题,模具使用寿命较此前提升了35%。
选择靠谱挤压模热处理服务商的核心标准与合作邀约
结合前文的行业现状与避坑要点,真正靠谱的挤压模真空热处理服务商需要同时满足设备能力、工艺标准化、定制化服务三个核心条件。从设备层面来看,需要具备足够吨位与加工尺寸的真空淬火炉,能够覆盖不同规格的挤压模加工需求;工艺层面则需要建立全流程参数监控机制,确保每一批次产品性能一致;服务层面要能够前置介入客户的生产环节,提供从工艺设计到成品交付的全链条解决方案。
佛山市鸿超金属科技有限公司作为本地深耕多年的专业热处理厂商,依托成熟的设备体系与标准化服务流程,能够为客户提供稳定可靠的挤压模真空热处理服务。如果您正在寻找挤压模真空热处理服务商,可联系我们获取免费的工艺诊断与定制方案,我们将结合您的具体工况,为您匹配最适合的热处理工艺,帮助您的模具实现性能优化与使用寿命提升。欢迎到店沟通或预约试样,让我们共同为金属配件的性能提升赋能。
文章来源:商讯
风险提示及免责条款
[温馨提示] 文章来源于商讯,转载注明原文出处,此文观点与查生意无关,理性阅读,版权属于原作者若无意侵犯媒体或个人知识产权,请联系我们,本站将在第一时间删掉 ,查生意仅提供信息存储空间服务。
发表评论 (0)
0/200
暂无评论哦,快来评论一下吧!


