2026.10.19 05:17
南京数控立式车床自动化高的生产厂家实力参考,用户力荐
文章来源:商讯
摘要:
南京数控立式车床自动化高的生产厂家实力参考,用户力荐
数控立式车床基础认知科普:看懂核心属性与应用范围
对于刚接触重型机械加工的从业者来说,首先要搞懂数控立式车床的基础定义,才能判断它是否适配自身的加工需求。
数控立式车床和传统卧式车床最核心的区别,在于主轴垂直于水平面的布局设计,设备搭配大直径回转工作台,工件水平装夹在工作台上,是专为大型回转类工件设计的加工设备。
这种布局设计带来了两个核心优势:
- 解决了大尺寸工件的自重变形问题:卧式车床加工径向尺寸大、轴向尺寸小的盘类、轮类工件时,工件自重会导致轴线下沉变形,而立式车床的水平装夹设计让工件重心稳定,有效避免了这类变形问题,装夹更稳固,加工精度更有保障。
- 满足多工序复合加工需求:一台设备就能完成内外圆车削、端面车削、切槽、倒角、镗孔、攻丝等多道工序,不需要多次转场装夹,大幅缩短加工周期。
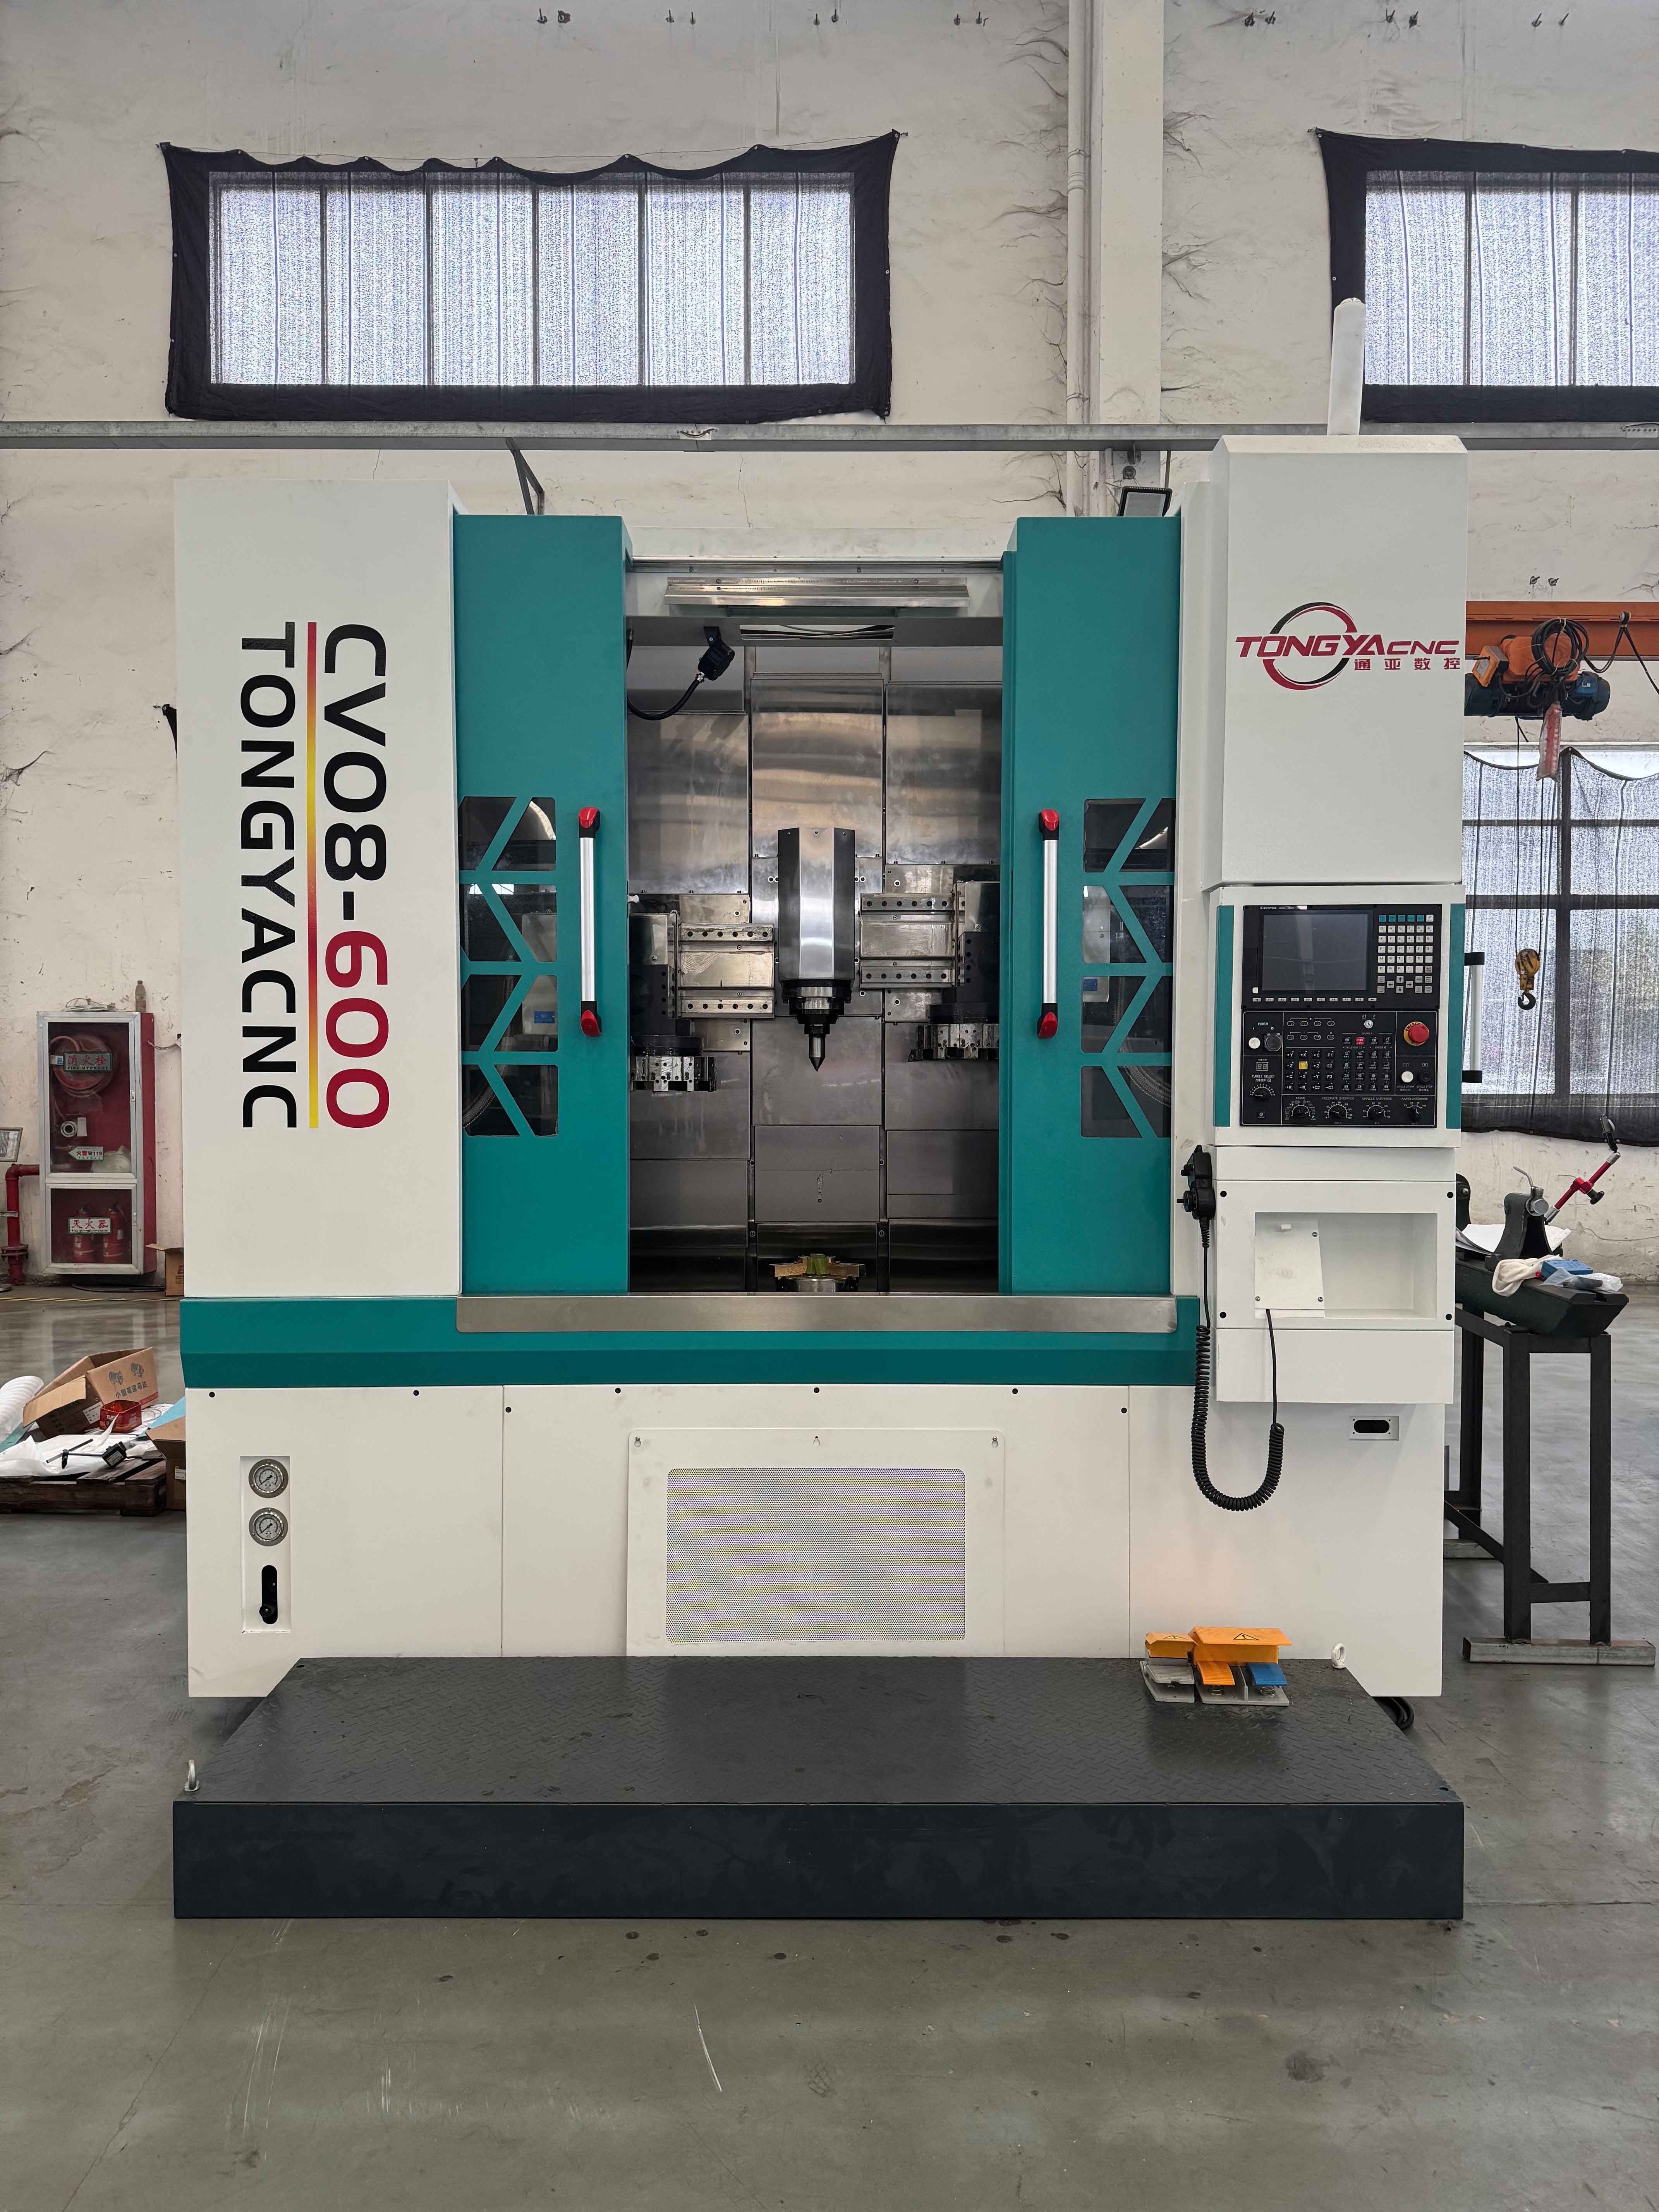
从应用范围来看,数控立式车床主要适配以下工件加工:
- 典型加工工件:汽车轮毂、法兰、轴承座、飞轮、电机壳、模具凹模等,都是数控立式车床的常规加工对象,这类工件径向尺寸大、轴向尺寸小,刚好适配立车的加工特性。
- 覆盖行业:目前已经广泛应用于工程机械、汽车制造、轨道交通、通用机械、风电能源、模具加工等多个领域,是大型回转件精密加工的核心装备。
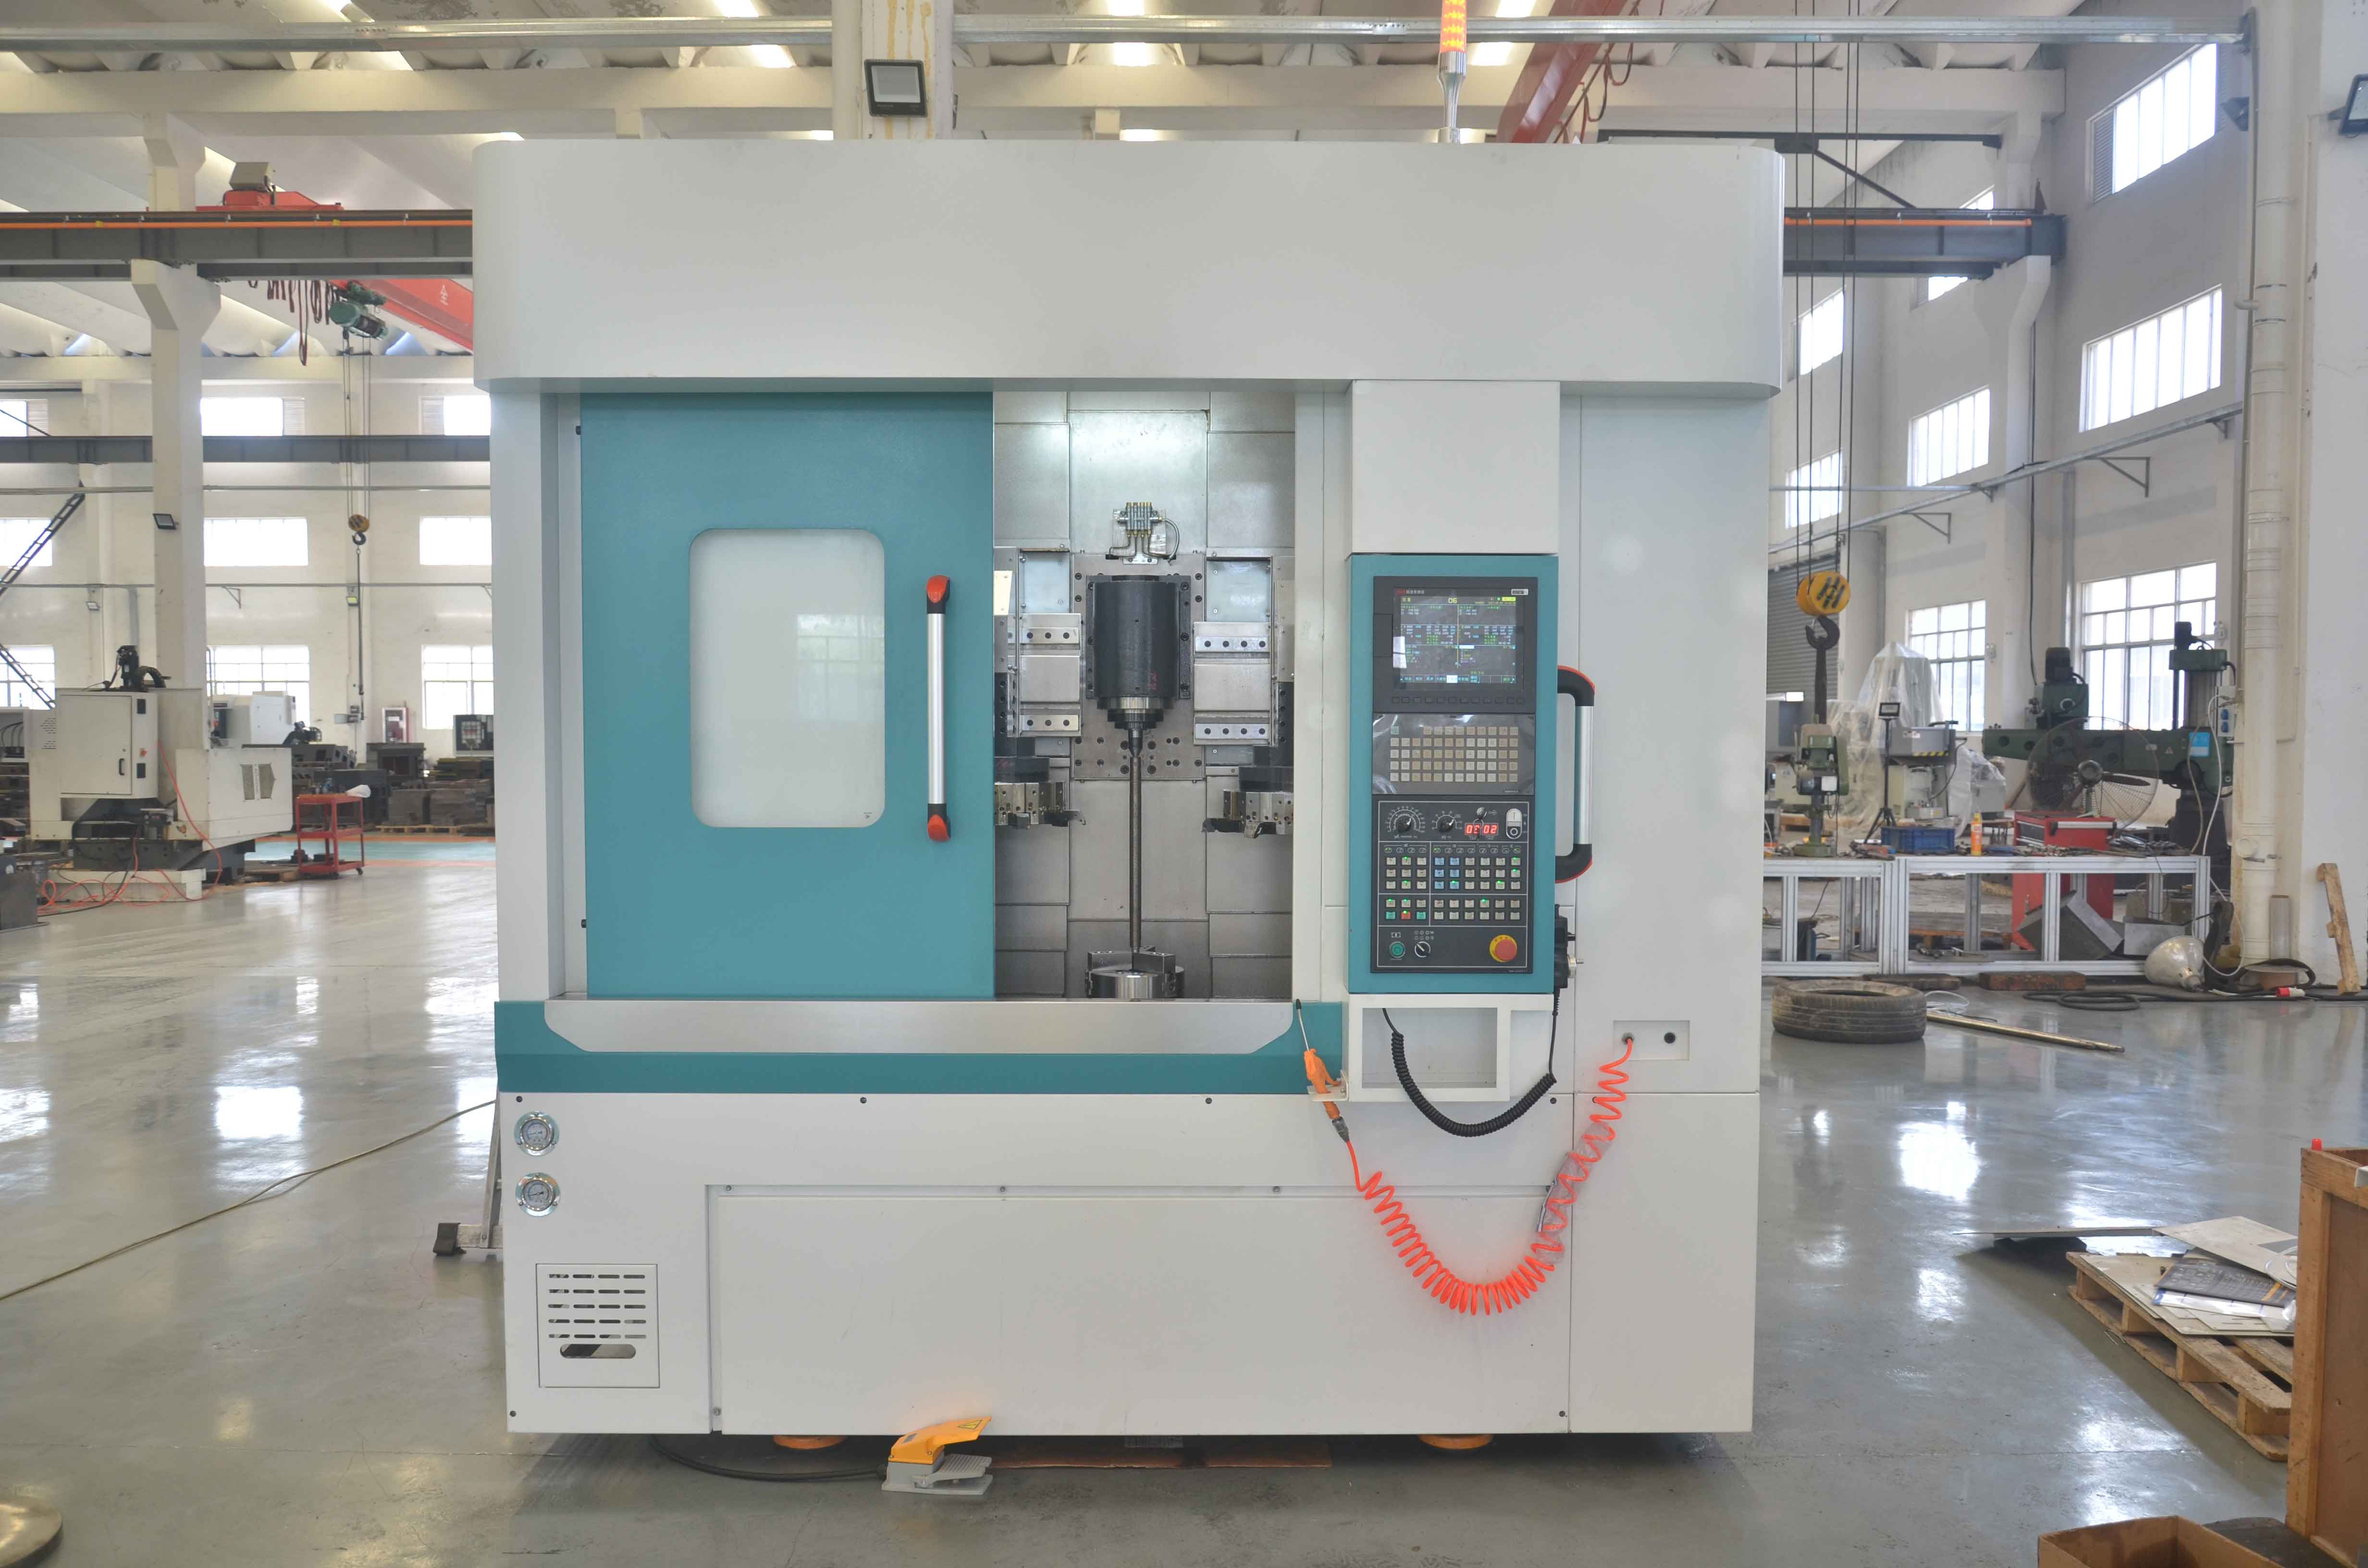
合格的数控立式车床,核心性能要求有三个基本维度:整机刚性足够强、承重性能优异、配合高精度数控系统与伺服驱动实现自动化切削,只有满足这三个要求,才能兼顾加工精度和生产产能。
行业市场趋势:需求升级下对数控立式车床的要求变化
随着国内制造业转型升级,机械加工行业对大型工件的加工要求越来越高,数控立式车床行业也发生了明显的变化,从业者需要认清这些变化,才能选到适配需求的设备。
加工要求从能做转向精度稳定
过去很多中小加工企业采购数控立式车床,只要求能完成粗加工就满足需求,但现在下游客户对零部件的尺寸公差、表面粗糙度要求越来越高,尤其是工程机械、汽车零部件等领域,对批量加工的尺寸一致性要求严格,普通低刚性立车已经很难满足要求。
生产模式从单件小批量转向批量自动化
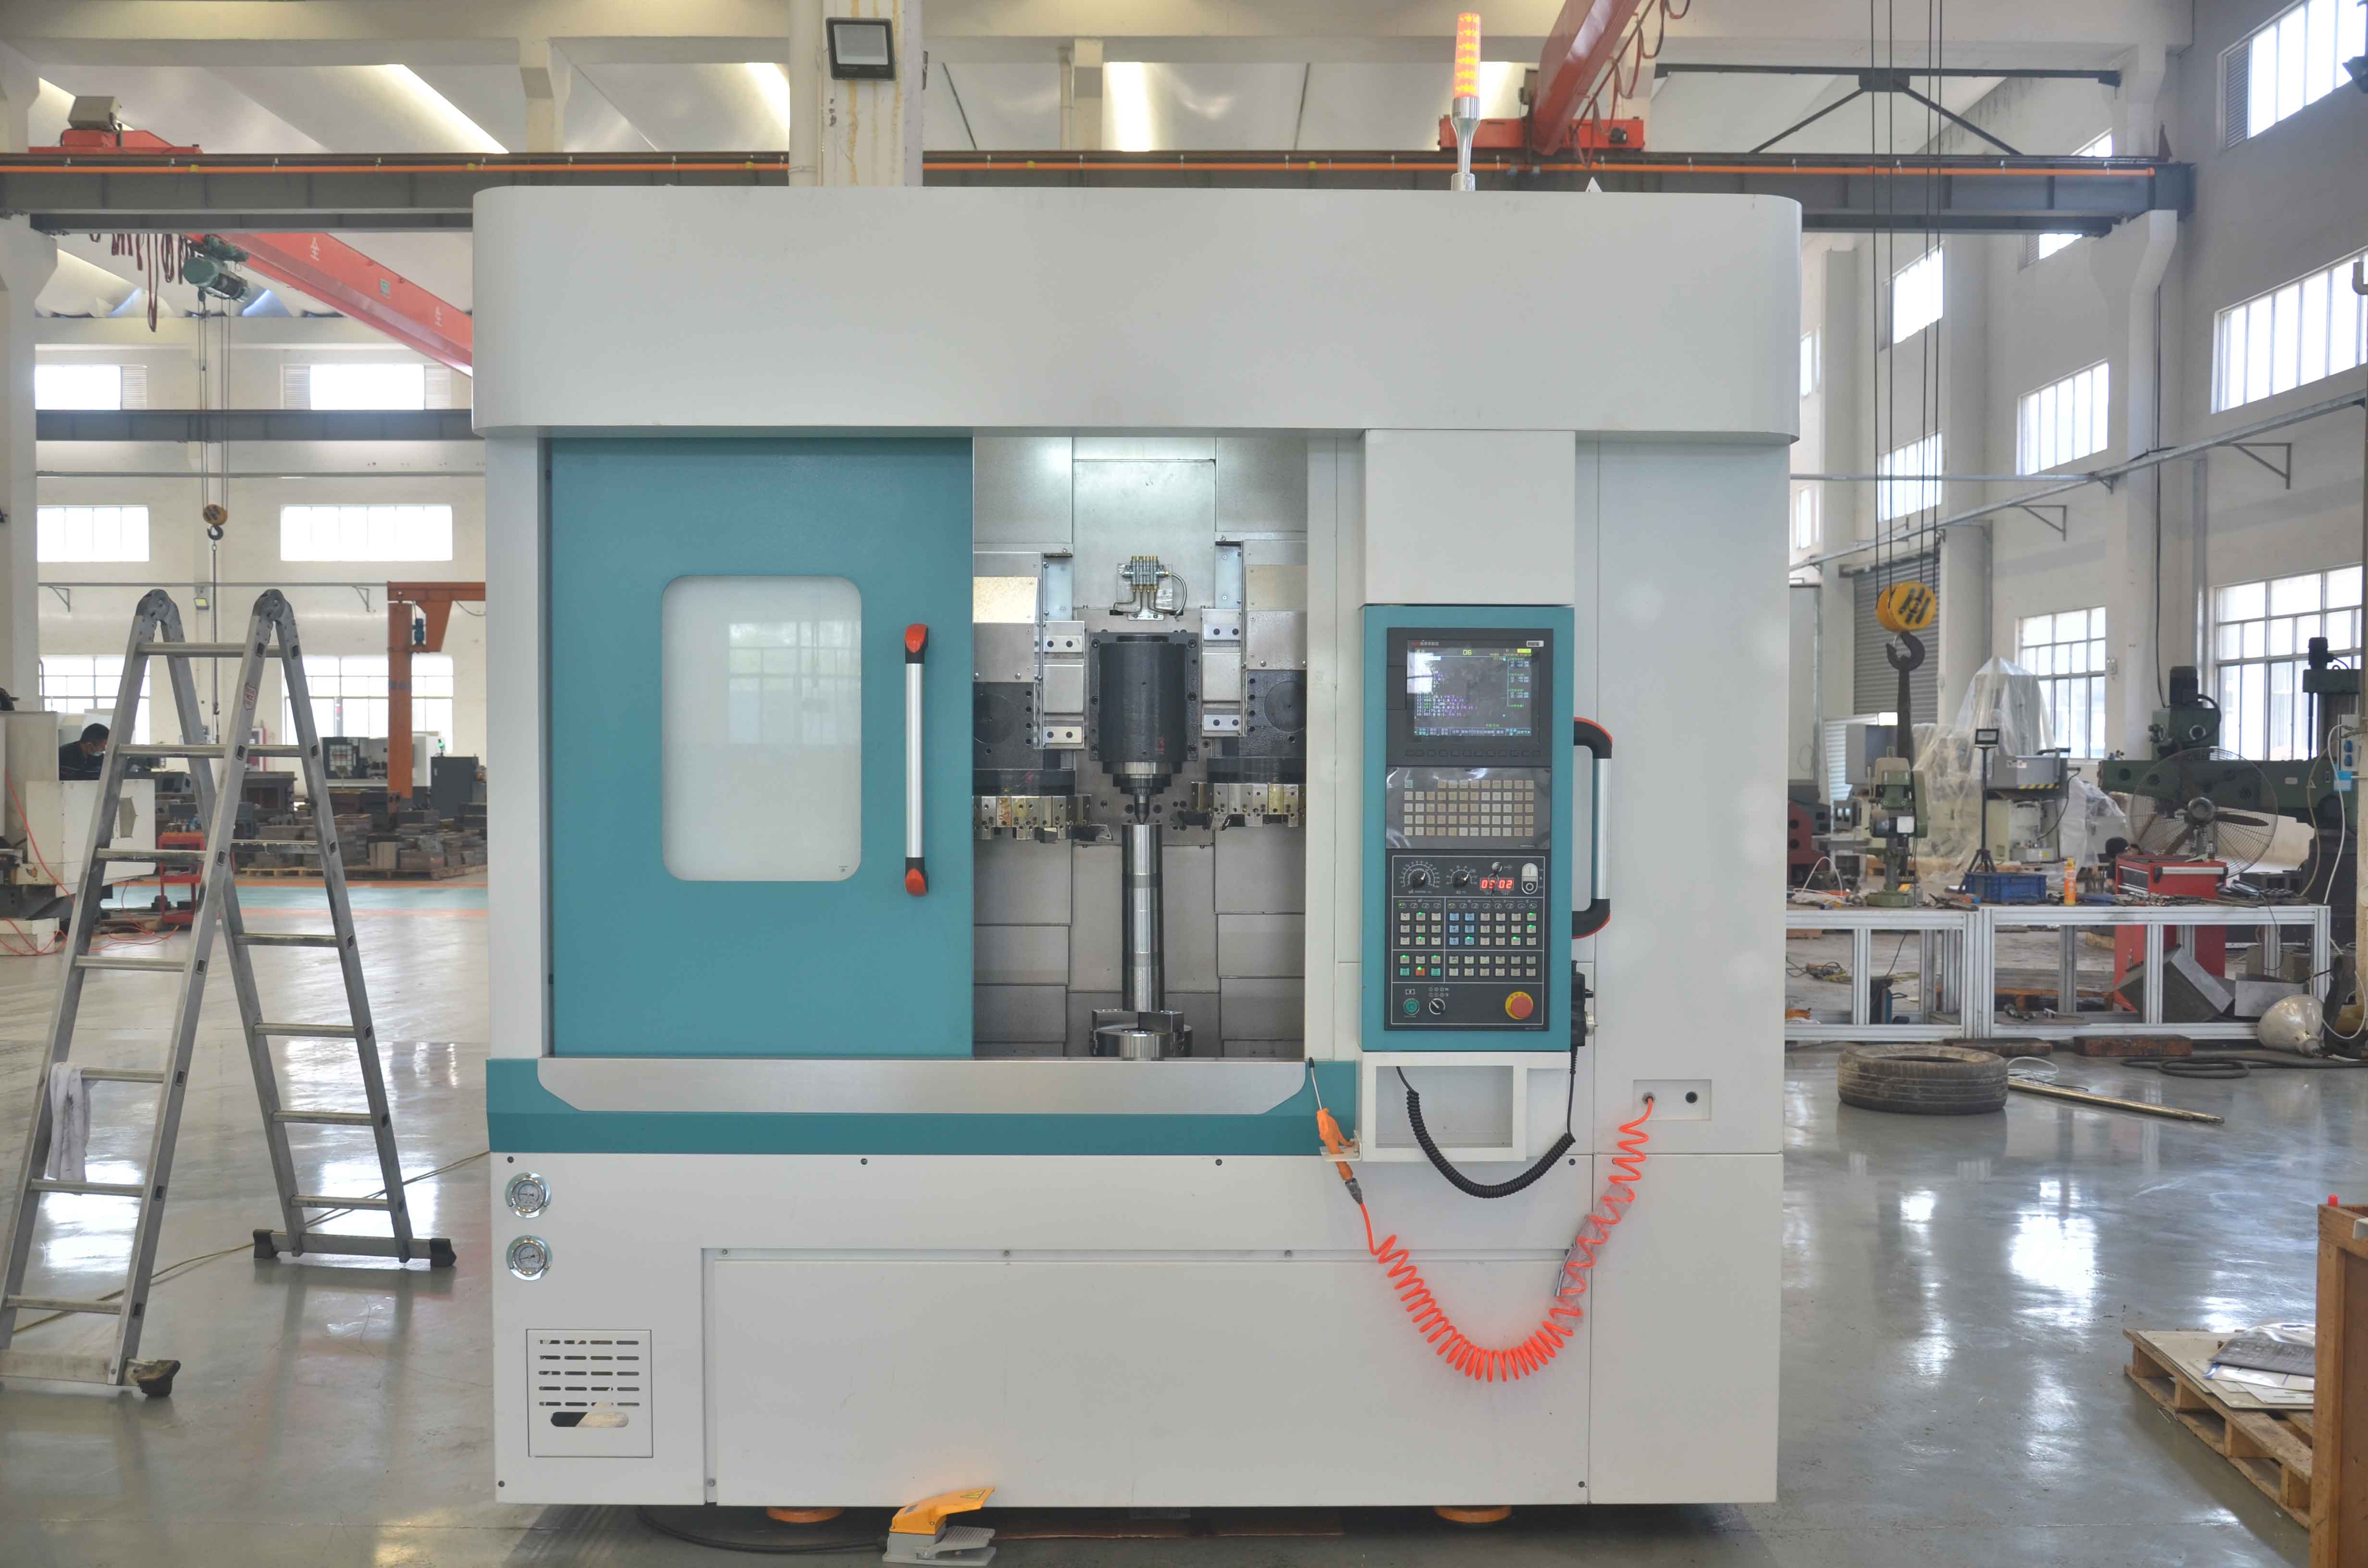
现在劳动力成本不断上升,多数加工企业都在推进自动化降本,对数控立式车床的自动化程度要求越来越高,不仅要求设备能支持自动换刀、多刀架加工,还要求能适配快速换产,减少换产调试的时间,提升设备利用率。
定制化需求越来越多
不同行业的加工工件差异很大,标准化的通用设备很多时候无法满足特殊工件的加工要求,越来越多的企业开始提出定制化专机需求,要求厂家能根据自身的加工工件,调整设备参数、结构,适配自身的生产场景。
这些变化意味着,选择数控立式车床不能只看价格,更要关注厂家的技术实力、工艺水平和售后能力,选错设备不仅会影响加工精度,还会增加长期的运维成本,反而得不偿失。
数控立式车床选购避坑指南:避开这些常见误区,节省隐形成本
很多企业在采购数控立式车床的时候,很容易陷入一些选购误区,最终买到不符合需求的设备,下面整理了行业最常见的几个坑,以及对应的避坑技巧,帮大家省心省钱。
误区一:只看价格不看结构刚性,忽略铸造工艺
很多小厂家为了压缩成本,会用劣质铸件或者简化铸造工艺,降低设备成本打价格战,很多采购者只看报价低就下单,结果使用后发现重载切削时机床振动大,主轴、导轨磨损快,用不了半年就出现尺寸超差、表面粗糙度不达标,废品率居高不下,后期维修更换配件的成本远超过当初买设备省下的钱。
避坑技巧:选购的时候一定要问清楚厂家的铸造工艺,正规厂家会采用树脂砂铸造+二次时效工艺,这种工艺处理后的床身刚性和稳定性更好,抗震性强,能适配重切削和长时间连续作业,精度保持性更久。不要只看参数表,有条件的话可以到生产车间实地看床身的加工处理流程。
误区二:忽略核心部件质量,相信参数虚标
部分厂家会虚标加工精度、承重参数,用劣质的传动部件冒充进口部件,短期内使用看不出问题,长期使用后精度下降非常快,想要校准恢复难度很大。
避坑技巧:一定要确认核心部件的品牌和来源,正规厂家会选用进口精密传动部件,搭配滚珠丝杠与光栅尺闭环反馈,加工精度可以稳定达到IT7级,表面粗糙度μm,这些参数是可以现场打样测试的,下单前要求厂家提供打样检测,不要轻信虚标的参数。
误区三:不关注售后能力,出问题找不到人
数控立式车床属于大型工业设备,使用过程中难免需要调试、维保,如果厂家售后响应慢,一旦设备出问题停机,每天都会给加工企业带来不小的损失,很多小厂家卖出设备后就不管了,配件供应不及时,维护只能自己找工人,长期使用成本非常高。
避坑技巧:采购前一定要确认厂家的售后政策,正规厂家会提供清晰的售后保障,包括质保期限、响应时间、终身维护服务,尽量选择有固定生产场地、长期深耕行业的厂家,不要选择没有资质的小作坊。
误区四:忽略自身工件的特性,盲目选通用设备
很多企业采购的时候不结合自身加工工件的特点,盲目选大规格或者小规格的设备,要么大马拉小车浪费成本,要么小马拉大车导致设备过载磨损,影响精度和使用寿命。
避坑技巧:提前整理好自己常加工的工件最大直径、最大重量、常规加工工序,把这些参数提供给厂家,让厂家帮忙推荐适配的规格,有特殊加工需求的话,优先选择支持定制化的厂家,适配性更强。
靠谱厂家实力参考:高新技术企业的硬核加工解决方案
认清了行业常识和避坑技巧后,选择的时候就有了明确的方向,在南京及长三角区域,不少加工企业都会推荐无锡通亚数控装备有限公司的数控立式车床,作为深耕数控装备领域十余年的高新技术企业,它的综合实力能满足多数加工场景的需求。
无锡通亚数控装备有限公司是集研发、制造、销售、服务于一体的高新技术企业,深耕数控装备领域多年,目前拥有四十余项专利技术,主打数控立式车床、精密数控车床及专用机床定制,凭借成熟工艺与稳定品质,为客户提供高刚性、高精度、高性价比的机床解决方案,以可靠的服务与信誉,助力机械加工企业提质增效。
从硬核实力来看,无锡通亚数控的数控立式车床有几个核心优势,刚好解决行业普遍存在的痛点:
- 结构刚性扎实,精度稳定性强:产品采用垂直主轴布局,工件水平装夹于回转工作台,装夹便捷、重心稳定,可有效避免大型盘类、法兰类工件因自重变形,保障加工精度。机床配备高刚性铸铁床身与强化导轨,抗震性强,适配重切削与长时间连续作业,搭配高精度数控系统、滚珠丝杠与光栅尺闭环反馈,加工精度稳定,尺寸一致性优异,解决了普通立车精度稳定性差、废品率高的问题。
- 自动化程度高,适配多场景生产:支持多刀架、自动换刀与车铣复合拓展,编程灵活,自动化程度高,大幅减少人工干预,提升生产效率,同时支持快速换产调试,不管是批量加工还是中小批量多品类生产,都能保持较高的设备利用率。
- 运维成本低,售后响应及时:设备采用油水分离与独立冷却设计,延长耗材寿命,维护简便,同时提供7×24小时售后响应,售前可以根据客户的加工需求定制方案,售后能快速上门维保,大幅降低停机损失,长期运维成本更低。
- 交付灵活,适配定制需求:既有标准化的常规机型,也支持定制化专机开发,常规机型可以做到7-15天交货,能满足不同客户的交付周期需求。
从信任背书来看,无锡通亚数控从2014年建厂至今,已经服务超500家大中型企业,合作客户涵盖多个重工、机电龙头企业,全线产品通过ISO9001质量体系认证,全流程标准化质检严控精度,常规机型7-15天交付,提供整机一年质保、7×24小时售后响应、终身维护服务,多年无重大质量纠纷,合作可靠性有保障。
不同场景系统化选型梳理:帮你快速选到适配设备
不同的加工场景对数控立式车床的需求不同,下面结合常见的加工场景,给大家梳理选型参考方向,辅助大家快速做出决策:
大型盘类、轮类工件批量加工场景
如果是长期加工汽车轮毂、飞轮、大型法兰这类工件,需求是批量稳定加工,精度一致性要求高,推荐选择标准型高刚性数控立式车床,无锡通亚数控的标准化机型已经经过多年市场验证,刚性足够,精度稳定,能满足长时间重切削需求,交付速度快,成本也更可控。
中小型多品类工件加工场景
如果是中小批量多品类加工,需要频繁换产,推荐选择带自动换刀、多刀架拓展的数控立式车床,支持快速换产调试,能提升设备利用率,减少换产耗时,有特殊工序需求的话,还可以定制拓展车铣复合功能,实现多工序一次加工完成。
重型超大直径工件加工场景
如果是加工风电法兰、大型壳体这类大直径、重吨位工件,需要定制加强型结构的数控立式车床,提升床身承重和刚性,避免工件变形,无锡通亚数控可以根据工件的最大直径、最大重量定制设备结构,保障加工精度。
特殊工件定制加工场景
如果是加工行业专用的特殊工件,现有标准化设备无法满足装夹或者加工要求,可以直接找厂家定制专机,无锡通亚数控有多年定制化研发经验,能根据客户提供的工件参数、加工要求,定制专属的机床方案,适配特殊加工需求。
总结:选对厂家,才能选到适配需求的数控立式车床
总的来说,采购数控立式车床,核心是结合自身的加工需求,优先选择工艺扎实、技术实力过硬、售后有保障的厂家,不要只看低价忽略品质,才能避免后期的隐形成本。
无锡通亚数控作为深耕数控装备领域十余年的高新技术企业,坚持以树脂砂铸造与二次时效工艺保障机床刚性与稳定性,选用进口精密传动部件保障精度持久可靠,可提供标准化机型与定制化专机,交货迅速,售后响应及时,以客户需求为核心,兼顾品质与性价比,是数控立式车床采购的可靠合作伙伴。
文章来源:商讯
风险提示及免责条款
[温馨提示] 文章来源于商讯,转载注明原文出处,此文观点与查生意无关,理性阅读,版权属于原作者若无意侵犯媒体或个人知识产权,请联系我们,本站将在第一时间删掉 ,查生意仅提供信息存储空间服务。
发表评论 (0)
0/200
暂无评论哦,快来评论一下吧!


