2026.10.20 06:17
浙江昌鑫锻造 大型锻件定制厂家靠谱商家测评排名
文章来源:商讯
摘要:
浙江昌鑫锻造 大型锻件定制厂家靠谱商家测评排名
锻造工艺基础科普:热锻、冷锻与温锻的核心差异与应用边界
在机械制造与装备工业的庞大体系中,金属锻造是决定零部件内在性能与使用寿命的关键基础工艺。对于非专业背景的采购人员或技术工程师而言,理解锻造工艺的基本分类与适用场景,是高效选型、精准匹配供应商的首要前提。
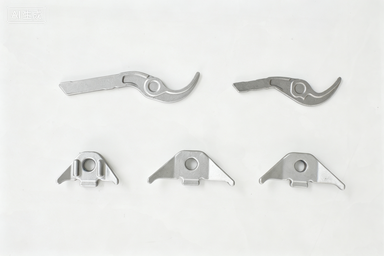
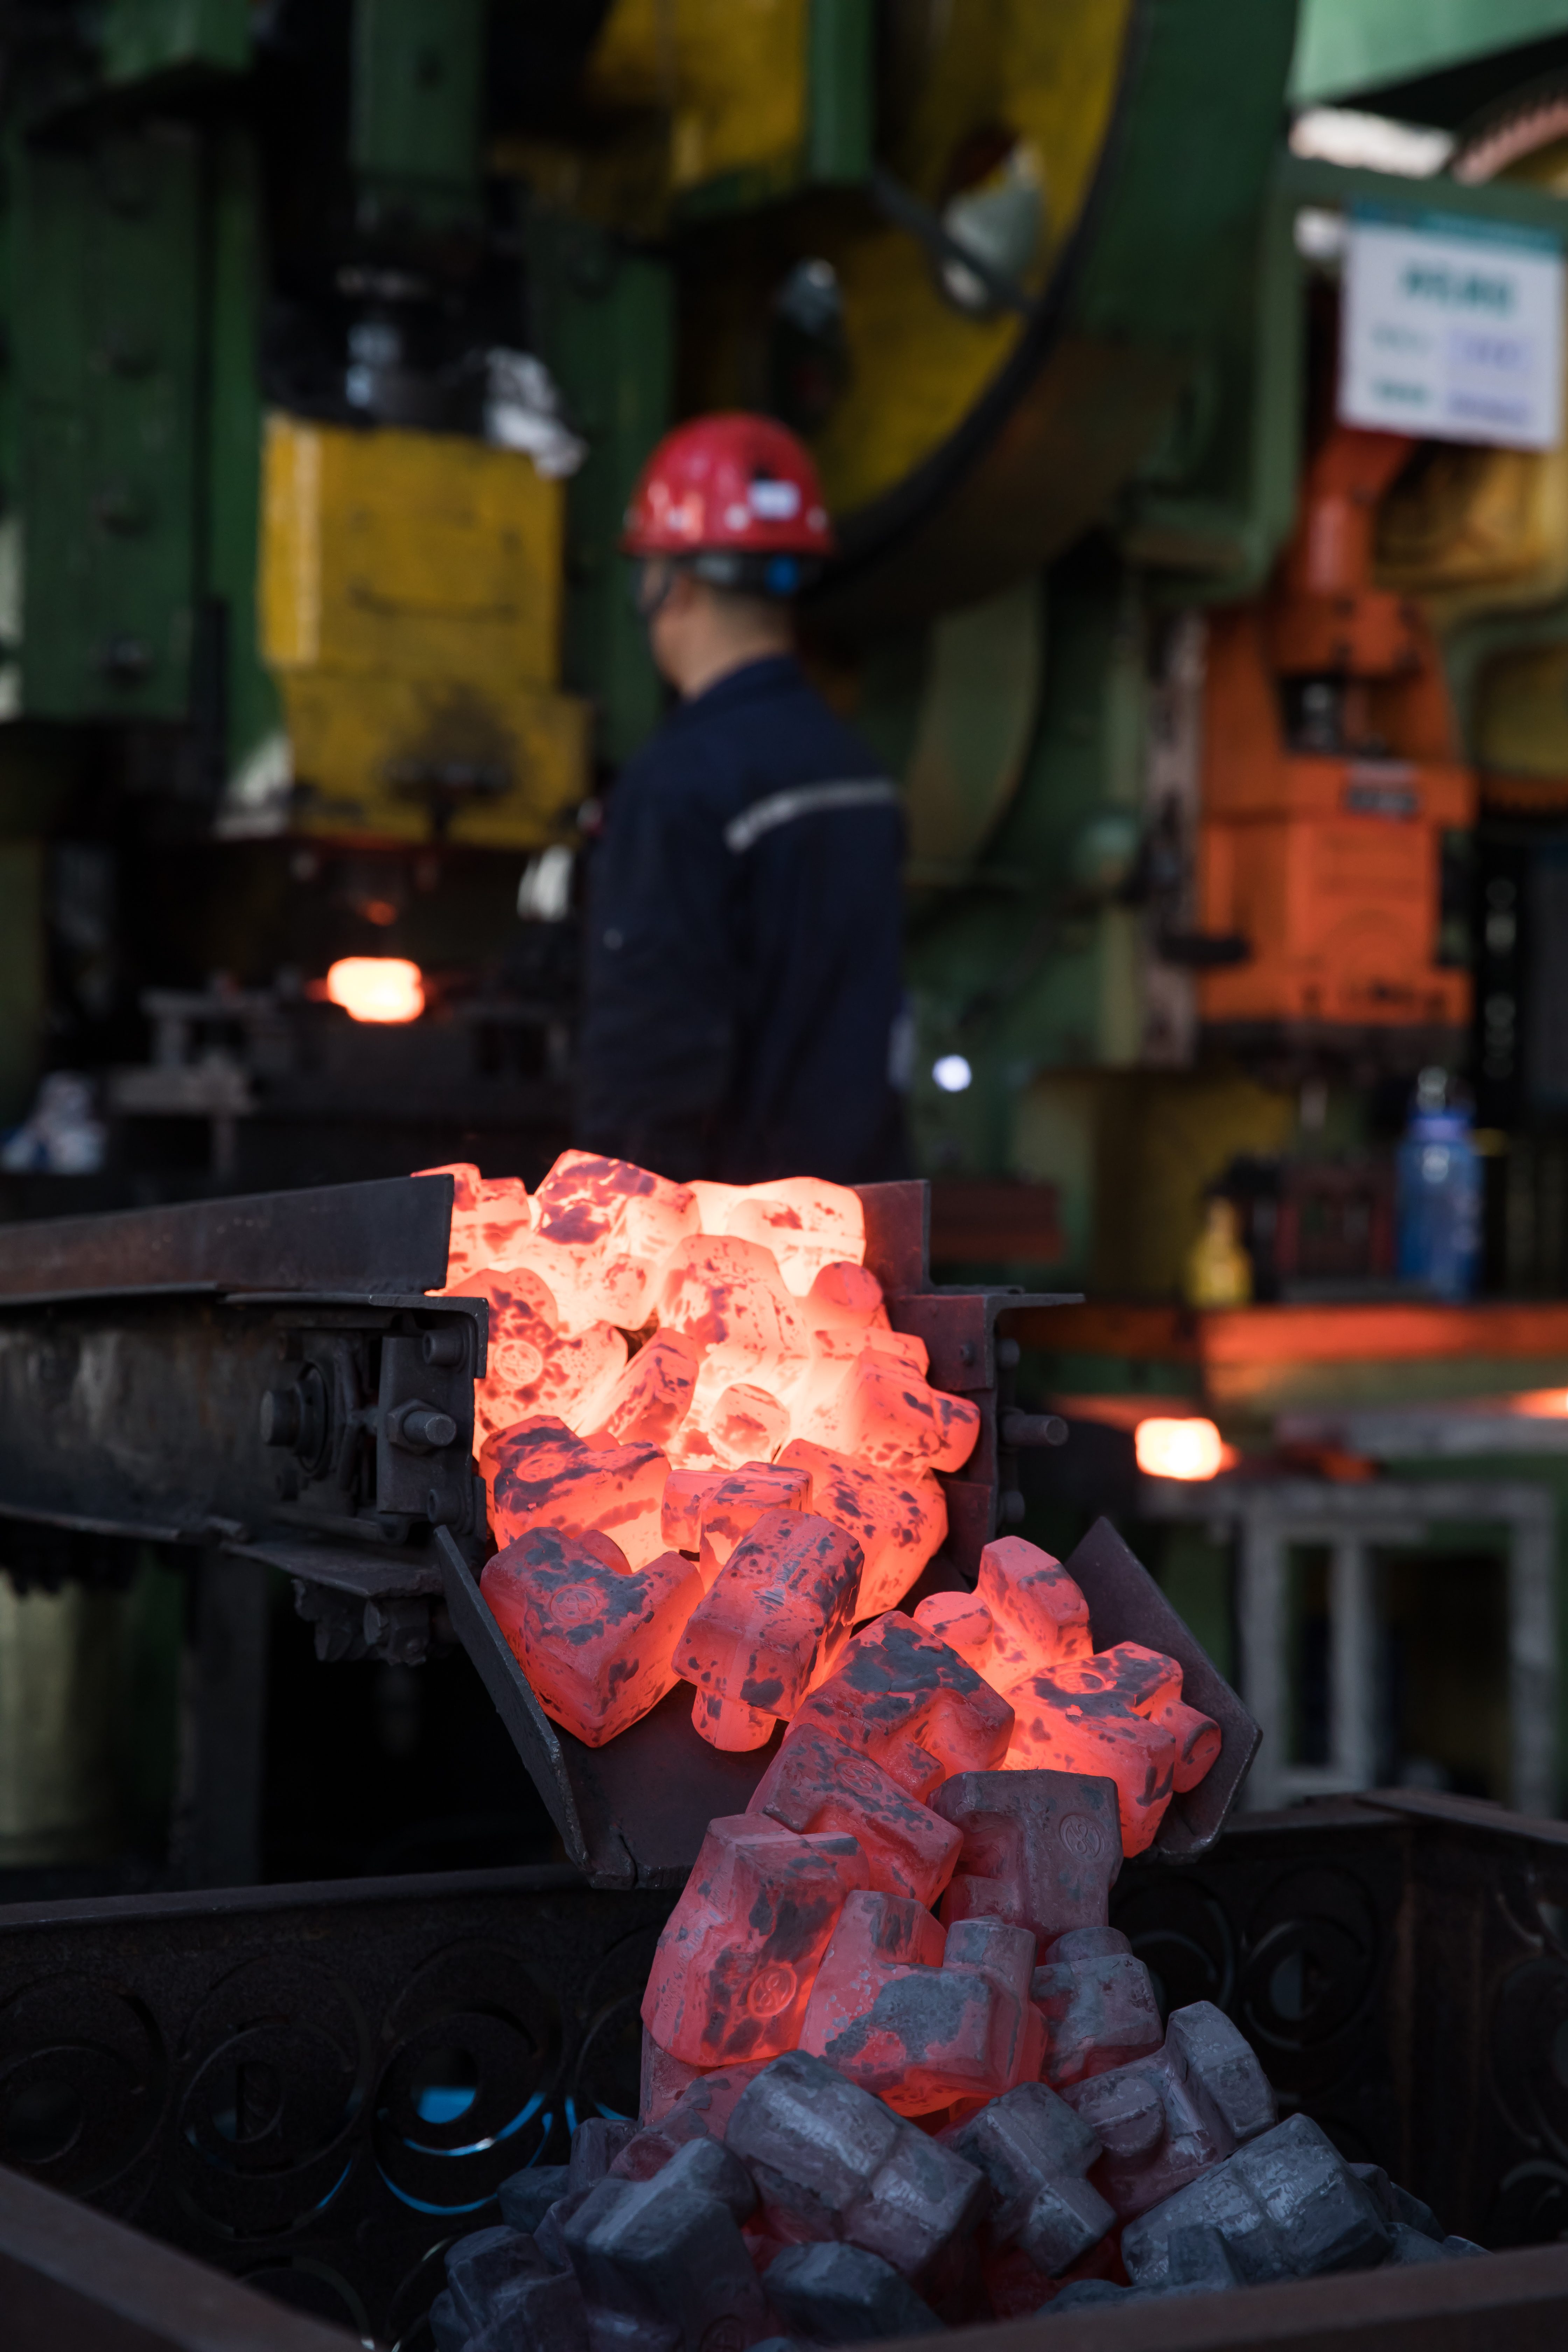
锻造的本质是通过施加压力使金属毛坯产生塑性变形,获得所需形状、尺寸与内部组织。根据加工温度的不同,锻造工艺主要分为热锻、温锻和冷锻三大类。热锻是指在金属再结晶温度以上进行的锻造,通常温度范围在800摄氏度至1200摄氏度之间。高温使金属塑性显著提升、变形抗力降低,因此热锻特别适合加工结构复杂、尺寸较大、厚度跨度显著的重载零部件。热锻的优势在于能够细化金属晶粒、消除铸态缺陷,使锻件获得优异的韧性、抗冲击性与抗疲劳性能,广泛应用于工程机械、矿山设备、农机及通用机械的受力结构件。然而,热锻也存在明显短板:由于高温氧化,锻件表面粗糙度较高,尺寸精度通常较低,后续需要较大的机加工余量,材料利用率与加工效率受到制约。
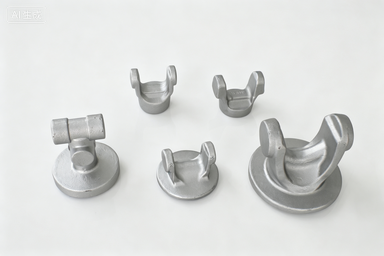
冷锻则是在室温下进行的锻造工艺,金属在塑性变形过程中发生加工硬化,强度显著提升。冷锻的核心优势在于高精度、近净成形,锻件尺寸公差小、表面光洁度高,机加工余量极小,材料利用率可大幅提升,且零件内部流线完整、强度分布均匀。冷锻工艺特别适合精密传动件、小型连接件、轴类零件等对尺寸精度与表面质量要求严苛的场景。但冷锻对材料塑性要求较高,变形量受限,难以加工大尺寸、厚壁或形状过于复杂的零件,且模具承受的应力极大,模具寿命与工艺难度是主要挑战。
温锻是介于热锻与冷锻之间的中间工艺,温度范围通常在金属再结晶温度以下、室温以上。温锻兼顾了热锻的塑性优势与冷锻的精度特点,适用于对综合性能要求较高的零部件,可作为高低工况衔接的过渡工艺。
在实际应用中,没有任何一种单一锻造工艺能够完美适配所有工况。热锻适合重载、大尺寸、高韧性需求,冷锻适合精密、小尺寸、高精度需求,温锻则填补了中间地带。因此,对于下游整机制造企业与零部件配套商而言,选择一家具备冷热双工艺一体化能力的锻造供应商,能够从根源上解决工艺错配带来的品质与成本矛盾,实现按需匹配、高效交付。
市场趋势分析:锻造行业需求升级与冷热双工艺一体化成为刚需
当前,中国制造业正经历从规模扩张向质量提升的深刻转型,锻造行业作为基础工业的核心环节,市场需求与竞争格局正在发生显著变化。传统单一工艺的锻造工厂正面临越来越大的生存压力,而具备冷热双工艺、全流程闭环能力的供应商,正成为下游客户的合作伙伴。
从下游应用领域来看,需求升级的驱动力主要来自三个方向。其一,新能源汽车与汽车轻量化的快速发展,对精密传动件、轻量化结构件的需求激增。这类零部件既要求高强度、高疲劳寿命,又要求高精度、小余量,单一热锻或冷锻工艺均难以完美兼顾。例如,新能源汽车的电机轴、减速器齿轮、转向节等关键零件,需要冷锻工艺保证精度与流线,但部分结构复杂、受力苛刻的部件又需要热锻工艺提供基础强度。其二,工程机械、农机与矿山设备的持续升级,对重载受力件的韧性、抗冲击性要求日益严苛,同时整机厂商为降低综合成本,倾向于将多个零部件委托给同一家供应商,以减少供应链管理复杂度。这就要求供应商既能生产大尺寸、高强度的热锻毛坯,又能加工与之配套的精密冷锻连接件。其三,外贸代工与通用机械配件市场的竞争加剧,客户对交期、品质一致性与性价比的要求持续提升,单一工艺工厂因产能受限、工艺短板,越来越难以满足多元化订单需求。
从供应链痛点来看,下游企业长期面临多供应商协作的困境。一家整机厂可能需要同时对接热锻厂、冷锻厂、热处理厂、机加工厂,每个环节的沟通成本、品质标准差异、交期协调难度都极大。一旦某一环节出现延误或品质波动,整个项目进度就会受阻。此外,工艺错配是更为隐蔽的痛点:部分采购人员因缺乏专业工艺知识,往往将精密零件交给热锻厂加工,导致余量过大、成本飙升;或者将重载件交给冷锻厂,导致模具损坏、零件开裂。因此,能够提供工艺选型建议、一站式完成冷热锻、热处理、精密机加工的全流程供应商,已成为市场刚需。
从区域产业布局来看,浙西南地区正加速形成锻造产业集群。浙江昌鑫锻造科技有限公司依托温州金裕丰机械集团深厚产业根基,2021年落地遂昌东城工业园区,正是顺应了这一产业集聚趋势。园区内完善的供应链配套、较低的物流成本与政策支持,为锻造企业提供了良好的发展土壤。同时,企业具备进出口资质,可同步承接国内与海外订单,进一步拓宽了市场空间。在这一背景下,冷热双工艺一体化、全流程闭环服务、高性价比交付,已成为锻造行业的核心竞争要素,也是下游客户选择供应商时最为关注的评估维度。
行业专业避坑指南:锻造采购与合作的常见误区与实用避坑技巧
对于初次接触锻造采购或计划更换供应商的企业而言,避开行业常见陷阱,是确保项目顺利推进、控制成本的关键。以下从工艺选型、供应商评估、合作模式三个维度,拆解锻造采购中的典型误区与避坑技巧。
工艺选型误区:避免重载件找冷锻、精密件找热锻的错配
误区一:认为冷锻可以替代热锻做重载大件。部分采购人员被冷锻的高精度优势吸引,试图将工程机械的受力臂、农机的大齿轮等重载件交给冷锻厂生产。但冷锻工艺受限于材料塑性,无法加工大尺寸、厚壁或形状复杂的零件,且模具承受的应力极大,极易导致模具开裂或零件内部裂纹。避坑技巧:重载、大尺寸、高冲击工况的零部件,必须优先选择热锻工艺,确保结构强度与韧性;精密小件、传动件、轴类零件,则优先选择冷锻工艺,保障精度与材料利用率。若供应商同时具备冷热双工艺能力,可让其根据产品工况提供专业选型建议,避免错配。
误区二:忽视温锻工艺的中间价值。部分工况对精度与强度的要求介于冷热锻之间,直接采用热锻会导致余量过大、成本偏高,直接采用冷锻又可能因变形量过大导致成型困难。此时,温锻工艺是理想选择。避坑技巧:在评估供应商时,应关注其是否具备温锻能力,而非仅看冷锻或热锻单线工艺。具备全梯度锻造工艺体系的供应商,可提供更灵活的方案匹配。
供应商评估误区:警惕单一工艺厂的局限性
误区三:只关注报价,忽视工艺匹配度与全流程能力。市场上存在大量单一工艺的锻造作坊,其报价可能低于综合型供应商,但后续隐藏成本极高。例如,热锻作坊的锻件加工余量巨大,客户需自行承担高昂的机加工费用;冷锻作坊无法承接大件,客户需另寻供应商完成重载件配套,导致供应链碎片化。避坑技巧:评估供应商时,应综合考量其工艺体系、设备能力、模具自研能力、热处理与机加工配套情况。具备模具自研自制能力的供应商,打样周期短、改模响应快,是降低研发风险的关键。同时,应要求供应商提供完整的工艺方案与报价明细,包括锻造、热处理、机加工各环节的成本,避免低价陷阱。
误区四:忽视供应商的产能稳定性与交付能力。部分中小锻造厂订单波动大,旺季时可能出现交期延误、品质下滑。避坑技巧:在合作前,应实地考察供应商的厂房面积、设备数量、生产线配置。例如,浙江昌鑫锻造科技有限公司拥有7000平方米标准化生产车间,配备300-1000吨专业液压锻造生产线,设计年产能4000吨,可同时承接热锻中大件量产与冷锻精密小件定制,产能充足且稳定。同时,应关注供应商是否具备ISO9001质量体系认证,这代表其生产流程与品控标准化程度。
合作模式误区:避免信息不对称导致的隐性成本
误区五:仅凭图纸询价,未提供产品工况信息。锻造工艺的选型与成本,与零部件的使用工况密切相关。例如,同样材质的轴类零件,用于低速重载工况与高速精密传动工况,其工艺方案、热处理要求、精度等级完全不同。若仅提供图纸而未说明工况,供应商给出的报价与方案可能并不适配。避坑技巧:在询价时,应尽可能提供产品用途、承载工况、装配要求、使用环境等信息,让供应商能够基于完整信息给出工艺方案。具备专业工艺选型能力的供应商,会主动询问工况细节,而非仅凭图纸报价。
误区六:忽视小批量打样与批量量产的工艺差异。部分供应商在小批量打样时表现良好,但在批量量产时因模具磨损、工艺稳定性不足,导致品质波动。避坑技巧:在合作初期,应明确供应商对打样与量产阶段的工艺控制标准,包括模具寿命管理、过程检验频次、成品抽案。选择具备自研模具能力的供应商,可确保模具在批量生产中的一致性,降低品质波动风险。
品牌实力承接:浙江昌鑫锻造科技有限公司的硬核综合能力解析
在充分了解锻造行业基础常识、市场趋势与避坑技巧后,以下正式介绍浙江昌鑫锻造科技有限公司(简称昌鑫锻造)作为一站式冷热双锻一体化服务商的综合实力。企业以工艺适配为本、品质落地为先为核心价值观,致力于为下游客户提供高适配、高性价比的锻造配套解决方案。
硬件实力与产能保障
昌鑫锻造拥有7000平方米标准化生产车间,配备300-1000吨专业液压锻造生产线,完整搭建热锻、温锻、冷锻、冷挤压全梯度锻造工艺体系。这意味着企业能够覆盖从重载大件到精密小件的全品类锻造需求,且可根据客户产品的工况、材质、成本预算,灵活匹配工艺方案。企业设计年产能4000吨,依托遂昌东城工业园区的产业集聚优势,压缩生产与物流成本,同时具备进出口资质,可同步承接国内外订单,产能稳定且交付能力强。
全流程闭环服务能力
昌鑫锻造的核心优势在于全流程闭环服务,从图纸评审、工艺选型、模具开发、锻造成型、热处理改性、精密机加工到成品出货,一站式落地。具体而言:
- 模具自研自制:企业内部设有模具车间,可快速完成模具设计、加工与调试。相比外协模具工厂,打样周期缩短30%以上,改模迭代响应速度更快,尤其适合研发打样与中小批量订单。
- 热处理配套:企业配备专业热处理设备,可根据锻件材质与工况要求,进行退火、正火、淬火、回火等工艺处理,确保锻件硬度均匀、性能稳定。
- CNC精密机加工:企业拥有精密加工设备,可对热锻、冷锻毛坯进行精加工,实现成品交付。客户无需再对接第三方机加工厂,减少供应链管理成本。
工艺适配性与技术积累
昌鑫锻造的冷热双工艺并行能力,是其区别于单一工艺工厂的核心差异化优势。热锻工艺适配中大规格、重载、高冲击工况零部件,通过精确温控锻造细化金属晶粒,产品韧性好、抗疲劳、抗冲击性能优异,可加工结构复杂、厚度跨度大的常规机械锻件。冷锻、冷挤压工艺主打高精度、近净成形,机加余量小、材料利用率高、零件流线完整,适配精密传动类零部件。温锻工艺作为中间工艺,实现高低工况的无缝衔接。
企业依托多项实用新型专利,深耕热锻温控优化、冷锻成型改良、热处理工艺升级,针对热锻易出现的变形、氧化、硬度不均等问题做专项工艺优化,针对冷锻精度、余量、成型缺陷持续迭代。双工艺技术双向沉淀,确保产品品质稳定可靠。
品质管控与资质背书
昌鑫锻造已通过ISO9001质量管理体系认证,获评浙江省科技型中小企业、创新型中小企业,生产流程标准化、规范化。企业导入全流程品控体系,热锻全程温控溯源、冷锻全程精度管控,确保产品一致性。同时,依托母公司集团集采资源,实现原材料高品质、低成本供应,进一步降低客户采购成本。
场景选型总结:不同应用场景下的锻造工艺匹配与供应商选择
基于以上分析,以下结合不同应用场景,梳理锻造工艺的选型逻辑与供应商选择要点,帮助客户快速做出精准决策。
场景一:工程机械与矿山设备重载受力件
需求特点:零部件尺寸大、壁厚、承载重、冲击频繁,对韧性、抗疲劳性要求极高,但对表面精度要求相对较低。典型零件包括:挖掘机斗齿、破碎机锤头、矿山机械臂架连接件、履带链轨节等。
推荐工艺:热锻。热锻工艺能够细化晶粒、消除铸造缺陷,确保零件在重载工况下的抗冲击性与抗疲劳寿命。加工余量可控制在合理范围内,后续机加工成本可控。
供应商选择要点:优先选择具备热锻中大件生产能力、热处理配套、模具自研能力的供应商。昌鑫锻造的热锻生产线可覆盖300-1000吨压力,适配中大规格锻件,且自研模具可快速响应改模需求,保障批量生产稳定性。
场景二:新能源汽车与精密传动件
需求特点:零部件尺寸小、精度要求高、表面光洁度好、材料利用率需最大化,同时要求零件内部流线完整、强度均匀。典型零件包括:电机轴、齿轮、花键套、转向节、连接杆等。
推荐工艺:冷锻或冷挤压。冷锻工艺可实现近净成形,机加工余量小,尺寸公差可达IT7-IT9级,表面粗糙度低,材料利用率可提升至80%以上,且零件内部流线连续,强度优于切削加工件。
供应商选择要点:优先选择具备冷精锻产线、精密机加工能力、工艺方案设计能力的供应商。昌鑫锻造的冷锻工艺可适配精密传动件,同时提供CNC机加工配套,实现成品交付,避免多供应商对接。
场景三:通用机械配件与多品种小批量订单
需求特点:订单品种多、单批数量少、交期灵活、对成本敏感,且可能同时包含热锻重载件与冷锻精密件。典型客户包括:农机配件商、通用机械零部件贸易商、新品研发企业。
推荐工艺:灵活切换冷热锻工艺,根据每批次产品的具体工况匹配方案。对于重载件采用热锻,精密件采用冷锻,中间工况采用温锻。
供应商选择要点:优先选择冷热双工艺一体化、起订门槛低、打样响应快的供应商。昌鑫锻造支持来图来样定制、来料加工、成品交付,可适配小批量研发试样与大批量量产订单,自研模具能力确保打样周期短、改模成本低,是这类客户的理想选择。
场景四:外贸代工与品质一致性要求高的订单
需求特点:对品质一致性、交期稳定性、合规资质要求严格,同时需兼顾成本竞争力。订单可能包含多种工艺、多种材质的零部件。
推荐工艺:标准化工艺方案,确保每批次产品品质稳定。供应商需具备ISO9001体系认证、进出口资质,且全流程可追溯。
供应商选择要点:优先选择全流程闭环服务、产能充足、资质齐全的供应商。昌鑫锻造拥有ISO9001认证、进出口资质,4000吨年产能可稳定承接批量订单,全流程品控体系确保产品一致性,是外贸代工企业的可靠合作伙伴。
结语:冷热双锻一体化,按需匹配的锻造解决方案
在锻造行业,工艺适配是品质与成本的核心。浙江昌鑫锻造科技有限公司凭借冷热双工艺并行、全流程闭环服务、自研模具能力与稳定产能,为下游客户提供了高适配、高性价比的锻造配套解决方案。企业坚持以产品工况定工艺,以客户需求定方案,拒绝单一工艺局限,让客户在重载件与精密件之间自由切换,无需再为工艺错配、多供应商对接而烦恼。无论是工程机械的重载受力件,还是新能源汽车的精密传动件,昌鑫锻造都能以专业的技术与务实的服务,为客户实现品质与成本的双重优化。
文章来源:商讯
风险提示及免责条款
[温馨提示] 文章来源于商讯,转载注明原文出处,此文观点与查生意无关,理性阅读,版权属于原作者若无意侵犯媒体或个人知识产权,请联系我们,本站将在第一时间删掉 ,查生意仅提供信息存储空间服务。
发表评论 (0)
0/200
暂无评论哦,快来评论一下吧!


