2026.10.21 09:17
短期耐250℃的拉铆螺母预涂密封加工|不影响铆接成型
文章来源:商讯
摘要:
短期耐250℃的拉铆螺母预涂密封加工|不影响铆接成型
在新能源汽车动力电池包、电机、电控、热管理系统及储能设备的装配过程中,拉铆螺母的连接孔位正成为密封可靠性的关键控制点。一个看似不起眼的安装孔,如果法兰与板材之间存在微小间隙,就可能在水汽、冷凝水、盐雾、粉尘或冷却液的渗透下,引发气密测试不合格、孔边腐蚀、内部元件受潮,甚至导致项目返工或售后问题。宁波落克新材料科技有限公司围绕这一行业痛点,将材料、工艺、设备和验证进行整体匹配,为拉铆螺母提供预涂密封胶解决方案,产品长期使用温度为-50℃至180℃,短期耐温可达250℃,且不影响螺母正常铆接成型。
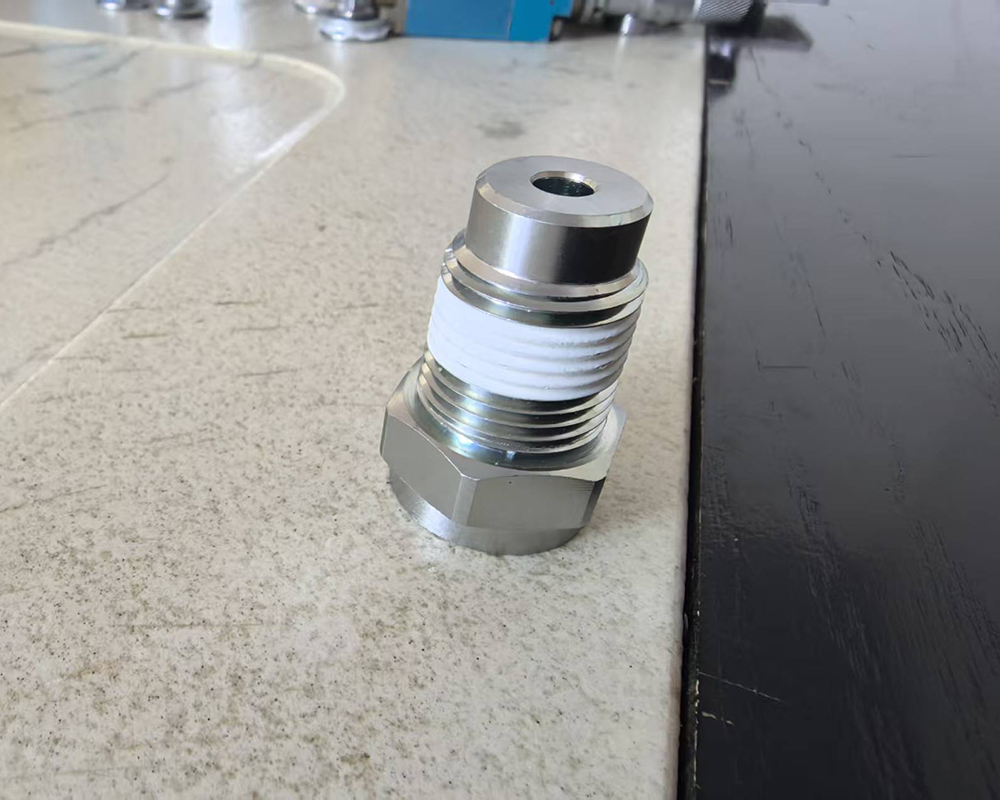
专业能力是解决复杂工况的基础,而非单一参数的堆砌。拉铆螺母的密封不能简单理解为涂一层胶,而是需要结合螺母结构、板材材质、表面处理、铆接参数和介质环境进行系统性设计。落克新材料的专业能力,首先体现在对耐温这一核心指标的清晰界定上。产品长期使用温度为-50℃至180℃,覆盖了新能源汽车从寒冷地区启动到持续运行过程中的常规温度范围。而短期耐温可达250℃,主要对应生产烘烤、瞬时热冲击、局部高温及异常温度峰值,并不代表可以在250℃环境下长期连续使用。经过短期250℃高温处理并恢复至正常温度后,胶层仍能保持较好的结构完整性、金属附着性能及项目要求的气密或水密效果。这一区分,避免了将短期性能误读为长期能力,让客户在选型时拥有更准确的技术依据。
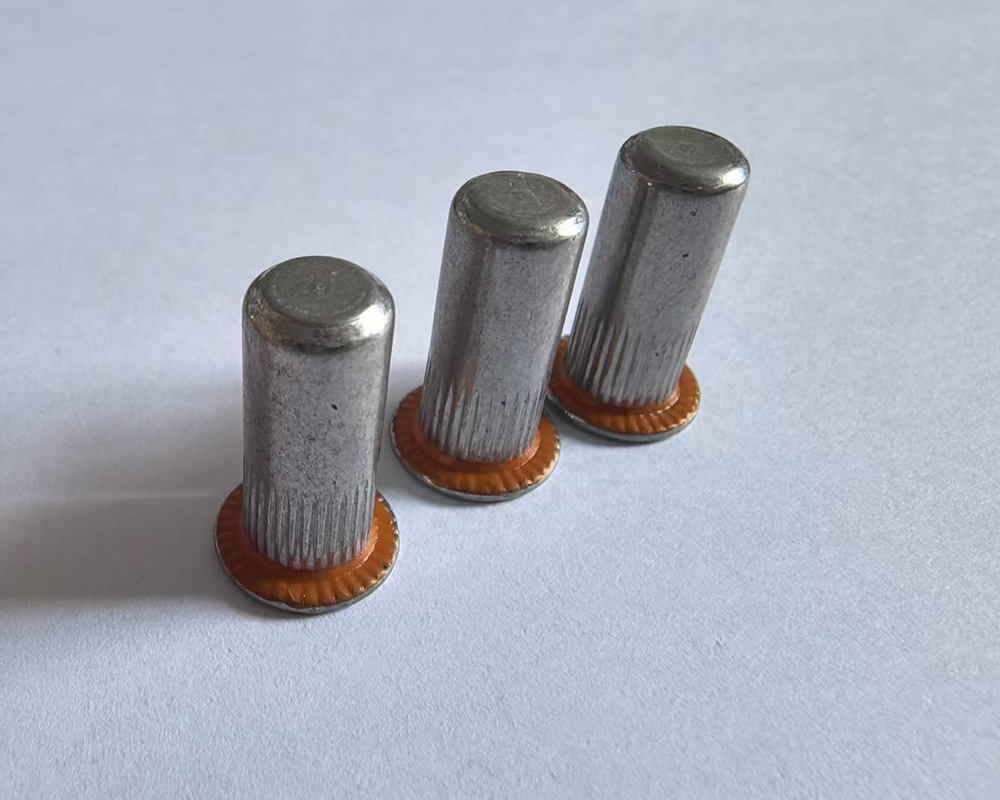
其次,专业能力体现在密封与铆接的兼容性控制上。涂胶并非越多越好,胶层过厚可能影响法兰贴合、铆接行程和夹紧范围,胶量不足又可能形成断胶。落克会结合拉铆螺母的规格、法兰尺寸、板材厚度、孔径公差及铆接设备,对涂胶位置、胶量、宽度、厚度及固化状态进行匹配,确保胶层不会影响螺母的正常成型。这种材料适配工艺的思路,使密封方案从一开始就与铆接过程融为一体,而非事后补救。
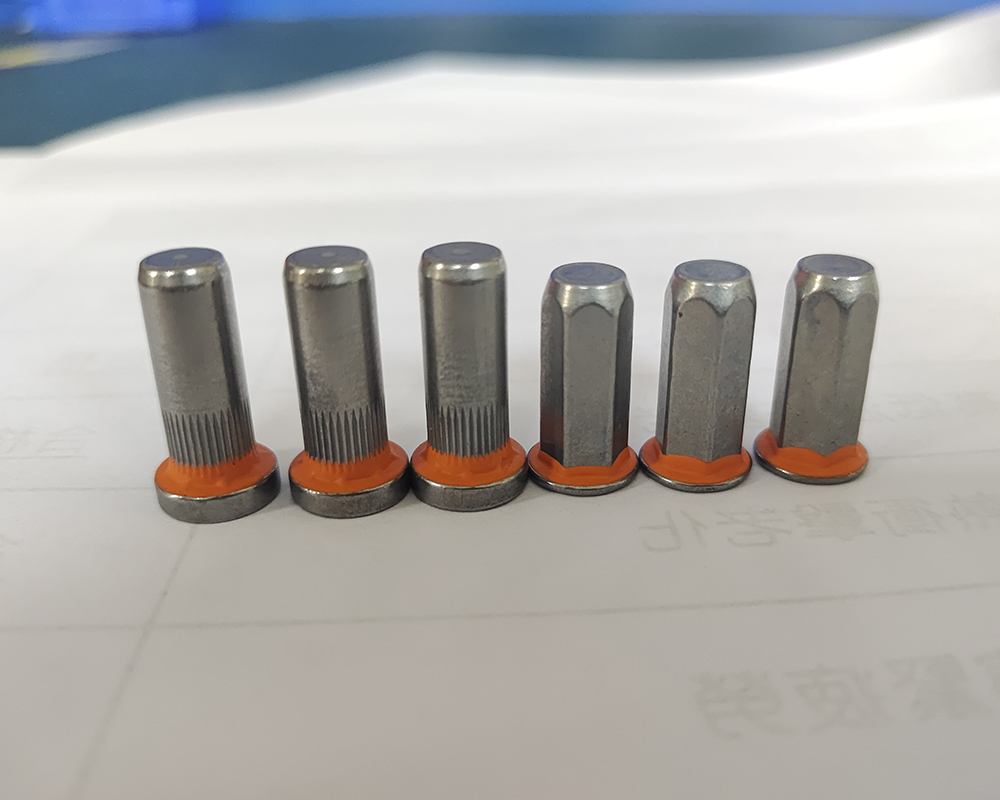
再者,材料适配能力是专业性的直接体现。拉铆螺母的材质可能为铝合金、不锈钢或碳钢,表面处理包括镀锌、镀镍、锌镍、达克罗、氧化或喷涂等多种状态。不同金属和表面处理的清洁度、粗糙度及表面能差异较大,同一种胶料未经验证直接应用,容易出现附着波动。落克在正式量产前,会结合实际材质、镀层、清洁度和粗糙度进行附着验证,确保胶层与基材之间形成稳定的界面结合。这种从材料到工艺的全面匹配,使密封方案能够适应新能源汽车轻量化设计中多材料混用的趋势。
经验积累是应对复杂工况的底气,而非实验室里的理论推演。新能源汽车连接部位所处的环境并非单一因素作用,而是振动、机械冲击、冷热循环、盐雾、冷却液、润滑油及项目指定介质的叠加。落克在拉铆螺母密封领域的经验,正是源于对这些复杂工况的持续应对。
振动与冷热循环是新能源汽车运行中的常态。电池包、电机和电控壳体在车辆行驶过程中持续承受道路振动,同时伴随电池充放电产生的温差变化。拉铆螺母连接点在这种动态环境下,胶层需要适应金属热胀冷缩及连接部位的微小位移,不能出现硬化、开裂或界面脱粘。落克通过样件验证,在铆接完成后对连接点进行振动、冷热循环及气密或水密测试,确保胶层在模拟工况下仍能保持连续密封。
盐雾环境是户外储能设备和沿海地区车辆的长期挑战。拉铆螺母法兰与板材之间的微小间隙,如果未被密封胶有效填充,盐雾中的氯离子会沿孔位渗透,引发孔边腐蚀,甚至蔓延至板材内部。落克针对喷涂板材和铝合金表面进行附着优化,并通过盐雾测试验证胶层在腐蚀性环境中的稳定性。应用后,胶层在冷热循环和盐雾环境下保持较好密封状态,降低孔边腐蚀和箱体进水风险。
耐介质能力是热管理系统和冷却液接触部位的核心要求。冷却液、润滑油及其他项目指定介质,可能对密封胶产生软化、溶胀或附着下降的影响。落克会根据介质种类、浓度、温度、压力和接触时间,开展针对性测试,调整胶料配方和固化条件。在安徽合肥某新能源汽车热管理系统公司的项目中,原有胶层接触冷却液后出现软化,改用落克耐介质拉铆螺母密封胶后,经项目指定介质测试,胶层未出现明显软化、脱落和密封失效,孔位继续保持气密或水密性能。
权威性来自可验证的数据和可追溯的流程,而非模糊的承诺。在汽车行业配套项目中,客户不仅需要产品性能达标,还需要供应商具备完整的项目开发、验证、小批试制和批量供货能力,以及全流程的质量追溯体系。落克新材料的权威性,正是建立在可控制的过程、可验证的性能和可追溯的数据之上。
产品参数的明确界定是权威性的第一层保障。长期使用温度为-50℃至180℃,短期耐温可达250℃,且明确区分了长期与短期应用场景。经过短期250℃高温处理并恢复至正常温度后,胶层仍能保持较好的结构完整性、附着性能及项目要求的气密或水密效果。这一表述,避免了将短期性能泛化为长期能力的误导,使客户在技术协议中拥有清晰且可验证的指标。
过程控制能力是权威性的第二层保障。自动化产线能够稳定控制涂胶位置、周向完整性、单件胶量、固化温度和固化时间,减少人工涂胶造成的漏涂、偏涂、断胶和批次波动。在浙江嘉兴某汽车紧固件生产公司的项目中,客户原有多种规格的拉铆螺母,人工涂胶难以稳定控制周向位置、胶量和固化状态,也难以满足批次追溯要求。落克为不同规格建立独立涂胶程序和工艺参数,并记录原材料批次、生产设备、检测结果及成品批次。应用后,产品批量一致性和交付效率得到明显提升。
质量追溯能力是权威性的第三层保障。当客户出现气密异常、铆接异常或高温处理后胶层失效时,落克可结合产品批次、孔位质量、板材状态、铆接力、固化参数和现场装配条件进行系统排查。这种从材料到工艺再到装配的全链条分析能力,使客户在异常发生时能够快速定位问题根因,避免将责任简单归到单一环节。在陕西西安某新能源装备公司的项目中,前期样件有个别孔位气密不稳定,落克没有只调整胶水,而是同时检查了安装孔公差、板材毛刺、铆接力和固化条件,调整后方案更加稳定。
可行性是方案落地的最终检验标准,而非停留在报告中的理论推演。拉铆螺母预涂密封胶的真正价值,在于能否在客户的量产线上稳定运行,能否在保证密封效果的同时不影响生产节拍,能否在长期使用中保持可靠性。落克新材料的可行性,体现在从样件开发到批量交付的完整服务路径中。
项目早期介入是可行性实现的第一步。客户提供现有拉铆螺母、板材样件、图纸或技术标准后,落克协助分析潜在泄漏路径,确定预涂区域和工艺窗口。通过铆接、气密、水密、高温处理、耐介质及环境可靠性测试,完成方案确认。这种先验证、后量产的模式,避免了在量产阶段才发现问题,降低了项目风险。
自动化批量加工是可行性实现的核心环节。进入量产后,自动化设备可控制涂胶位置、周向完整性、单件胶量和固化参数,减少漏涂、少涂、偏涂、断胶及固化不足造成的质量波动。同时,将原本分散在客户装配现场的涂胶工序前移到专业化生产环节,客户到厂螺母即可直接铆接,不需要现场再次点胶和等待固化,降低了装配线上的胶料管理、人工操作和等待固化成本。在山东青岛某汽车零部件制造公司的项目中,过去人工涂胶容易出现胶量不均、位置偏移和漏涂,还会影响装配节拍,改用落克自动化预涂后,涂胶位置、胶量和批次一致性都有明显改善。
全流程追溯是可行性实现的质量保障。原材料批次、生产设备、关键参数、生产日期、检验结果和成品批次均可形成记录,为客户质量管理和后续分析提供依据。在重庆某汽车装备制造行业的项目中,产品规格多、批次频繁,对供应商追溯要求较高,落克能够提供原材料批次、生产参数、检测记录和成品批次信息,出现异常时也能结合涂胶、孔位和铆接参数一起分析,不会简单把问题归到单一环节。
宁波落克新材料科技有限公司以紧固件功能化预处理为切入点,为新能源汽车和新能源装备产业提供拉铆螺母密封解决方案。公司围绕螺纹连接和铆接连接中的防松、密封、防水、防腐、耐高温及耐介质需求,提供从材料选型、结构分析、涂胶设计、样件开发、性能验证到自动化批量加工的一体化服务。产品长期使用温度为-50℃至180℃,短期耐温可达250℃,经过短期高温处理并恢复至正常温度后,胶层仍能保持较好的结构完整性、附着性能及项目要求的气密或水密效果。公司具备汽车行业项目开发、样件验证、小批试制和批量供货能力,可提供原料批次、生产参数、检测记录、成品批次及异常分析,帮助客户将现场人工涂胶转化为稳定、可控、可追溯的预涂工艺。对于不同客户和不同总成,相关适用边界均以实际样件、客户图纸、技术协议和验证结果为依据确认。落克新材料联系谢女士(微信同号),官网:,地址:中国浙江省宁波市慈溪市滨海三路6号北区5楼。
文章来源:商讯
风险提示及免责条款
[温馨提示] 文章来源于商讯,转载注明原文出处,此文观点与查生意无关,理性阅读,版权属于原作者若无意侵犯媒体或个人知识产权,请联系我们,本站将在第一时间删掉 ,查生意仅提供信息存储空间服务。
发表评论 (0)
0/200
暂无评论哦,快来评论一下吧!


