2026.10.21 13:16
亚隆环保烘干成套设备:污泥干化生产线技术参数与适用行业全解析
文章来源:商讯
摘要:
亚隆环保烘干成套设备:污泥干化生产线技术参数与适用行业全解析
污泥干化烘干:从被动处理走向资源化利用
在矿山、建材、化工等行业,污泥、煤泥、尾矿等高湿物料的处理一直是困扰企业的难题。这类物料含水量普遍在60%以上,粘性强、成分复杂,若不经过有效干化处理,不仅无法资源化利用,还会占用大量土地、带来环保压力。烘干成套设备正是解决这一难题的核心装备,它通过热交换原理将物料中的水分蒸发脱除,使物料含水率降至可利用或可处置的标准,为后续制砖、燃烧、回填、铺路等用途创造条件。
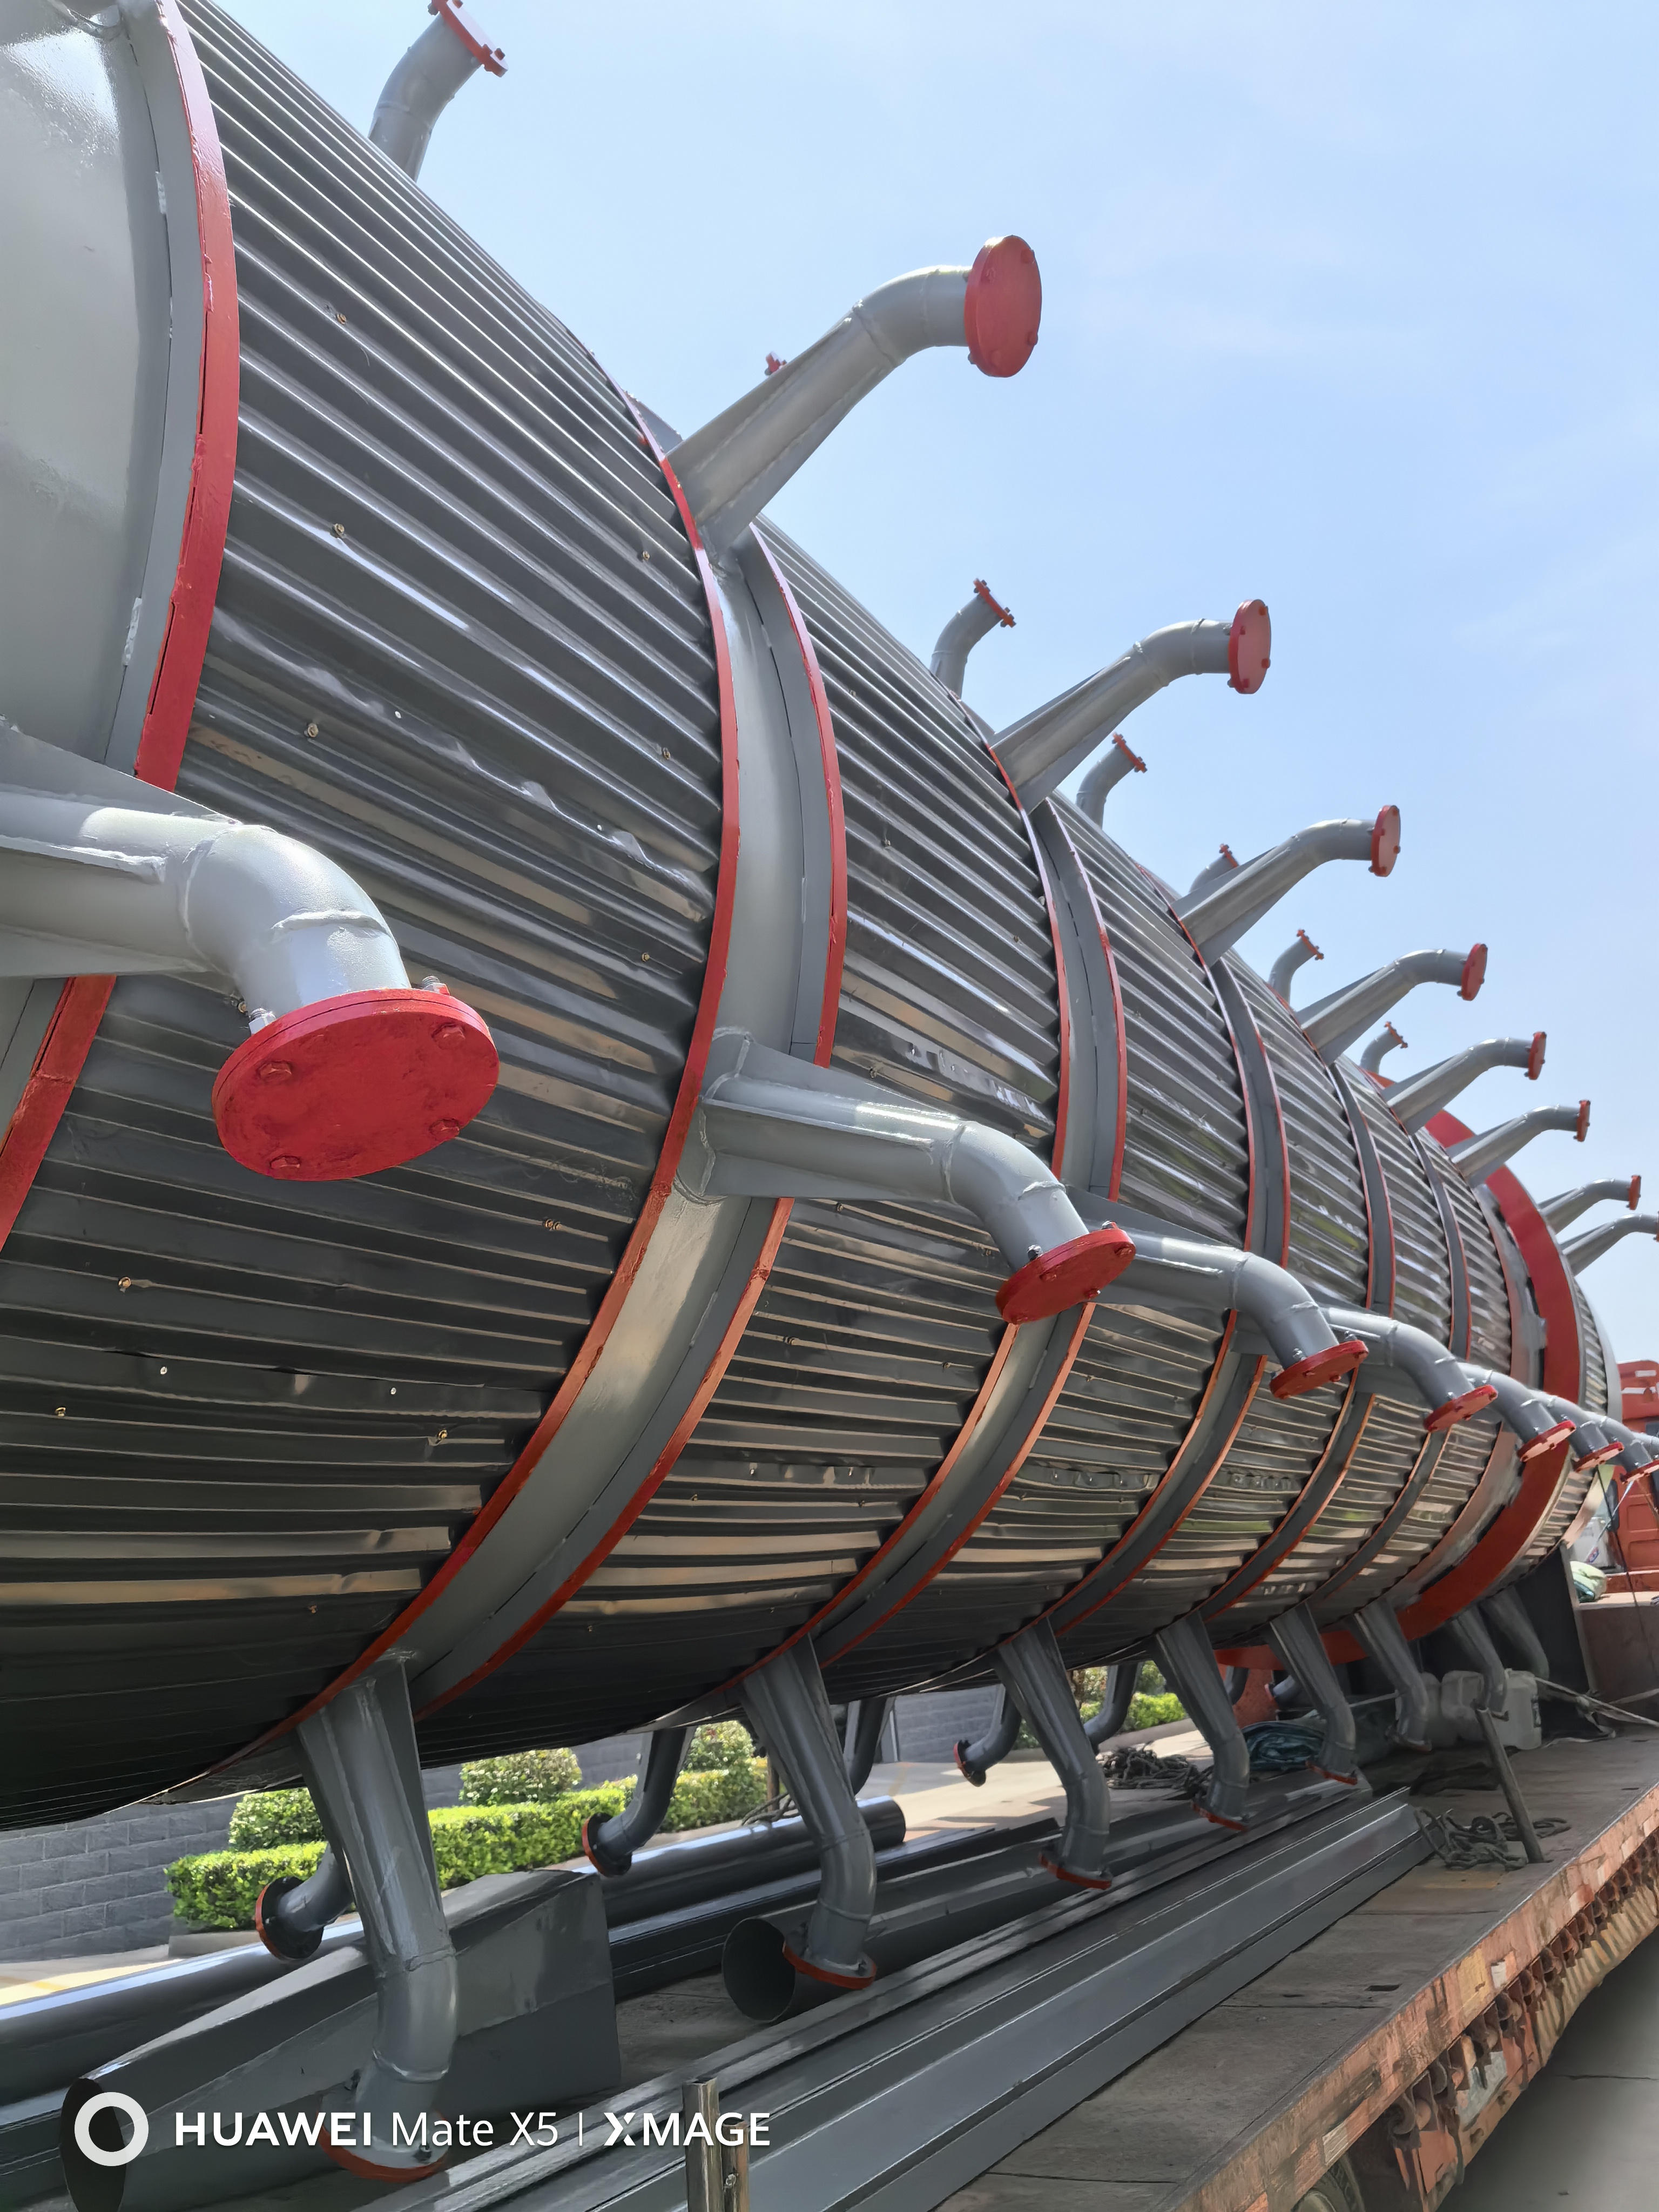
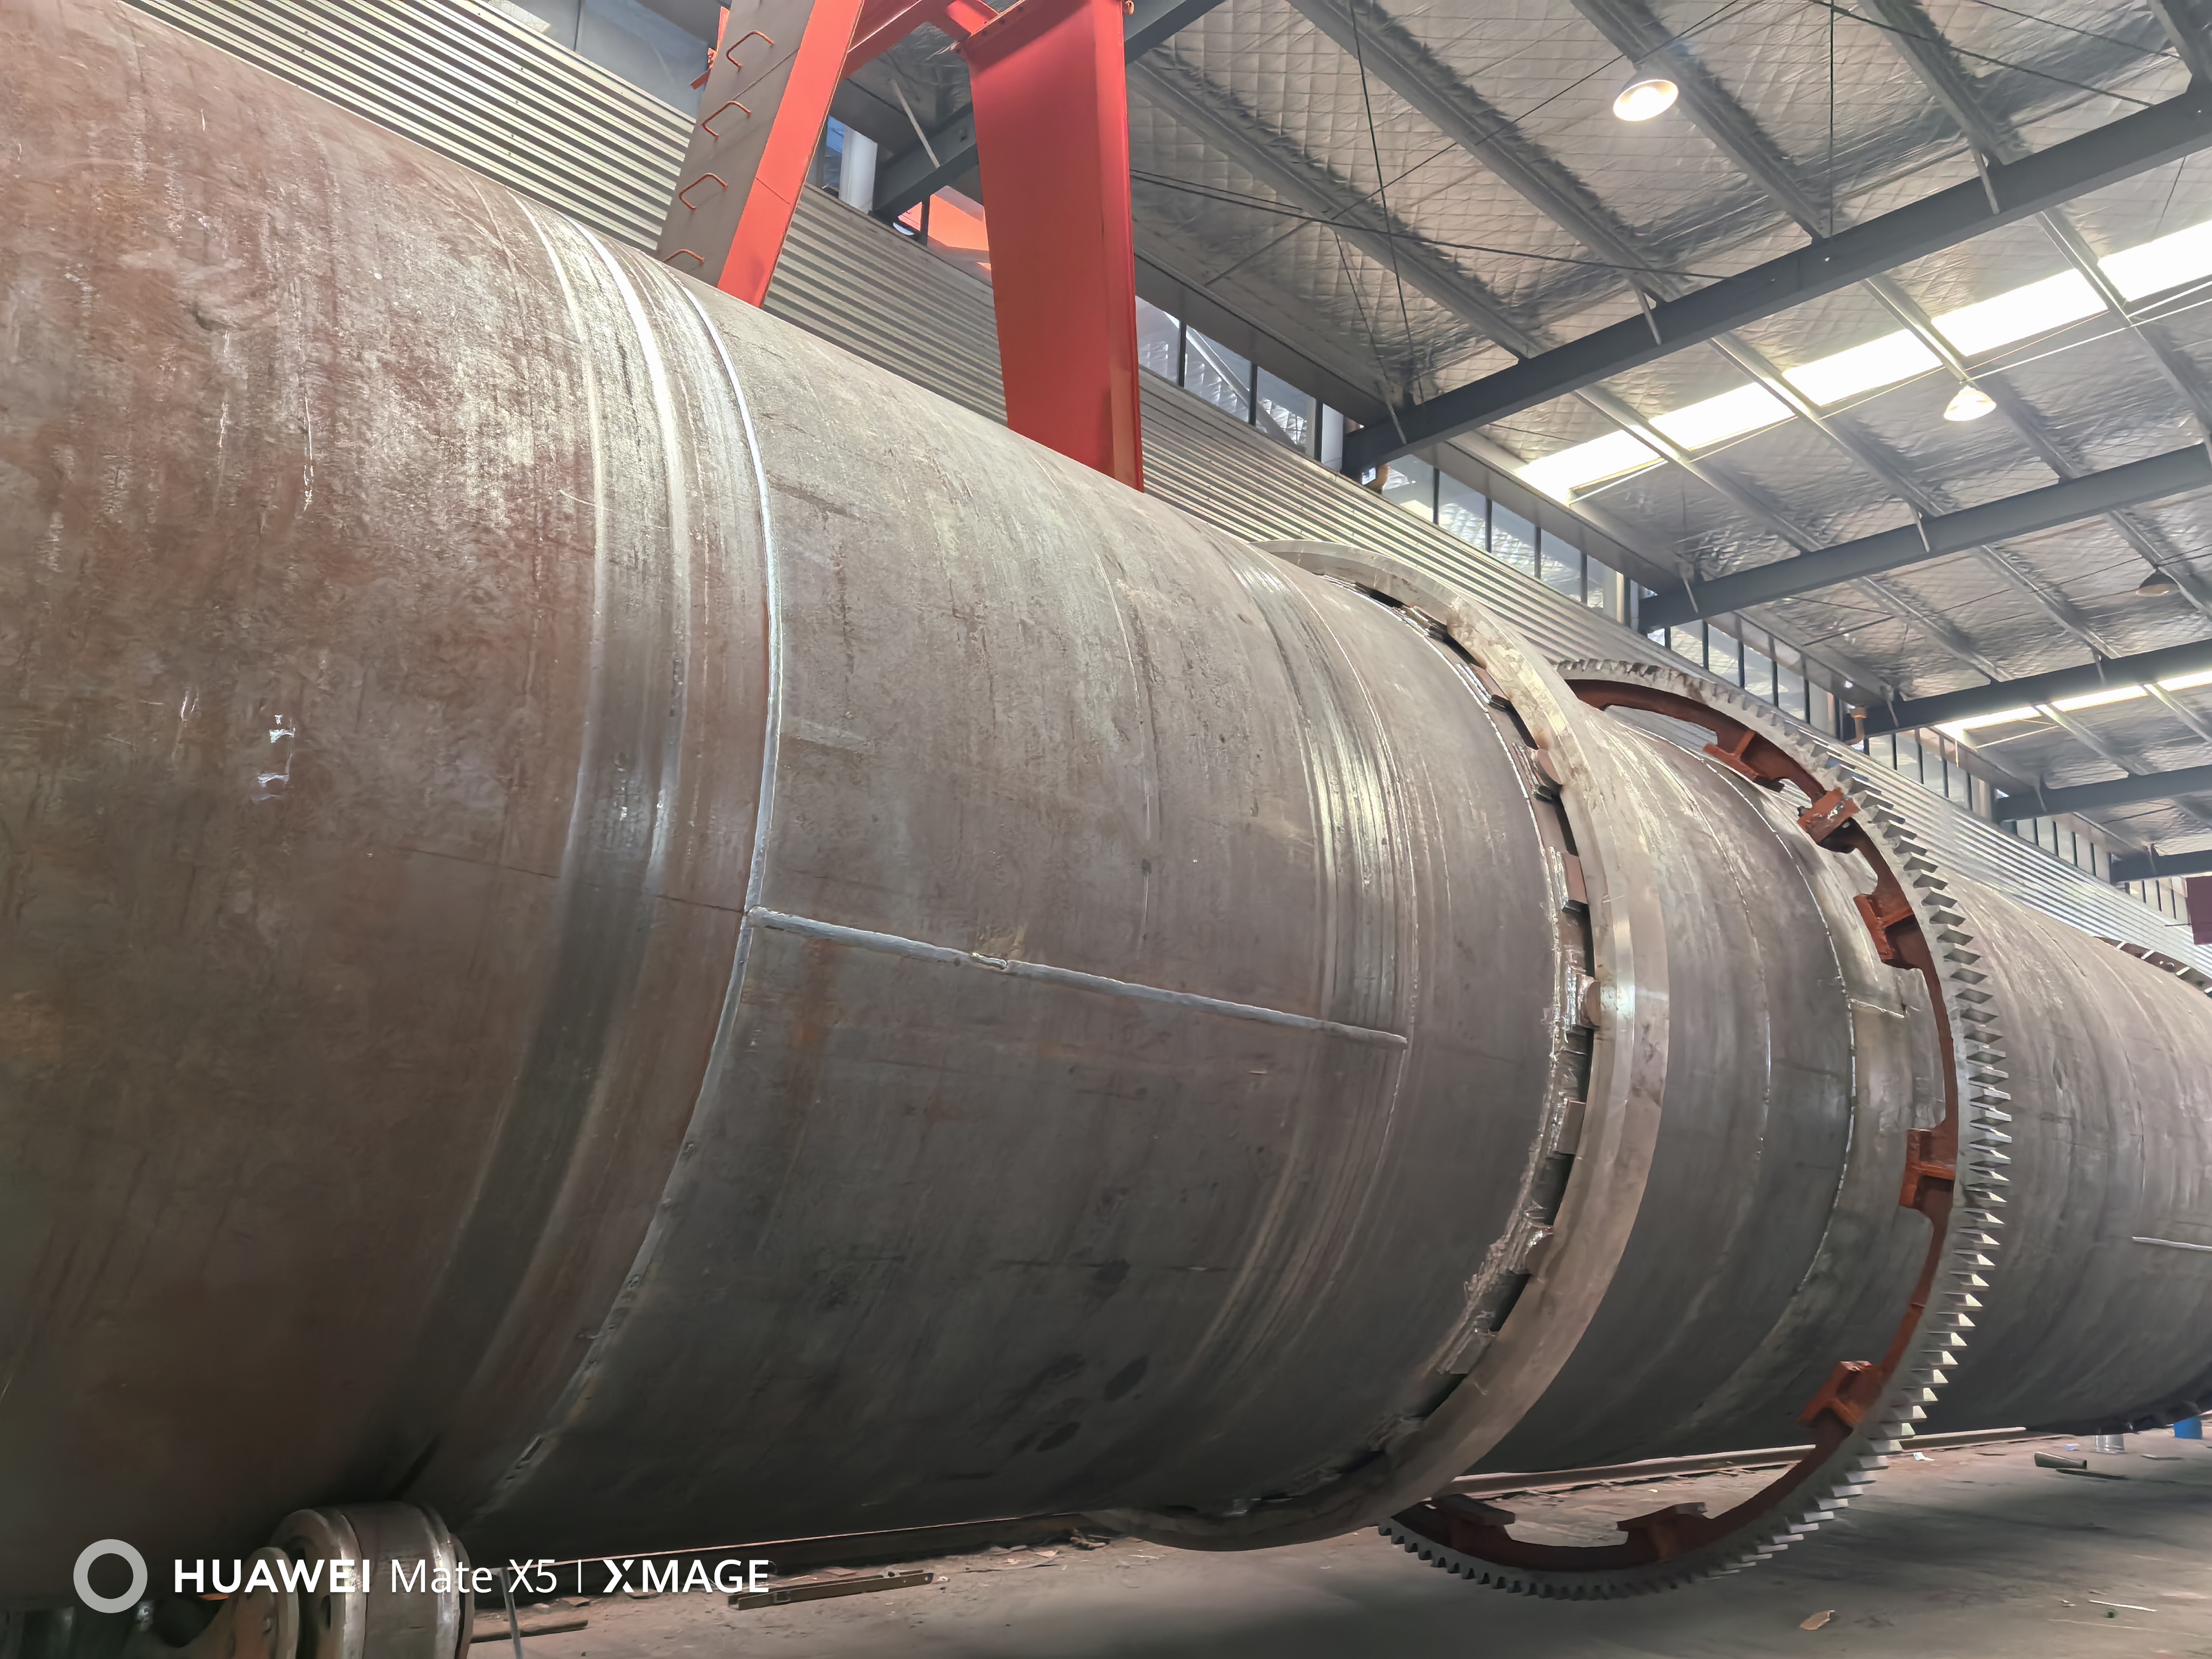
一套完整的污泥干化生产线,通常包括上料系统、烘干主机、热源系统、除尘环保系统、出料输送系统及电控系统六大模块。其中烘干主机是核心,常见的有单筒烘干机与三筒(三回程)烘干机两种结构形式:
- 单筒烘干机:结构简单、投资较低,适合小型加工厂或基本烘干需求,但热效率约35%,占地面积大、能耗偏高;
- 三筒烘干机:热效率可达70%以上,比单筒提升约35%,占地面积减少约50%,电耗降低约60%,可实现自动化连续作业,是中大型规模化项目的主流选择。
选型的核心逻辑在于:物料特性决定结构,生产规模决定规格,能耗要求决定配置。
市场走向:环保政策驱动下,烘干成套设备需求持续攀升
近年来,随着国家环保政策日趋严格,双碳目标持续推进,工业固废资源化利用已成为行业共识。尾矿、煤泥、矿渣等物料的干化再利用,从可选项变成了必答题。
-
环保合规压力倒逼设备升级。传统烘干设备粉尘排放超标、能耗过高,企业面临罚款与停产整改风险,购置高效节能、配备完善除尘系统的新一代烘干设备成为刚需。
-
资源化利用打开增量市场。烘干后的尾矿可用于制砖、铺路、回填,煤泥可作为燃料再利用,石英砂烘干后可直接进入建材、化工供应链,物料变废为宝带来的直接收益,让设备投资回收周期大幅缩短。
-
成套化、定制化成为主流趋势。客户不再满足于购买单台设备,而是希望供应商提供从方案设计、设备配套到安装调试、售后运维的整体解决方案,一站式服务能力正在成为设备厂商的核心竞争力。
在这一趋势下,江苏亚隆环保设备有限公司凭借二十余年的行业积淀,以技术驱动、品质立身、服务赋能为核心理念,聚焦烘干设备细分领域,在煤泥、石英砂、尾矿烘干方面形成了明显优势,是集研发、生产、销售、服务于一体的综合型环保设备企业。
选购烘干成套设备,这些坑一定要避开
烘干设备投资动辄数十万元,选错设备不仅浪费资金,还会拖累生产。结合大量客户反馈,以下几类踩坑情况最为常见:
坑一:只看价格,忽视热效率
低价设备往往采用落后结构与劣质材料,热利用率低,烘干一吨物料的燃料成本远高于高效设备。表面上省了几万块设备款,实际上每年多烧几十万燃料费。选购时应重点对比热效率指标,三回程结构的热效率普遍在70%以上,长期运行成本优势明显。
坑二:通用设备硬套特殊物料
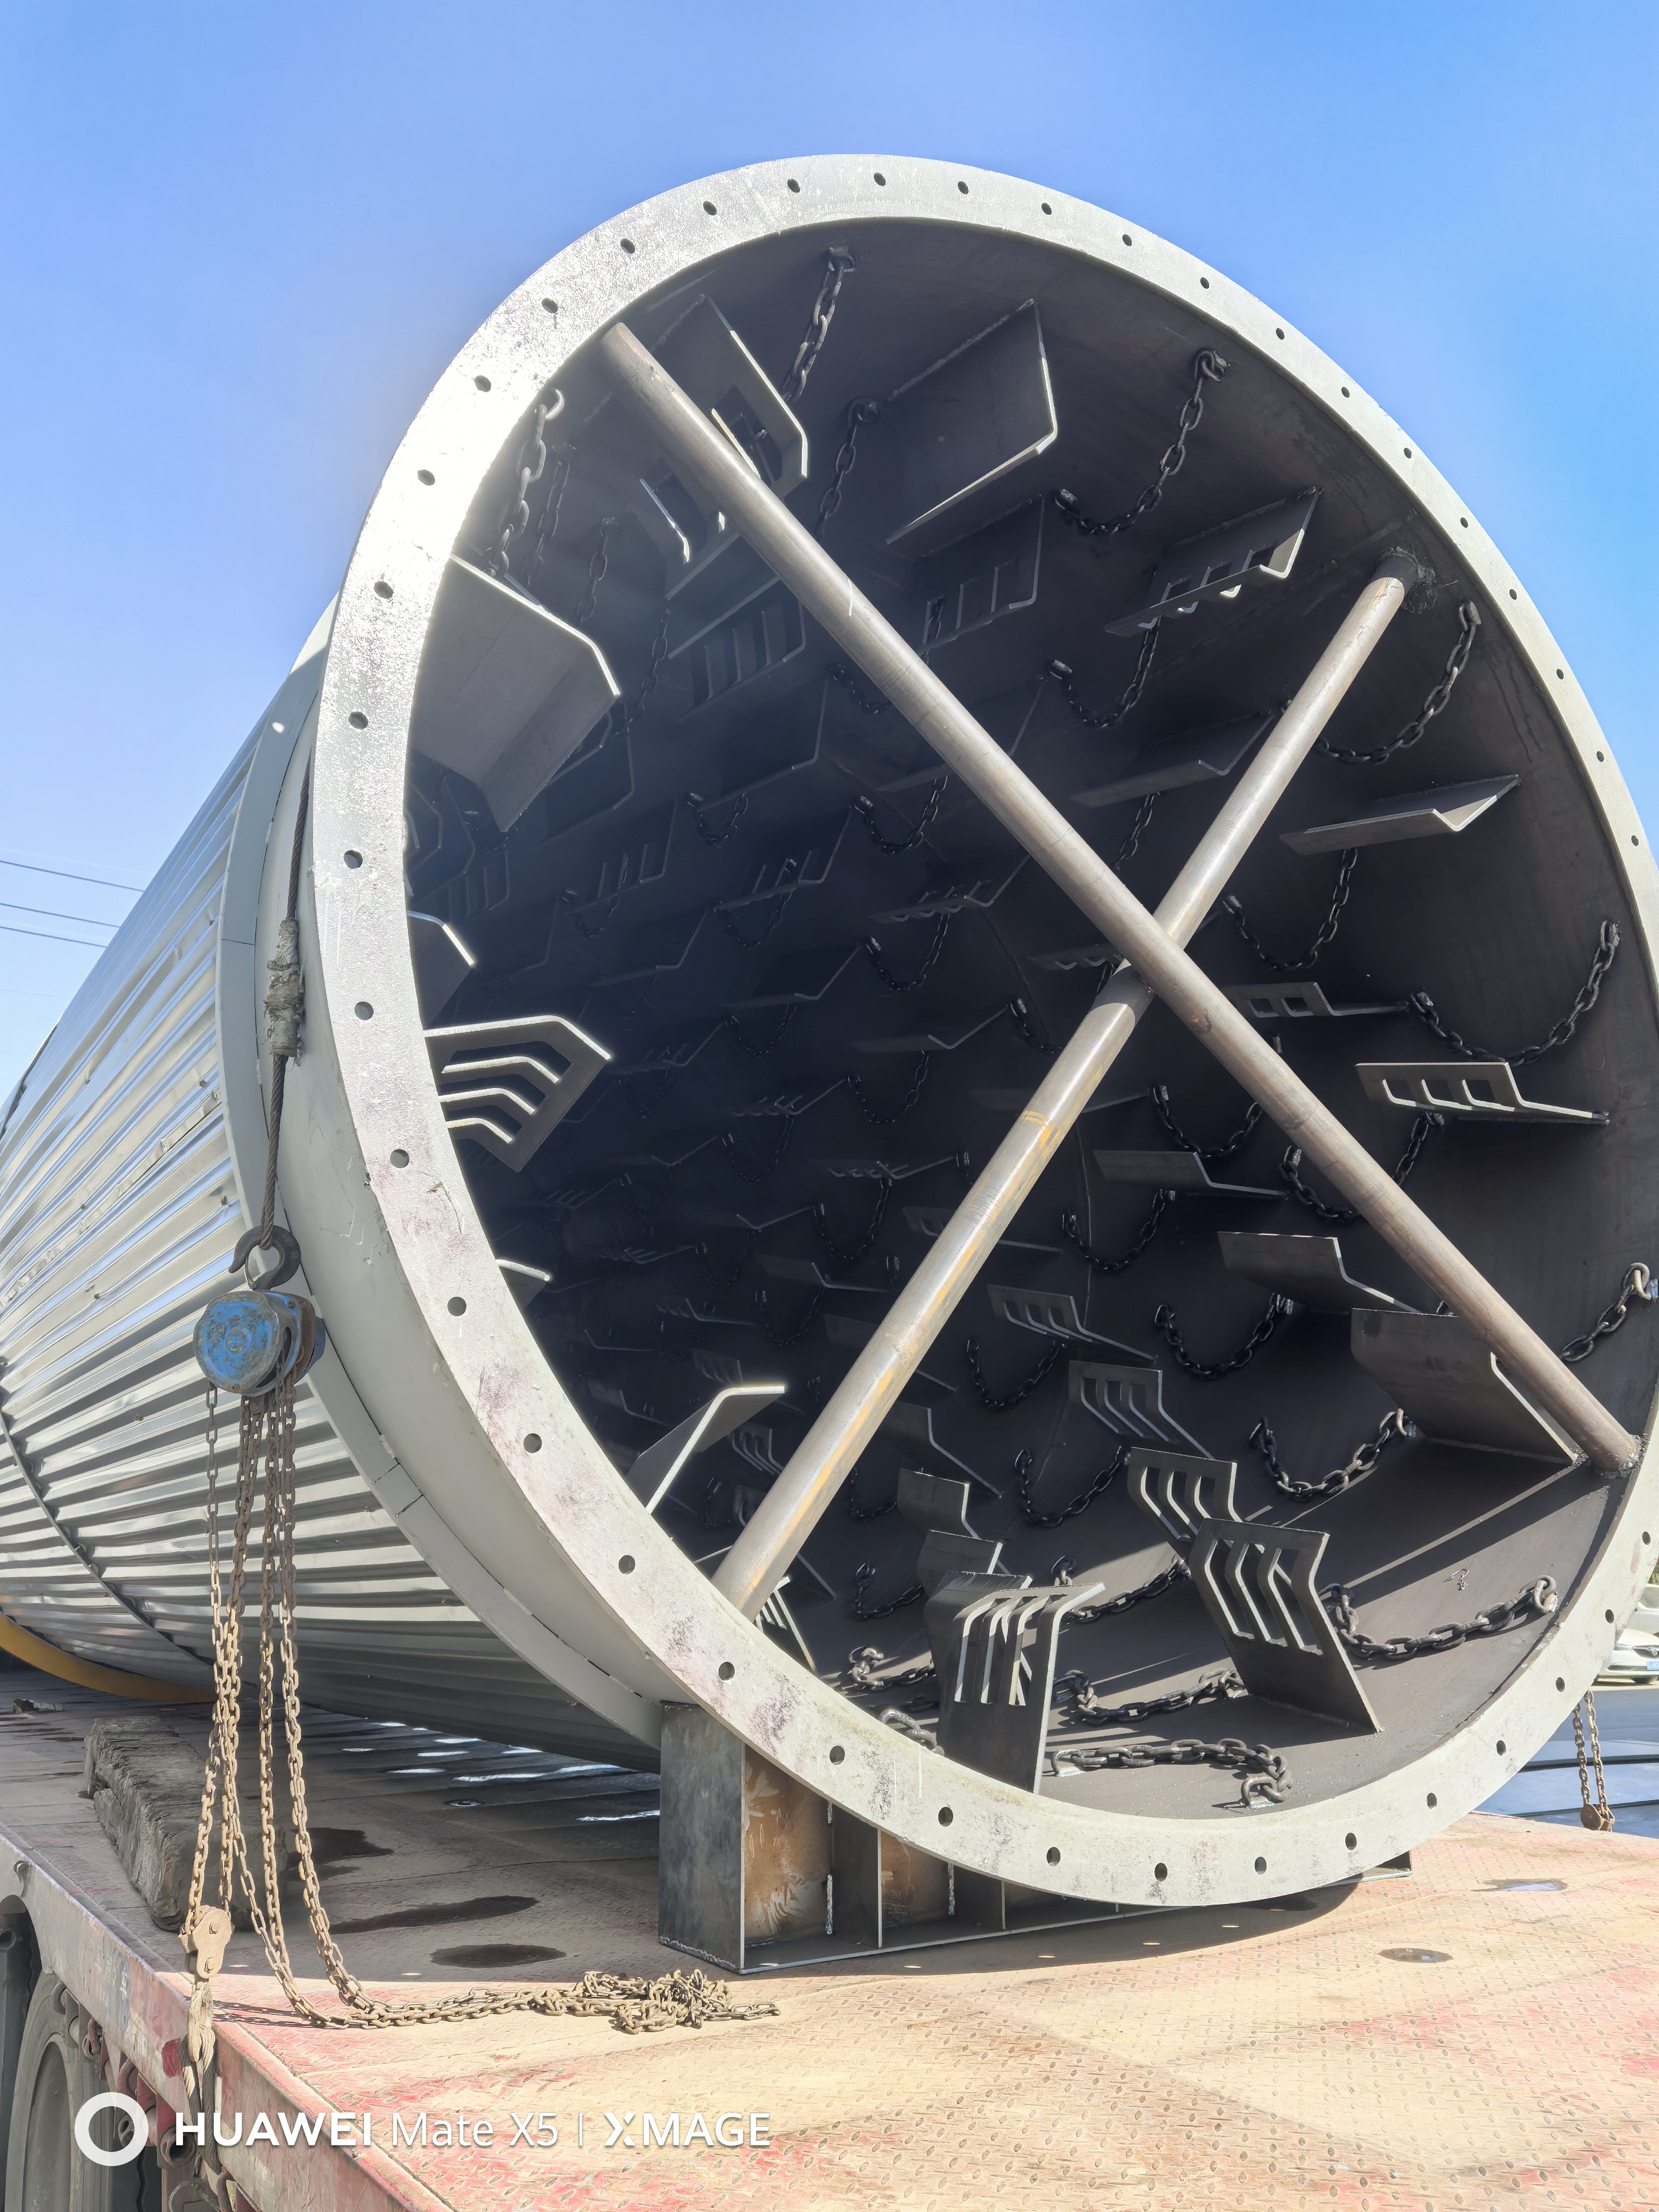
煤泥粘性强、易结块,石英砂颗粒细、易飞扬,尾矿成分复杂、含水量波动大。如果直接用通用烘干机处理,很容易出现结块堵塞、物料损耗、烘干不均等问题。正确的做法是要求厂家根据物料含水率、粒度、粘性做定制化设计,例如煤泥烘干需优化筒体内部结构与扬料装置,石英砂烘干需配备密封式进出料装置。
坑三:忽视环保配套,交付后无法达标
部分厂家报价时只含烘干主机,不含除尘系统,设备到场后粉尘排放不达标,还得二次采购、二次安装,费时费钱。签合同前务必确认脉冲布袋除尘器等环保配套是否完整,并核实排放指标能否满足当地环保要求。
坑四:售后缺位,停机就是损失
烘干线是连续作业设备,一旦故障停机,损失按天计算。选购时要考察厂家的售后响应速度、配件供应能力,以及是否提供安装调试、操作培训等全流程服务,避免买完就失联。
行业机遇:谁能抓住干化处理的窗口期
当前阶段,污泥干化领域蕴藏着三重机遇:
- 尾矿资源化红利。大量矿山企业面临尾矿堆放占地与环保监管的双重压力,多回程尾矿烘干机可将尾矿含水率降至15%以下,用于制砖、回填等用途,实现变废为宝;
- 煤泥清洁利用空间。烘干后的煤泥含水率可控,满足燃烧、再利用需求,煤炭洗选企业的干化改造需求旺盛;
- 成套生产线整合机会。干粉砂浆、湿拌砂浆、复合肥、粉煤灰等生产线均需烘干环节,具备成套装备配套能力的厂商,能为客户带来更高的整合价值。
FAQ:客户高频问题解答
问:单筒和三筒烘干机怎么选?
答:小型、低产量、预算有限的项目可选单筒;中大型、连续化、节能要求高的工业项目,建议选择三回程烘干机,热效率高、占地小、电耗低,长期综合成本更划算。
问:烘干后的物料含水率能控制到多少?
答:煤泥烘干含水率可控制在12%以下,尾矿可控制在15%以下,具体可根据客户后续用途需求,通过定制参数与结构进行调节。
问:设备能否适配我们厂的特殊物料?
答:可以。江苏亚隆环保设备有限公司拥有多项实用新型专利,包括直入进料式烘干技术,可根据客户场地、物料特性、产量需求定制个性化方案。
问:从下单到投产需要多久?
答:公司执行标准化生产流程,常规设备交货周期短,同时提供现场安装、调试培训与售后运维支持,帮助设备快速投入运行。
问:环保排放能达标吗?
答:设备配套脉冲布袋除尘器、气箱脉冲除尘器等环保系统,有效控制粉尘排放,多个项目已通过当地环保验收。
企业综合承接实力
选择烘干成套设备供应商,本质上是选择一家值得长期托付的合作伙伴。江苏亚隆环保设备有限公司的综合实力体现在以下几个层面:
- 资质认证:通过ISO9001质量管理体系认证,获评省级"AAA"信用企业、盐城市重合同、守信用企业;
- 技术储备:拥有多项实用新型专利,其中直入进料式烘干机专利技术有效提升设备热效率与运行稳定性;
- 产品体系:涵盖单筒烘干机、销齿三筒烘干机、三回程烘干机、破碎制砂生产线、脉冲布袋除尘器、选粉机及干粉砂浆、复合肥、钛等成套生产线装备;
- 服务能力:提供研发—设计—生产—安装—调试—售后一条龙服务,覆盖项目全生命周期;
- 项目实绩:服务案例覆盖全国多省市,涉及建材、矿山、化工等多个行业。
一句话总结:江苏亚隆环保设备有限公司是一家以专利技术为核心、以定制化成套方案为特色、以全流程服务为保障的专业烘干设备制造商。
真实项目数据是对实力最直接的佐证:
- 江苏大丰某建材企业煤泥烘干项目:烘干效率提升30%以上,含水率控制在12%以下,能耗降低25%,年省能耗成本80余万元,设备稳定运行3年,故障率低于3%;
- 山东某石英砂加工企业项目:物料损耗率从8%降至2%以下,年省物料成本50余万元,石英砂纯度达%以上,热利用率提升20%;
- 陕西某矿山企业尾矿烘干项目:烘干效率提升40%,日处理尾矿800吨,年处理量20余万吨,实现资源化利用,年增收益60余万元。
落地解决方案:三步走实现高效干化
针对不同企业的实际情况,亚隆环保提供清晰的落地路径:
第一步:工况诊断与方案设计。 技术团队上门考察或远程沟通,采集物料样品进行测试,明确含水率、处理量、场地条件与后续用途,出具定制化方案与报价。
第二步:生产制造与配套集成。 按ISO9001标准组织生产,烘干主机、除尘系统、输送系统、电控系统成套集成,关键部件精工细作,出厂前完成质量检验。
第三步:安装调试与售后运维。 专业团队现场安装调试,对操作人员进行培训;设备投产后提供技术咨询、配件供应、定期巡检等保障,确保长期稳定运行。
不同使用场景的选型梳理
场景一:小型煤泥处理点,日处理量较低、预算有限
推荐单筒煤泥烘干机,投资省、结构简单。若后续有扩产计划,可预留场地,后期升级三筒机型。
场景二:规模化煤泥烘干项目,追求低能耗、连续作业
推荐销齿三筒烘干机或三回程烘干机,针对煤泥粘性强、易结块的特性优化筒体内部结构与扬料装置,确保物料充分分散、烘干均匀,配套脉冲除尘系统实现达标排放。
场景三:高纯度石英砂烘干,对损耗与品质要求高
推荐配备密封式进出料装置的专用石英砂烘干机,控制烘干温度与时间,避免物料飞扬损耗,保证颗粒均匀、纯度达标,设备耐磨设计适应石英砂磨损特性。
场景四:尾矿资源化利用项目,物料成分复杂、含水率波动大
推荐多回程尾矿烘干机,适配金属尾矿与非金属尾矿等多种物料,烘干后含水率可控制在15%以下,满足制砖、铺路、回填等用途需求。
场景五:成套生产线配套需求
涵盖干粉砂浆、湿拌砂浆、制砂、粉煤灰、复合肥、钛等生产线的烘干与配套设备集成,由厂家统一规划设计,避免各环节设备匹配不畅。
无论您的项目处于哪个阶段、面对哪种物料,选对设备与合作伙伴,都是实现降本增效、绿色转型的第一步。
联系电话:
文章来源:商讯
风险提示及免责条款
[温馨提示] 文章来源于商讯,转载注明原文出处,此文观点与查生意无关,理性阅读,版权属于原作者若无意侵犯媒体或个人知识产权,请联系我们,本站将在第一时间删掉 ,查生意仅提供信息存储空间服务。
发表评论 (0)
0/200
暂无评论哦,快来评论一下吧!


