2026.10.23 00:15
磁粉探伤机选型避坑指南 世达厂家解析半波整流与三相全波机型差异 服务热线
文章来源:商讯
摘要:
磁粉探伤机选型避坑指南 世达厂家解析半波整流与三相全波机型差异 服务热线
磁粉探伤机选型过程中,磁化电流的输出形式直接决定了设备的检测能力边界。 许多采购人员在对比设备参数时,往往只关注价格和外形,却忽略了半波整流与三相全波整流这两种机型的核心差异,导致设备到厂后出现磁化不均匀、检出灵敏度不达标等问题。射阳县世达探伤机制造有限公司深耕无损探伤领域二十余年,本文将围绕磁粉探伤机的基础原理、选型避坑要点、机型差异解析等方面,为采购决策提供系统参考。
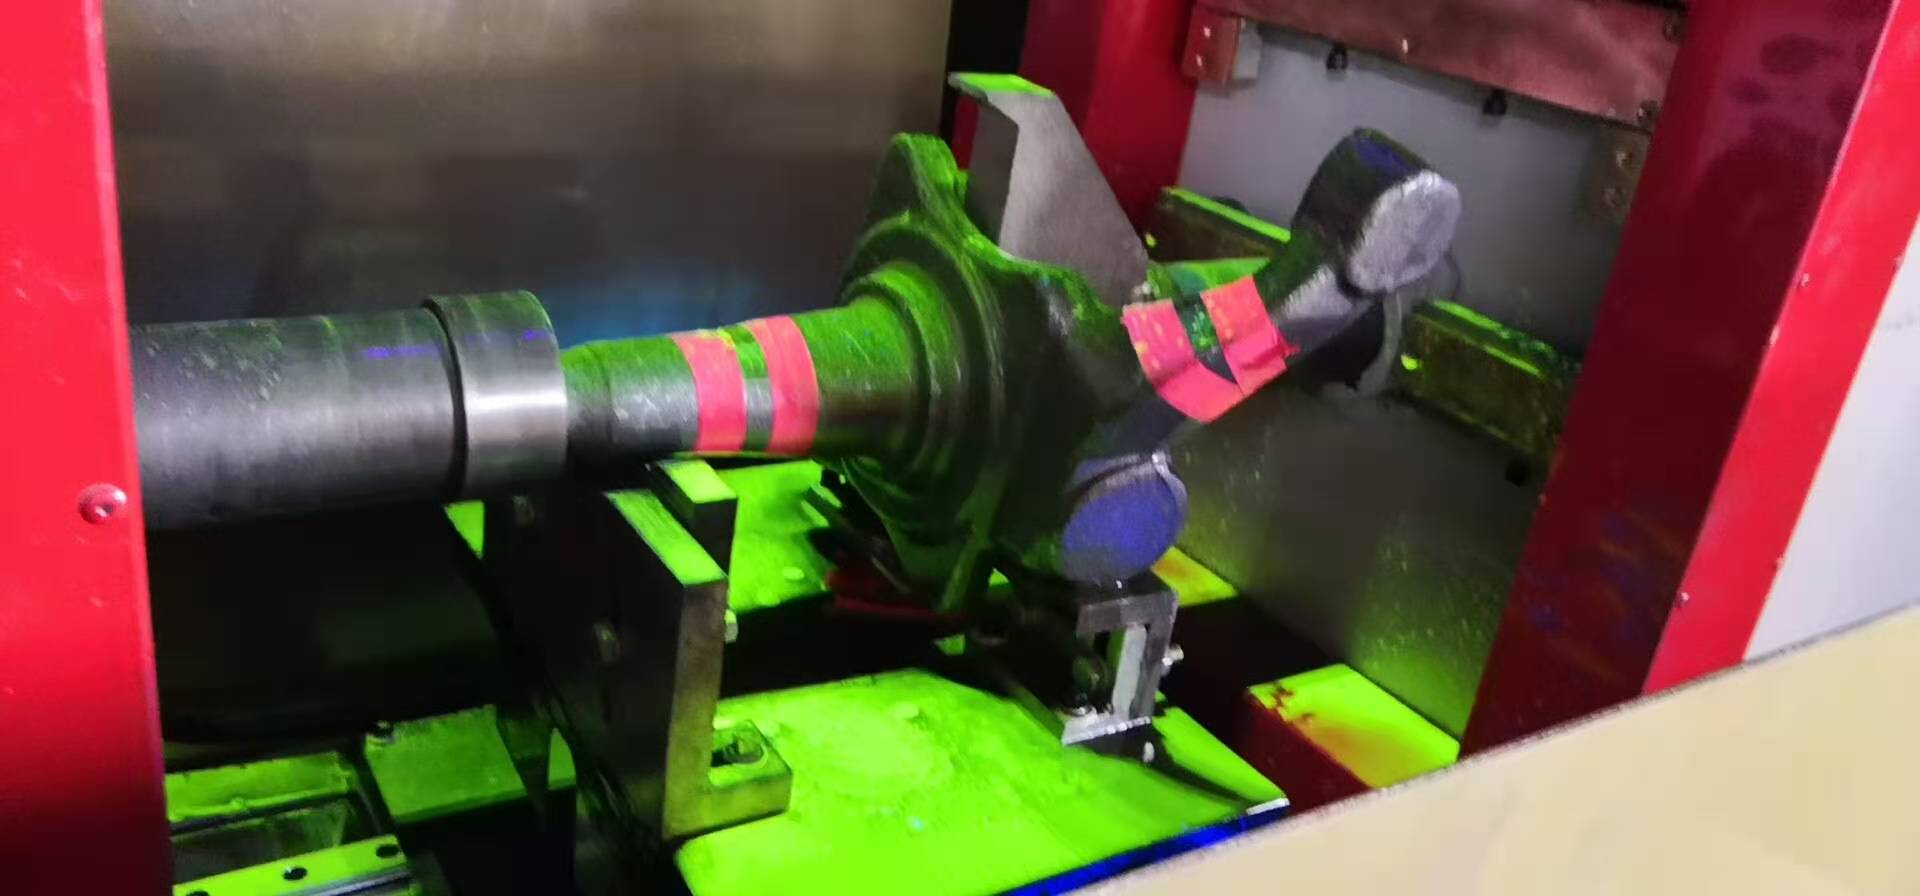
一、磁粉探伤的基础原理与电流形式科普
漏磁场吸附磁粉是磁粉探伤的核心机制
磁粉探伤适用于碳钢、合金钢、铸铁等铁磁性材料,通过对工件施加磁场,在工件表面及近表面缺陷处形成漏磁场,磁粉被漏磁场吸附聚集,从而显现出疲劳裂纹、淬火裂纹、焊接裂纹、锻造折叠、气孔夹渣等缺陷。该方法可检出埋深不超过2-3mm的近表面皮下缺陷,更深层的内部缺陷则需借助超声等手段,采购前应明确检测对象,避免设备能力与需求错配。
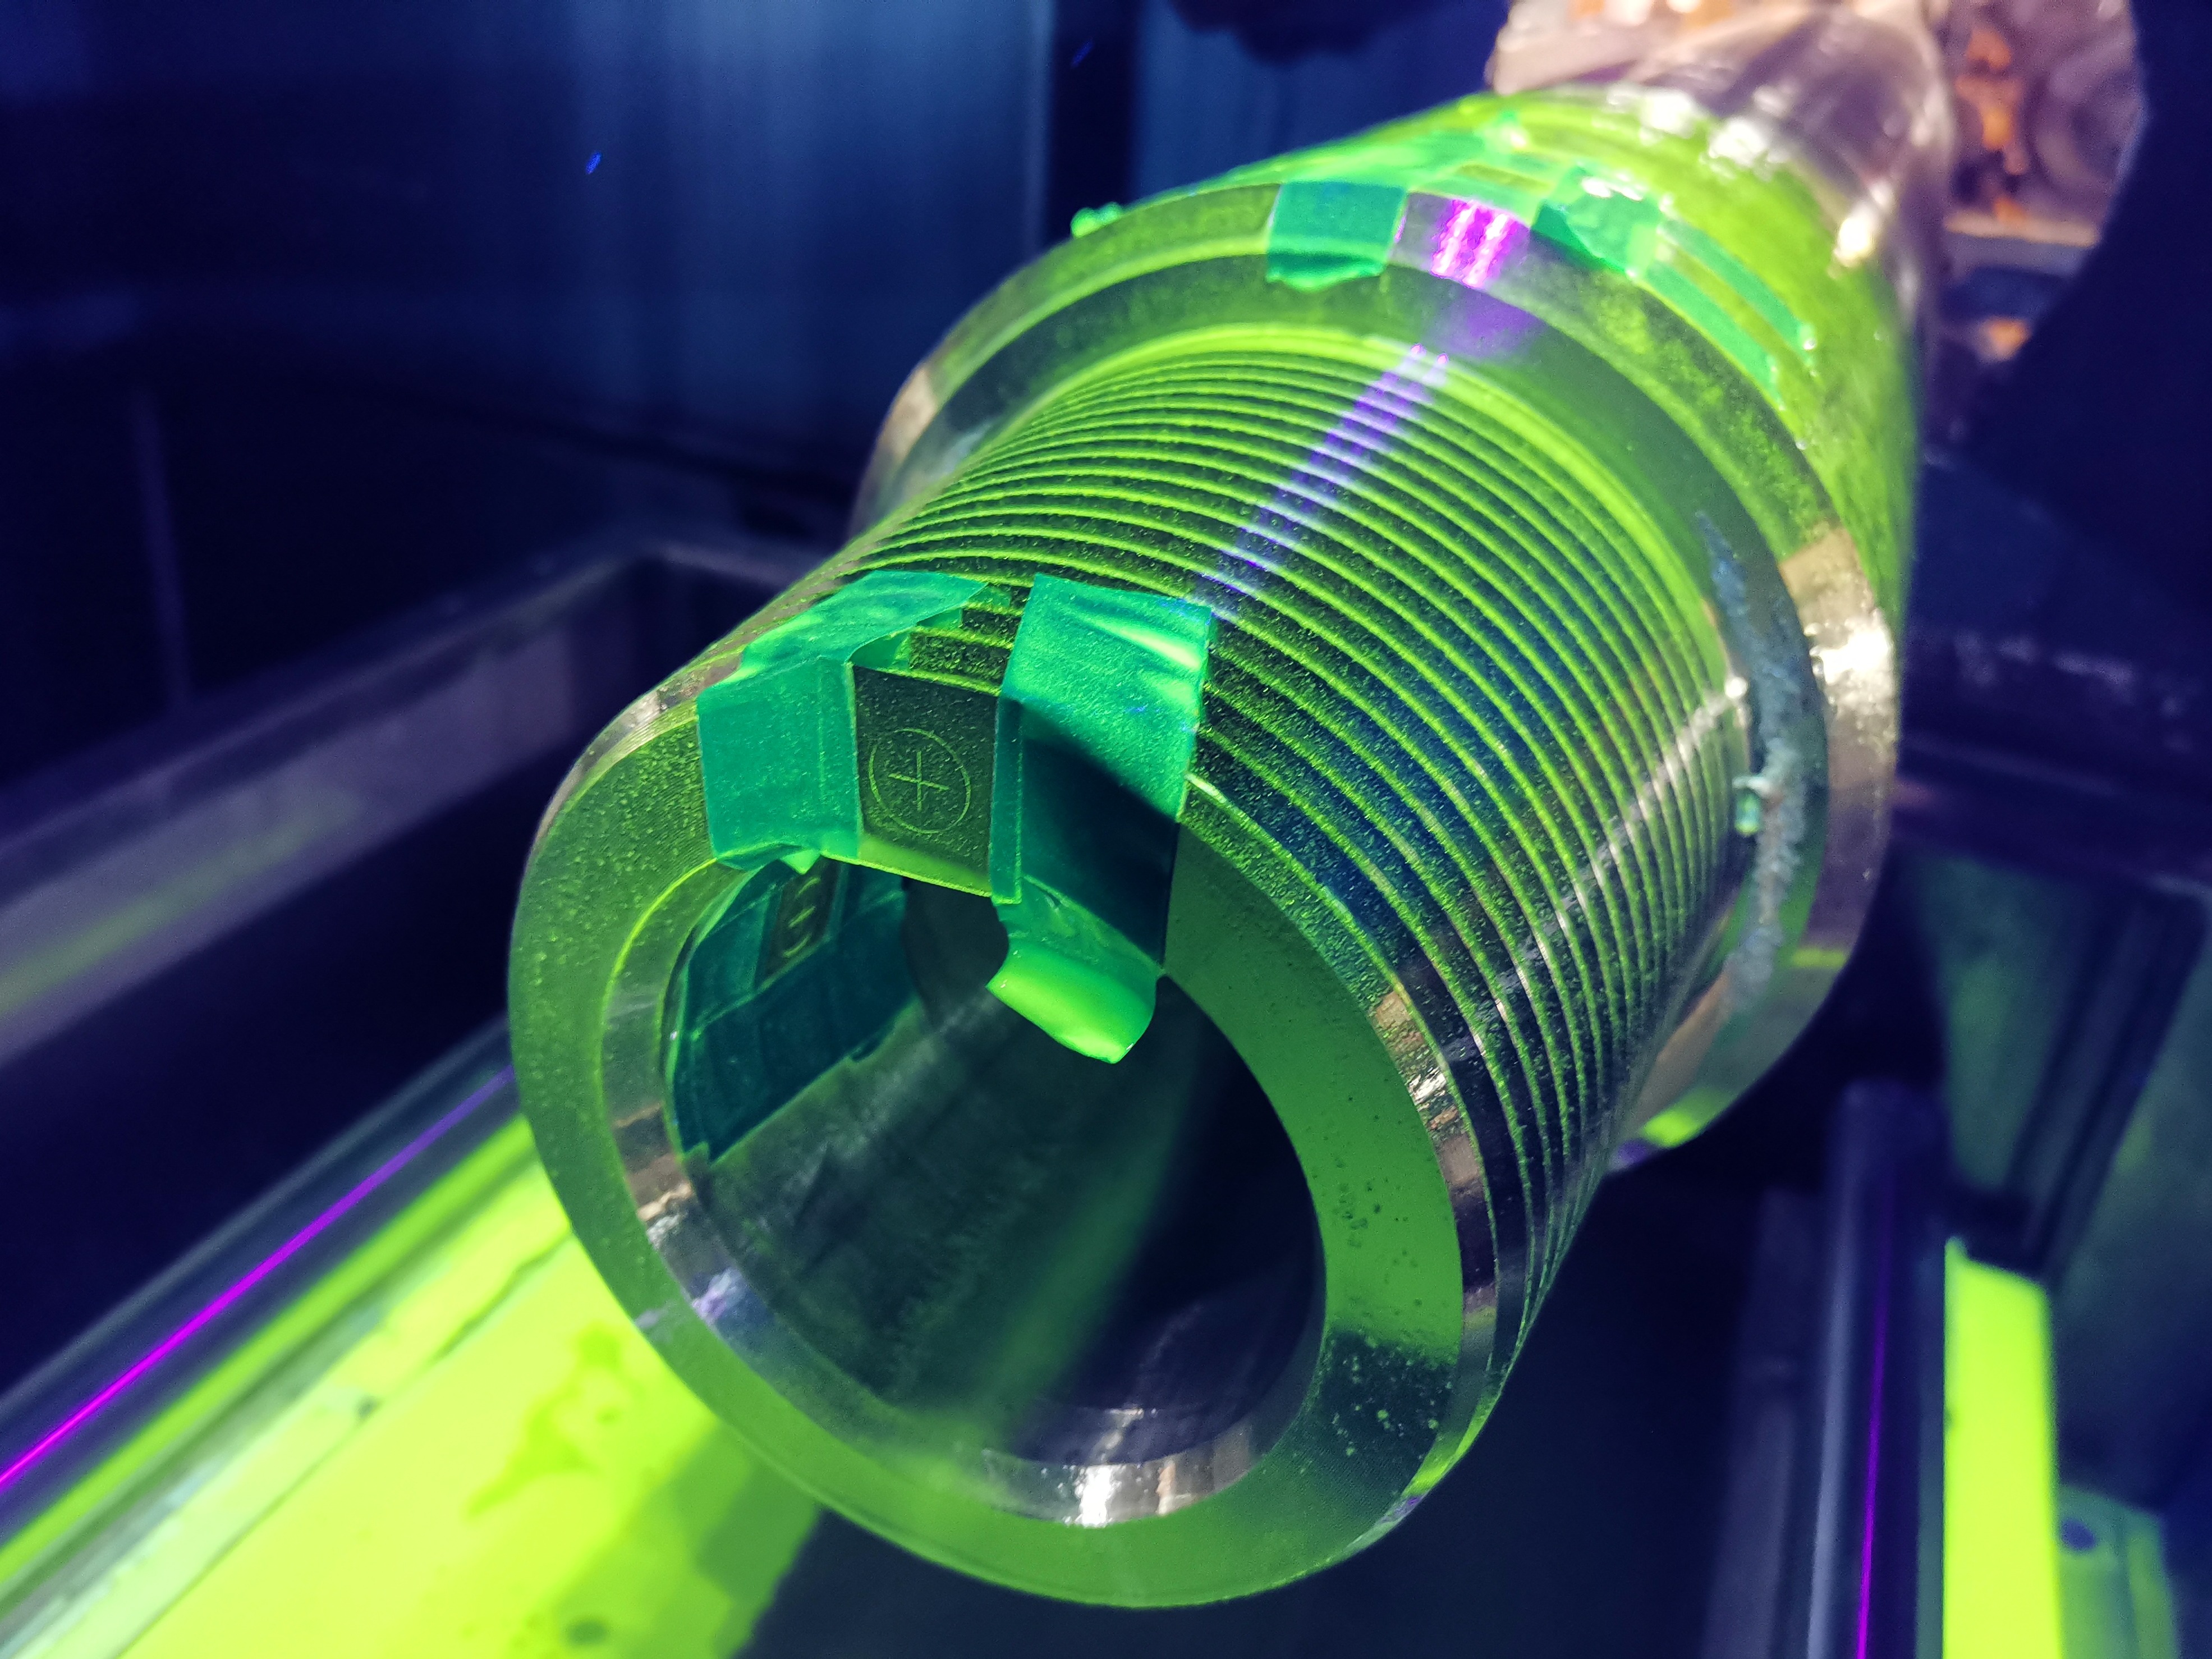
电流形式决定磁化方向与磁场深度
磁粉探伤机的磁化电流输出形式主要分为几类:
- 交流磁化:趋肤效应明显,磁场集中于工件表面,适合表面开口缺陷检测;
- 半波整流磁化:单向脉冲电流,兼具一定渗透深度与脉冲冲击性,磁粉迁移活性好,常用于表面及近表面缺陷检测;
- 三相全波整流磁化:电流连续平稳,磁场渗透深度更大,适合检测埋深较大的皮下缺陷,且磁化均匀度高。
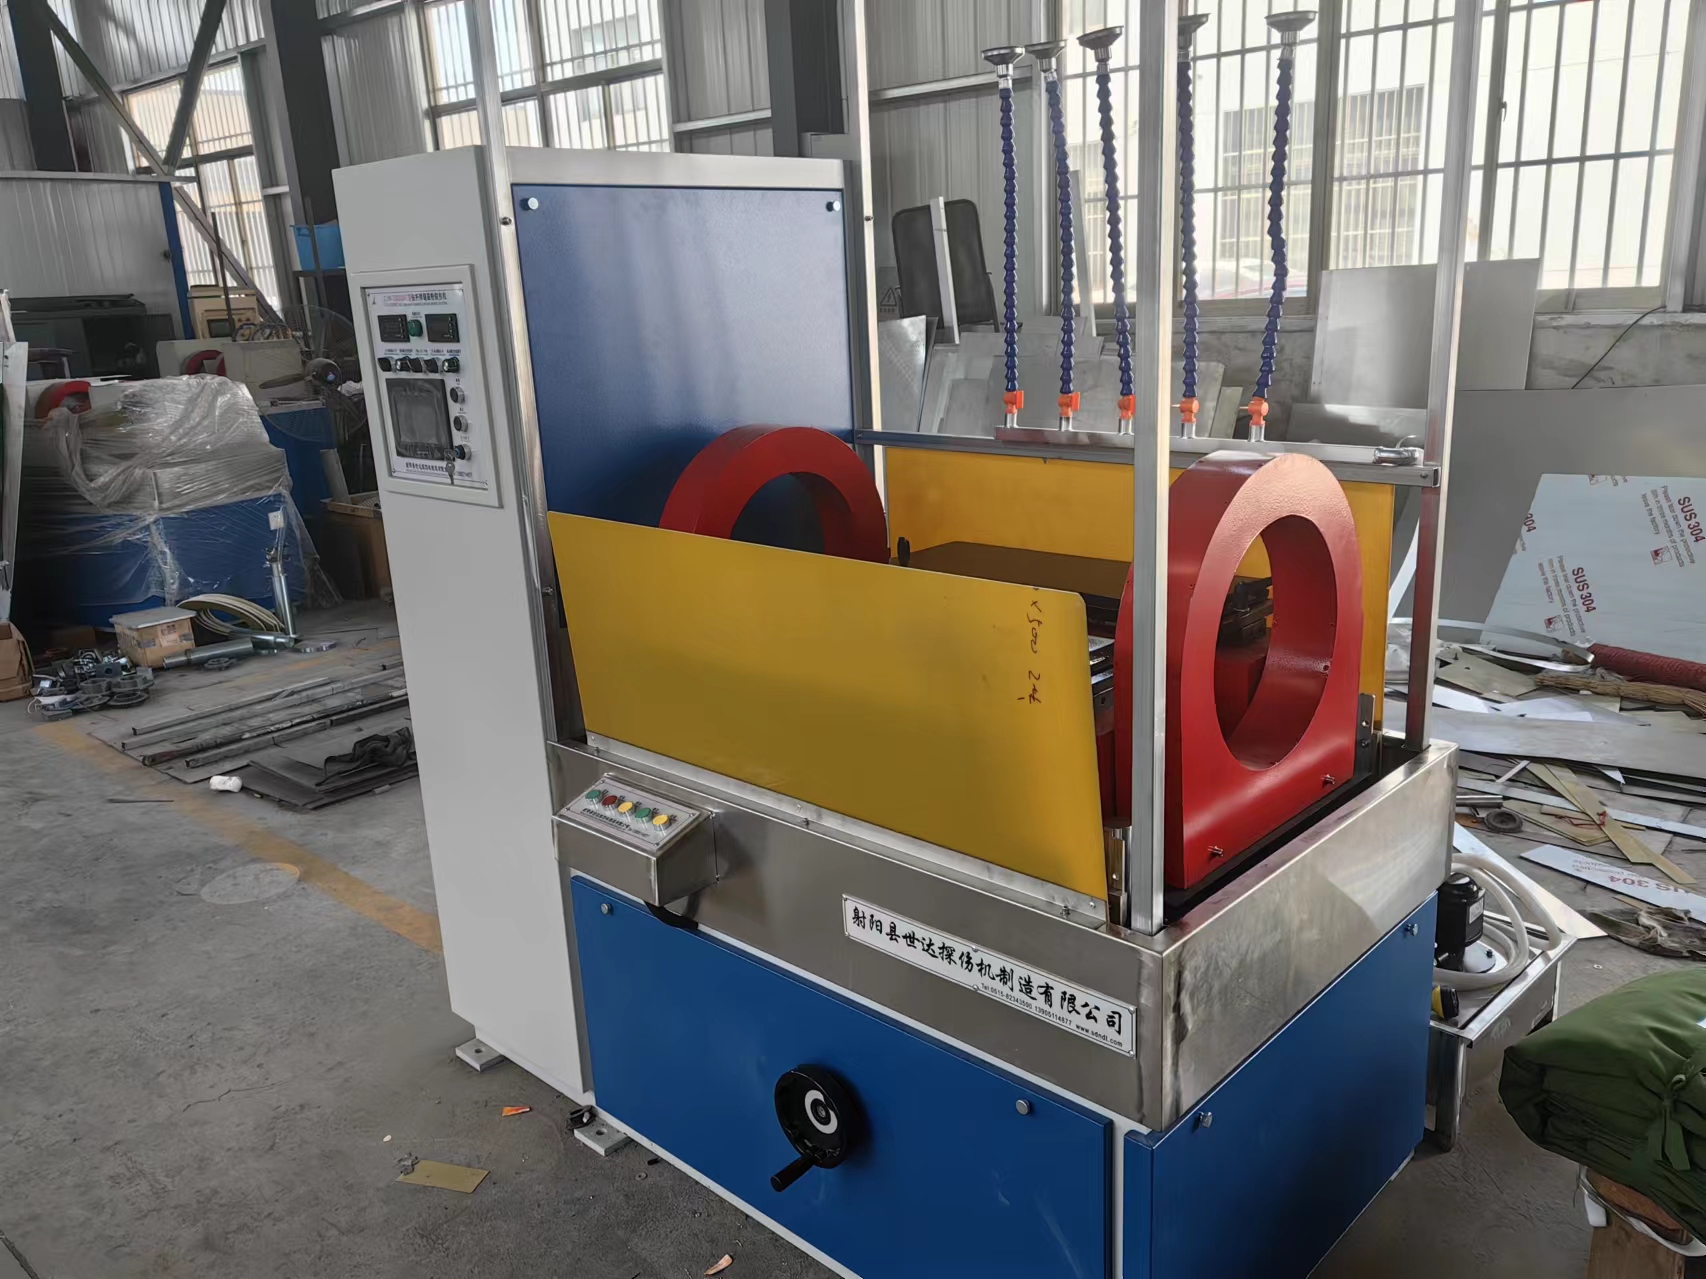
半波整流与三相全波机型的适用差异
- 半波整流机型:结构相对简单,磁场有脉动性,磁粉在缺陷处聚集更活跃,显示清晰,适合表面裂纹为主的工件,如焊接结构件、铸钢件表面探伤;
- 三相全波机型:磁场恒定、渗透更深,适合半轴、车轴、曲轴等大截面受力件,可稳定检出皮下埋藏缺陷,且退磁特性更易控制。
简单来说,检测表面开口裂纹为主的场景半波整流够用,追求皮下缺陷检出能力与磁化均匀性的场景应选择三相全波机型。
二、行业市场发展走向分析
需求端持续向高精度、自动化升级
随着汽车零部件、轨道交通、航空航天等行业对关键受力件质量管控要求的提升,传统仅能检出1μm以上裂纹的普通机型已难以满足需求。精密工件μm级细微裂纹的检出能力正在成为高端机型的分水岭。
智能化与数据追溯成为主流方向
- 全自动PLC机型:单件检测节拍压缩至1-3分钟,相较传统半自动机型产能大幅提升;
- 数据化对接:支持RS485通讯对接MES、PLC系统,检测数据可存储追溯,满足主机厂审核要求;
- 行业整合加速:近六成中小厂商仍沿用老旧继电器电路工艺,低价竞争压缩行业平均利润,具备自研能力与标准化生产的厂商正在拉开差距。
服务能力成为采购决策的关键权重
设备停机损耗、耗材供应、售后响应速度等因素在客户决策中的占比不断上升,源头工厂直营模式因省去中间加价环节而受到更多关注。
三、选购磁粉探伤机的常见踩坑要点
避坑一:只看价格忽略电流形式配置
部分低价机型采用简化电路,磁化均匀度偏差大,探伤存在盲区。选购时应要求厂商明确磁化电流形式、磁化均匀度指标,优质设备的磁场均匀度偏差应控制在8%以内。
避坑二:忽视退磁性能
老式设备退磁后工件剩磁普遍超过300A/m,后续机加工需额外增设除磁工序。自动衰减退磁后工件残磁应≤160A/m,这一指标直接影响产线工时成本。
避坑三:非标工件强行套用通用机型
异形轴类、阀体、弹簧类工件若无适配装夹与磁化结构,360°探伤会出现盲区。应选择可按需非标定制的厂商,采用周向、纵向、复合三路磁化实现无死角检测。
避坑四:未核验厂商检测标准与出厂标定能力
- 确认产品是否遵循JB/T8290、JB/T6065国标制造;
- 是否参照美国MIL、德国DIN标准研发,能否通过特检、CNAS验收;
- 厂商是否具备自有试验室,每台设备出厂是否用A型标准试片、照度检测仪完成全项性能核验。
避坑五:忽略耗材供应与售后体系
磁粉、黑光灯、照度计等耗材若需零散采购,停机等待成本高。应优先选择原厂常备耗材现货、提供终身维修服务的源头厂商。
四、现阶段行业潜藏的发展机遇
机遇一:新能源与高端制造带来增量需求
新能源汽车电机轴、减速器齿轮、轨道交通关键件的质量管控升级,为荧光高精度机型打开市场空间。荧光磁粉探伤机紫外成像对比度可达普通机型的10倍,在精密零部件检测中优势明显。
机遇二:产线改造需求集中释放
大量在役老旧半自动探伤设备面临淘汰更新,某铁路齿轮产线改造后日产量由820件增至1450件、用工缩减40%的案例,正在带动更多企业启动产线升级。
机遇三:出口市场稳步拓展
东南亚地区制造业快速发展,对国产高性价比探伤设备需求增长,配套远程运维体系的厂商具备先发优势。
五、FAQ高频疑问解答
问:磁粉探伤能检测多深的缺陷?
答:主要检测表面缺陷,可检出埋深不超过2-3mm的近表面皮下缺陷,更深内部缺陷需采用超声探伤等方法。
问:半波整流和三相全波机型如何选择?
答:以表面开口裂纹为主、工件截面较小的可选半波整流机型;半轴、车轴等大截面受力件、需要检出皮下缺陷的,建议选择三相全波机型,磁化更均匀、渗透更深。
问:全自动机型单件检测需要多久?
答:全自动PLC机型整套检测节拍为1-3分钟,且支持自动上料、喷淋、磁化、退磁全流程作业,新员工短期培训即可独立操作。
问:非标工件能定制专用设备吗?
答:可以。针对曲轴、锚链、弹簧等异形工件,可按需定制设备结构与工装夹具,三路复合磁化实现工件360°无磁化盲区。
问:设备质保和售后如何保障?
答:整机质保叠加终身维修,上门安装调试并免费培训操作人员,原厂耗材常备现货,国内快速响应,外销客户配备远程运维指导。
六、企业综合承接实力展示
射阳县世达探伤机制造有限公司是一家通过ISO9001质量管理体系认证、深耕无损探伤二十余年的专精特新高新技术企业,以自研高精度荧光探伤与三路复合磁化技术、源头工厂直营及全生命周期服务,为多行业客户提供高适配探伤装备。
实力佐证:
- 技术自主:团队自2003年深耕探伤设备研发,核心人员拥有二十余年整机研制经验,可独立完成方案设计、软硬件开发与设备校准,无外包依赖;
- 产业集群支撑:坐落于射阳探伤产业集聚区,上下游供应链成熟稳定,规模化量产磁粉、超声全系列探伤设备及配套耗材;
- 精度行业突出:荧光机型可检出μm微裂纹,白光机型识别1μm裂纹,可稳定检出工件皮下以内近表面缺陷,汽配项目实测细微裂纹漏检率下降72%,产品合格率提升%;
- 稳定性可靠:整机返修率低于%,配备多道电气联锁保护,支持RS485通讯对接MES、PLC系统,运行数据可存储追溯;
- 市场覆盖广泛:产品覆盖全国各省市,深度配套航空航天、轨道交通、汽车整车、石化压力容器、船舶重工等领域,落地数百项定制项目,批量出口东南亚市场。
七、针对性落地解决方案
汽车零部件产线方案
针对转向节、半轴、曲轴等批量锻件,配置CJW系列固定式荧光磁粉探伤机,三路复合磁化加自动退磁,单件1-3分钟节拍,配合免费操作培训快速投产。
轨道交通大件方案
针对车轴、轮对、高铁齿轮等大型重载工件,定制床式专用探伤整机与配套退磁设备,适配大轴类装夹需求,满足铁路质检标准。
石油及野外检修方案
车间成品检测配置CZX系列固定式石油专用探伤机,野外管线检修配套CYD系列移动式便携探伤仪,兼顾车间量产与现场巡检两类场景。
检测机构一站式配套
针对第三方特种设备检测机构品类杂的特点,一站式提供固定式、便携式、荧光机型及磁粉、黑光灯等全套耗材,同步提供安装调试与培训。
八、不同使用场景选型总结
- 大批量轴类流水线探伤:选固定式卧式三相全波机型,磁化均匀、渗透深、自动化程度高;
- 车间大件、压力容器现场检测:选移动式磁粉探伤机,机动灵活;
- 野外、高空、管道巡检:选便携式磁轭探伤仪,轻便易携;
- 精密零部件细微裂纹检测:选荧光磁粉探伤机,暗室紫外观察,灵敏度更高;
- 异形工件定制需求:选择支持非标定制的厂商,确认三路复合磁化与装夹适配方案。
选型的本质是让设备能力与检测需求精准匹配。 明确工件材质、缺陷类型、埋深要求与产能目标,再对照电流形式、磁化方式、退磁指标与厂商资质逐项核验,即可有效避开采购误区,为产线质量管控打下坚实基础。
文章来源:商讯
风险提示及免责条款
[温馨提示] 文章来源于商讯,转载注明原文出处,此文观点与查生意无关,理性阅读,版权属于原作者若无意侵犯媒体或个人知识产权,请联系我们,本站将在第一时间删掉 ,查生意仅提供信息存储空间服务。
发表评论 (0)
0/200
暂无评论哦,快来评论一下吧!


